
أدوات تصنيع الطيران
اختيار راتنجات الصب لقوالب التشكيل بالشد في صناعة الطيران
يعتمد اختيار راتنج الصب أولًا على طريقة إنشاء سطح العمل. تختلف مخاطر الكتلة التي ستُشغّل رقميًا عن مخاطر قالب علوي يُنسخ مباشرةً على قالب سفلي مكتمل.
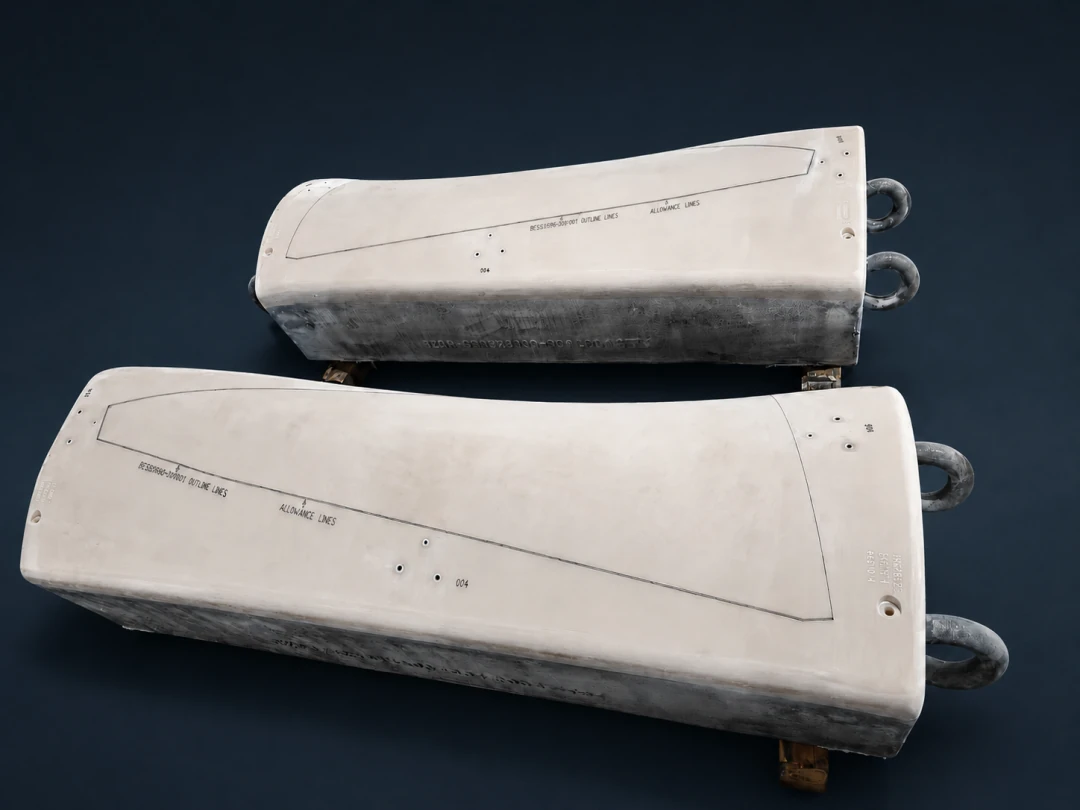
تجمع قوالب تشكيل صفائح الطيران بالشد والتقويم وضبط المقاس بين الحجم الكبير والانحناءات المركّبة والأحمال المتكررة. ويجب أن يتحمل جسم القالب الضغط والصدمات الموضعية مع بقائه قابلًا للتشغيل وثابت الأبعاد أثناء التصلّب والتشغيل والاستخدام. والسؤال الحاسم ليس أي راتنج يملك أعلى قيمة معلنة، بل هل سيُزال سطح الصب بالتشغيل الرقمي أم سيبقى سطح العمل النهائي.
طريقتان للتصنيع ووظيفتان مختلفتان للمادة
تُصب في معظم المشاريع كتلة قريبة من الشكل النهائي، وتُترك لتتصلّب وتستقر، ثم تُشغّل واجهة العمل والمحيط والمراجع والفتحات. ويكون سطح الصب هنا قابلًا للإزالة. لذلك تعطى الأولوية لسلامة المقاطع السميكة وتولّد حرارة يمكن ضبطه والمتانة وقابلية التشغيل والتغيّر البُعدي المتوقع.
قد يتبع زوج القوالب مسارًا آخر: يُشغّل القالب السفلي إلى شكله النهائي، ثم تمثّل طبقة فاصلة مضبوطة، مثل شمع دقيق أو شريحة معدنية مناسبة، سُمك الصفيحة وخلوص العملية. ويُصب القالب العلوي على هذه الواجهة. بعد فصله يمكن تشغيل ظهره ومواضع تثبيته، لكن واجهة العمل تبقى كما صُبّت. لذلك قد يبقى أي ثقب دقيق أو جيب هوائي أو تجعّد أو نقص ملء موضعي عند الواجهة في القالب النهائي.
متى تختار PUCAST 260
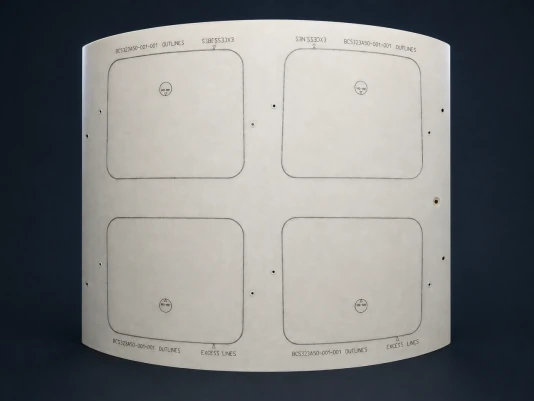
PUCAST 260 راتنج صب من البولي يوريثان ثنائي المكوّنات ويمكن استخدامه مع مواد مالئة. تشير البيانات المرجعية إلى لزوجة للمزيج دون مواد مالئة تقارب 850 mPa·s عند 25 °C، مما يساعد على ملء التجاويف والانتقالات المعقدة؛ ويمكن للمواد المالئة ضبط الكثافة والصلابة. وتورد البيانات نفسها صلادة شور D 85 ومعامل انحناء نموذجيًا يقارب 4,300 MPa ومقاومة ضغط تقارب 85 MPa وانكماشًا خطيًا نموذجيًا يقارب 0.1%.
في الكتل السميكة، تذكر البيانات المرجعية حدًا أقصى لسُمك الصب يبلغ 400 mm*. هذه قيمة يجب التحقق منها في العملية، وليست إذنًا بصب أي شكل بهذا السُمك. تحقّق في كل صبة من الكتلة الكلية وشكل التجويف وحرارة الراتنج والمواد المالئة وحرارة الجو والحرارة الناتجة. وعندما ستُشغّل الكتلة، يكون PUCAST 260 مرشحًا طبيعيًا إذا رجّحت أهمية المقطع الكبير وكفاءة الصب والتشغيل اللاحق.
ضبط الرطوبة أساسي. قد تتفاعل كيمياء الإيزوسيانات مع الماء وتولد فقاعات دقيقة من ثاني أكسيد الكربون. وتجفيف المواد الخام والمواد المالئة وضبط بيئة العمل وتجفيف الأدوات والقوالب وتقليل مدة بقاء العبوات مفتوحة والتغذية من موضع منخفض والخلط الذي يحد من إدخال الهواء، كلها أجزاء من نطاق ظروف العملية. ولا يمكن استبدالها بتصحيح تجميلي متأخر إذا كشف التشغيل الفقاعات.
متى تختار EPCAST 75
EPCAST 75 نظام إيبوكسي محشو مسبقًا من مكوّنين يُخلط بنسبة 100:15 بالوزن. وتذكر البيانات المرجعية لزوجة للمزيج من 3,000 إلى 5,000 mPa·s عند 25 °C، وزمن عمل نموذجيًا من 100 إلى 120 دقيقة لكمية 500 g عند 25 °C. يساعد زمن العمل الأطول، الذي جرى اختباره صراحةً، عندما يكون للواجهة الكبيرة مسار تغذية طويل أو عدة فتحات تهوية عالية أو خطوات متتابعة لتبليل السطح بالراتنج باستمرار.
تناسب الدرجة أيضًا النسخ المباشر للقالب العلوي لأن الإيبوكسي لا يتعرض لتفاعل توليد الغاز نفسه بين الإيزوسيانات والماء. وتورد القيم المرجعية صلادة شور D 85 ومقاومة شد 40–60 MPa ومقاومة انحناء 60–75 MPa ومقاومة ضغط تتجاوز 80 MPa ومعامل تمدد خطيًا نموذجيًا يقارب 50 × 10−6 K−1. ويُنصح ببناء طبقة واحدة حتى 80 mm*. أما الأجسام الأكثر سُمكًا فتحتاج إلى بنية متعددة الطبقات أو مقسّمة إلى مناطق، مصممة ومتحقق منها، مع ضبط المدة بين الطبقات والحرارة الناتجة والتبريد.
ضبط العملية هو ما يمنح الأرقام معناها
للنسخ المباشر، أكّد أولًا شكل القالب السفلي وسُمك الفجوة وإحكام الحواف. يجب أن يبلّل الراتنج سطح العمل باستمرار قبل ملء حجم الدعامة. ضع نقاط التغذية في المواضع المنخفضة وفتحات التهوية عند أعلى النقاط الهندسية؛ فالهواء المحبوس يتحول إلى عيب سطحي. اختر طبقة فاصلة من الشمع أو المعدن تحقق السُمك والمطابقة وشروط الفصل المطلوبة.
أدرج التصلّب اللاحق والتبريد ضمن خطة التشغيل والقبول. وقد يكون التسلسل المناسب تشغيلًا خشنًا ثم تثبيتًا وإعادة فحص، وبعدها تشغيلًا شبه نهائي ونهائيًا. بالنسبة إلى EPCAST 75، تمثل قيم المقاومة والتمدد المذكورة نتائج نموذجية من النشرة الفنية، وليست قيم تصميم مسموحة. وينطبق الأمر نفسه على لزوجة PUCAST 260 ومعاملها ومقاومة الضغط والسُمك. أكّد الدفعة والمزيج والحرارة والشكل والمعدات الفعلية قبل تحديد الحدود المسموحة.
الاختيار في جدول واحد
| معيار القرار | PUCAST 260 | EPCAST 75 |
|---|---|---|
| المسار الرئيسي | كتلة أولية كبيرة وسميكة قريبة من الشكل النهائي: صب وتثبيت الأبعاد ثم تشغيل باستخدام CNC | نسخ مباشر لسطح العمل في القالب العلوي؛ وكذلك كتل أولية دقيقة |
| اللزوجة المرجعية للمزيج | نحو 850 mPa·s عند 25 °C، دون مواد مالئة | 3,000–5,000 mPa·s عند 25 °C |
| زمن العمل المرجعي | نحو 50 دقيقة، 500 g عند 20 °C | 100–120 دقيقة، 500 g عند 25 °C |
| سُمك الصب المرجعي | أقصى سُمك صب 400 mm* | البناء بطبقة واحدة الموصى به حتى 80 mm* |
| عوامل الضبط الرئيسية | التجفيف والهواء المحبوس واختيار الحشوات وحرارة التفاعل في المقاطع السميكة | ترطيب الواجهة والتهوية في النقاط العالية والتوقيت بين الطبقات والتصلّب اللاحق |
*القيم أعلاه بيانات مرجعية نموذجية وليست حدود تصميم مسموحة أو ضمانات عامة؛ تحقّق من المزيج والمقطع ودورة التصلّب المقترحة بعينة أو أول قطعة. إذا كان السطح النهائي سيُشغّل، فابدأ بتحديد حجم الكتلة وضبط الحرارة. وإذا سيبقى كما صُبّ، فابدأ بحماية الواجهة ومسار خروج الهواء؛ ولهذا يكون EPCAST 75 عادةً نقطة انطلاق أفضل للنسخ المباشر.
تحويل اختيار المادة إلى خطة تصنيع قابلة للتنفيذ
تقدم EPTEK الدعم في اختيار المواد والحشوات والخلط والتغذية وتنفيس الهواء والتصلب والتشغيل. لتقييم المشروع، قدم بيانات القالب ثلاثية الأبعاد وأبعاده ومقطعه الأقصى، وهل سيُشغّل سطح العمل لاحقاً، والمدخلات والدعامات والمعدات وحرارة الورشة ورطوبتها. تساعد سجلات العينة أو القالب الأول في تحديد أسباب المسام أو التصلب الموضعي غير الكافي أو التشوه أو انفصال الطبقات قبل تكرار العملية.