
قوالب تصنيع المواد المركّبة
أربع طرق لصنع نموذج رئيسي لقالب من المواد المركّبة
أربع طرق لبناء نموذج مرجعي لتصنيع قوالب المواد المركّبة: مقارنة البناء الخفيف متعدد الطبقات، وكتل الراتنج المصبوبة، والهياكل ذات الإطار الفولاذي، وألواح القوالب الملصقة، وفقًا لعملية تصنيع القالب الفعلية.
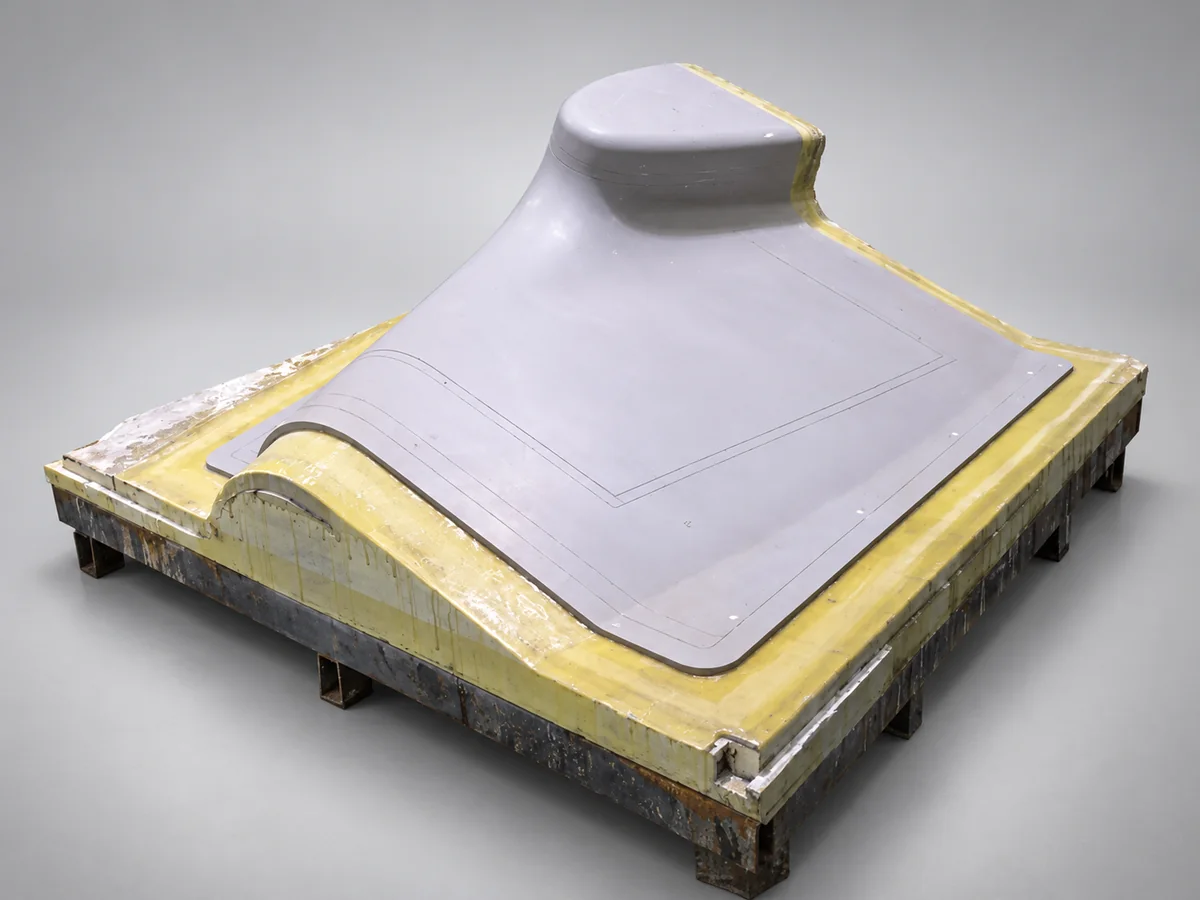
النموذج المرجعي هو السطح الذي يُصنع منه قالب الإنتاج. تُنقل هندسته وجودة سطحه إلى القالب، ويحدد ثبات أبعاده مدى دقة هذا النقل. وغالبًا ما يكون النموذج شكلًا موجبًا، لكن المصطلح يصف وظيفته ولا يحدد شكلًا هندسيًا بعينه.
التمييز بين النموذج المرجعي وقالب الإنتاج مهم عند اختيار المواد. فقالب الإنتاج يجب أن يتحمّل ظروف تصنيع الأجزاء، أما النموذج المرجعي فيجب أن يتحمّل الظروف المستخدمة لتصنيع ذلك القالب. وقد تختلف الدورات الحرارية اختلافًا كبيرًا، خصوصًا عندما يُنزع القالب عن النموذج قبل التصلد اللاحق.
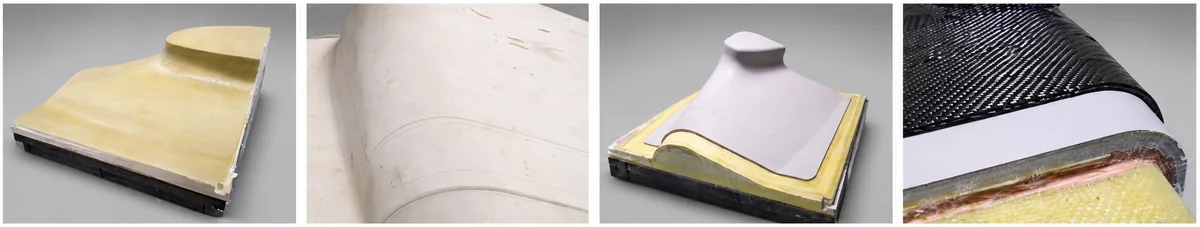
أربع طرق عملية للبناء
1. رغوة البولي يوريثان والألياف الزجاجية والمعجون القابل للتشغيل والجيل كوت
تفصل هذه الطريقة بين تكوين الحجم وتحقيق الدقة. يوفر قلب خفيف من رغوة البولي يوريثان الحجم العام، ويشكّل غلاف من الألياف الزجاجية والإيبوكسي هيكلًا داعمًا، بينما تحدد طبقة المعجون القابلة للتشغيل السطح النهائي.
تُشغّل الرغوة مع ترك سماحية للطبقات اللاحقة. ثم يُطبّق غلاف الألياف الزجاجية ويُضغط بالتفريغ، إذا سمحت العملية، لتقليل الفراغات. وبعد ذلك تُطبّق طبقة أساس متوافقة والمعجون القابل للتشغيل بالسماكة المطلوبة. بعد التصلد والتصلد اللاحق المحددين، يُشغّل المعجون بماكينة CNC ويُغطى بجيل كوت متوافق مخصص للقوالب. ويكتمل تجهيز السطح بالتصلد والصنفرة والتلميع.
يلائم هذا البناء الأشكال المعقدة التي تتطلب إزالة كميات كبيرة من المادة عند تشغيل كتلة مصمتة. ويعتمد نجاحه على توافق الرغوة والطبقات المركّبة والمعجون وطبقة الأساس والطلاء. يجب أن تكون فترات التطبيق والسماكات وبرامج التصلد خاصة بمنظومة المواد المختارة؛ فلا يمكن نقلها بين درجات المنتجات دون تحقق. يسهّل القلب الخفيف المناولة، لكنه لا يحدد مقاومة الحرارة أو ثبات الأبعاد للنموذج المرجعي كاملًا.
2. كتلة راتنج مصبوبة من قطعة واحدة
في هذه الطريقة تُصبّ الكتلة القابلة للتشغيل بدلًا من تجميعها من ألواح. يُجهّز صندوق صب للاستعمال مرة واحدة أو قابل للفك، ويُعالج بمادة فصل مناسبة، ثم يُملأ بمنظومة ملائمة من راتنج البولي يوريثان أو الإيبوكسي للصب. تخضع الكتلة للتصلد والتصلد اللاحق وفقًا للتعليمات، ثم للتشغيل الخشن والنهائي لتشكيل السطح والمراجع الهندسية ومواضع التثبيت.
الميزة الرئيسية هي سطح تشغيل متصل بلا فواصل بين الألواح. أما التحدي الرئيسي فهو ضبط عملية الصب. يجب تقييم سماكة المقطع وحجم الراتنج والحرارة الناتجة عن التفاعل والانكماش معًا. ويجب أن تتوافق سماكة الصب وأي إجراء للصب على مراحل مع متطلبات المنظومة المختارة. قد تفيد الحشوات أو الأجزاء المدمجة أو الأغلفة المقوّاة في تصميم تم التحقق منه، لكنها لا تُغني عمومًا عن ضبط تولّد الحرارة والتصلد.
ينبغي أن يشمل الفحص الفراغات والإجهادات المتبقية والتشوّه، إضافة إلى الأبعاد بعد التشغيل. وعندما تكون استمرارية السطح ذات قيمة خاصة للنموذج المرجعي، فقد يكون العمل الإضافي لتصنيع صندوق الصب وضبط العملية مبررًا.
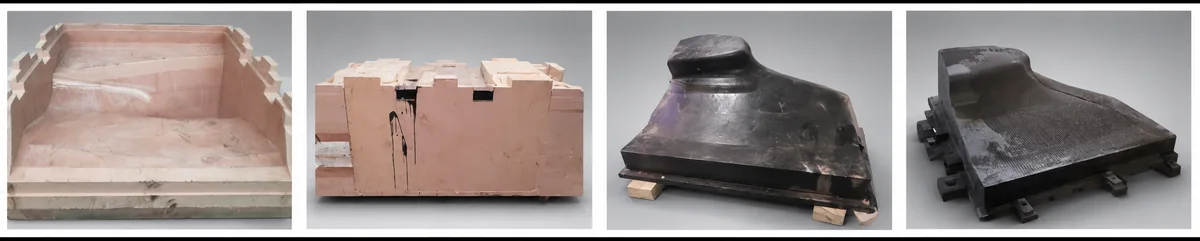
3. إطار فولاذي يتبع الشكل، مع غلاف من الألياف الزجاجية ومعجون قابل للتشغيل
غالبًا ما تستفيد النماذج المرجعية الكبيرة أو النحيلة من إطار يتحمّل الأحمال الإنشائية، بينما تحدد الطبقات الخارجية سطح العمل. يتبع الإطار الفولاذي الشكل العام تقريبًا، ويغطيه غلاف من الألياف الزجاجية والإيبوكسي. ثم تُطبّق طبقة من المعجون القابل للتشغيل ويُنهى السطح بجيل كوت متوافق.
تصنيع الإطار وضبط الإجهادات والمراجع الهندسية عناصر أساسية في هذه الطريقة. ينبغي إنشاء أسطح تحديد الموضع وفحصها قبل بناء السطح الخارجي. ويجب فحص الغلاف وواجهات اتصاله، وإجراء اختبار تسرب عندما تستخدم عملية تصنيع القالب التفريغ.
يجب الانتباه أيضًا إلى التمدد الحراري، إذ يستجيب الفولاذ والطبقات المركّبة والمعجون والطلاء بصورة مختلفة لتغيرات الحرارة. يجب أن تبقى أي دورة تهيئة قبل التشغيل النهائي ضمن حدود كل مكوّن وأن تتبع برامج المواد التي تم التحقق منها. تتجنب هذه البنية كتلة مصمتة ثقيلة دون حاجة، لكنها تضيف واجهات يجب أن تظل ثابتة ومحكمة طوال تصنيع القالب.
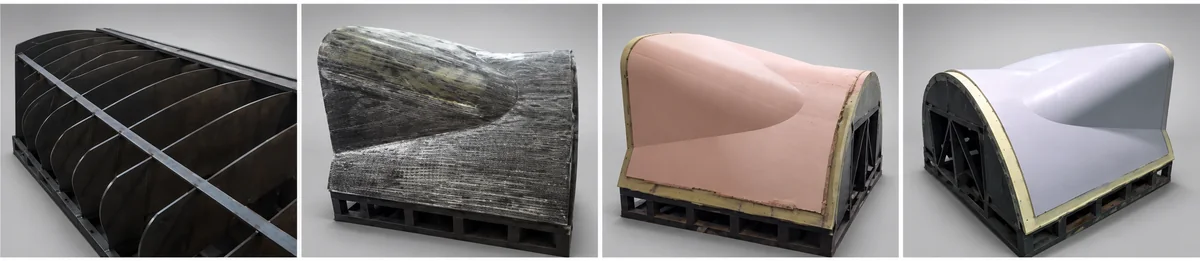
4. تشغيل نموذج مرجعي من كتلة ألواح قوالب ملصقة
توفر ألواح القوالب المصنوعة من البولي يوريثان أو الإيبوكسي والمتصلدة في المصنع طريقًا مباشرًا لتكوين كتلة ثابتة قابلة للتشغيل. تُقطع الألواح إلى طبقات أو كتل، وتُجهّز أسطح التلامس، ثم تُلصق الأجزاء بمادة لاصقة إنشائية متوافقة. وتحافظ تجهيزات التثبيت أو مسامير تحديد الموضع على المحاذاة أثناء التصلد. بعد التصلد الكامل، تُشغّل المجموعة بماكينة CNC انطلاقًا من مراجع هندسية مشتركة.
اختر اللوح وفق الدورة الحرارية التي سيتعرض لها النموذج المرجعي فعلًا. إن درجة حرارة التشغيل النهائية لقالب الإنتاج مدخل تصميم مهم، لكنها ليست بالضرورة درجة الحرارة التي يصل إليها النموذج. إذا سمحت منظومة المواد بتصلد أولي على النموذج ثم تصلد لاحق بعد نزع القالب، فقيّم المرحلتين على حدة وتحقق من بقاء القالب مدعومًا بصورة مناسبة أثناء التصلد اللاحق. لا تكفي الكثافة وحدها للاختيار: درجة حرارة التشوه الحراري تحت الحمل (HDT)، ودرجة حرارة الانتقال الزجاجي (Tg)، ومعامل التمدد الحراري (CTE)، ودرجة حرارة التشغيل المسموح بها تصف خصائص مختلفة ويجب قراءتها مع شروط اختبارها.
الدقة مطلوبة في المجموعة الملصقة كاملة، لا في اللوح وحده. طابق المادة اللاصقة وتجهيز السطح والدعم مع الدورة الحرارية؛ اترك التصلد يكتمل ثم افحص الفواصل وأحكم غلقها. قد تؤثر الفروق الحرارية بين التشغيل والفحص واستنساخ القالب في الأبعاد. اترك الكتلة تبلغ الاتزان عند درجة حرارة مرجعية محددة، وتحقق من الهندسة وسهولة نزع القالب وإحكام التفريغ حيثما يلزم.
تكون هذه الطريقة جذابة عند توقع الفحص أو الإصلاح أو تعديلات التصميم. وتشمل المفاضلات ضبط الفواصل والاستفادة من المادة وزمن التشغيل. قارن التكلفة الإجمالية للألواح والمادة اللاصقة والتشغيل والإحكام والتعديلات اللاحقة مع الطرق الأخرى، بدلًا من مقارنة أسعار الألواح وحدها.
قارن البناء كاملًا
تعالج الطرق الأربع مجموعات مختلفة من متطلبات الشكل والصلابة وجودة السطح والجهد التصنيعي. ولا يمكن اختيار أي منها بصورة موثوقة استنادًا إلى اسم المادة أو قيمة كثافتها وحدهما.
| الطريقة | كيفية تكوين السطح | أسباب اختيارها | عناصر الضبط الأساسية |
|---|---|---|---|
| الرغوة والألياف الزجاجية والمعجون القابل للتشغيل | معجون مشغّل على قلب خفيف مقوّى | الأشكال المعقدة؛ تقليل إزالة المادة من كتلة مصمتة | توافق الطبقات والفراغات وسماكة المعجون والحدود الحرارية |
| كتلة راتنج مصبوبة من قطعة واحدة | تشغيل كتلة صب متصلة بعد التصلد | سطح بلا فواصل بين الألواح | حرارة التفاعل والانكماش والتصلد والفراغات وتصميم صندوق الصب |
| إطار فولاذي وغلاف ألياف زجاجية ومعجون | طبقة خارجية مشغّلة على إطار إنشائي | الأشكال الكبيرة أو النحيلة | ثبات الإطار والمراجع والتمدد التفاضلي وإحكام الواجهات |
| ألواح قوالب ملصقة | تشغيل كتلة ملصقة من ألواح متصلدة في المصنع | إمكانية الوصول للتشغيل بماكينة CNC؛ الفحص والإصلاح وتعديلات التصميم | توافق المادة اللاصقة وجودة الفواصل ودرجة الحرارة المرجعية والاستفادة من المادة |
ابدأ من عملية تصنيع القالب
قبل اختيار الطريقة، حدد الدورة الحرارية الفعلية للنموذج المرجعي، وعدد القوالب المراد استنساخها، وجودة السطح المطلوبة، ومتطلبات التفريغ، وترتيبات المناولة، وحجم العمل المتاح في ماكينة CNC. وحدد كيفية دعم النموذج وفحصه، ثم كيفية نزع القالب النهائي وإجراء التصلد اللاحق له.
منظومة المواد المناسبة ليست إلا جزءًا من الحل. تعتمد موثوقية الهندسة أيضًا على مراجع صحيحة وتصلد كامل وواجهات ثابتة ودرجة حرارة مرجعية مضبوطة. توفر مقارنة هذه المتطلبات في البناء كاملًا أساسًا أنفع للاختيار من الاعتماد على خاصية واحدة بارزة للمادة.