
تجهيزات التثبيت بالتفريغ
اختيار مواد تجهيزات التثبيت بالتفريغ للتشذيب
يجب أن يدعم تجهيز التفريز بالتفريغ القطعة ويحافظ على الإحكام ويعيدها إلى مرجع تشغيل ثابت. ويعد الألمنيوم المصبوب مرجعًا مفيدًا، لكن ثلاثة حلول غير معدنية قد تكون أفضل إذا ناسبت تكلفتها الكاملة وسلوكها الحراري دورات العمل المطلوبة.
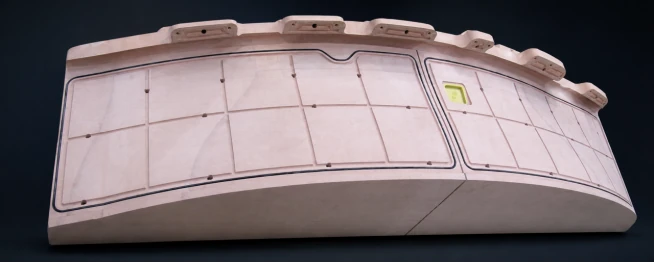
تجهيز التفريز أو التشذيب بالتفريغ نظام إنشائي للإحكام، وليس مجرد لوح مشكّل. يدعم سطحه القطعة، وتحافظ أخاديده ومنافذه على التفريغ، وتوفر قاعدته موضعًا متكررًا للتشغيل والفحص. ويظل الألمنيوم المصبوب مرجعًا لأن صلابته وواجهاته واستجابته الحرارية معروفة. ويمكن أن تنجح ثلاثة حلول غير معدنية أيضًا: ألواح قوالب ملتصقة، وراتنج قوالب مصبوب بدقة، وغلاف جيل كوت أو مادة مركّبة منسوخ من نموذج رئيسي مؤهل. والمقارنة الصحيحة تتناول المخاطر والتكلفة الكليتين عند الدقة والحرارة وعدد دورات العمل المطلوبة.
مزايا الألمنيوم المصبوب
يبلغ معامل التمدد الحراري التقريبي لسبائك الألمنيوم ودرجات الصب الشائعة عند حرارة الغرفة نحو 23–27 × 10−6/كلفن؛ تحقّق من الدرجة الفعلية ونطاق الحرارة للمشروع. ينقل الألمنيوم الحرارة بسرعة ويوفر، بعد الصب وإزالة الإجهاد والتشطيب الرقمي، جسمًا متجانسًا صلبًا ذا قلاووظ وواجهات موثوقة. تناسب هذه الميزات الاستخدام المتكرر والتآكل والتجهيزات ذات التوصيلات الكثيرة.
لكن هذا المسار ليس بسيطًا؛ فهو يشمل عادةً نموذجًا أو أداة للصب، والصب، والفحص، والتثبيت، وتشغيلًا واسعًا. وقد تصبح المسامية مسارًا لتسرب التفريغ، فتستلزم التشريب أو إحكام المسام. كما تزيد تكلفة النموذج وزمن الآلة والتجهيز والرفع والتعديلات اللاحقة. وقد يكون الاستثمار منطقيًا عند الاستخدام المكثف والتآكل العالي؛ ولخردة الألمنيوم أيضًا قيمة إعادة تدوير مستقرة.
ثلاث طرق باستخدام مواد غير معدنية ومزايا كل منها
تشغيل ألواح قوالب ملتصقة
تُقطع ألواح PUBOARD أو EPBOARD إلى كتل أو طبقات وتُلصق، ثم تُشغّل المراجع، وتُفرز الأسطح وأخاديد الإحكام ومنافذ التفريغ ومراجع التثبيت. يتيح تصلّب الألواح في المصنع سلوك تشغيل متسقًا. وتذكر المادة المصدرية أن معامل التمدد الحراري المعتاد للألواح يقارب 40–55 × 10−6/كلفن؛ لذلك يلزم ضبط حرارة الورشة ووضع تقدير واقعي للتمدد الحراري. تسهّل مقاومة القطع المنخفضة تعديل التجهيزات الصغيرة والمتوسطة: يمكن لصق إصلاح موضعي وإعادة تشغيله دون صنع نموذج صب جديد. يجب أن يغطي اللاصق كل خط لصق بالكامل ويُترك ليتصلّب ويُحكم؛ فالوصلات المفتوحة قد تتسرب وتغيّر صلابة الموضع.
راتنج قوالب مصبوب بدقة
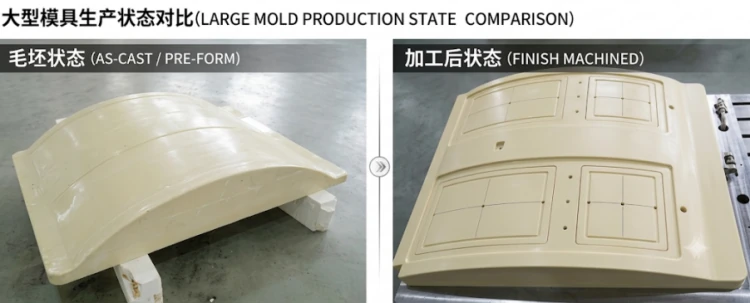
يمكن صب PUCAST أو EPCAST في تجويف مشكّل لإنتاج كتلة قريبة من الشكل النهائي، ثم تشغيلها رقميًا. يبسّط غياب وصلات الألواح العابرة إحكام الهواء، وقد تكون الكتلة أقرب كثيرًا إلى الشكل النهائي من رصّ ألواح سميكة. ويأتي التوفير من تقليل المادة المزالة وتشغيل المعدن، لا من ملء تجهيز كبير بكتلة راتنج سميكة دون حاجة. ينبغي إسناد جسم العمل المتصل القابل للتشغيل إلى قاعدة معدنية أو كتل تثبيت أو هيكل خلفي يحمل أحمال الرفع والتركيب.
جيل كوت ومعجون محشو بالزجاج ودعم مركّب
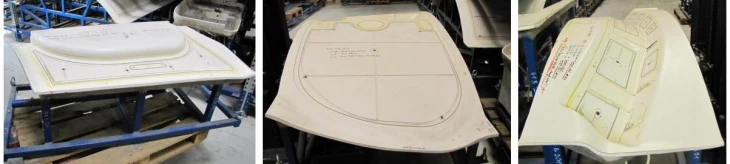
إذا توفر نموذج رئيسي مؤهل، يمكن نسخ سطح عمل رقيق من الجيل كوت ودعمه بمعجون محشو بالزجاج أو ببنية من الألياف الزجاجية أو الكربونية مع الإيبوكسي. يفيد ذلك عند الحاجة إلى عدة تجهيزات من نموذج واحد، إذ يقل التشغيل ويحافظ على خفة البنية. أما لتجهيز واحد فقد تلغي تكلفة صنع النموذج وتأهيله تلك الميزة. يجب أن يشمل تعويض الشكل سُمك القطعة الاسمي بعد التصلّب والارتداد المرن والمرجع بعد التركيب.
معامل التمدد الحراري المذكور لـEPMOLD LP70 هو 25 × 10⁻⁶/K، لعينة معيارية خضعت لمعالجة لاحقة لمدة 16 ساعة عند 60°C واختُبرت بين 20 و50°C. يمكن للبنية أن تجمع طبقة LP70 متصلة قابلة للتشغيل مع سماحية للتشطيب، تدعمها بنية ألياف كربون/إيبوكسي متناظرة ومتوازنة تُصنع بالتشريب تحت التفريغ. يمكن لقلب ساندويتش أو أضلاع تقوية زيادة صلابة الانحناء والالتواء. قِس الهندسة بعد الفك والمعالجة اللاحقة والتركيب، وحدد الحاجة إلى التشغيل النهائي حسب السماحية وتفاوت القبول. تحتاج مجاري الإحكام ومنافذ التفريغ والوصلات المتكررة الفك إلى طبقة موضعية قابلة للتشغيل أو مدخلات، مع استعادة الإحكام بعد التشغيل. لا تضمن هذه البنية وحدها دقة 0.10 mm.
اختر المادة وفق حدود التمدد الحراري المسموح بها
لطول حر منتظم يبلغ خمسة أمتار، يكون التقدير الأول ΔL = αLΔT. وتمثل القيم التالية تمددًا نظريًا فقط، لا خطأ شكل التجهيز بعد تركيبه.
| المادة أو البنية | معامل التمدد الحراري المعتاد (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| ألمنيوم عادي أو مصبوب (بحسب الدرجة) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70، عينة بعد التصلّب اللاحق | 25 | 0.13 mm | 0.63 mm |
| لوح قوالب أو راتنج قوالب مصبوب شائع (بحسب الدرجة) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| لوح مصمّم من البلاستيك المقوى بالألياف الكربونية، في مستوى الطبقات | 0–5 | 0–0.03 mm | 0–0.13 mm |
تؤدي الحرارة الموحدة أساسًا إلى تغيّر الحجم العام. أما تدرجات الحرارة واختلاف معاملات التمدد بين طبقة العمل واللاصق والدعم المركّب والقاعدة المعدنية ونقاط الإسناد ورد فعل حشوات الإحكام، فقد تسبب التواءً موضعيًا. حدّد فرق الحرارة المسموح وفق طول التجهيز ومخطط المراجع وهامش الخطأ المسموح به، ثم اضبط التشغيل والاستخدام والفحص على الحرارة المرجعية نفسها.
التأهيل والاختيار
- تحقّق من شكل سطح العمل مقارنة بمراجع القاعدة، ثم قِس زمن إخلاء الهواء في كل منطقة وارتفاع الضغط بعد عزل مصدر التفريغ.
- ركّب قطعًا ممثلة للتحقق من الملاءمة وضغط حشوات الإحكام ونتيجة أول تشغيل.
- في التجهيزات المركّبة المنسوخة، سجّل الشكل بعد التصلّب الأولي وفصل القالب والتصلّب اللاحق والتركيب ودورة حرارية مضبوطة.
اختر الألواح الملصقة إذا كان التجهيز صغيرًا أو متوسطًا ويتغير كثيرًا ويمكن ضبط الحرارة. واختر الصب الدقيق إذا كانت كتلة أكبر متصلة وقريبة من الشكل النهائي ستقلل التشغيل وتتحمل القاعدة الأحمال. واختر غلاف جيل كوت أو مادة مركّبة إذا أمكن إعادة استخدام نموذج رئيسي مؤهل لعدة تجهيزات وصُمّم الدعم والواجهات بتناظر. واحتفظ بالألمنيوم المصبوب عندما ترجّح كثرة الدورات والتآكل والوصلات الملولبة وسهولة الصيانة المجرّبة على مزايا الوقت أو الوزن في الحلول غير المعدنية. وفي كل حالة، قارِن حجم المادة الفعلي واستغلالها والتشغيل وإحكام المسام والرفع وإعادة العمل والإصلاح والتعديل؛ فلا يكون الحل غير المعدني أفضل إلا إذا انخفضت تكلفته الكلية عند معايير القبول نفسها.