
قوالب المواد المركّبة
طريقتان للتصنيع بدرجات حرارة منخفضة لقوالب مركّبة عالية الحرارة
توفّر مواد التقوية المشبّعة مسبقًا منخفضة الحرارة وراتنجات التشريب بالتفريغ المتصلّدة في درجة حرارة الغرفة طريقتين لتصنيع قوالب كربونية عالية الحرارة. بعد التصلّد اللاحق المقرر، يمكن لأنظمة EPTEK المناسبة تحقيق درجة انتقال زجاجي (Tg) تقارب 240°م بقياس DMA، وتلبية متطلبات عمليات الأوتوكلاف عند 180–190°م.
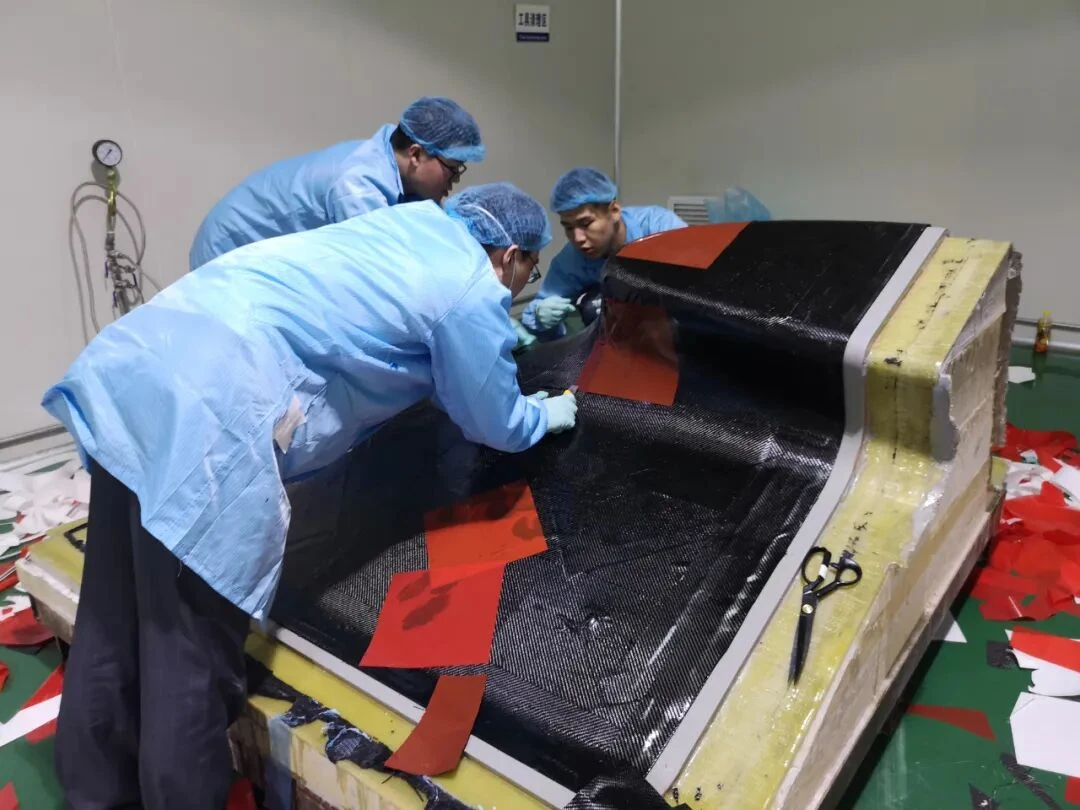
فصل حرارة النموذج الأصلي عن حرارة تشغيل قالب الإنتاج
لا يلزم أن يتعرض النموذج الأصلي لدرجة حرارة التشغيل النهائية للقالب. يمكن أولًا تثبيت شكل الصفائح واكتساب متانة المناولة في حرارة أقل، ثم فصل القالب ودعمه وإجراء التصلّد اللاحق لتطوير مقاومته الحرارية النهائية. بذلك تُعالج حماية النموذج ومتطلبات إنتاج القطع كلٌّ على حدة.
الطريقة الأولى: مواد القوالب المشبّعة مسبقًا منخفضة الحرارة
تحتوي مواد LTP على ألياف كربون مشبّعة بالراتنج مسبقًا. تُرص الطبقات فوق نموذج مُجهّز ومعالج للفصل، مع تخطيط اتجاهات الألياف والوصلات والتقويات المحلية والهيكل الخلفي معًا. يضغط التصلّد الأولي المقرر الصفائح ويثبت شكلها، وعادة يكون نحو 60°م للنظام المناسب. بعد استيفاء شروط المناولة والفصل، يُرفع القالب ويُدعم لإجراء التصلّد اللاحق على مراحل. يجب ضبط الوقت خارج التخزين المبرد، والضغط الوسيط، وإحكام كيس التفريغ، وحرارة الصفائح الفعلية.
الطريقة الثانية: راتنج سائل للتشريب بالتفريغ مع تصلّد في حرارة الغرفة
تُوضع ألياف كربون جافة على النموذج، ويُستخدم التفريغ لسحب راتنج قوالب سائل مناسب خلال الألياف. يمنع التصلّد الأولي في حرارة الغرفة تسخين النموذج في الدورة الأولى. ينبغي تنسيق مسارات الجريان واللزوجة وزمن العمل والنفاذية ومداخل الراتنج ومنافذ الهواء لضمان اكتمال التشريب قبل التجلط. بعد التشريب والتصلّد الأولي المقرر، يُفصل القالب ويُدعم ويُصلّد لاحقًا. لا يتطلب التصنيع الأولي أوتوكلافًا، لكنه يحتاج إلى معدات تسخين مناسبة للتصلّد اللاحق.

العلاقة بين Tg بقياس DMA قرب 240°م والاستخدام عند 180–190°م
يمكن للطريقتين الوصول إلى Tg قرب 240°م بقياس DMA باستخدام أنظمة EPTEK عالية الحرارة المناسبة بعد التصلّد اللاحق المقرر. والهدف هو قوالب لإنتاج قطع مركّبة في الأوتوكلاف عند 180–190°م. تصف Tg انتقال الراتنج، ولا تستبدل مواصفة تشغيل القالب الكامل. ينبغي تسجيل طريقة DMA ومعيار تحديد الانتقال وتاريخ التصلّد وحالة العينات عند المقارنة. كذلك يجب أن تلائم الإنتاج مقاومة الضغط والصلابة وإحكام التفريغ وثبات الأبعاد والاستجابة للدورات الحرارية المتكررة.
اختيار الطريقة وفق الورشة والشكل
توفّر المواد المشبّعة مسبقًا مزيجًا مضبوطًا من الراتنج والألياف، لكنها تتطلب إدارة التخزين والوقت خارج التبريد والضغط. يركز التشريب على تخطيط الجريان والبلل، ويتيح وضع ألياف جافة والتصلّد الأولي في حرارة الغرفة. تتيح الطريقتان اختيار النموذج حسب دورة التصلّد الأولي الفعلية بدلًا من حرارة تشغيل القالب النهائية. تُقارن كمية المادة والعمل والمعدات والحجم والإصلاحات وخطة الإنتاج.
التصلّد اللاحق يُهيّئ القالب للإنتاج
تُحدد قبل البناء نقطة الفصل وترتيبات الدعم والتسخين المرحلي. تُتبع معدلات التسخين وأزمنة التثبيت الخاصة بالمادة، وتُراقب الحرارة خصوصًا في المناطق السميكة والوصلات. بعد التصلّد اللاحق والتبريد المضبوط، يُفحص سطح العمل والمراجع وإحكام التفريغ، ثم يُقيّم ثبات الأبعاد خلال دورة إنتاج ممثلة تشمل هيكل الدعم.
طريقتان لهدف واحد عالي الحرارة
إحداهما تبدأ بمواد قوالب مشبّعة مسبقًا، والأخرى بألياف جافة وراتنج تشريب سائل. كلتاهما تجمع التصلّد الأولي لتثبيت الشكل والتصلّد اللاحق لإنتاج قالب مركّب عالي الحرارة. تُختار المادة وخطة المعالجة وفق التطبيق الفعلي في الأوتوكلاف عند 180–190°م.