
أدوات التصنيع الدقيقة
الصب القريب من الشكل النهائي للنماذج والتجهيزات
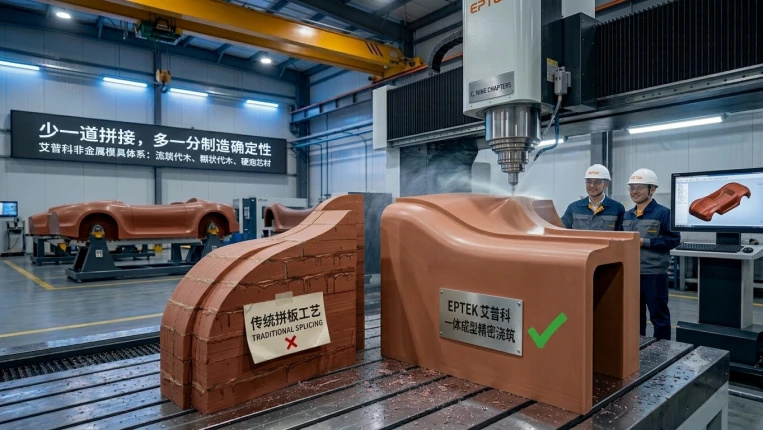
يغيّر الصب القريب من الشكل النهائي شكل الأداة منذ البداية. فبدل تشغيل كتل مستطيلة مكدّسة وإصلاح وصلاتها، تُصمَّم فجوة صب تتبع المحيط النهائي، ثم يُشغّل فقط فائض المادة المضبوط المتبقي.
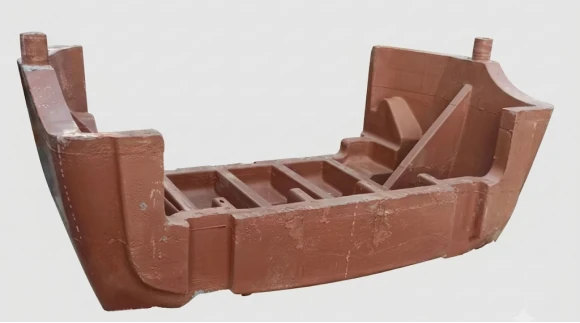
قد تحتاج النماذج الكبيرة والأدوات ذات الجيوب العميقة أو المحيطات غير المنتظمة إلى تجميعات معقدة من ألواح القوالب. وتضيف كل عملية قطع وطبقة لصق وإصلاح واجهة أخرى يجب ضبطها. يبدأ الصب القريب من الشكل النهائي من بيانات المنتج ثلاثية الأبعاد ويكوّن كتلة مصبوبة متصلة تتبع الشكل المقصود، مع ترك سماحية مقاسة للتشطيب بالتشغيل الرقمي.
لماذا تصبح الوصلات متغيرًا في التصنيع؟
تبقى الألواح القياسية عملية للقطع الصغيرة والبسيطة والتعديلات العاجلة. ومع ازدياد الحجم والعمق ومتطلبات السطح، تنشأ من الوصلات أربع مشكلات مترابطة. يختلف اللاصق واللوح في اللون والصلادة والتمدد الحراري وسلوك الصنفرة، وقد تظهر وصلة أُصلحت مجددًا تحت تشطيب لامع أو بعد دورات حرارية. وقد يتحول طرف ملتصق جزئيًا أو تجويف مخفي إلى مسار تسرب في أداة تفريغ. كما تمثل طبقة اللاصق انقطاعًا قد ينفصل أو يتشقق أو يشكل درجة تحت المناولة أو حمل التفريغ أو تغيّر الحرارة المتكرر. وأخيرًا، يزيل قطع الكتل المستطيلة مادة لم تكن جزءًا من الشكل النهائي أصلًا.
خطوات عمل تتمحور حول الشكل النهائي
- استورد البيانات وخطّط. حدّد السطح النهائي وسماحية التشغيل والمراجع والأجزاء المدمجة ومناطق التفريغ وهيكل التثبيت. يجب أن تكفي السماحية للتثبيت والتشطيب، لكنها تبقى صغيرة بما يكفي للحفاظ على فائدة الكتلة القريبة من الشكل النهائي.
- ابنِ تجويف الصب. شغّل رقميًا تجويفًا من الرغوة أو مادة تضحية أخرى يتبع بيانات القطعة. يضبط التجويف حجم المادة ويحدد التغذية والتهوية والأجزاء المدمجة والدعم قبل خلط الراتنج.
- اسكب واترك المادة تتصلّب. عاير وامزج مكونات PUCAST أو EPCAST المختارة، ثم املأ التجويف المجهز عبر نظام التغذية المخطط. تستخدم عملية EPTEK الحقن التفاعلي لتشكيل كتلة أولية متصلة، ولا تقتصر على الصب اليدوي. اضبط تنفيس الهواء والسماكة وحرارة التفاعل، ونفذ التصلب المرحلي أو المعالجة الحرارية اللاحقة المحددة. برّد الجسم بصورة مضبوطة قبل فكه من القالب.
- ثبّت الأبعاد ثم شغّل. أخرج الكتلة وافحصها، ثم رتّب التشغيل الخشن وتثبيت الأبعاد وإعادة الفحص والتشطيب الرقمي أو بخمسة محاور. أضف فتحات المراجع وأخاديد التفريغ وقنوات الإحكام ودبابيس تحديد الموضع والأجزاء المعدنية المدمجة انطلاقًا من المرجع المضبوط نفسه.
- أحكم الأسطح وتحقّق. أحكم المسام السطحية، وتحقّق من استمرارية حشوات الإحكام، ونفّذ اختبارات التفريغ بحسب المناطق وارتفاع الضغط عند الحاجة، وقارِن شكل سطح العمل بالرسم أو سحابة النقاط عند الحرارة المرجعية.
مقارنة طرق التصنيع
| طريقة التصنيع | مصدر الدقة | أنسب استخدام | جوانب المقارنة |
|---|---|---|---|
| كتلة من ألواح ملتصقة | تجميع ملصق تُثبّت أبعاده ثم يُشغّل باستخدام CNC | أدوات صغيرة أو متوسطة، مهلة قصيرة، تغييرات متكررة | عزل الوصلات وإصلاحها وانخفاض استغلال المادة في الأشكال العميقة |
| كتلة أولية مصبوبة قريبة من الشكل النهائي | كتلة متصلة تُثبّت أبعادها قبل التشغيل باستخدام CNC | أشكال معقدة متوسطة أو كبيرة وأعمال التفريغ | صنع التجويف والحرارة الناتجة والانكماش والفراغات والتصلّب اللاحق |
| غلاف رقيق منسوخ مع دعم مركّب | نسخ النموذج الرئيسي ثم تشغيل مواضع مختارة | أسطح كبيرة مع نموذج رئيسي متوفر وهدف خفض الوزن | الارتداد المرن بعد الفصل واختلاف تمدد الطبقات وصلابة الدعم |
احسب تكلفة المسار بأكمله
لا تتوقف المقارنة العادلة عند سعر كيلوغرام الراتنج أو الألمنيوم. احسب حجم الكتلة القابل للاستخدام ونسبة الاستفادة من المادة وصنع التجويف وساعات التشغيل الرقمي وأدوات القطع واللصق وإحكام الأسطح وصفائح القاعدة والرفع واختبارات التفريغ وإعادة العمل والصيانة والتغييرات المستقبلية. للصّب القريب من الشكل النهائي تكلفة أولية للتجويف، لكن سماحيته الأقل تقلل التشغيل الخشن والرايش، ويزيل الجسم المتصل كثيرًا من أعمال تجهيز الوصلات. وقد تبقى الألواح المكدّسة أوفر لقطعة صغيرة منتظمة لمرة واحدة أو لتصميم يُتوقع تغييره. أما للأداة الكبيرة غير المنتظمة، فالسؤال هو هل يعوّض الوفر في التشغيل والإصلاح تكلفة التجويف وضبط الصب.
نماذج السيارات وتجهيزاتها
في نماذج التصميم والنماذج الرئيسية، تنقل الكتلة المتصلة السطح الرقمي إلى ألواح الهيكل الخارجية الكبيرة والصدامات والأجنحة والشبكات والمصابيح والتفاصيل الهوائية دون أن تعبر وصلة منطقة لامعة قيد التقييم. لكن النتيجة لا تزال تعتمد على التشغيل وإحكام الأسطح والطلاء والقياس؛ فالصب وحده لا يؤهل سطحًا من الفئة A.
تستخدم نماذج التحقق من الأبعاد والنماذج المرجعية لفحص تجميع المركبة الطريقة نفسها لفحص الفجوات واستواء الحواف والحدود والتجميع. يمكن تشغيل الحواف والمراجع داخل الجسم المصبوب، وإضافة الدبابيس وكتل الفحص والأجزاء المعدنية المدمجة وفق نظام الإحداثيات المضبوط. وللأجزاء الداخلية وقوالب الدفعات الصغيرة، قد تدعم الكتلة لوحات العدادات وألواح الأبواب والكونسولات والأعمدة وبطانات السقف والمقاعد وتجاويف صندوق الأمتعة وغطاءات المركبات الكهربائية. ويمكن استخدام المنصة نفسها لقوالب التشكيل بالتفريغ والحقن التفاعلي منخفض الضغط والرغوة والكسوة اللينة إذا كانت المادة ودورة الحرارة متوافقتين.
تفيد مقاييس المحيط وتجهيزات تحديد الموضع ودعامات التجميع وقواعد القياس من شكل الدعم القريب من النهائي: يحمل الجسم محيط القطعة ويحقق التشغيل النهائي مراجع قابلة للتكرار. أبقِ الوصول للصيانة وكتل التآكل القابلة للاستبدال وواجهات المثبتات ضمن التصميم؛ فإزالة الوصلات لا تلغي الحاجة إلى تفاصيل تجهيز قابلة للصيانة.
تطبيق طريقة التصنيع على تجهيزات الطيران
في قوالب الانتقال المركّبة وتجهيزات التشذيب بالتفريغ وكتل تشكيل الصفائح المعدنية، يكوّن التسلسل نفسه جسم دعم متصلًا قبل تشطيبه بخمسة محاور. يجب اختيار المادة وفق حرارة التصلّب والدورات الحرارية ومعامل التمدد والصلادة والتوافق مع مواد إحكام المسام أو الجيل كوت. ولا تزال أدوات التفريغ تحتاج إلى إحكام مسام السطح وفحص استمرارية حشوات الإحكام واختبارات تفريغ بحسب المناطق واختبار احتفاظ الأداة كاملة بالضغط.
الصب القريب من الشكل النهائي مسار تصنيع، وليس بديلًا شاملًا للألواح أو المعدن. حدّد مسبقًا الشكل وسماحية التشغيل والحرارة المرجعية وطريقة التحقق وخطة الإصلاح. ثم قارِن تكلفة العملية الكاملة ومخاطرها للنموذج أو المقياس أو التجهيز المقصود.