
Perkakas vakum
Memilih material untuk alat bantu pemangkasan vakum
Alat bantu frais vakum harus menopang komponen, mempertahankan seal, dan menyediakan datum pemesinan yang berulang. Aluminium cor merupakan acuan yang berguna, tetapi tiga proses nonlogam dapat lebih baik bila biaya keseluruhan dan perilaku termalnya sesuai siklus penggunaan.
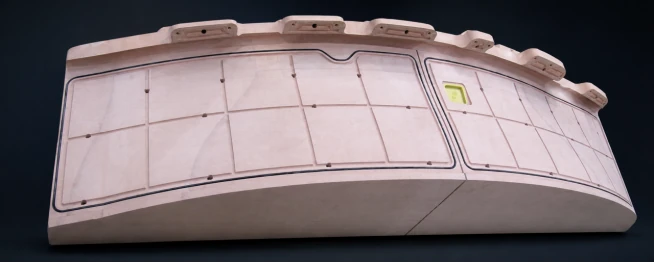
Alat bantu frais atau pemangkasan vakum merupakan sistem struktural dan penyegelan, bukan sekadar pelat berbentuk. Permukaannya menopang komponen, alur dan port mempertahankan vakum, serta dasarnya menetapkan posisi berulang untuk pemesinan dan pemeriksaan. Aluminium cor tetap menjadi acuan karena kekakuan, antarmuka, dan respons termalnya dikenal. Tiga proses nonlogam—papan perkakas yang direkatkan, resin perkakas cor presisi, dan kulit gelcoat/komposit yang direplikasi dari model induk terkualifikasi—juga dapat digunakan. Perbandingan yang tepat adalah total risiko dan biaya pada ketelitian, suhu, serta siklus penggunaan yang diperlukan.
Keunggulan aluminium cor
Paduan aluminium umum dan kelas cor memiliki koefisien muai termal pada suhu ruang sekitar 23–27 × 10−6/K; pastikan kelas material dan rentang suhu sebenarnya untuk proyek. Aluminium menghantarkan panas dengan cepat serta memberikan badan seragam dan kaku dengan ulir serta antarmuka yang andal setelah pengecoran, penghilangan tegangan, dan pemesinan akhir CNC. Sifat ini sesuai untuk penggunaan sering, keausan, dan alat bantu dengan banyak sambungan.
Namun proses ini tidak sederhana. Biasanya mencakup pola atau cetakan cor, pengecoran, pemeriksaan, stabilisasi, dan pemesinan ekstensif. Porositas dapat menjadi jalur kebocoran vakum serta memerlukan impregnasi atau penyegelan. Pola, waktu mesin, alat potong, pengangkatan, dan perubahan berikutnya menambah biaya. Investasi tersebut dapat masuk akal bila alat bantu sering digunakan dan banyak mengalami keausan; skrap aluminium juga memiliki nilai pemulihan yang sudah mapan.
Tiga proses nonlogam dan sumber manfaatnya
Pemesinan papan perkakas yang direkatkan
PUBOARD atau EPBOARD dipotong menjadi blok atau lapisan, direkatkan, dimesin datum-nya, kemudian difrais untuk permukaan, alur seal, port vakum, dan acuan pemasangan. Papan yang dikeraskan di pabrik memberikan perilaku pemesinan konsisten. Sumber menyebutkan koefisien muai termal papan umum sekitar 40–55 × 10−6/K, sehingga diperlukan bengkel bersuhu terkendali dan anggaran kesalahan termal yang realistis. Pada alat bantu kecil dan sedang, hambatan potong rendah membuat perubahan cepat: perbaikan lokal dapat direkatkan dan dimesin ulang tanpa pola pengecoran baru. Setiap garis perekat harus sepenuhnya dibasahi, dikeraskan, dan disegel; sambungan terbuka menjadi potensi kebocoran serta perubahan kelenturan lokal.
Resin perkakas cor presisi
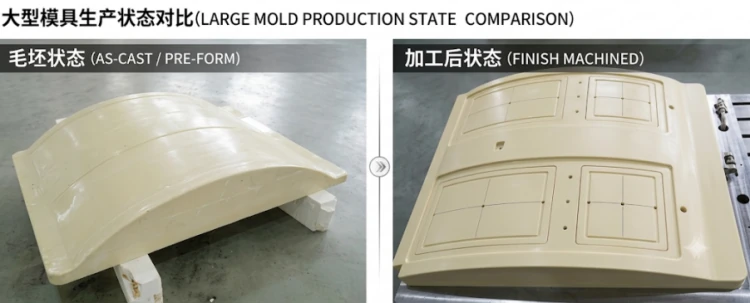
PUCAST atau EPCAST dapat dicor ke rongga berbentuk untuk membuat bakalan mendekati bentuk akhir, lalu diselesaikan dengan CNC. Ketiadaan sambungan yang menembus papan menyederhanakan jalur udara, dan bakalan dapat lebih dekat ke bentuk akhir dibanding tumpukan pelat tebal. Manfaat ekonomi berasal dari pengurangan material yang dibuang dan pemesinan logam, bukan mengisi alat bantu besar dengan blok resin terlalu tebal. Keseluruhan alat bantu harus memadukan badan kerja menerus yang dapat dimesin dengan dasar logam, blok pemasangan, atau rangka belakang yang menanggung beban pengangkatan serta pemasangan.
Gelcoat, pasta berpengisi kaca, dan penyangga komposit
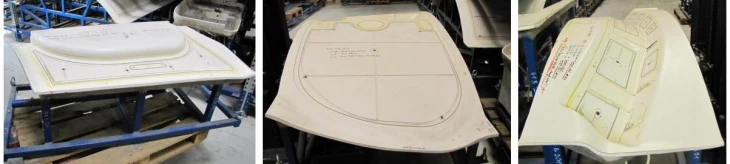
Jika model induk terkualifikasi sudah tersedia, permukaan kerja gelcoat tipis dapat direplikasi dan ditopang pasta berpengisi kaca atau struktur serat kaca maupun karbon/epoksi. Ini menarik bila beberapa alat bantu dibuat dari satu model induk: replikasi mengurangi pembuangan material dan menjaga massa rendah. Untuk satu alat bantu, biaya membuat serta mengkualifikasi model induk dapat menghapus keuntungan tersebut. Offset geometri harus mencakup ketebalan nominal komponen setelah pengerasan, pemulihan elastis, dan datum setelah pemasangan.
EPMOLD LP70 memiliki koefisien muai termal yang dilaporkan sebesar 25 × 10⁻⁶/K untuk spesimen standar yang diberi pengerasan lanjutan 16 jam pada 60°C dan diuji dari 20 hingga 50°C. Konstruksi dapat memadukan lapisan kontur LP70 yang menerus dan dapat dimesin, dengan sisa material, ditopang struktur serat karbon/epoksi infusi vakum yang simetris dan seimbang. Inti sandwich atau rusuk dapat meningkatkan kekakuan lentur dan puntir. Periksa geometri setelah pelepasan, pengerasan lanjutan, dan pemasangan; tentukan kebutuhan pemesinan akhir dari sisa material serta toleransi penerimaan. Alur seal, port, dan antarmuka yang dirakit berulang memerlukan lapisan lokal yang dapat dimesin atau insert, lalu kekedapan vakum harus dipulihkan. Konstruksi ini sendiri tidak menjamin ketelitian 0,10 mm.
Gunakan anggaran kesalahan termal, bukan slogan material
Untuk panjang lima meter yang bebas dan seragam, estimasi awal adalah ΔL = αLΔT. Nilai di bawah hanya menunjukkan pemuaian teoretis, bukan kesalahan bentuk setelah pemasangan.
| Material atau struktur | Koefisien muai termal tipikal (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Aluminium/aluminium cor umum (tergantung kelas) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, spesimen uji setelah pengerasan lanjutan | 25 | 0.13 mm | 0.63 mm |
| Papan perkakas atau resin cor perkakas umum (tergantung kelas) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Panel komposit serat karbon yang dirancang, arah dalam bidang | 0–5 | 0–0.03 mm | 0–0.13 mm |
Suhu seragam terutama mengubah ukuran keseluruhan. Gradien dan perbedaan muai antara lapisan kerja, perekat, penyangga komposit, dasar logam, titik penopang, serta reaksi seal lebih mungkin menyebabkan lengkungan lokal. Tetapkan perbedaan suhu yang diizinkan berdasarkan panjang alat bantu, skema datum, dan anggaran kesalahan, lalu pastikan pemesinan, penggunaan, dan pemeriksaan mencapai suhu acuan yang sama.
Kualifikasi dan pemilihan
- Periksa geometri permukaan kerja terhadap datum dasar, lalu ukur waktu evakuasi setiap zona dan kenaikan tekanan setelah sumber vakum diisolasi.
- Pasang komponen yang mewakili untuk memeriksa kecocokan, kompresi seal, dan hasil pemesinan pertama.
- Untuk alat bantu komposit hasil replikasi, catat geometri setelah pengerasan awal, pelepasan, pengerasan lanjutan, pemasangan, dan siklus suhu terkendali.
Pilih papan yang direkatkan bila alat bantu kecil atau sedang sering berubah dan suhu dapat dikendalikan. Pilih cor presisi bila bakalan lebih besar tanpa sambungan, mendekati bentuk akhir, dapat mengurangi pemesinan dan dasar mampu menanggung beban. Pilih kulit gelcoat/komposit bila model induk terkualifikasi dapat digunakan ulang untuk beberapa alat bantu dan penyangga serta antarmuka dirancang simetris. Pertahankan aluminium cor ketika jumlah siklus tinggi, keausan, antarmuka berulir, dan pemeliharaan mapan lebih penting daripada keuntungan waktu atau berat proses nonlogam. Dalam semua kasus, bandingkan volume dan pemanfaatan material nyata, pemesinan, penyegelan, pengangkatan, pengerjaan ulang, perbaikan, dan perubahan; proses nonlogam layak hanya bila biaya keseluruhan lebih rendah pada kriteria penerimaan yang sama.