
Оснастка для аэрокосмической отрасли
Выбор литьевых смол для форм обтяжки авиационных деталей
Выбор литьевой смолы прежде всего зависит от способа создания рабочей поверхности. Заготовка для последующей обработки на станке с ЧПУ имеет иные технологические риски, чем верхняя форма, скопированная непосредственно с готовой нижней формы.
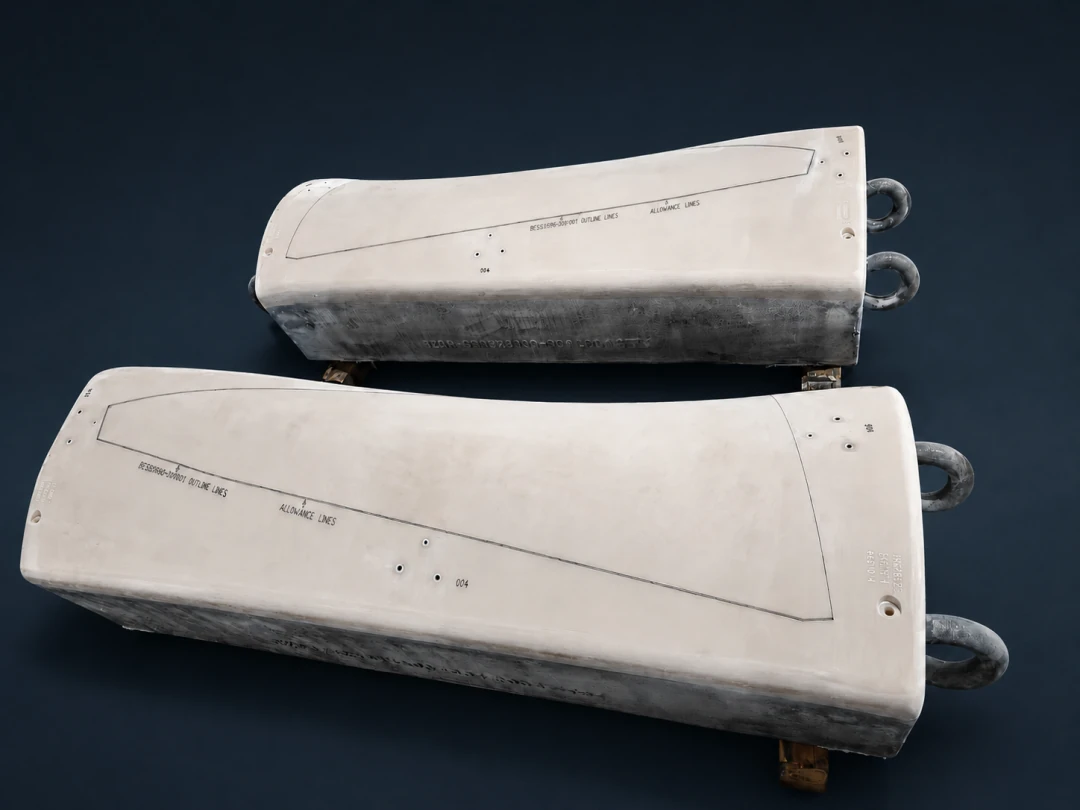
Формы для обтяжки, правки и калибровки авиационных деталей сочетают большие габариты, сложную кривизну и многократное нагружение. Корпус формы должен выдерживать давление и местные удары, сохраняя обрабатываемость и стабильность размеров при отверждении, механической обработке и эксплуатации. На практике решающий вопрос — не просто у какой смолы выше заявленный показатель. Важно, будет ли литая поверхность удалена обработкой на станке с ЧПУ или сохранена как окончательная рабочая поверхность.
Два технологических маршрута — две разные задачи материала
В большинстве проектов отливают заготовку, близкую к конечной форме, дают ей отвердиться и стабилизироваться, затем обрабатывают рабочую поверхность, контур, базовые элементы и отверстия. В этом случае литая поверхность удаляется. Поэтому приоритетны качество толстого сечения, контролируемое тепловыделение, вязкость разрушения, обрабатываемость и предсказуемое изменение размеров.
Парную оснастку можно изготовить иначе. Нижнюю форму обрабатывают до окончательной геометрии, затем калиброванный промежуточный слой — например точный восковой лист или подходящая металлическая прокладка — задаёт толщину листа и технологический зазор. Верхнюю форму отливают по этой поверхности. После извлечения можно обработать тыльную сторону и крепёжные элементы, но рабочую поверхность оставляют литой. Поэтому пора, воздушный карман, складка или местное неполное заполнение на границе могут сохраниться в готовой форме.
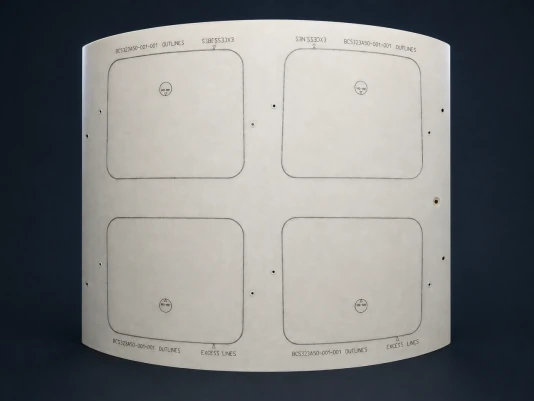
Для каких задач подходит PUCAST 260
PUCAST 260 — двухкомпонентная полиуретановая литьевая смола, которую можно применять с наполнителями. Справочные данные указывают вязкость смеси без наполнителя около 850 mPa·s при 25°C, что помогает заполнять сложные полости и переходы; выбор наполнителя позволяет регулировать плотность и жёсткость. В той же таблице приведены твёрдость Shore D 85, типичный модуль упругости при изгибе около 4 300 MPa, прочность при сжатии около 85 MPa и типичная линейная усадка около 0,1%.
Для толстых заготовок в справочной таблице указана максимальная толщина заливки 400 mm*. Это граница процесса, которую нужно подтвердить, а не разрешение заливать любую геометрию такой толщины. Для каждой заливки проверяйте общую массу, форму полости, температуру смолы и наполнителя, температуру помещения и тепловыделение. Если заготовка будет обрабатываться, PUCAST 260 — естественный кандидат, когда особенно важны большое сечение, эффективность литья и последующая обработка резанием.
Контроль влаги имеет решающее значение. Изоцианаты могут реагировать с водой с образованием микропузырьков углекислого газа. Сухие исходные материалы и наполнители, контролируемые условия помещения, сухие инструменты и формы, минимальное время открытой тары, подача снизу и смешивание с ограничением захвата воздуха — части технологического окна. Если пузыри вскроются при обработке, поздняя косметическая доработка не заменит эти меры.
Для каких задач подходит EPCAST 75
EPCAST 75 — двухкомпонентная эпоксидная система с готовым наполнителем, смешиваемая в массовом соотношении 100:15. Справочные данные указывают вязкость смеси 3 000–5 000 mPa·s при 25°C и типичное рабочее время 100–120 минут для смеси массой 500 g при 25°C. Такое более длительное, проверенное в указанных условиях окно полезно при протяжённом пути подачи по большой поверхности, нескольких вентиляционных отверстиях в верхних точках или последовательном непрерывном смачивании.
Эта марка также подходит для прямого копирования верхней формы, поскольку эпоксидная смола не имеет аналогичной газообразующей реакции изоцианата с водой. Справочные значения: Shore D 85, прочность при растяжении 40–60 MPa, при изгибе 60–75 MPa, при сжатии выше 80 MPa и типичный линейный коэффициент теплового расширения около 50 × 10−6 K−1. Рекомендуемая толщина одного слоя — до 80 mm*. Для более толстых корпусов нужна спроектированная и проверенная послойная или зональная конструкция с контролем времени между слоями, тепловыделения и охлаждения.
Контроль процесса определяет практическую значимость характеристик
При прямом копировании сначала проверьте геометрию нижней формы, толщину зазора и уплотнение краёв. Смола должна непрерывно смачивать рабочую поверхность до заполнения объёма корпуса. Точки подачи размещают в низких участках, а вентиляцию — в геометрически высоких; замкнутый воздушный карман превращается в дефект поверхности. Восковой или металлический промежуточный слой должен отвечать требованиям к толщине, прилеганию и извлечению из формы.
Доотверждение и охлаждение включают в план обработки и приёмки. Практичная последовательность: черновая обработка, стабилизация и повторный контроль, затем получистовая и чистовая обработка. Для EPCAST 75 заявленные прочность и коэффициент теплового расширения — типичные результаты из технического описания, а не допускаемые расчётные значения. То же относится к вязкости, модулю упругости, прочности при сжатии и толщине для PUCAST 260. Перед установлением допускаемого значения подтвердите фактическую партию, состав смеси, температуру, геометрию и оборудование.
Краткое сравнение для выбора
| Критерий выбора | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Основной технологический маршрут | Крупная толстая заготовка, близкая к конечной форме: литьё, стабилизация и обработка на станке с ЧПУ | Прямое копирование рабочей поверхности верхней формы; также прецизионные заготовки |
| Справочная вязкость смеси | Около 850 mPa·s при 25°C, без наполнителя | 3 000–5 000 mPa·s при 25°C |
| Справочное рабочее время | Около 50 мин, 500 g при 20°C | 100–120 мин, 500 g при 25°C |
| Справочная толщина | Максимальная толщина заливки 400 mm* | Рекомендуемая толщина одного слоя 80 mm* |
| Основные меры контроля | Сухость, захваченный воздух, выбор наполнителя и тепловыделение в толстом сечении | Смачивание контактной поверхности, вентиляция верхних точек, время между слоями и доотверждение |
*Приведены типичные справочные значения. Это не допускаемые расчётные характеристики и не универсальные гарантии; проверяйте предлагаемые состав, сечение и режим отверждения на образце или первом изделии. Если окончательная поверхность будет обрабатываться, начните с размеров заготовки и контроля тепловыделения. Если обработки не будет — с сохранения качества контактной поверхности и путей выхода воздуха; поэтому EPCAST 75 обычно предпочтителен как исходный вариант для прямого копирования.
Превратите выбор материала в план изготовления
EPTEK сопровождает проекты от выбора смолы и наполнителя до смешивания, подачи, удаления воздуха, отверждения и обработки. Для оценки предоставьте трёхмерные данные формы, габариты, максимальную толщину сечения, сведения о том, будет ли рабочая поверхность обрабатываться, закладных элементах и опорах, оборудовании, температуре и влажности цеха. Записи по образцам или первой форме помогают выявить причины пор, местного недоотверждения, деформации или расслоения до повторения процесса.