
Композитная оснастка
EPMOLD MP50: изготовление мастер-модели из пасты ручного нанесения
EPMOLD MP50 — двухкомпонентная эпоксидная модельная паста для изготовления точных лёгких мастер-моделей и переходных моделей без предварительной обработки крупного монолитного блока. Результат зависит не столько от отдельной характеристики материала, сколько от контроля массы замеса, температуры, толщины слоя, состояния отверждения и опорной конструкции под пастой.
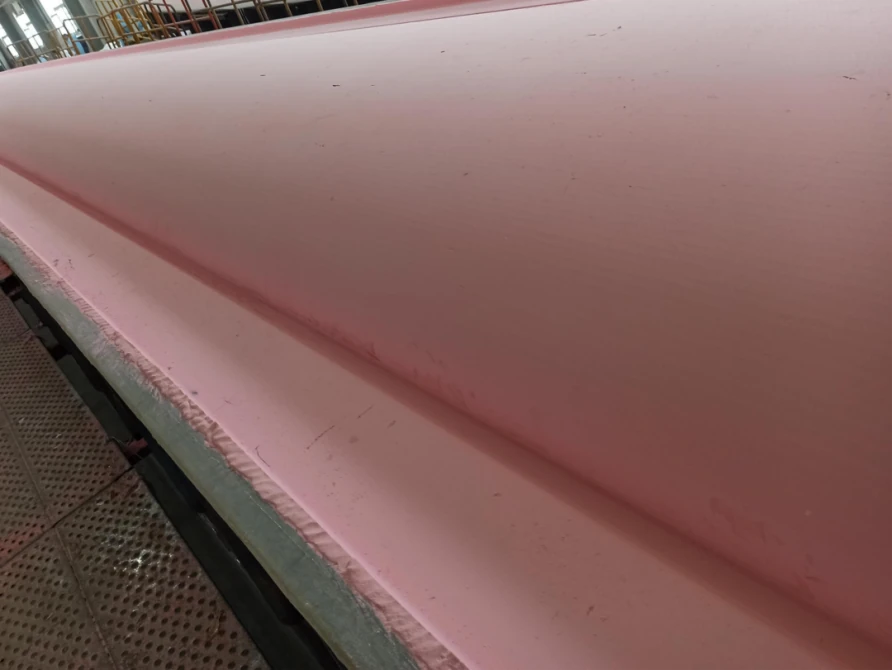
Для чего предназначен MP50
MP50 — эпоксидная паста, отверждаемая при температуре помещения, которую получают смешиванием смоляной пасты A и пасты-отвердителя B в массовом соотношении 1:1. Смесь достаточно долго сохраняет пластичность для нанесения на крупную или сложную поверхность, затем превращается в заготовку низкой плотности для пятиосевой обработки. Материал подходит для мастер-моделей, переходных моделей и композитных форм для небольших серий. Основой под пасту служат пена, древесина или стальная рёберная конструкция.
В техническом описании MP50 за апрель 2026 года указаны плотность после отверждения 0,45–0,50 g/cm³, твёрдость Shore D52–60 и коэффициент теплового расширения около 45 × 10⁻⁶ K⁻¹. Tg по DSC превышает 50°C после семи суток при 25°C и 60°C после 24 часов при 25°C с последующими 16 часами при 40°C. Эти значения относятся к указанным образцам и режимам отверждения; они не означают, что MP50 пригоден для высокотемпературной производственной формы.
| Справочный параметр | Справочные условия процесса | Практическое значение |
|---|---|---|
| Соотношение смешивания | A:B = 1:1 по массе | Используйте весы; объёмное соотношение не заменяет массовое. |
| Рабочее время | 40–70 мин; 500 g при 25°C (техническое описание за апрель 2026 года) | Планируйте замесы и используйте смесь до роста вязкости. |
| Отверждение до возможности обработки | 16–20 ч при 25°C (справочные данные технического описания) | Большая толщина или холодное помещение требуют больше времени либо контролируемого отверждения. |
| Ограничение толщины одного слоя | Толщина нанесённой пасты до 50 mm; подтвердите условия процесса. | Не компенсируйте недостаточную опору большой толщиной пасты и не пренебрегайте контролем тепловыделения. |
| Условие перед нанесением покрытия | Не менее Shore D53 до нанесения гелькоута | Проверьте отверждение и состояние поверхности перед нанесением гелькоута для мастер-модели. |
Последовательность процесса
1. Спроектируйте основу до вскрытия комплекта
Начните с конечной поверхности, припуска, схемы базирования, точек подъёма и ожидаемой температуры отверждения. Создайте жёсткую чистую основу, приблизительно повторяющую геометрию. Пенопластовая или деревянная заготовка уменьшает расход пасты; для очень крупных форм полезен стальной рёберный каркас. Если адгезия вызывает сомнения, нанесите на подготовленную основу тонкий совместимый эпоксидный грунт. Основа не должна прогибаться при уплотнении пасты и обработке заготовки.
2. Подготовьте температуру, взвесьте и смешайте
Перед смешиванием равномерно приведите оба компонента к рабочей температуре. Холодная паста плохо смешивается, а перегрев сокращает рабочее время. Взвесьте A и B в соотношении 1:1. Небольшие порции смешивайте вручную складыванием и прижиманием; для больших замесов используйте подходящее оборудование. Снимайте материал со стенок и из углов ёмкости. Рабочая инструкция требует ещё 3–5 минут смешивания после исчезновения видимой разницы цвета: однородный вид сам по себе не доказывает полноту смешивания.
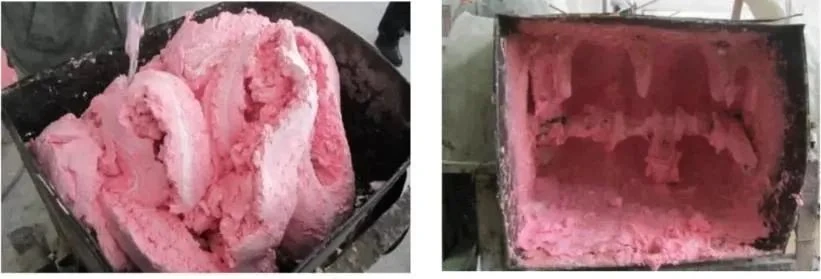
3. Проверьте рабочее время в условиях задачи
В техническом описании за апрель 2026 года указано 40–70 минут для замеса 500 g при 25°C; рабочая инструкция сообщает около 60 минут в своих условиях испытания. Проверьте окно при фактических массе замеса, ёмкости и температуре. Более тёплый материал, крупный замес и толстые скопления удерживают больше тепла реакции и сокращают рабочее время. Согласно рекомендациям по применению планируйте нанесение примерно в первые две трети измеренного рабочего периода.
4. Наносите с уплотнением по слоям
Прижмите пасту в тонкие пластины на чистой доске, перенесите каждую на основу и уплотните твёрдыми перекрывающимися движениями. Послойное нанесение небольшими участками облегчает удаление воздуха и повторение сложных криволинейных поверхностей. Проработайте каждый стык до полного соединения соседних частей: заметные швы впоследствии ухудшают обработку и отделку. Тиксотропность позволяет пасте удерживаться на вертикальной поверхности; технологические данные сообщают о суммарной толщине примерно 10–50 mm без сползания при правильном нанесении. Распределяйте толстые участки, не оставляя отдельного горячего комка, и обеспечьте непрерывную опору под ними.
5. Отвердите, затем обработайте
В техническом описании указано 16–20 часов до фрезерования при 25°C. Это справочное условие, а не срок для любой толщины и температуры цеха. Для холодных условий рабочая инструкция описывает контролируемый нагрев в диапазоне 35–80°C; подбирайте температуру и длительность для всей конструкции основы и пасты. Перед обработкой проверьте отверждение, твёрдость, пустоты, стыки и деформацию, затем задайте общие базы для чистовой обработки на станке с ЧПУ.
6. Наносите покрытие только на подготовленную мастер-модель
Для гладкой глянцевой мастер-модели выполните чистовую обработку и лёгкое абразивное матирование, затем полностью удалите пыль и влагу. Дождитесь требуемой твёрдости пасты: руководство требует более Shore D53 перед распылением легкошлифуемого эпоксидного гелькоута. Наносите его в чистой сухой зоне при температуре около 20–30 °C. Высокая влажность, мокрая поверхность или температура выше примерно 35 °C могут ухудшить адгезию либо чрезмерно ускорить испарение растворителя и отверждение. Речь идёт о покрытии мастер-модели или литейной модели; само по себе оно не делает систему MP50 пригодной для высокотемпературной конечной оснастки.
Подберите конструкцию под отрасль
- Лопасти ветроустановок: Стальной рёберный или пенопластовый каркас со стеклопластиковой оболочкой и поверхностью MP50 позволяет изготовить длинную бесшовную мастер-модель лопасти. Работайте контролируемыми участками и проверьте базы по всей длине перед изготовлением производственной формы; большие объёмы по-прежнему требуют контроля тепловыделения и деформации.
- Автомобилестроение: Паста подходит для мастер-моделей кузовов концепт-каров и единичных либо очень малосерийных углепластиковых панелей. Она заменяет склеенные плиты непрерывной поверхностью, которую удобно обрабатывать и корректировать. Повторное горячее отверждение или большие серии требуют проверенной оснастки с более высокой термостойкостью.
- Аэрокосмическая отрасль: MP50 подходит для прототипов, мастер-моделей со сложными поверхностями и переходной оснастки. Он может задавать геометрию углепластиковой формы, которую затем ламинируют и доотверждают. До производственного цикла отверждения зафиксируйте историю отверждения мастер-модели, стабильность её размеров, тепловые воздействия и результаты квалификации конечной формы.
Практическое правило выбора
Выбирайте MP50, когда решающими являются малая масса, ручное формирование геометрии, быстрая обработка и работа при комнатной или низкой температуре. Если конечная форма должна многократно выдерживать высокотемпературное отверждение композитов, выбирайте другую систему. Контролируйте замес, проверяйте рабочее время при реальных массе и температуре, подтверждайте отверждение перед покрытием и испытывайте основу, пасту и отделку как единую систему.