
Выбор материала / Модельные и инструментальные плиты
Как выбрать модельную или инструментальную плиту
Выбирайте смолу и марку по технологии изготовления и условиям работы.
Модель автомобиля, литейная модель и нагреваемая форма требуют разных свойств. Сначала определите нагрев и контакт с формовочной смолой, затем точность, износ и поверхность. Плотность, твёрдость и марка следуют за выбором системы смолы.
01 Четыре распространённых типа плит
Основные системы — эпоксидная, полиуретановая и ненасыщенная полиэфирная. Лёгкие плиты также из ПУ, но вспененная структура существенно меняет плотность, твёрдость и применение, поэтому их рассматривают отдельно.
| Материал | Основные преимущества | Особенности и применение |
|---|---|---|
| Эпоксидная плита | Разные теплостойкие марки; стабильность после обработки, тонкая поверхность для эпоксидных инструментальных препрегов | Дороже; расширение выше алюминия и стали. Нагреваемые мастер-модели и подходящие небольшие прямые формы |
| Полиуретановая плита | Модельные марки для деталей и проверочных моделей; инструментальные с разными приоритетами износа и сжатия | Модель для оценки дизайна; рабочую оснастку выбирать по нагрузке и износу. Для препрега проверять совместимость отверждения |
| Ненасыщенная полиэфирная плита | Низкая стоимость, достаточная твёрдость, простая обработка и ремонт | Оригиналы обувных форм, цветовые макеты, экономичные композитные формы комнатной температуры; заметный запах обработки |
| Лёгкая модельная плита | Лёгкая, легко режется и правится вручную; дизайн, цветовые и крупные модели | Меньше твёрдость и стойкость к вмятинам; защищать тонкие края и крепления. Для моделей |
Детальная поверхность требует мелких равномерных ячеек. Крупноячеистая пена обычно служит внутренней опорой. Для поверхности нужна однородная тонкая структура, сокращающая шпаклевание и шлифование.
02 Для нагреваемой оснастки сначала рассмотрите эпоксид
Теплостойкие мастер-модели и формы прежде всего делают из эпоксида. При комнатной температуре доплата часто не нужна: подходят ПУ, полиэфир или лёгкая плита. С эпоксидным препрегом совместимость отверждения важна даже при низкой начальной температуре.
Зачем эпоксид при отверждении препрега около 60°C?
Типовой маршрут: начальное отверждение около 60°C на модели, съём формы и высокотемпературное доотверждение. Некоторые ПУ выдерживают первый этап, но смола на контакте всё равно должна правильно отвердиться.
Некоторые ПУ и другие изоцианатно-отверждаемые системы могут подавлять отверждение контактного слоя эпоксидного препрега при нагреве. Зависит от рецептуры, состояния плиты и смолы препрега. Теплостойкость и совместимость — отдельные требования.
Для таких препрегов настоятельно рекомендуется эпоксидная модель с подходящими порозаполнителем и разделительной системой. ПУ или другие плиты предварительно испытать в реальной комбинации с покрытием и препрегом.
Если на модели только начальный этап около 60°C, Tg около 110–130°C — разумная отправная точка между запасом температуры и ценой. Если форма остаётся на модели при доотверждении, выбирать по максимуму всего цикла.
03 Обработка и стабильность эпоксидных плит
Точность зависит от стабильности после фрезеровки и изменений при нагреве. Достаточная вязкость и гладкая мелкопористая поверхность уменьшают ремонт и отделку.
- Стабильность после обработки. Сохранение геометрии после черновой и чистовой обработки. В клеёной заготовке контролировать отверждение клея и опору против коробления.
- Меньшее расширение. Сравнивать линейные коэффициенты в рабочем диапазоне и оценивать перемещение при первом отверждении. Чем больше размер и нагрев, тем важнее.
- Достаточная вязкость. Тонкие края, малые радиусы и отверстия должны сопротивляться сколам при обработке и трещинам при нагреве, охлаждении и съёме.
- Тонкая гладкая поверхность. Малая шероховатость и поры уменьшают заполнение, шлифование и герметизацию.
- Хорошая обрабатываемость. Ровное резание, меньше пыли, целые края позволяют однородный профиль и на ремонтах.
Пробная деталь должна включать тонкие края, глубокие пазы, отверстия и кривые проекта для общей оценки резания и поверхности.
04 Размер и опора прямых эпоксидных форм
Малые детали короткой серии допускают прямую фрезеровку формы без копирования композитного инструмента. Есть марки для рассмотрения 120°C, 150°C и 180°C. Проверить горячую жёсткость, размеры, герметичность и циклы.
| Марка EPTEK | Температурный ориентир | Что проверить |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Кандидат для около 120°C; выдержка и нагрузка при нагреве |
| EPBOARD 0700HT | 160°C ориентир температурного класса | Более горячие модели или малые формы; соответствующее доотверждение плиты и шва |
| EPBOARD 1300HT | 185°C показатель теплостойкости | Высокотемпературные формы; жёсткость цикла, запас температуры, изменение размеров |
HDT — температура прогиба при заданной нагрузке и испытании; Tg — стеклование. Это разные свойства. Для предварительного выбора; цикл требует также проверки горячей жёсткости, времени и давления.
Теплостойкость не означает малое расширение
Линейный коэффициент таких плит часто около 40 × 10⁻⁶ K⁻¹, зависит от марки и обычно выше алюминия и стали. Нагрев смещает поверхности и отверстия, сильнее в крупных формах.
Расчёт для формы длиной 500 mm
При 40 × 10⁻⁶ K⁻¹ форма 500 mm от 20°C до 120°C в равномерном свободном расширении изменит длину примерно на:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm — свободное расширение, около 0,4% исходной длины, а не готовая погрешность изделия. Влияют усадка отверждения, охлаждение и ограничения. Закреплённая форма требует оценки напряжений и коробления.
Прямые формы обычно для деталей с основными размерами до 500 mm. Это практический ориентир: допустимый размер определяется нагревом и допуском. Большие или точные детали обычно лучше делать через мастер-модель и малорасширяющуюся композитную форму.
Избегать большого жёсткого клеевого соединения со сталью
Сталь поддерживает форму, но расширяется иначе. Большой жёсткий шов ограничивает взаимное перемещение при нагреве и охлаждении, вызывая коробление, отслоение или местные трещины.
Теплостойкий силикон даёт гибкое соединение, воспринимающее движение. Площадь, толщина и расположение должны нести нагрузку. Между плитами применять совместимый конструкционный клей для жёсткости заготовки и точности.
05 При комнатной температуре различать модель и инструмент
Модели оценивают дизайн, сборку и цвет; инструмент сохраняет точность при повторном использовании. Износ, нагрузка и стабильность баз предъявляют разные требования.
Полиуретановые модельные плиты
Для гравированных прототипов, проверочных автомобильных и цветовых моделей. Гравировка требует целых узоров и радиусов; проверка — сборки, зазоров и перепадов; окрашенный макет оценивает форму и цвет.
PUBOARD 72 для гравированных прототипов шинных форм. Тонкая структура облегчает узоры, кривые, радиусы, ремонт и изменения. Прототип воспроизводит производственную форму; сама плита не проходит горячую вулканизацию.
PUBOARD 65 для автомобильных проверочных и цветовых моделей. Плотность 0.65 g/cm³, твёрдость около Shore D 63, теплостойкость 75°C; общая форма, пробная сборка, оценка после окраски.
PUBOARD 0780 для качественных проверочных моделей. Плотность 0.75±0.02 g/cm³ выше65; подходит для тонких поверхностей, краёв, отверстий, повторных сборки, измерения и перемещения.
| Марка | Плотность, g/cm³ | Твёрдость, Shore D | Тепловой показатель, °C | Типовое применение |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Около 63 | 75 теплостойкость | Проверочные и цветовые автомобильные модели |
| PUBOARD 72 | 0.72 | 65 | 75 теплостойкость | Гравированные шинные прототипы, мастер-модели, детальные модели |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Качественные проверочные модели и точные оригиналы |
Типичные показатели для выбора. Рабочая температура зависит также от нагрузки и длительности.
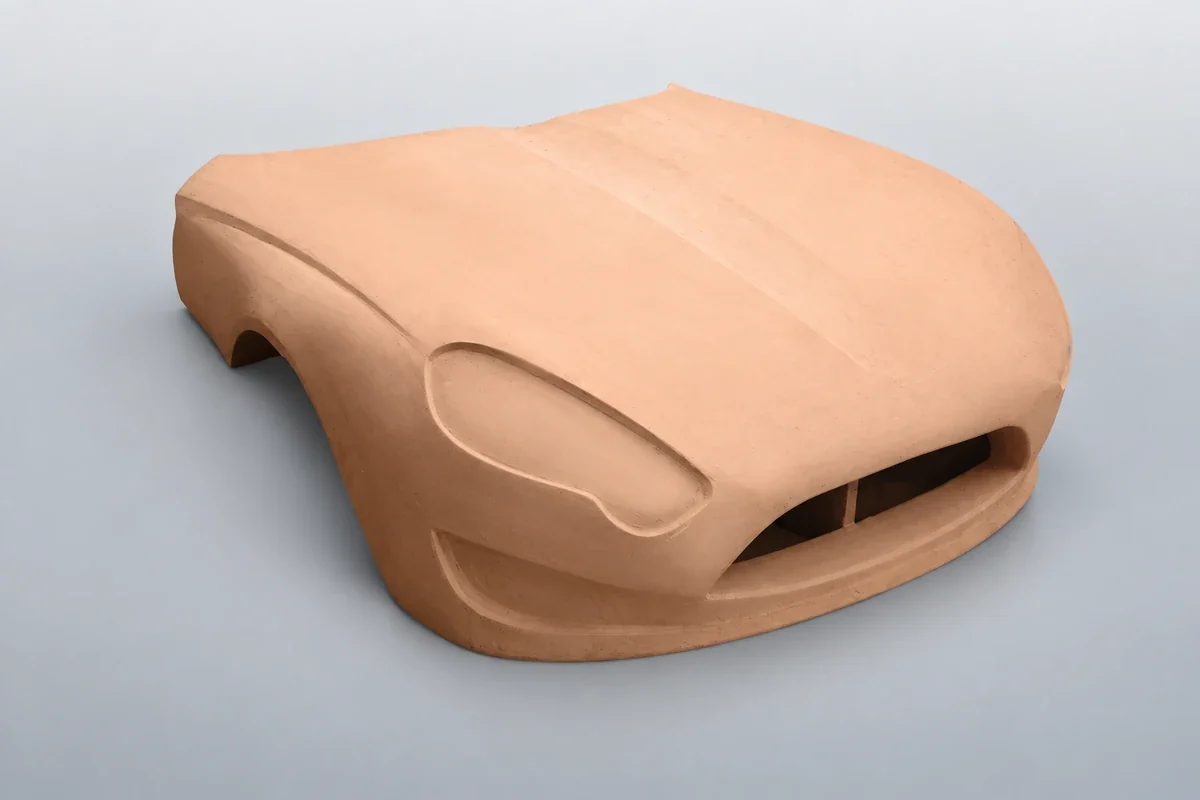
Проверка включает сборку, измерение и транспорт. Металлические вставки для повторных резьб и позиционирования; усиление тонких краёв и зажимов. Для цвета учесть герметизацию, грунт и шлифование в стоимости.
Три основных применения инструментальных ПУ
Образуют рабочие поверхности и базы. Контроль требует стабильных баз, литьё — износостойкости, никелевые гальванопластические оригиналы — контроля тепловых размеров.
| Основное применение | Подходящие марки | Приоритеты выбора |
|---|---|---|
| Контрольные и зажимные приспособления | PUBOARD 1650 | Стабильные поверхности и базы, местные нагрузки, повторный зажим, сохранение отверстий |
| Литейные модели, модельные плиты и стержневые ящики | PUBOARD 1350 / 1250 | Истирание песком, целые края, повторное извлечение, совместимость изготовления стержней |
| Оригиналы для гальванопластики никелевых оболочек | PUBOARD 1850 | Размеры при температуре, плотная поверхность, проводящая обработка, отделение |
1650 — вариант для контроля и зажима. Высокая плотность позволяет профильные опоры и базы. Контроль требует стабильности, зажим — силы и повторяемости. Вставки, штифты и основание работают вместе с плитой.
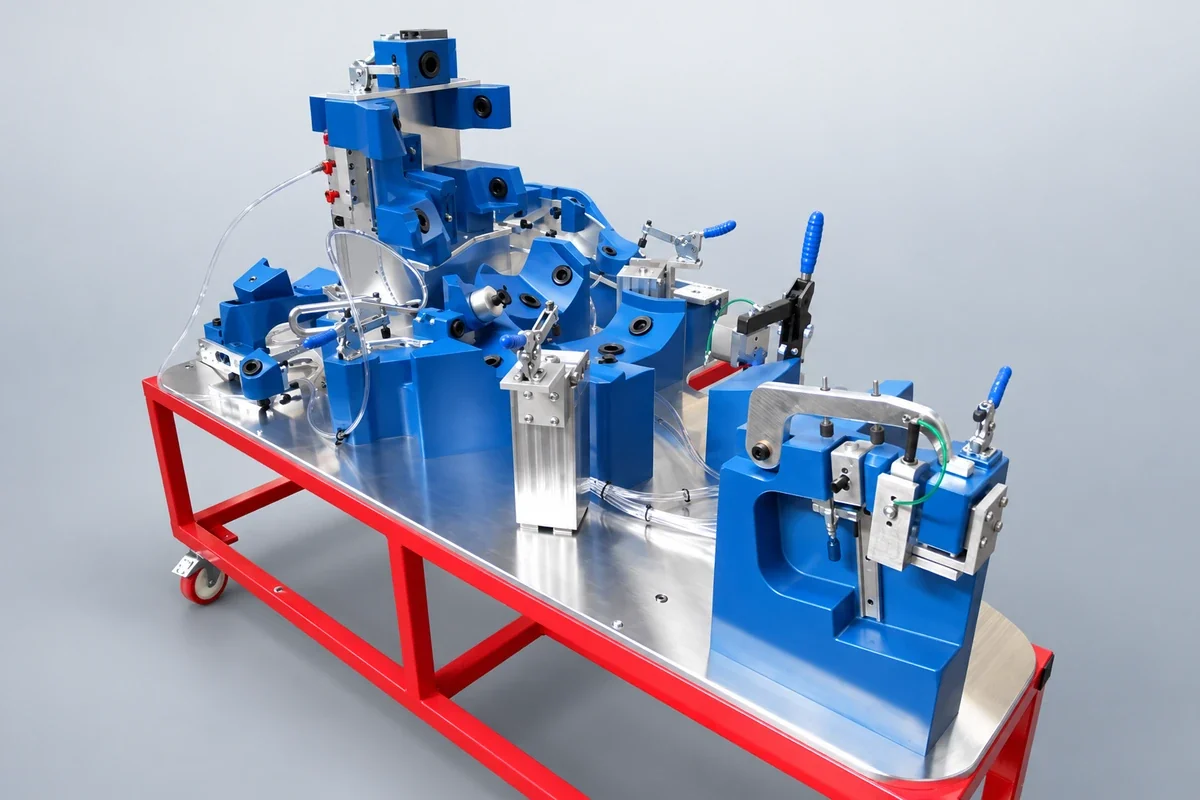
Износостойкие1350 или1250 для моделей, плит, ящиков. Песок стирает поверхности и края, снижая точность формы. Учесть песок, формовку/стержни, очистку, циклы; нагреваемые стержни отдельно проверить по температуре.
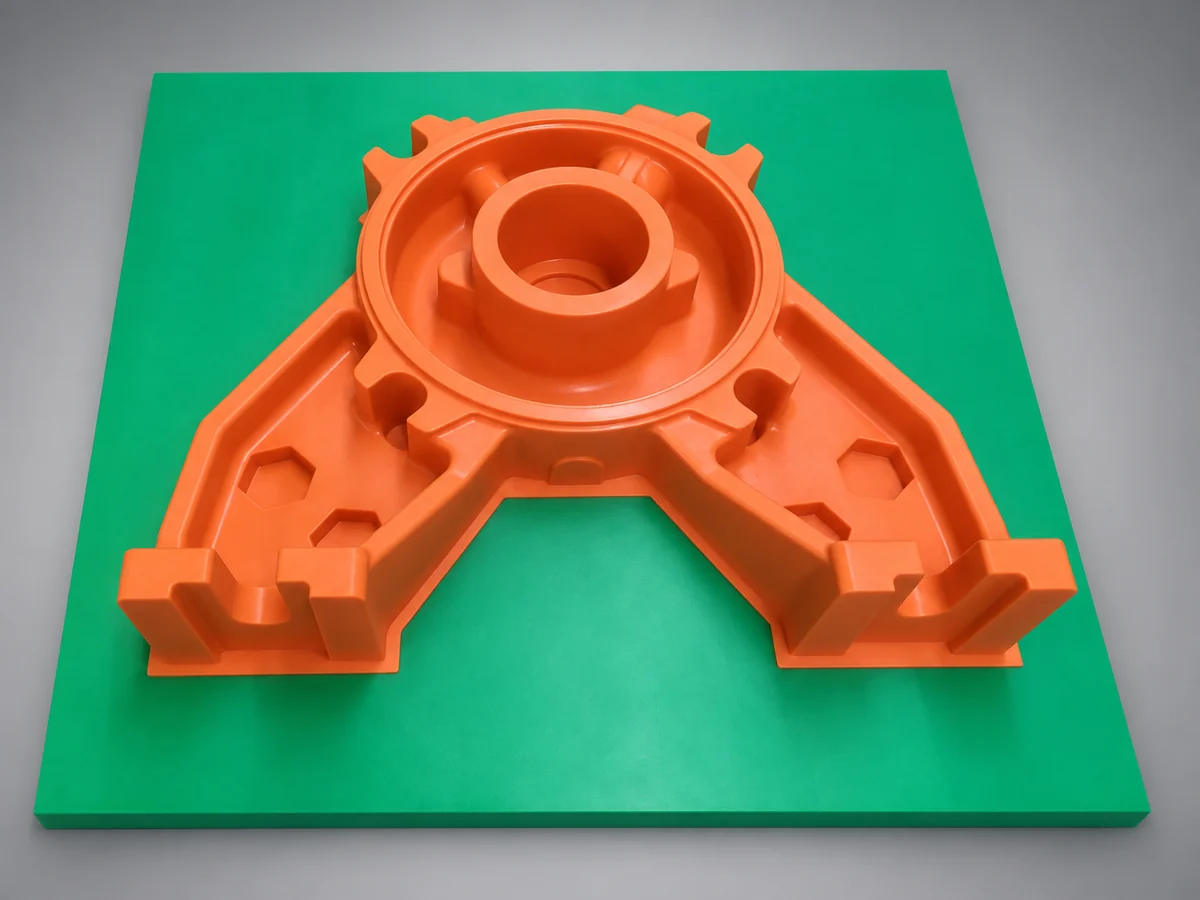
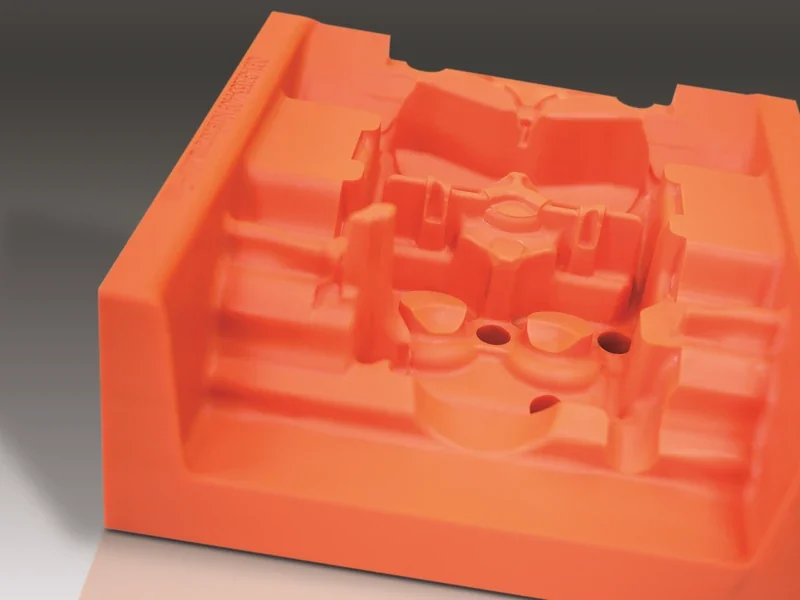
1850 для никелевых оригиналов. Высокая плотность, плотная поверхность и большое наполнение, снижающее расширение, помогают размерам. После фрезеровки проводящая подготовка, проверка ванны и съёма.
1850: HDT 95±5°C; коэффициент около41×10⁻⁶ K⁻¹ при20–50°C. Это испытательный диапазон; более горячую гальванопластику оценивать по реальным температурам.
| Марка | Плотность, g/cm³ | Твёрдость, Shore D | Тепловой показатель, °C | Типовое применение |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 теплостойкость | Контроль, позиционирование, повторно используемая оснастка |
| PUBOARD 1350 | 1.37 | 85 | 90 теплостойкость | Износостойкие модели, плиты, стержневые ящики |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Износостойкие модели, плиты, стержневые ящики |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Никелевые оригиналы и размерно-стабильная оснастка |
HDT — прогиб под нагрузкой. Метод отличается от показателя теплостойкости; оба не равны непосредственно температуре непрерывной работы.
Преимущества ПУ в литейной оснастке
Модели и ящики должны точно обрабатываться и сохранять форму после формовки, очистки и извлечения. ПУ объединяет детали, стабильность и износ; сравнить следующие факторы.
Однородность облегчает детали. Нет древесных волокон и сучков, резание кривых, радиусов и рисунка ровнее. Шероховатость, края, обработка ремонта влияют на копирование.
Точность от изготовления до работы. Коробление передаётся модели и песку; разность температур, нагрузки и опора меняют поверхность. Обрабатывать и измерять при заданной температуре, особенно крупную оснастку.
Износ влияет на повторную точность. Твёрдость — сопротивление вдавливанию; истирание — потеря от трения. Песок изнашивает поверхности и края. Сравнивать одинаковые тесты и оценивать ресурс по песку, покрытию и очистке.
Деформацию и трещины оценивать отдельно. Модуль определяет прогиб, прочность сжатия/изгиба — нагрузку, вязкость — края и извлечение. При повторном сжатии проверять остаточные вмятины после разгрузки.
Разделение и обработка влияют на ресурс. Разделители, связующие стержней и очистка воздействуют на плиту или клей. Осмотреть поверхности после циклов и проверить ускорение износа очисткой.
Точность отливки многоэтапна. Размер модели, усадка литья, деформация съёма и припуск делят допуск. Компенсировать усадку и контролировать движение плиты.
Плита — для оригиналов и оснастки, без контакта с расплавом. Литьё по выплавляемым моделям также включает восковые инструменты и керамические оболочки; выбирать по конкретной стадии.
Ненасыщенная полиэфирная плита
Полиэфир для обувных оригиналов, колодок и моделей. Твёрдость, простая резка, ремонт, шлифование дают контуры, края и рисунок недорого.
Оригинал воспроизводит металлическую или другую производственную форму. Прямое формование обувного материала требует отдельной проверки температуры, давления и ресурса.
Короткие композитные серии комнатной температуры допускают дешёвый оригинал или подходящую прямую форму. Проверить смолу, экзотермию, вакуум и съём, закрыть поры. Горячая форма требует соответствующего теплостойкого эпоксида.
Также для цвета и внешнего вида. Запах обработки — основной минус. При подходящей вентиляции и допустимом запахе материал экономичен.
Лёгкая модельная плита
Лёгкие плиты — мелкая однородная ПУ-пена, легко обрабатываются ЧПУ и вручную. Дизайн, цвет, бытовая техника, сиденья и пол автомобиля. Малый вес облегчает большие клеёные блоки и изменения.
0.15 g/cm³ для раннего дизайна. Быстрое изготовление по данным позволяет оценить объём, пропорции, поверхности и затем резать, шлифовать, ремонтировать. Частично заменяет модельный пластилин, но в основном вычитанием материала, без повторного нагрева и добавления как пластилин.
0.20–0.35 g/cm³ для техники и интерьеров. Техника оценивает вид/окраску; сиденья и пол — пространство/монтаж. Плотность выбирать по краям, деталям и перевозке; людей и большие соединительные нагрузки несёт отдельный каркас.
0.45 g/cm³ для требовательных экстерьеров. Плотность сохраняет края и детали при чистовой обработке и окраске. Для долгих повторных сборок или точных баз сравнить PUBOARD.
| Марка | Плотность, g/cm³ | Типовые модели | Приоритеты выбора |
|---|---|---|---|
| L-Board 150 | 0.15 | Начальный дизайн, объём и пропорции | Лёгкая резка и правка для быстрого сравнения идей |
| L-Board 200 | 0.20 | Внешний вид техники и предварительный интерьер | Баланс веса, обработки и начальной отделки |
| L-Board 250 | 0.25 | Техника, сиденья, пол | Сравнить обработку и сохранность деталей |
| L-Board 300 | 0.30 | Детальные модели техники/интерьера, цвет | Тонкие края, соединения, окрашенная поверхность |
| L-Board 350 | 0.35 | Модели с лучшей сохранностью поверхности и края | Выбор по перевозке, изменениям и отделке |
| L-Board 450 | 0.45 | Требовательные автомобильные экстерьеры и оценка вида | Точная поверхность и отделка; защита зажимов и креплений |
Мелкие ячейки уменьшают герметизацию и грунт цветовых моделей. Твёрдость и стойкость к вмятинам обычно ниже обычного полиэфира. Защитить края, транспортные контакты, крепления; локально усилить плотным материалом или металлом.
06 Клей выбирать вместе с плитой
Крупные модели требуют клеёных заготовок. Шов становится частью фрезерованной поверхности; цвет, твёрдость, усадка, резание должны быть близки плите.
- Эпоксид: EPTEK предлагает совместимые высокотемпературные клеи. Теплостойкость и доотверждение шва соответствуют плите и циклу.
- ПУ: по плотности подобрать схожие цвет, твёрдость и обработку, уменьшая следы инструмента и разницу шлифования.
- Лёгкие плиты/пена: одно- или двухкомпонентные клеи. Влаготвердеющий однокомпонентный требует условий в толстых/закрытых швах; двухкомпонентный — дозировки и смешения. Закрепить заготовку при вспенивающемся клее, чтобы шов не раскрылся.
Обрабатывать после полного отверждения; проверить поры и герметичность. При препреге клей, герметик и разделитель также касаются смолы; оценить совместимость вместе.
Да нные для выбора
Сообщите EPTEK применение, размеры, температурный цикл, нагрузки, повторения и поверхность. Для препрега также смолу и отверждение, чтобы подобрать плиту и клей.