
Вакуумная оснастка
Выбор материалов для вакуумных приспособлений обрезки
Вакуумное фрезерное приспособление должно поддерживать деталь, сохранять герметичность и обеспечивать повторяемую базу обработки. Литой алюминий — полезный исходный вариант, но три неметаллических способа могут быть выгоднее, если полные затраты и температурное поведение соответствуют рабочему циклу.
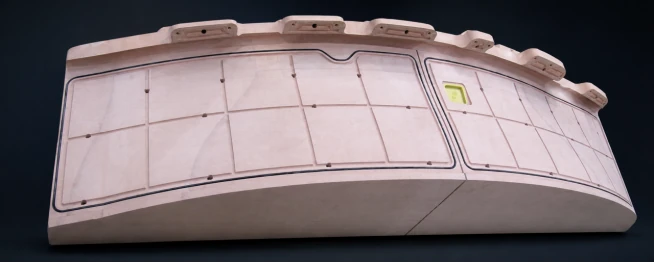
Вакуумное приспособление для фрезерования или обрезки — несущая и герметизирующая система, а не просто профилированная плита. Поверхность поддерживает деталь, канавки и отверстия обеспечивают вакуум, а основание задаёт повторяемое положение при обработке и контроле. Литой алюминий остаётся ориентиром благодаря известным жёсткости, соединениям и температурному поведению. Возможны и три неметаллических способа: склеенные модельные плиты, прецизионно отлитая смола и гелькоутно-композитная оболочка, скопированная с проверенной мастер-модели. Сравнивайте полные риск и стоимость при требуемых точности, температуре и режиме работы.
Преимущества литого алюминия
Для распространённых алюминиевых сплавов и литейных марок коэффициент теплового расширения при комнатной температуре составляет примерно 23–27 × 10−6/K; для проекта уточните марку и диапазон температуры. Алюминий быстро проводит тепло и после литья, снятия напряжений и чистовой обработки на станке с ЧПУ даёт однородный жёсткий корпус с надёжными резьбами и сопряжениями. Эти качества полезны при частом использовании, износе и большом числе подключений.
Однако технология не проста: обычно нужны модель или литейная оснастка, литьё, контроль, стабилизация и значительная обработка. Пористость может стать путём утечки и потребовать пропитки либо герметизации. Модель, машинное время, инструмент, подъём и последующие изменения увеличивают стоимость. Вложения оправданы при частой работе и сильном износе; лом алюминия также имеет устойчивую стоимость при переработке.
Три неметаллических способа и источники их преимуществ
Обработка склеенных модельных плит
PUBOARD или EPBOARD нарезают на блоки либо слои, склеивают, обрабатывают базы, затем фрезеруют поверхность, канавки уплотнений, вакуумные отверстия и крепёжные базы. Заводское отверждение обеспечивает стабильную обрабатываемость. Исходная статья указывает для распространённых плит коэффициент расширения около 40–55 × 10−6/K, поэтому нужны контролируемая температура цеха и реалистичный тепловой бюджет. Для малых и средних приспособлений низкое сопротивление резанию облегчает изменения: местный ремонт можно вклеить и обработать без новой литейной модели. Каждый клеевой шов должен быть полностью смочен, отверждён и загерметизирован; открытый стык становится возможной утечкой и местным изменением податливости.
Прецизионное литьё смол для оснастки
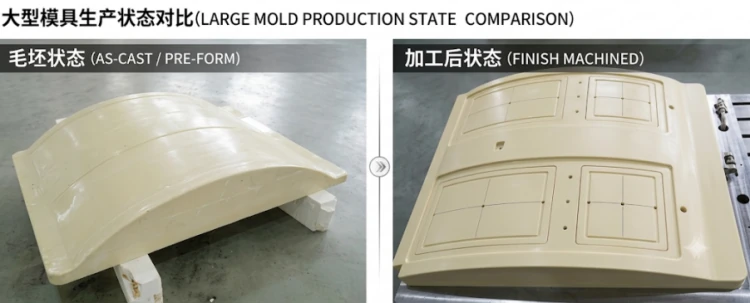
PUCAST или EPCAST заливают в профилированную полость, получая заготовку, близкую к готовой форме, затем выполняют окончательную обработку на станке с ЧПУ. Отсутствие сквозных стыков плит упрощает обеспечение герметичности, а геометрия заготовки ближе к готовой оснастке, чем у толстого пакета плит. Экономия связана с меньшим удалением материала и меньшим объёмом обработки металла, а не с заполнением большого приспособления излишне толстым блоком смолы. Цельный обрабатываемый корпус следует сочетать с металлическим основанием, крепёжными блоками или задней рамой, воспринимающими нагрузки при подъёме и монтаже.
Гелькоут, паста со стеклянным наполнителем и композитная опора
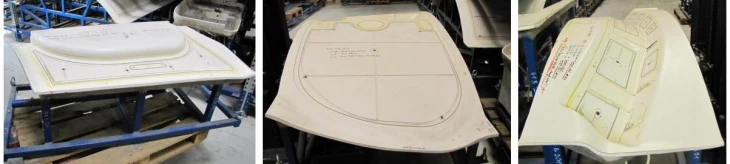
При наличии проверенной мастер-модели можно скопировать тонкую рабочую поверхность из гелькоута и поддержать её пастой со стеклянным наполнителем либо стекло- или углепластиковой эпоксидной конструкцией. Это удобно для нескольких приспособлений с одной мастер-модели: копирование уменьшает объём обработки и массу. Для одного приспособления затраты на изготовление и квалификацию мастер-модели могут устранить преимущество. Поправка геометрии должна учитывать номинальную толщину отверждённой детали, упругое восстановление и установленную базу.
Для EPMOLD LP70 указан коэффициент расширения 25 × 10⁻⁶/K для стандартных образцов, доотверждённых 16 часов при 60°C и испытанных от 20 до 50°C. Конструкция может сочетать цельный обрабатываемый контурный слой LP70 с припуском и симметричной сбалансированной углепластиковой эпоксидной опорой, изготовленной вакуумной инфузией. Сэндвич-сердечники или рёбра повышают жёсткость при изгибе и кручении. Проверяйте геометрию после снятия, доотверждения и монтажа; необходимость окончательной обработки поверхности определяйте по припуску и допуску приёмки. Канавки, отверстия и многократно собираемые соединения требуют местного обрабатываемого слоя или закладных элементов с последующим восстановлением герметичности. Сама конструкция не гарантирует точность 0,10 mm.
Используйте тепловой бюджет, а не рекламный тезис о материале
Для свободной однородной длины пять метров первая оценка — ΔL = αLΔT. Ниже приведено только теоретическое расширение, а не погрешность формы после установки.
| Материал или конструкция | Типичный коэффициент расширения (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Распространённый алюминий / литой алюминий (зависит от марки) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, образец после доотверждения | 25 | 0.13 mm | 0.63 mm |
| Распространённые модельные плиты или литьевые смолы (зависит от марки) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Спроектированная углепластиковая панель, направление в плоскости | 0–5 | 0–0.03 mm | 0–0.13 mm |
Равномерная температура в основном меняет общий размер. Градиенты и различия расширения рабочего слоя, клея, композитной опоры, металлического основания, точек опоры и реакции уплотнений чаще создают местное коробление. Задайте допустимый перепад температуры по длине приспособления, схеме баз и бюджету погрешности, затем обеспечьте одинаковую эталонную температуру при обработке, эксплуатации и контроле.
Квалификация и выбор
- Проверьте геометрию рабочей поверхности относительно баз основания, затем измерьте время вакуумирования каждой зоны и рост давления после отключения вакуумного источника.
- Установите представительные детали для проверки прилегания, обжатия уплотнений и результата первой обработки.
- Для скопированных композитных приспособлений фиксируйте геометрию после первичного отверждения, снятия, доотверждения, монтажа и контролируемого термоцикла.
Выбирайте склеенные плиты для малого или среднего приспособления с частыми изменениями при контролируемой температуре. Прецизионное литьё подходит, когда крупная бесшовная заготовка, близкая к конечной форме, сократит обработку, а основание воспримет нагрузки. Гелькоутно-композитная оболочка удобна для нескольких приспособлений с одной проверенной мастер-модели при симметрично спроектированных опоре и соединениях. Сохраняйте литой алюминий, когда большое число циклов, износ, резьбовые соединения и отработанное обслуживание важнее выигрыша неметаллической технологии по срокам или массе. Во всех случаях сравнивайте фактические объём материала, его использование, обработку, герметизацию, подъём, доработки, ремонт и изменения; неметаллический способ оправдан, только если полная стоимость ниже при одинаковых критериях приёмки.