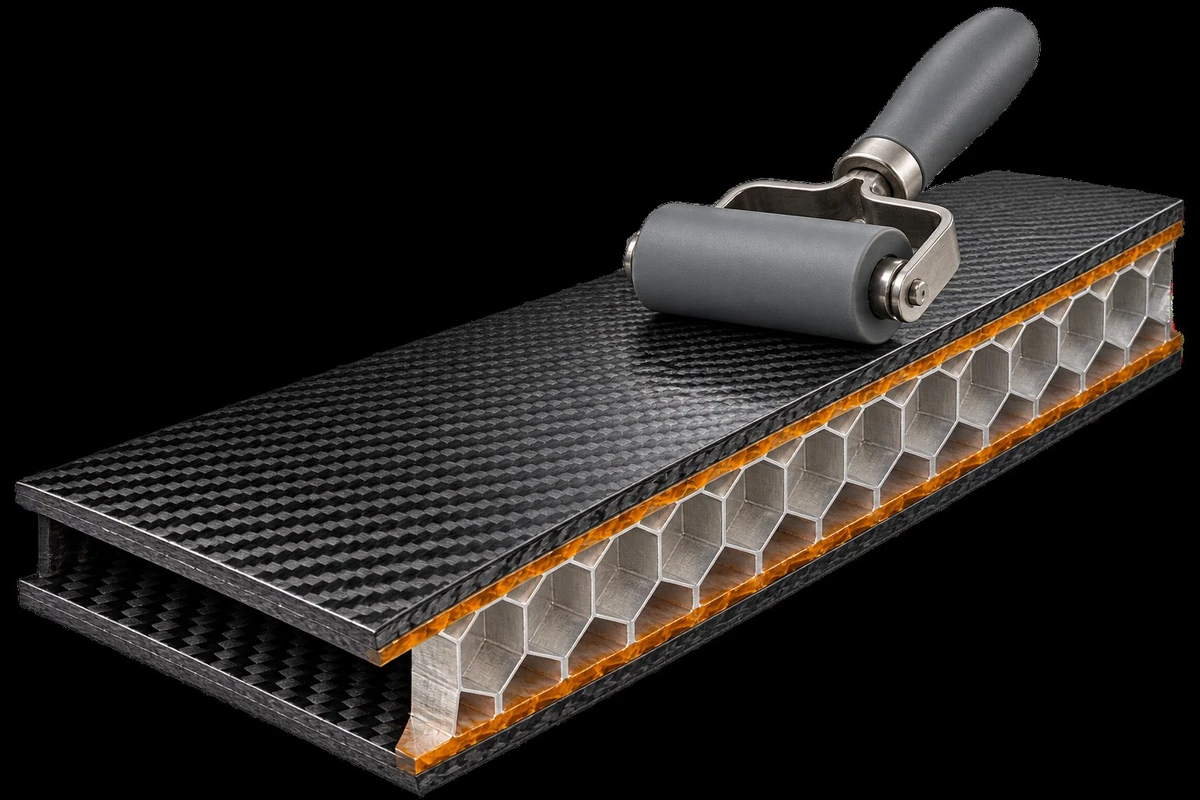
Клеевые соединения авиационной оснастки должны выдерживать перемещение, вакуумные нагрузки, термоциклы и повторный ремонт. Разделяйте конструкционное склеивание, аэрозольную или временную фиксацию, заделку торцов сердечника и низкотемпературный ремонт, затем согласуйте клей с основанием и условиями на месте.
01 / ЗАДАЧА ЗАКАЗЧИКА
Сохраняйте точность сборки
Клей — часть геометрии оснастки. Стабильный клеевой шов и контролируемый зазор помогают избежать проявления структуры на поверхности, смещения сердечника, подъёма кромок и доработок при обрезке, сверлении или укладке.
02 / ЛОГИКА ВЫБОРА
Учитывайте нагрузку и рабочее время
Подтвердите подготовку основания, заполнение зазора, открытое время, температуру отверждения, вязкость разрушения, требования к сдвигу или отрыву и необходимость обработки либо окраски соединения. Каталог AviBond — отправная точка; окончательный маршрут определяется проектом.
03 / КОНТРОЛЬНЫЕ ЭТАПЫ ПРОЦЕССА
Подготовьте, смешайте, соедините и проверьте
Контролируйте очистку, абразивную подготовку или грунт, соотношение смешивания, нанесение, давление прижима, выдавливание и отверждение. Для сот и сердечников проверяйте смачивание, заделку торцов и местную опору до закрытия наружной оболочкой.
04 / ПРОВЕРКА ПЕРЕД ПРИМЕНЕНИЕМ
Планируйте ремонт с самого начала
Для ремонта лопастей, панелей или оснастки заранее определите доступ, низкотемпературное отверждение, шлифование, повторное покрытие и контроль. Система ремонта, подходящая к условиям на месте, может быть ценнее отдельного высокого показателя прочности.