
แม่พิมพ์สำหรับอุตสาหกรรมการบินและอวกาศ
การเลือกเรซินหล่อสำหรับแม่พิมพ์ดึงขึ้นรูปชิ้นส่วนอากาศยาน
การเลือกเรซินหล่อเริ่มจากวิธีสร้างผิวทำงาน ชิ้นงานตั้งต้นที่จะกัดด้วย CNC มีความเสี่ยงในกระบวนการต่างจากแม่พิมพ์บนที่ถอดรูปโดยตรงจากแม่พิมพ์ล่างที่ทำผิวเสร็จแล้ว
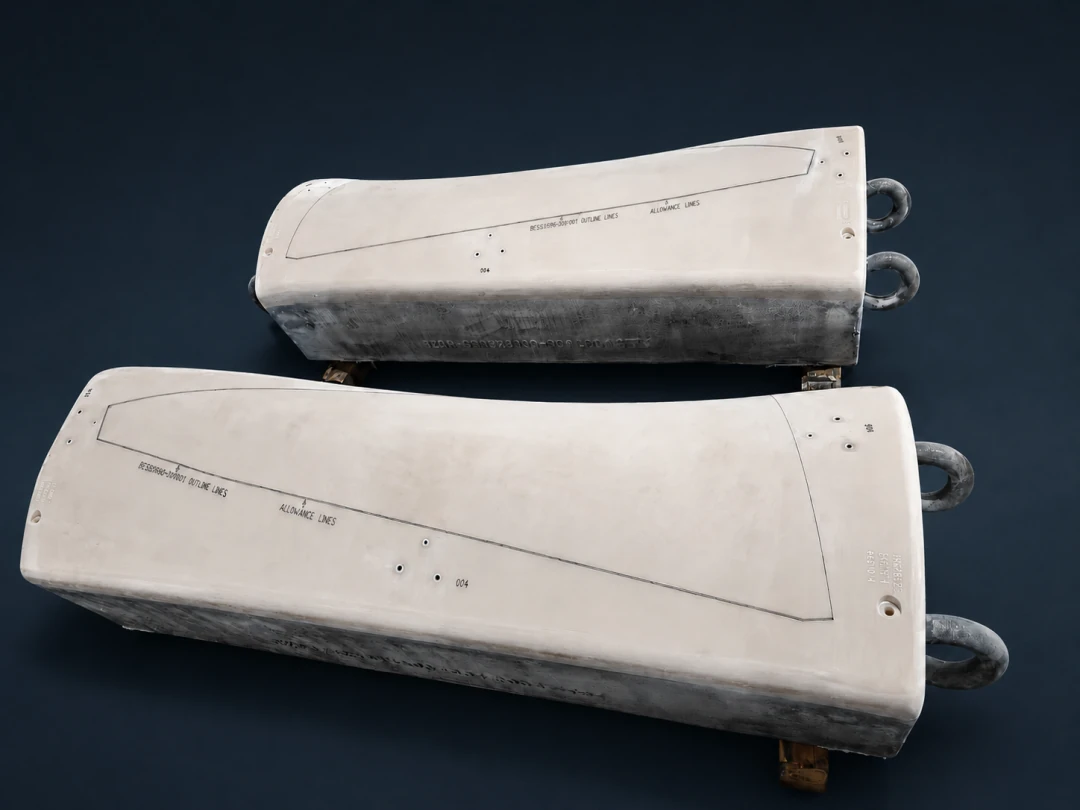
แม่พิมพ์ดึงขึ้นรูป ดัดแก้ และปรับขนาดชิ้นส่วนอากาศยานมีทั้งขนาดใหญ่ ความโค้งซับซ้อน และการรับแรงซ้ำ ตัวแม่พิมพ์ต้องทนแรงกดและแรงกระแทกเฉพาะจุด ขณะยังตัดเฉือนได้และรักษาขนาดระหว่างการบ่ม การกัด และการใช้งาน คำถามสำคัญจึงไม่ใช่เพียงว่าเรซินใดมีค่าคุณสมบัติสูงกว่า แต่คือผิวที่หล่อจะถูกกัดออกด้วย CNC หรือคงไว้เป็นผิวทำงานสำเร็จ
สองแนวทางผลิตทำให้วัสดุมีหน้าที่ต่างกัน
โครงการส่วนใหญ่หล่อชิ้นงานตั้งต้นใกล้รูปทรงสำเร็จ ปล่อยให้บ่มและขนาดคงตัว แล้วกัดผิวทำงาน ขอบ จุดอ้างอิง และรู ในแนวทางนี้ผิวหล่อถูกตัดออก จึงให้ความสำคัญกับคุณภาพภายในส่วนหนา การควบคุมความร้อนจากปฏิกิริยา ความเหนียว การตัดเฉือน และการเปลี่ยนแปลงขนาดที่คาดการณ์ได้
แม่พิมพ์คู่สามารถใช้วิธีอื่นได้ โดยกัดแม่พิมพ์ล่างให้ได้รูปทรงสุดท้าย แล้วใช้ชั้นคั่นที่ควบคุมความหนา เช่น แผ่นแว็กซ์ความแม่นยำสูงหรือแผ่นโลหะที่เหมาะสม แทนความหนาแผ่นชิ้นงานและระยะเผื่อกระบวนการ จากนั้นหล่อแม่พิมพ์บนบนผิวนี้ หลังถอดแบบอาจกัดด้านหลังและจุดยึด แต่คงผิวทำงานตามสภาพหล่อ ดังนั้นรูเข็ม อากาศที่ติดอยู่ รอยย่น หรือบริเวณเติมไม่เต็มบนผิวสัมผัสอาจคงอยู่ในแม่พิมพ์สำเร็จ
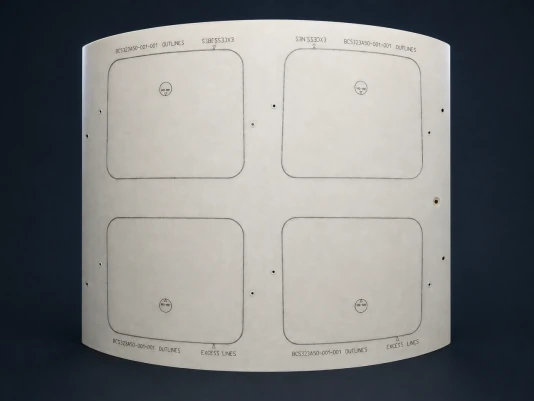
PUCAST 260 เหมาะกับงานใด
PUCAST 260 เป็นเรซินหล่อโพลียูรีเทนสองส่วนที่ใช้ร่วมกับสารเติมแต่งได้ ข้อมูลอ้างอิงระบุความหนืดของส่วนผสมที่ไม่มีสารเติมแต่งประมาณ 850 mPa·s ที่ 25°C ซึ่งช่วยเติมโพรงและบริเวณเปลี่ยนรูปทรงที่ซับซ้อน การเลือกสารเติมแต่งใช้ปรับความหนาแน่นและความแข็งแกร่งได้ ตารางเดียวกันระบุความแข็ง Shore D 85 โมดูลัสการดัดโดยทั่วไปประมาณ 4,300 MPa ความแข็งแรงอัดประมาณ 85 MPa และการหดตัวเชิงเส้นโดยทั่วไปประมาณ 0.1%
สำหรับชิ้นงานตั้งต้นหนา ตารางอ้างอิงระบุความหนาหล่อสูงสุด 400 mm* ค่านี้เป็นขอบเขตกระบวนการที่ต้องยืนยัน ไม่ใช่การอนุญาตให้หล่อรูปทรงใดก็ได้ที่ความหนานี้ แต่ละครั้งต้องตรวจสอบมวลรวม รูปทรงโพรง อุณหภูมิเรซินและสารเติมแต่ง อุณหภูมิแวดล้อม และความร้อนจากปฏิกิริยา หากชิ้นงานตั้งต้นต้องกัด PUCAST 260 เป็นตัวเลือกที่เหมาะสำหรับเริ่มพิจารณาเมื่อส่วนหนาขนาดใหญ่ ประสิทธิภาพการหล่อ และการตัดเฉือนในขั้นต่อไปเป็นประเด็นหลัก
การควบคุมความชื้นเป็นหัวใจสำคัญ ไอโซไซยาเนตสามารถทำปฏิกิริยากับน้ำและเกิดฟองคาร์บอนไดออกไซด์ขนาดเล็ก วัตถุดิบและสารเติมแต่งที่แห้ง ห้องที่ควบคุมสภาวะ เครื่องมือและแม่พิมพ์แห้ง การเปิดภาชนะให้น้อยเวลา การป้อนจากตำแหน่งต่ำ และการผสมที่ลดอากาศปน ล้วนเป็นส่วนหนึ่งของช่วงกระบวนการที่เหมาะสม หากฟองถูกเปิดเผยเมื่อกัด การแก้ผิวให้ดูดีในภายหลังไม่อาจทดแทนมาตรการเหล่านี้ได้
EPCAST 75 เหมาะกับงานใด
EPCAST 75 เป็นระบบอีพ็อกซีสองส่วนที่มีสารเติมแต่งผสมมาแล้ว ใช้อัตราส่วน 100:15 โดยน้ำหนัก ข้อมูลอ้างอิงระบุความหนืดส่วนผสม 3,000–5,000 mPa·s ที่ 25°C และเวลาทำงานโดยทั่วไป 100–120 นาที สำหรับส่วนผสม 500 g ที่ 25°C ช่วงเวลาที่ยาวกว่าและมีเงื่อนไขทดสอบชัดเจนนี้ช่วยงานผิวสัมผัสขนาดใหญ่ที่มีเส้นทางป้อนยาว จุดระบายอากาศบนหลายจุด หรือขั้นตอนทำให้ผิวเปียกเรซินอย่างต่อเนื่อง
เกรดนี้ยังเหมาะสำหรับถอดรูปแม่พิมพ์บนโดยตรง เพราะอีพ็อกซีไม่มีปฏิกิริยาไอโซไซยาเนตกับน้ำที่ทำให้เกิดก๊าซแบบเดียวกัน ค่าอ้างอิงระบุ Shore D 85 ความแข็งแรงดึง 40–60 MPa ความแข็งแรงดัด 60–75 MPa ความแข็งแรงอัดมากกว่า 80 MPa และสัมประสิทธิ์การขยายตัวเชิงความร้อนตามแนวยาวโดยทั่วไปประมาณ 50 × 10−6 K−1 แนะนำให้สร้างความหนาต่อครั้งไม่เกิน 80 mm* ตัวแม่พิมพ์ที่หนากว่านี้ต้องออกแบบและตรวจสอบการแบ่งชั้นหรือแบ่งพื้นที่ โดยควบคุมเวลาระหว่างชั้น ความร้อนจากปฏิกิริยา และการระบายความร้อน
การควบคุมกระบวนการทำให้ค่าคุณสมบัติมีความหมายในการใช้งาน
สำหรับการถอดรูปโดยตรง ให้ตรวจรูปทรงแม่พิมพ์ล่าง ความหนาระยะคั่น และซีลขอบก่อน เรซินควรทำให้ผิวทำงานเปียกอย่างต่อเนื่องก่อนเติมส่วนหนาด้านหลัง จุดป้อนควรอยู่บริเวณต่ำและจุดระบายอากาศอยู่บริเวณสูงตามรูปทรง อากาศที่ปิดล้อมจะกลายเป็นข้อบกพร่องผิว เลือกชั้นคั่นแว็กซ์หรือโลหะที่ได้ความหนา แนบรูปทรง และถอดแบบได้ตามต้องการ
รวมการบ่มหลังและการเย็นตัวไว้ในแผนการกัดและการยอมรับ ลำดับที่เหมาะสมคือกัดหยาบ ทำให้คงตัวและตรวจซ้ำ แล้วกัดกึ่งละเอียดและละเอียด ค่าแรงและสัมประสิทธิ์การขยายตัวของ EPCAST 75 เป็นผลทั่วไปตามเอกสารข้อมูลทางเทคนิค ไม่ใช่ค่าที่อนุญาตให้ใช้คำนวณออกแบบ เช่นเดียวกับค่าความหนืด โมดูลัส ความแข็งแรงอัด และความหนาของ PUCAST 260 ก่อนกำหนดค่าที่ใช้ได้ ต้องยืนยันล็อตจริง ส่วนผสม อุณหภูมิ รูปทรง และอุปกรณ์
ตารางเปรียบเทียบเพื่อเลือกวัสดุ
| ประเด็นการตัดสินใจ | PUCAST 260 | EPCAST 75 |
|---|---|---|
| แนวทางหลัก | ชิ้นงานตั้งต้นขนาดใหญ่และหนาที่ใกล้รูปทรงสำเร็จ: หล่อ ทำให้คงตัว แล้วกัดด้วย CNC | การถอดรูปผิวทำงานแม่พิมพ์บนโดยตรง และชิ้นงานตั้งต้นความแม่นยำสูง |
| ความหนืดส่วนผสมอ้างอิง | ประมาณ 850 mPa·s ที่ 25°C โดยไม่มีสารเติมแต่ง | 3,000–5,000 mPa·s ที่ 25°C |
| เวลาทำงานอ้างอิง | ประมาณ 50 นาที สำหรับ 500 g ที่ 20°C | 100–120 นาที สำหรับ 500 g ที่ 25°C |
| ความหนาอ้างอิง | ความหนาหล่อสูงสุด 400 mm* | ความหนาต่อครั้งที่แนะนำ 80 mm* |
| การควบคุมหลัก | ความแห้ง อากาศปน การเลือกสารเติมแต่ง และความร้อนจากปฏิกิริยาในส่วนหนา | การเปียกผิวสัมผัส การระบายอากาศจุดสูง เวลาระหว่างชั้น และการบ่มหลัง |
*ค่าข้างต้นเป็นข้อมูลอ้างอิงโดยทั่วไป ไม่ใช่ค่าที่อนุญาตให้ใช้คำนวณออกแบบหรือการรับประกันทุกกรณี ให้ตรวจสอบส่วนผสม ส่วนหนา และตารางบ่มที่เสนอด้วยตัวอย่างหรือชิ้นงานแรก หากผิวสุดท้ายต้องกัด ให้เริ่มจากขนาดชิ้นงานตั้งต้นและการควบคุมความร้อน หากไม่กัด ให้เริ่มจากการรักษาคุณภาพผิวสัมผัสและทางออกอากาศ นี่คือเหตุผลที่ EPCAST 75 มักเป็นจุดเริ่มต้นที่เหมาะกว่าสำหรับการถอดรูปโดยตรง
เปลี่ยนการเลือกวัสดุให้เป็นแผนผลิต
EPTEK สนับสนุนโครงการตั้งแต่การเลือกวัสดุและสารเติมแต่ง ไปจนถึงการผสม ป้อน ระบายอากาศ บ่ม และกัด สำหรับการประเมิน โปรดให้ข้อมูลแม่พิมพ์สามมิติ ขนาดรวม ความหนาสูงสุด ระบุว่าผิวทำงานต้องกัดหรือไม่ พร้อมข้อมูลชิ้นส่วนฝัง โครงรองรับ อุปกรณ์ อุณหภูมิและความชื้นในโรงงาน บันทึกจากตัวอย่างหรือแม่พิมพ์แรกช่วยวิเคราะห์รูเข็ม การบ่มไม่สมบูรณ์เฉพาะจุด การบิดเบี้ยว หรือการแยกชั้นก่อนทำกระบวนการซ้ำ