
แม่พิมพ์คอมโพสิต
EPMOLD MP50: การสร้างต้นแบบหลักด้วยเพสต์ปาดมือ
EPMOLD MP50 เป็นเพสต์อีพ็อกซีสองส่วนสำหรับสร้างต้นแบบหลักและต้นแบบถ่ายแบบที่แม่นยำและน้ำหนักเบา โดยไม่ต้องเริ่มจากการกัดบล็อกตันขนาดใหญ่ ผลลัพธ์ไม่ได้ขึ้นอยู่กับค่าคุณสมบัติใดค่าหนึ่งเท่านั้น แต่ขึ้นอยู่กับการควบคุมปริมาณผสม อุณหภูมิ ความหนาชั้น ระดับการบ่ม และโครงสร้างรองรับใต้เพสต์
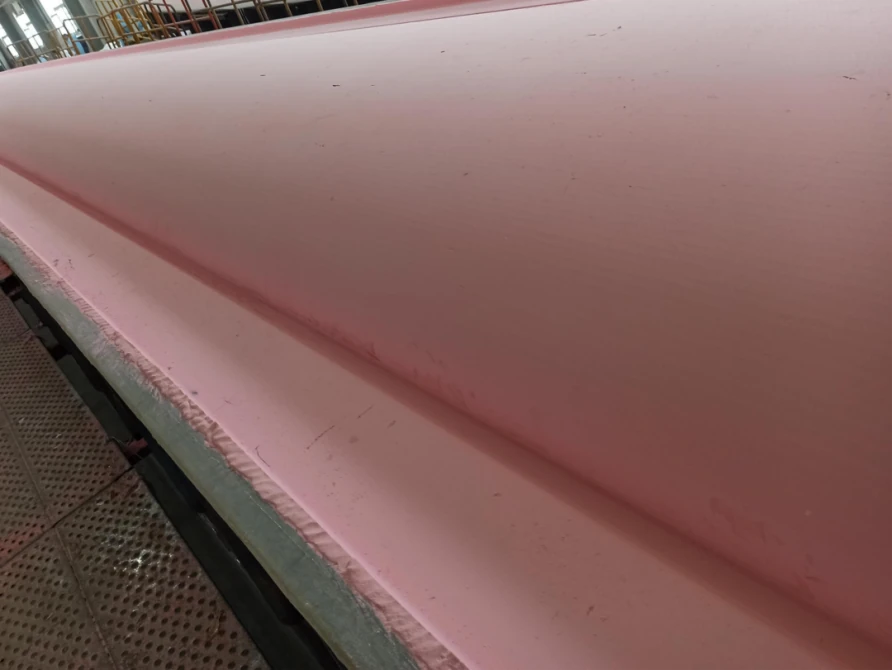
MP50 ออกแบบมาสำหรับอะไร
MP50 เป็นเพสต์อีพ็อกซีบ่มที่อุณหภูมิแวดล้อม โดยผสมเพสต์เรซิน A กับเพสต์สารบ่ม B ในอัตราส่วน 1:1 โดยน้ำหนัก ส่วนผสมคงความเป็นพลาสติกได้นานพอสำหรับปาดบนพื้นผิวใหญ่หรือซับซ้อน ก่อนแข็งตัวเป็นชิ้นงานตั้งต้นความหนาแน่นต่ำที่กัดด้วยเครื่องห้าแกนได้ เหมาะสำหรับต้นแบบหลัก ต้นแบบถ่ายแบบ หรือแม่พิมพ์คอมโพสิตผลิตจำนวนน้อย โดยมีโฟม ไม้ หรือโครงเหล็กเสริมครีบเป็นฐานรองรับใต้เพสต์
เอกสารข้อมูลทางเทคนิค MP50 เดือนเมษายน 2026 ระบุความหนาแน่นหลังบ่ม 0.45–0.50 g/cm³ ความแข็ง Shore D52–60 และสัมประสิทธิ์การขยายตัวเชิงความร้อนประมาณ 45 × 10⁻⁶ K⁻¹ ค่า Tg ที่วัดด้วย DSC สูงกว่า 50°C หลังบ่มเจ็ดวันที่ 25°C และสูงกว่า 60°C หลังบ่ม 24 ชั่วโมงที่ 25°C แล้วต่ออีก 16 ชั่วโมงที่ 40°C ค่านี้อธิบายตัวอย่างและประวัติการบ่มตามที่ระบุ ไม่ได้ทำให้ MP50 เป็นวัสดุแม่พิมพ์ผลิตอุณหภูมิสูง
| รายการอ้างอิง | สภาวะกระบวนการอ้างอิง | ผลต่อกระบวนการ |
|---|---|---|
| อัตราส่วนผสม | A:B = 1:1 โดยน้ำหนัก | ใช้เครื่องชั่ง อัตราส่วนโดยปริมาตรใช้แทนอัตราส่วนโดยน้ำหนักไม่ได้ |
| ช่วงเวลาทำงาน | 40–70 นาที สำหรับ 500 g ที่ 25°C (เอกสารข้อมูลทางเทคนิคเดือนเมษายน 2026) | วางแผนแต่ละชุดผสมและใช้วัสดุก่อนความหนืดเพิ่มขึ้น |
| การบ่มจนพร้อมกัด | 16–20 ชั่วโมงที่ 25°C (ค่าอ้างอิงตามเอกสารข้อมูลทางเทคนิค) | ส่วนที่หนากว่าหรือห้องที่เย็นกว่าต้องใช้เวลามากขึ้นหรือควบคุมการบ่ม |
| ข้อจำกัดความหนาต่อชั้น | ความหนาเพสต์ที่ปาดได้ถึง 50 mm โดยต้องยืนยันสภาวะกระบวนการ | อย่าใช้เพสต์หนามากเพื่อกลบปัญหาฐานรองรับหรือหลีกเลี่ยงการควบคุมความร้อน |
| เงื่อนไขก่อนเคลือบผิว | อย่างน้อย Shore D53 ก่อนทาเจลโค้ต | ยืนยันการบ่มและสภาพผิวก่อนใช้เจลโค้ตสำหรับต้นแบบหลัก |
ลำดับกระบวนการ
1. ออกแบบฐานก่อนเปิดชุดวัสดุ
เริ่มจากผิวสุดท้าย ระยะเผื่อกัด แผนจุดอ้างอิง จุดยก และอุณหภูมิบ่มที่คาดหวัง สร้างฐานแข็งแรงและสะอาดให้ใกล้เคียงรูปทรง ชิ้นงานตั้งต้นจากโฟมหรือไม้ช่วยลดปริมาณเพสต์ ส่วนรูปทรงใหญ่มากใช้โครงเหล็กเสริมครีบได้ หากไม่แน่ใจการยึดเกาะ ให้ทาไพรเมอร์อีพ็อกซีที่เข้ากันได้บาง ๆ บนฐานที่เตรียมแล้ว ฐานต้องไม่โก่งขณะกดเพสต์หรือกัดชิ้นงาน
2. ปรับสภาพ ชั่ง และผสม
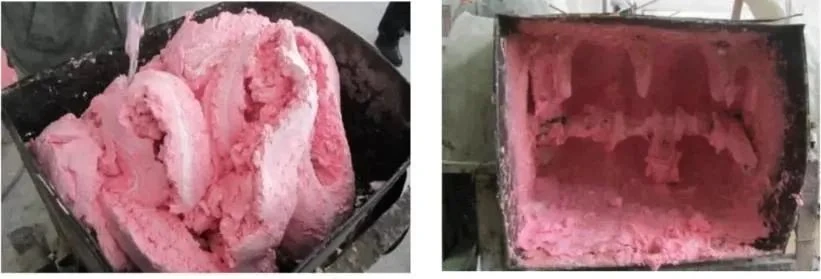
ปรับอุณหภูมิทั้งสองส่วนให้สม่ำเสมอก่อนผสม เพสต์เย็นผสมยาก ส่วนร้อนเกินไปทำให้เวลาทำงานสั้นลง ชั่ง A และ B ในอัตราส่วน 1:1 ปริมาณน้อยให้ผสมด้วยมือโดยพับและกด ปริมาณมากใช้อุปกรณ์ผสมที่เหมาะสม ขูดวัสดุจากผนังและมุมภาชนะด้วย คู่มือกำหนดให้ผสมต่ออีก 3–5 นาทีหลังไม่เห็นความต่างของสีแล้ว สีสม่ำเสมอเพียงอย่างเดียวไม่ได้ยืนยันว่าผสมสมบูรณ์
3. ทดสอบเวลาทำงานให้ตรงกับงานจริง
เอกสารข้อมูลทางเทคนิคเดือนเมษายน 2026 ระบุ 40–70 นาทีสำหรับส่วนผสม 500 g ที่ 25°C ส่วนคู่มือใช้งานรายงานประมาณ 60 นาทีในเงื่อนไขทดสอบที่ระบุ ให้ยืนยันช่วงเวลาตามมวลชุดผสม ภาชนะ และอุณหภูมิจริง วัสดุอุ่นกว่า ชุดผสมใหญ่กว่า และกองหนาเก็บความร้อนปฏิกิริยามากขึ้นจึงทำให้เวลาสั้นลง วางแผนปาดภายในประมาณสองในสามของช่วงเวลาทำงานที่ทดสอบได้ตามคำแนะนำ
4. ปาดเป็นชั้นพร้อมกดไล่อากาศ
กดเพสต์เป็นแผ่นบางบนกระดานสะอาด ย้ายแต่ละแผ่นลงฐาน แล้วกดแน่นด้วยจังหวะที่ซ้อนทับกัน การใช้ชิ้นเล็กหลายชั้นช่วยไล่อากาศและตามผิวโค้งซับซ้อน นวดทุกรอยต่อให้ชิ้นข้างเคียงรวมเป็นเนื้อเดียว เพราะรอยต่อที่เห็นจะสร้างปัญหาตอนกัดและเก็บผิว เพสต์มีความเป็นทิกโซโทรปิกพอให้อยู่บนผิวแนวตั้ง ข้อมูลกระบวนการรายงานความหนาสะสมประมาณ 10–50 mm โดยไม่ย้อยเมื่อปาดถูกต้อง กระจายบริเวณหนาแทนการทิ้งก้อนร้อนโดด ๆ และให้มีฐานรองรับต่อเนื่องด้านล่าง
5. บ่มก่อนกัด
เอกสารข้อมูลทางเทคนิคระบุ 16–20 ชั่วโมงก่อนกัดที่ 25°C เป็นเงื่อนไขอ้างอิง ไม่ใช่ตารางเวลาสำหรับทุกความหนาหรือทุกอุณหภูมิโรงงาน ในสภาวะเย็น คู่มืออธิบายการให้ความร้อนควบคุมในช่วง 35–80°C ให้เลือกอุณหภูมิและเวลาตามโครงสร้างฐานและเพสต์ทั้งระบบ ก่อนกัดให้ตรวจการบ่ม ความแข็ง โพรง รอยต่อ และการบิดเบี้ยว แล้วกำหนดจุดอ้างอิงร่วมสำหรับกัดละเอียดด้วย CNC
6. เคลือบเฉพาะต้นแบบหลักที่เตรียมพร้อมแล้ว
เมื่อต้องการต้นแบบหลักผิวเรียบและเงาสูง ให้กัดละเอียดและขัดผิวเบา ๆ แล้วกำจัดฝุ่นและความชื้นทั้งหมด รอจนเพสต์มีความแข็งตามกำหนด คู่มือกำหนดมากกว่า Shore D53 ก่อนพ่นเจลโค้ตอีพ็อกซีที่ขัดง่าย พ่นในพื้นที่สะอาดและแห้งที่ประมาณ 20–30 °C ความชื้นสูง ผิวเปียก หรืออุณหภูมิสูงกว่าประมาณ 35 °C อาจลดการยึดเกาะหรือทำให้ตัวทำละลายระเหยและวัสดุบ่มเร็วเกินไป ขั้นตอนนี้เป็นผิวต้นแบบหลักหรือแบบหล่อ ไม่ได้ทำให้ระบบ MP50 เหมาะเป็นแม่พิมพ์สุดท้ายอุณหภูมิสูงด้วยตัวมันเอง
เลือกโครงสร้างให้เหมาะกับอุตสาหกรรม
- ใบพัดกังหันลม: โครงเหล็กเสริมครีบหรือโครงโฟมที่มีผิวใยแก้วและ MP50 สามารถสร้างต้นแบบใบพัดยาวไร้รอยต่อได้ ทำงานเป็นช่วงที่ควบคุมได้และตรวจจุดอ้างอิงตลอดความยาวก่อนสร้างแม่พิมพ์ผลิต ปริมาตรมากยังต้องควบคุมความร้อนปฏิกิริยาและการบิดเบี้ยว
- ยานยนต์: เพสต์เหมาะกับต้นแบบหลักตัวถังรถแนวคิดและแผงคาร์บอนไฟเบอร์แบบชิ้นเดียวหรือจำนวนน้อยมาก แทนแผ่นวัสดุติดกาวด้วยผิวต่อเนื่องที่กัดและปรับแก้ง่าย หากบ่มร้อนซ้ำหรือผลิตมาก ต้องใช้แม่พิมพ์ที่ทนอุณหภูมิสูงกว่าและผ่านการรับรองตามงาน
- การบินและอวกาศ: MP50 เหมาะกับต้นแบบทดสอบ ต้นแบบหลักผิวซับซ้อน และแม่พิมพ์ถ่ายแบบ สามารถกำหนดรูปทรงแม่พิมพ์คาร์บอนไฟเบอร์ที่จะวางลามิเนตและบ่มหลังในขั้นต่อไป ก่อนใช้รอบบ่มเพื่อผลิต ให้บันทึกประวัติการบ่มต้นแบบหลัก เสถียรภาพขนาด การสัมผัสความร้อน และการทวนสอบแม่พิมพ์สุดท้าย
หลักเลือกวัสดุในทางปฏิบัติ
เลือก MP50 เมื่องานให้ความสำคัญกับน้ำหนักเบา การสร้างรูปทรงด้วยมือ การกัดรวดเร็ว และการใช้งานที่อุณหภูมิห้องหรืออุณหภูมิต่ำ หากแม่พิมพ์สุดท้ายต้องทนการบ่มคอมโพสิตอุณหภูมิสูงซ้ำ ให้เลือกระบบอื่น ควบคุมชุดผสม ทดสอบเวลาทำงานตามมวลและอุณหภูมิจริง ยืนยันการบ่มก่อนเคลือบ และทวนสอบฐาน เพสต์ และผิวสำเร็จเป็นระบบเดียวกัน