
Havacılık ve uzay kalıpları
Havacılık ve uzay parçalarının gererek şekillendirme kalıpları için döküm reçinesi seçimi
Doğru döküm reçinesi öncelikle çalışma yüzeyinin nasıl oluşturulacağına bağlıdır. CNC ile işlenecek bir taslağın riskleri, tamamlanmış alt kalıp üzerinden doğrudan kopyalanan üst kalıbın risklerinden farklıdır.
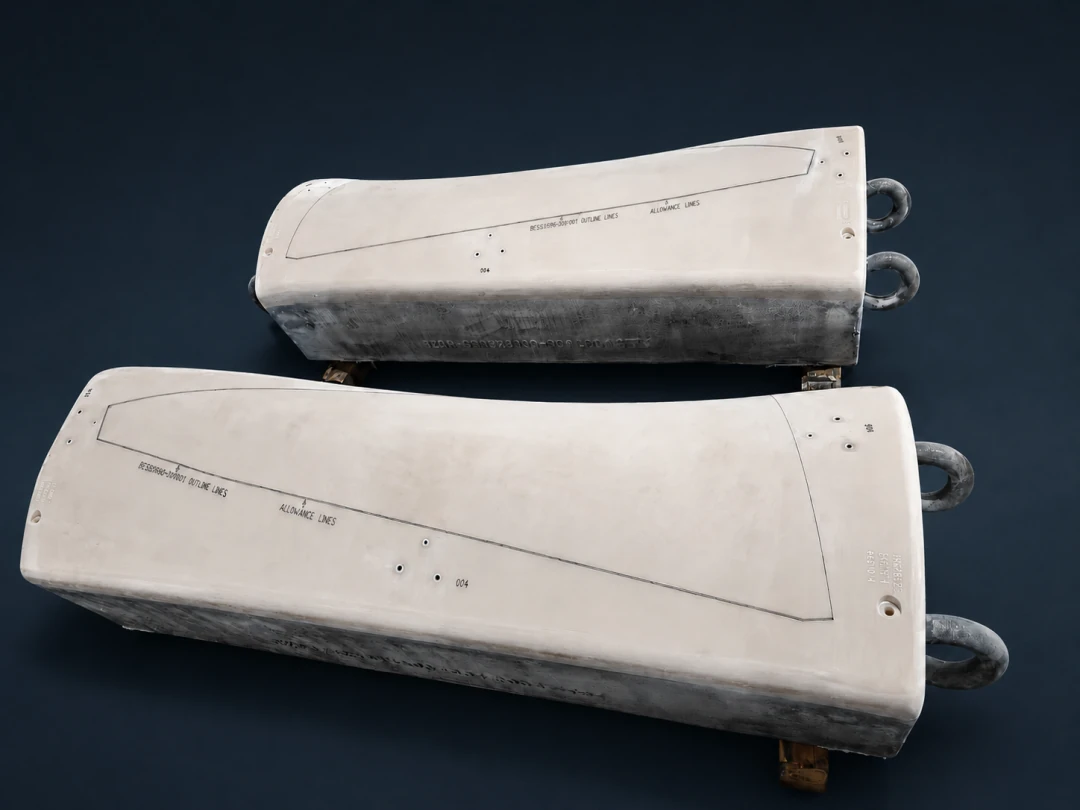
Havacılık ve uzayda gererek şekillendirme, doğrultma ve boyutlandırma kalıpları; büyük boyutları, bileşik eğrilikleri ve tekrarlanan yükleri bir araya getirir. Kalıp gövdesi basınca ve yerel darbelere dayanırken kür, işleme ve kullanım boyunca işlenebilirliğini ve boyutsal kararlılığını korumalıdır. Uygulamada belirleyici soru yalnızca hangi reçinenin öne çıkan özelliğinin daha yüksek olduğu değildir. Döküm yüzeyinin CNC ile kaldırılacak olması mı, yoksa nihai çalışma yüzeyi olarak korunması mı gerektiğidir.
İki üretim yöntemi, iki farklı malzeme görevi
Çoğu projede nihai şekle yakın bir taslak dökülür, kürlenip kararlı hâle gelmesi beklenir; ardından çalışma yüzeyi, dış kontur, referans geometrileri ve delikler işlenir. Bu yöntemde döküm yüzeyi kaldırılır. Bu nedenle kalın kesit bütünlüğü, kontrol edilebilir ekzoterm, tokluk, işlenebilirlik ve öngörülebilir boyut değişimi önceliklidir.
Eşleşen bir kalıp çifti farklı bir yöntem izleyebilir. Alt kalıp nihai geometriye işlenir; ardından hassas mum veya uygun metal şim gibi kalınlığı kontrollü bir ara katman, sac kalınlığını ve proses boşluğunu temsil eder. Üst kalıp bu arayüze karşı dökülür. Kalıptan çıkarıldıktan sonra arka yüzü ve bağlantı geometrileri işlenebilir, ancak çalışma yüzeyi döküldüğü gibi bırakılır. Böylece arayüzdeki iğne delikleri, hapsolmuş hava cepleri, kırışıklıklar veya yerel dolum eksiklikleri bitmiş kalıpta kalabilir.
PUCAST 260 hangi uygulamalara uygundur?
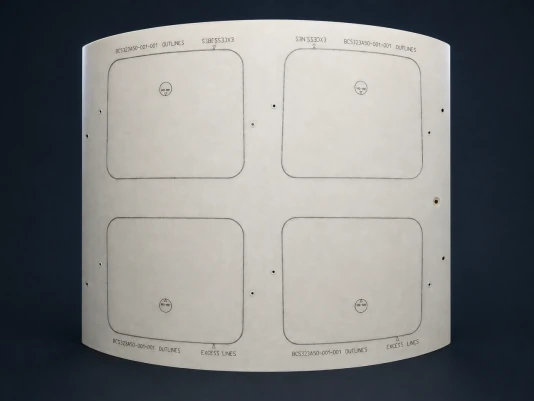
PUCAST 260, dolgu maddeleriyle kullanılabilen iki bileşenli bir poliüretan döküm reçinesidir. Referans verilerde, dolgusuz karışımın 25°C'deki viskozitesi yaklaşık 850 mPa·s olarak belirtilir; bu değer karmaşık boşlukların ve geçişlerin dolmasını destekler. Dolgu seçimiyle yoğunluk ve rijitlik ayarlanabilir. Aynı tabloda Shore D 85 sertlik, yaklaşık 4.300 MPa tipik eğilme modülü, yaklaşık 85 MPa basma dayanımı ve yaklaşık 0,1% tipik doğrusal büzülme verilir.
Kalın taslaklar için referans tabloda maksimum döküm kalınlığı 400 mm* olarak verilir. Bu, doğrulanması gereken bir proses sınırıdır; her geometriyi bu kalınlıkta dökmek için genel bir izin değildir. Her dökümde toplam kütle, boşluk şekli, reçine ve dolgu sıcaklıkları, ortam sıcaklığı ve ısı açığa çıkışı kontrol edilmelidir. Taslak işlenecekse, büyük kesit, döküm verimliliği ve sonraki kesme performansı ön planda olduğunda PUCAST 260 doğal bir adaydır.
Nem kontrolü temel önemdedir. İzosiyanat kimyası suyla tepkimeye girerek karbondioksit mikro kabarcıkları oluşturabilir. Kuru hammaddeler ve dolgular, kontrollü çalışma ortamı, kuru aletler ve kalıplar, kapların kısa süre açık tutulması, düşük noktalardan besleme ve hava sürüklenmesini sınırlayan karıştırma proses penceresinin parçalarıdır. Kabarcıklar işleme sırasında açığa çıkacaksa, sonradan yapılan yüzeysel düzeltmeler bu önlemlerin yerini tutamaz.
EPCAST 75 hangi uygulamalara uygundur?
EPCAST 75, ağırlıkça 100:15 oranında karıştırılan, önceden dolgulu iki bileşenli bir epoksi sistemidir. Referans veriler, 25°C'de 3.000–5.000 mPa·s karışım viskozitesi ve 25°C'de 500 g karışım için 100–120 dakikalık tipik çalışma süresi verir. Belirtilen koşullarda test edilmiş bu daha uzun süre; büyük bir arayüzde uzun besleme yolu, birden fazla yüksek nokta havalandırması veya kesintisiz ıslatma işlemleri gerektiğinde yardımcı olur.
Bu ürün, epokside aynı izosiyanat–su gaz oluşum reaksiyonu bulunmadığından üst kalıbın doğrudan kopyalanmasına da uygundur. Referans değerler; Shore D 85 sertlik, 40–60 MPa çekme dayanımı, 60–75 MPa eğilme dayanımı, 80 MPa üzerinde basma dayanımı ve tipik doğrusal ısıl genleşme katsayısı için yaklaşık 50 × 10−6 K−1. Tek seferde oluşturulan katman için 80 mm*'ye kadar kalınlık önerilir. Daha kalın gövdeler; katmanlar arası zamanlama, ısı açığa çıkışı ve soğutması kontrol edilen, tasarlanmış ve doğrulanmış katmanlı veya bölgelere ayrılmış bir yapı gerektirir.
Sayısal özelliklerin uygulamaya yansımasını proses kontrolü belirler
Doğrudan kopyalamada önce alt kalıp geometrisini, boşluk kalınlığını ve kenar sızdırmazlığını doğrulayın. Arka destek hacmi doldurulmadan önce reçine çalışma yüzeyini kesintisiz ıslatmalıdır. Besleme noktaları düşük bölgelere, hava tahliyeleri geometrik yüksek noktalara yerleştirilir; kapalı bir hava cebi yüzey kusuruna dönüşür. Gerekli kalınlığı, yüzeye uyumu ve kalıptan ayırma koşullarını sağlayan mum veya metal ara katmanı seçin.
Son kür ve soğutma, işleme ve kabul planına dâhil edilmelidir. Yararlı bir sıra; kaba işleme, kararlılık kazanma ve yeniden kontrol, ardından yarı finiş ve finiş işlemedir. EPCAST 75 için belirtilen dayanım ve ısıl genleşme değerleri, teknik veri sayfasındaki tipik sonuçlardır; tasarımda izin verilen değerler değildir. Aynı durum PUCAST 260'ın viskozite, modül, basma dayanımı ve kalınlığı için de geçerlidir. İzin verilen bir değer belirlemeden önce gerçek parti, karışım, sıcaklık, geometri ve ekipmanı doğrulayın.
Temel seçim ölçütleri
| Seçim ölçütü | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Başlıca üretim yöntemi | Büyük ve kalın, nihai şekle yakın taslak: döküm ve kararlılık kazanma, ardından CNC işleme | Üst kalıp çalışma yüzeyinin doğrudan kopyalanması; ayrıca hassas taslaklar |
| Referans karışım viskozitesi | 25°C'de yaklaşık 850 mPa·s, dolgusuz | 25°C'de 3.000–5.000 mPa·s |
| Referans çalışma süresi | 20°C'de 500 g için yaklaşık 50 dakika | 25°C'de 500 g için 100–120 dakika |
| Referans kalınlık | Maksimum döküm kalınlığı 400 mm* | Önerilen tek katman kalınlığı 80 mm* |
| Başlıca kontrol noktaları | Kuruluk, sürüklenen hava, dolgu seçimi ve kalın kesitte ekzoterm | Arayüzün ıslatılması, yüksek noktalarda hava tahliyesi, katman zamanlaması ve son kür |
*Yukarıdaki değerler tipik referans verilerdir; tasarımda izin verilen değerler veya her koşul için garanti değildir. Önerilen karışımı, kesiti ve kür programını bir numune ya da ilk parçayla doğrulayın. Nihai yüzey işlenecekse taslak boyutunu belirlemek ve ısıyı kontrol etmekle başlayın. İşlenmeyecekse önce arayüzü ve hava çıkış yolunu koruyun; EPCAST 75'in doğrudan kopyalamada genellikle daha uygun bir başlangıç olması bu nedenledir.
Malzeme seçimini üretim planına dönüştürün
EPTEK, malzeme ve dolgu seçiminden karıştırma, besleme, hava tahliyesi, kür ve işlemeye kadar proje desteği sağlar. Değerlendirme için üç boyutlu kalıp verilerini, genel boyutları, maksimum kesiti, çalışma yüzeyinin işlenip işlenmeyeceğini, insert ve destekleri, ekipmanı ve atölye sıcaklık ile nemini paylaşın. Numune veya ilk kalıba ait kayıtlar, süreç tekrarlanmadan önce iğne deliklerinin, yerel eksik kürün, deformasyonun veya katman ayrılmasının nedenlerini belirlemeye yardımcı olur.