
Kompozit kalıplar
Kompozit kalıp ana modeli üretmenin dört yöntemi
Kompozit kalıp ana modeli oluşturmanın dört yolu: hafif katmanlı yapı, döküm reçine taslağı, çelik çerçeveli yapı ve yapıştırılmış model levhalarını gerçek kalıp üretim prosesine göre karşılaştırın.
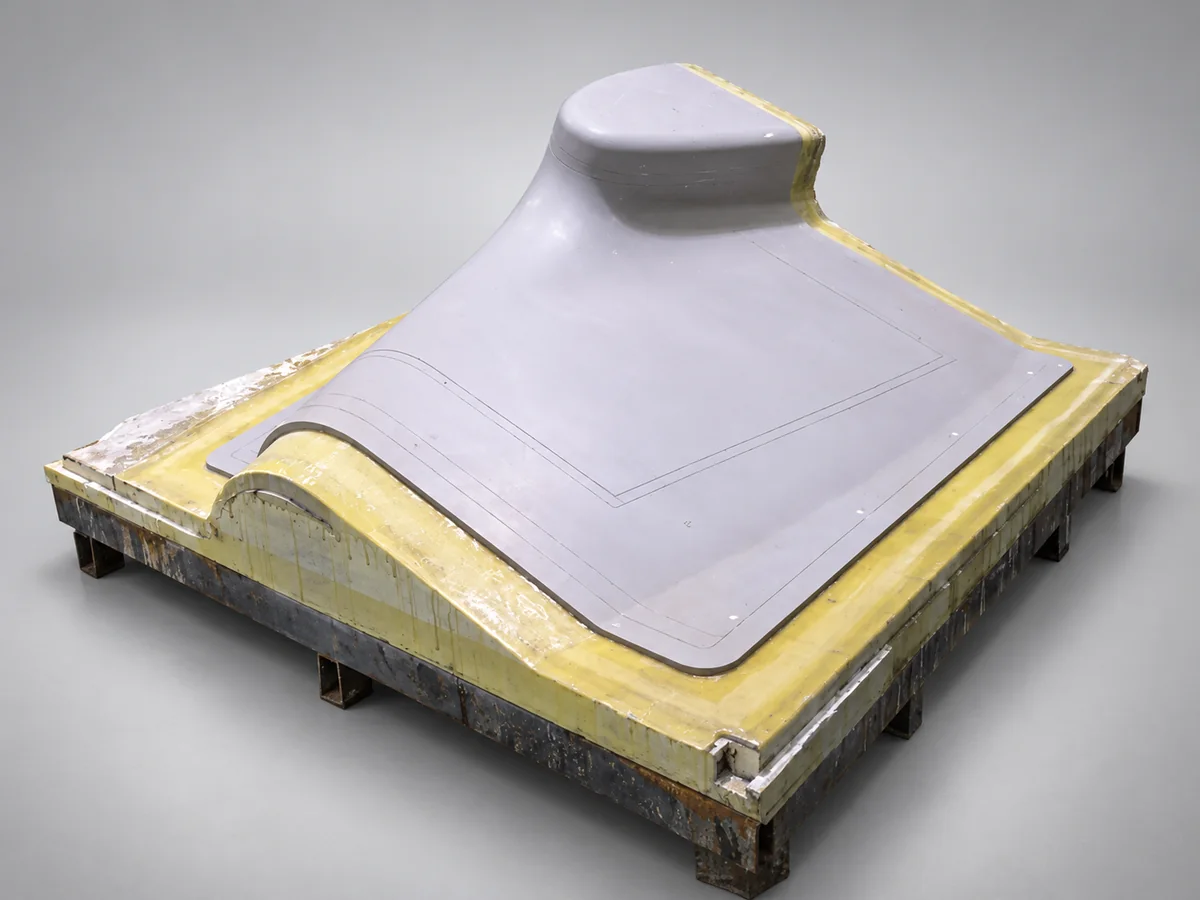
Ana model, üretim kalıbının yapıldığı referans yüzeydir. Geometrisi ve yüzey kalitesi kalıba aktarılır; boyutsal kararlılığı bu aktarımın ne kadar doğru olacağını belirler. Ana model çoğunlukla pozitif formdur, ancak terim belirli bir şekli değil işlevini anlatır.
Malzeme seçerken ana model ile üretim kalıbı arasındaki ayrım önemlidir. Üretim kalıbı parça üretim koşullarına, ana model ise o kalıbın üretim koşullarına dayanmalıdır. Bu ısıl çevrimler, özellikle kalıp son kürden önce ana modelden ayrılıyorsa, büyük ölçüde farklı olabilir.
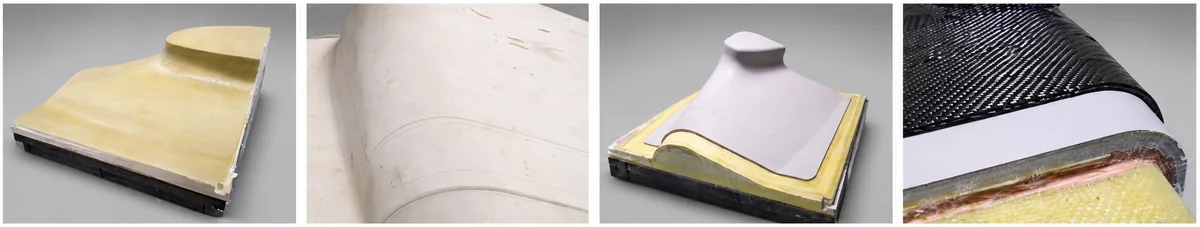
Dört pratik yapı yöntemi
1. Poliüretan köpük, cam elyaf, model pastası ve jelkot
Bu yöntem hacim ile hassasiyeti ayırır. Hafif poliüretan köpük çekirdek genel hacmi, cam elyaf/epoksi kabuk desteği sağlar; işlenebilir model pastası katmanı ise nihai yüzeyi oluşturur.
Köpük, sonraki katmanlar için pay bırakılarak işlenir. Cam elyaf kabuk uygulanır ve proses izin veriyorsa boşlukları azaltmak için vakumla sıkıştırılır. Ardından uyumlu astar ve model pastası gerekli kalınlıkta uygulanır. Belirtilen kür ve son kürden sonra pasta CNC ile işlenir ve uyumlu kalıp jelkotuyla bitirilir. Kür, zımparalama ve polisaj yüzey hazırlığını tamamlar.
Bu yapı, dolu bir taslaktan çok miktarda talaş kaldırılması gerekecek karmaşık şekiller için yararlıdır. Başarı köpük, laminat, pasta, astar ve yüzey kaplamasının uyumuna bağlıdır. Uygulama pencereleri, katman kalınlıkları ve kür programları seçilen malzeme sisteminden alınmalıdır; ürünler arasında değiştirilebilir değildir. Hafif çekirdek taşımada avantaj sağlar, ancak tüm ana modelin sıcaklık kapasitesini veya boyutsal kararlılığını tek başına belirlemez.
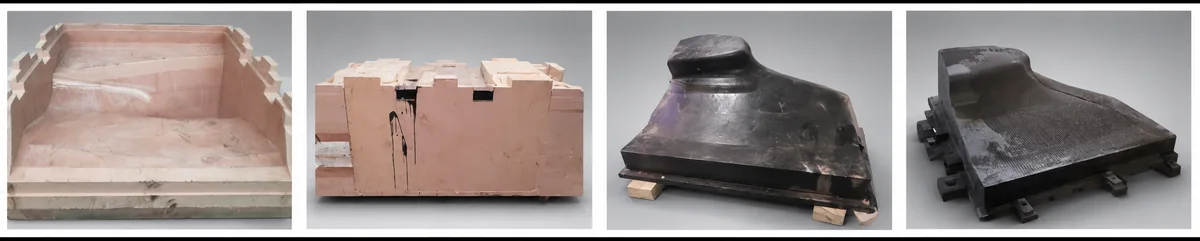
2. Tek parça döküm reçine taslağı
Burada işlenebilir taslak, levhalardan birleştirilmek yerine dökülür. Tek kullanımlık veya sökülebilir bir döküm kutusu hazırlanır, ayırıcı uygulanır ve uygun poliüretan ya da epoksi döküm sistemiyle doldurulur. Taslak belirtilen şekilde kürlenir ve son kür uygulanır; ardından yüzey, referanslar ve bağlantı geometrilerini oluşturmak için kaba ve finiş işlenir.
Başlıca avantaj, levha birleşimi olmayan kesintisiz işleme yüzeyidir. Başlıca zorluk döküm prosesini kontrol etmektir. Kesit kalınlığı, reçine hacmi, ekzoterm ve büzülme birlikte değerlendirilmelidir. Döküm derinliği ve varsa aşamalı döküm prosedürü seçilen sistemin gereksinimlerini izlemelidir. Dolgular, insertler veya takviyeli kabuklar doğrulanmış bir tasarımda yararlı olabilir, ancak ısı ve kür kontrolünün evrensel alternatifleri değildir.
Kontrol, işlenmiş boyutların yanı sıra boşlukları, artık gerilmeleri ve deformasyonu da kapsamalıdır. Yüzey sürekliliğinin özellikle değerli olduğu bir ana modelde, döküm kutusu yapımı ve döküm kontrolü için ek işçilik gerekçelendirilebilir.
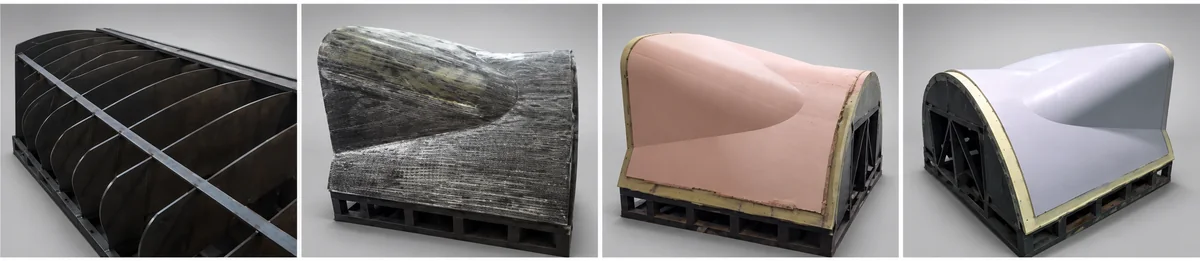
3. Cam elyaf kabuk ve model pastalı konturlu çelik çerçeve
Büyük veya uzun ve ince ana modellerde, yapısal yükleri taşıyan bir çerçeve ile çalışma yüzeyini oluşturan dış katmanlar çoğunlukla avantaj sağlar. Çelik çerçeve yaklaşık konturu izler. Cam elyaf/epoksi kabuk yapıyı örter; işlenebilir model pastası katmanı uygulanır ve uyumlu jelkotla bitirilir.
Çerçeve imalatı, gerilme yönetimi ve referans kontrolü bu yöntemin merkezindedir. Yüzey oluşturulmadan önce konumlandırma yüzeyleri belirlenmeli ve kontrol edilmelidir. Kabuk ve arayüzleri incelenmeli; kalıp üretiminde vakum kullanılıyorsa kaçak testi yapılmalıdır.
Isıl genleşme de dikkate alınmalıdır: çelik, laminat, pasta ve kaplama sıcaklığa farklı tepki verir. Nihai işlemeden önceki her kondisyonlama çevrimi tüm bileşenlerin sınırları içinde kalmalı ve doğrulanmış malzeme programlarını izlemelidir. Bu yapı gereksiz ağır dolu taslağı önleyebilir, ancak kalıp üretimi boyunca kararlı ve sızdırmaz kalması gereken arayüzler ekler.
4. Yapıştırılmış model levhası taslağından ana model işleme
Fabrikada kürlenmiş poliüretan veya epoksi model levhaları, kararlı ve işlenebilir taslağa doğrudan ulaşma olanağı verir. Levhalar katman veya bloklara kesilir, birleşme yüzeyleri hazırlanır ve uyumlu yapısal yapıştırıcıyla birleştirilir. Bir fikstür ya da konumlandırma pimleri kür sırasında hizalamayı korur. Tam kürden sonra montaj ortak referanslardan CNC ile işlenir.
Levhaları ana modelin gerçekten maruz kalacağı ısıl çevrime göre seçin. Üretim kalıbının nihai çalışma sıcaklığı önemli bir tasarım girdisidir, ancak ana modelin ulaştığı sıcaklıkla aynı olmak zorunda değildir. Sistem ana model üzerinde ilk küre ve ayrılma sonrasında son küre izin veriyorsa bu aşamaları ayrı değerlendirin; son kür sırasında kalıbın doğru desteklendiğini doğrulayın. Yoğunluk tek başına seçim ölçütü değildir: yük altında eğilme sıcaklığı (HDT), cam geçiş sıcaklığı (Tg), ısıl genleşme katsayısı (CTE) ve izin verilen çalışma sıcaklığı farklı özellikleri tanımlar ve test koşullarıyla birlikte okunmalıdır.
Hassasiyet yalnızca levhanın değil, yapıştırılmış bütün montajın özelliğidir. Yapıştırıcıyı, yüzey hazırlığını ve desteği ısıl çevrime uygun seçin; tam küre izin verin, ardından birleşimleri inceleyip sızdırmaz hâle getirin. İşleme, kontrol ve kalıp kopyalama arasındaki sıcaklık farkları boyutları etkileyebilir. Taslağın belirlenmiş referans sıcaklığında dengelenmesini sağlayın; gerektiğinde geometriyi, ayırma performansını ve vakum sızdırmazlığını doğrulayın.
Kontrol, onarım veya tasarım değişikliklerinin olası olduğu işlerde bu yöntem caziptir. Dengelemeniz gerekenler birleşim kontrolü, malzeme kullanım verimi ve işleme süresidir. Yalnızca levha fiyatlarını değil; levha, yapıştırıcı, işleme, sızdırmazlık ve sonraki değişikliklerin toplam maliyetini diğer yöntemlerle karşılaştırın.
Tüm yapıyı karşılaştırın
Dört yöntem; geometri, rijitlik, yüzey kalitesi ve üretim emeğinin farklı birleşimlerini karşılar. Hiçbiri yalnızca malzeme adı veya yoğunluk değerinden güvenilir biçimde seçilemez.
| Yöntem | Yüzey nasıl oluşturulur? | Tercih nedenleri | Temel kontrol noktaları |
|---|---|---|---|
| Köpük, cam elyaf ve model pastası | Takviyeli hafif çekirdek üzerinde işlenmiş pasta | Karmaşık şekiller; dolu malzemeden daha az talaş kaldırma | Katman uyumu, boşluklar, pasta kalınlığı ve ısıl sınırlar |
| Tek parça döküm reçine taslağı | Kürlenmiş, kesintisiz dökümün işlenmesi | Levha birleşimi olmayan yüzey | Ekzoterm, büzülme, kür, boşluklar ve döküm kutusu tasarımı |
| Çelik çerçeve, cam elyaf kabuk ve pasta | Taşıyıcı çerçeve üzerinde işlenmiş dış katman | Büyük veya uzun ve ince geometriler | Çerçeve kararlılığı, referanslar, farklı genleşme ve sızdırmaz arayüzler |
| Yapıştırılmış model levhaları | Fabrikada kürlenmiş levhalardan yapıştırılan taslağın işlenmesi | Kolay uygulanabilir CNC işleme; kontrol, onarım ve tasarım değişiklikleri | Yapıştırıcı uyumu, birleşim kalitesi, referans sıcaklığı ve malzeme kullanımı |
Kalıp üretim prosesiyle başlayın
Yöntem seçmeden önce ana modelin gerçek ısıl çevrimini, kopyalanacak kalıp sayısını, gerekli yüzey kalitesini, vakum gereksinimlerini, taşıma düzenini ve mevcut CNC çalışma hacmini belirleyin. Ana modelin nasıl desteklenip kontrol edileceğini, bitmiş kalıbın nasıl ayrılıp son kürleneceğini planlayın.
Uygun malzeme sistemi çözümün yalnızca bir parçasıdır. Güvenilir geometri; doğru referanslara, tam küre, kararlı arayüzlere ve kontrollü referans sıcaklığına da bağlıdır. Bu gereksinimleri tüm yapı genelinde karşılaştırmak, tek bir öne çıkan malzeme özelliğinden daha yararlı bir seçim temeli sunar.