
Malzeme seçimi / Model ve kalıp plakaları
Model ve kalıp plakası nasıl seçilir?
Reçine sistemi ve sınıfı, üretim sürecine ve kullanım koşullarına göre seçin.
Otomotiv tasarım modeli, döküm modeli ve ısıtılan kalıp farklı özellikler ister. Önce sıcaklığı ve şekillendirme reçinesiyle teması, ardından hassasiyet, aşınma ve yüzey kalitesini belirleyin. Yoğunluk, sertlik ve sınıf bundan sonra seçilir.
01 Yaygın dört plaka türü
Başlıca sistemler epoksi, poliüretan ve doymamış polyesterdir. Hafif plakalar da PU’dur; köpük yapıları yoğunluk, sertlik ve kullanım bakımından geleneksel model plakalarından ayrıldığından ayrıca ele alınır.
| Malzeme | Başlıca avantajlar | Özellikler ve uygulamalar |
|---|---|---|
| Epoksi plaka | Çeşitli ısıya dayanıklı sınıflar; işleme sonrası kararlılık ve epoksi kalıp prepregine uygun ince yüzey | Daha yüksek maliyet; alüminyum ve çelikten fazla genleşme. Isıtılan ana modeller ve uygun küçük doğrudan kalıplar |
| Poliüretan plaka | Model sınıfları detay ve doğrulama için; kalıp sınıflarında aşınma ve basma gibi farklı öncelikler | Modeller tasarım değerlendirmesi içindir; çalışan takımlar yük ve aşınmaya göre seçilir. Prepregde kür uyumu da sınanır |
| Doymamış polyester plaka | Düşük maliyet, yeterli sertlik, kolay işleme ve onarım | Ayakkabı kalıbı ana modelleri, renk modelleri ve ekonomik oda sıcaklığı kompozit kalıpları; işlemede belirgin koku |
| Hafif model plakası | Hafif, kolay kesilir ve elle düzeltilir; tasarım, renk ve büyük modeller | Daha düşük sertlik ve iz direnci; ince kenar ve bağlantılar korunmalı. Model amaçlı |
İnce yüzey, küçük ve eşit hücreler gerektirir. İri hücreli köpük çoğunlukla iç destektir. Yüzey plakası ince, homojen yapıda olursa işleme sonrası dolgu ve zımpara azalır.
02 Isıtılan takımda önce epoksiyi değerlendirin
Isıya dayanıklı ana model ve kalıpta epoksi ilk seçenektir. Oda sıcaklığı modelleri genellikle bu ek maliyeti gerektirmez; PU, polyester veya hafif plaka kullanılabilir. Epoksi kalıp prepreginde düşük ilk kür sıcaklığında bile kür uyumu önemlidir.
Yaklaşık 60°C kürlenen prepreg için neden epoksi?
Yaygın yöntem, ana modelde yaklaşık 60°C ilk kür, ayırma ve yüksek sıcaklıkta son kürdür. Bazı PU’lar ilk sıcaklığı karşılar; yine de ara yüzey reçinesinin doğru kürlenmesi gerekir.
Bazı PU ve izosiyanatla sertleşen sistemler, ısıyla kürlenen epoksi prepregin ara yüzey kürünü engelleyebilir. Bu, formülasyona, kür durumuna ve prepreg reçinesine bağlıdır. Isı dayanımı ve kür uyumu ayrı gerekliliklerdir.
Bu prepreglerde uyumlu gözenek kapatıcı ve ayırıcıyla epoksi ana model kuvvetle önerilir. PU veya başka plaka kullanılırsa gerçek plaka, kaplama ve prepreg birleşimini önce deneyin.
Ana model yalnızca yaklaşık 60°C ilk kür görüyorsa Tg yaklaşık 110–130°C, sıcaklık payı ve maliyeti dengeleyen başlangıçtır. Kalıp son kürde modelde kalıyorsa tüm çevrimin en yüksek sıcaklığına göre seçin.
03 Epoksi işlenebilirliği ve boyutsal kararlılığı
Hassasiyet, işleme sonrası kararlılığa ve ısıdaki boyut değişimine bağlıdır. Yeterli tokluk ve ince, düzgün yüzey onarım ve bitirmeyi azaltır.
- İşleme sonrası kararlılık. Kaba ve son işlemden sonra şekil ve ölçüler korunmalı. Yapıştırılmış bloklarda kür ve destek, eğilmeyi önleyecek şekilde kontrol edilmeli.
- Düşük genleşme. Gerçek sıcaklık aralığında doğrusal katsayıları karşılaştırıp ilk kür hareketini hesaplayın. Boyut ve sıcaklık artışı büyüdükçe önem artar.
- Yeterli tokluk. İnce kenarlar, küçük radyüsler ve delikler işlemede kopmaya, ısıtma, soğutma ve ayırmada çatlamaya direnmeli.
- İnce ve düzgün yüzey. Düşük pürüzlülük ve küçük gözenekler dolgu, zımpara ve kapatmayı azaltır.
- İyi işlenebilirlik. Düzgün kesim, daha az toz ve sağlam kenarlar, onarım bölgelerinde de eşit yüzey sağlar.
Deneme parçasında ince kenar, derin kanal, delik ve eğrileri kullanarak kesim, kenar ve yüzeyi birlikte değerlendirin.
04 Doğrudan epoksi kalıpta boyut ve destek
Küçük parçaların kısa serilerinde doğrudan işlenen kalıp, kompozit kalıp çoğaltmayı kaldırır. 120°C, 150°C ve 180°C için değerlendirilebilir sınıflar vardır. Sıcakta rijitlik, boyut hareketi, sızdırmazlık ve çevrim sayısını yine kontrol edin.
| EPTEK sınıfı | Sıcaklık seçim referansı | Kontrol edilecekler |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Yaklaşık 120°C şekillendirme adayı; bekleme ve sıcak yükleri kontrol edin |
| EPBOARD 0700HT | 160°C sıcaklık sınıfı referansı | Daha sıcak modeller veya küçük kalıplar; plaka ve yapıştırıcıya uygun son kür |
| EPBOARD 1300HT | 185°C ısı dayanım değeri | Yüksek sıcaklık kalıpları; çevrim rijitliği, sıcaklık payı ve boyut değişimi |
HDT belirlenmiş yük ve deney altında ısıl sapma sıcaklığı, Tg camsı geçiş sıcaklığıdır. Farklı özelliklerdir. Ön seçim sağlar; çevrim için sıcak rijitlik, süre ve basınç da kontrol edilmelidir.
Isı dayanımı düşük genleşme demek değildir
Bu plakaların doğrusal katsayısı sınıfa göre değişmekle birlikte çoğunlukla yaklaşık 40 × 10⁻⁶ K⁻¹, alüminyum ve çelikten yüksektir. Isı yüzey ve delikleri kaydırır; büyük kalıp daha çok hareket eder.
500 mm kalıp için genleşme hesabı
40 × 10⁻⁶ K⁻¹ ile, 500 mm kalıp 20°C’den 120°C’ye eşit ve serbest genleşirse yaklaşık uzunluk değişimi:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm serbest genleşmedir, başlangıç uzunluğunun yaklaşık %0,4’ü. Doğrudan nihai parça hatası değildir; kür büzülmesi, soğuma ve kısıtlar da etkilidir. Kısıtlı kalıpta gerilme ve eğilme değerlendirilmelidir.
Doğrudan kalıplar genellikle ana boyutu 500 mm içinde olan küçük parçalar içindir. Bu deneyim kuralıdır; izin verilen boyut sıcaklık ve toleransa bağlıdır. Büyük veya sıkı toleranslı parçalar için ana modelden düşük genleşmeli kompozit kalıp çoğaltmak daha uygundur.
Çeliğe geniş alanlı rijit yapıştırmadan kaçının
Çelik destek sağlar ama epoksiden farklı genleşir. Geniş rijit bağ, ısıtma ve soğutmada göreli hareketi kısıtlayıp eğilme, ayrılma veya yerel çatlak doğurabilir.
Isıya dayanıklı silikonla esnek bağ göreli hareketi karşılar. Alan, kalınlık ve konum yükleri de taşımalıdır. Plakalar arası birleşimde blok rijitliği ve işleme hassasiyeti için uyumlu yapısal yapıştırıcı kullanılır.
05 Oda sıcaklığında model ve takım plakasını ayırın
Modeller tasarım, montaj ve renk değerlendirmesi; çalışan takımlar tekrar kullanım hassasiyeti içindir. Aşınma, yük ve referans kararlılığı gereksinimleri farklıdır.
PU model plakaları
Oyulmuş prototip, otomotiv doğrulama ve renk modelleri için. Oyma desen ve radyüsleri korur; doğrulama montaj, boşluk ve yüzey hizasını, boyalı model şekil ve rengi değerlendirir.
PUBOARD 72 lastik kalıbı üretiminde oyma prototiplere uygundur. İnce eşit yapı desen, eğri, radyüs, onarım ve değişiklik sağlar. Prototip üretim kalıbına aktarılır; plaka yüksek sıcaklık vulkanizasyonunu doğrudan görmez.
PUBOARD 65 otomotiv doğrulama ve renk modellerine uygundur. Yoğunluk 0.65 g/cm³, sertlik yaklaşık Shore D 63, ısı dayanımı 75°C; genel biçim, deneme montajı ve boyama sonrası değerlendirme için.
PUBOARD 0780 kaliteli doğrulama modelleri içindir. 0.75±0.02 g/cm³ ile 65’ten yoğundur; ince yüzey, kenar, delik ve tekrarlı montaj, ölçüm ve taşıma sağlar.
| Sınıf | Yoğunluk, g/cm³ | Sertlik, Shore D | Isıl gösterge, °C | Tipik uygulamalar |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Yaklaşık 63 | 75 ısı dayanımı | Otomotiv doğrulama ve renk modelleri |
| PUBOARD 72 | 0.72 | 65 | 75 ısı dayanımı | Lastik kalıbı oyma prototipleri, ana modeller ve detaylı modeller |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Kaliteli doğrulama ve detaylı ana modeller |
Tipik seçim değerleridir. Gerçek kullanım sıcaklığı yük ve süreye de bağlıdır.
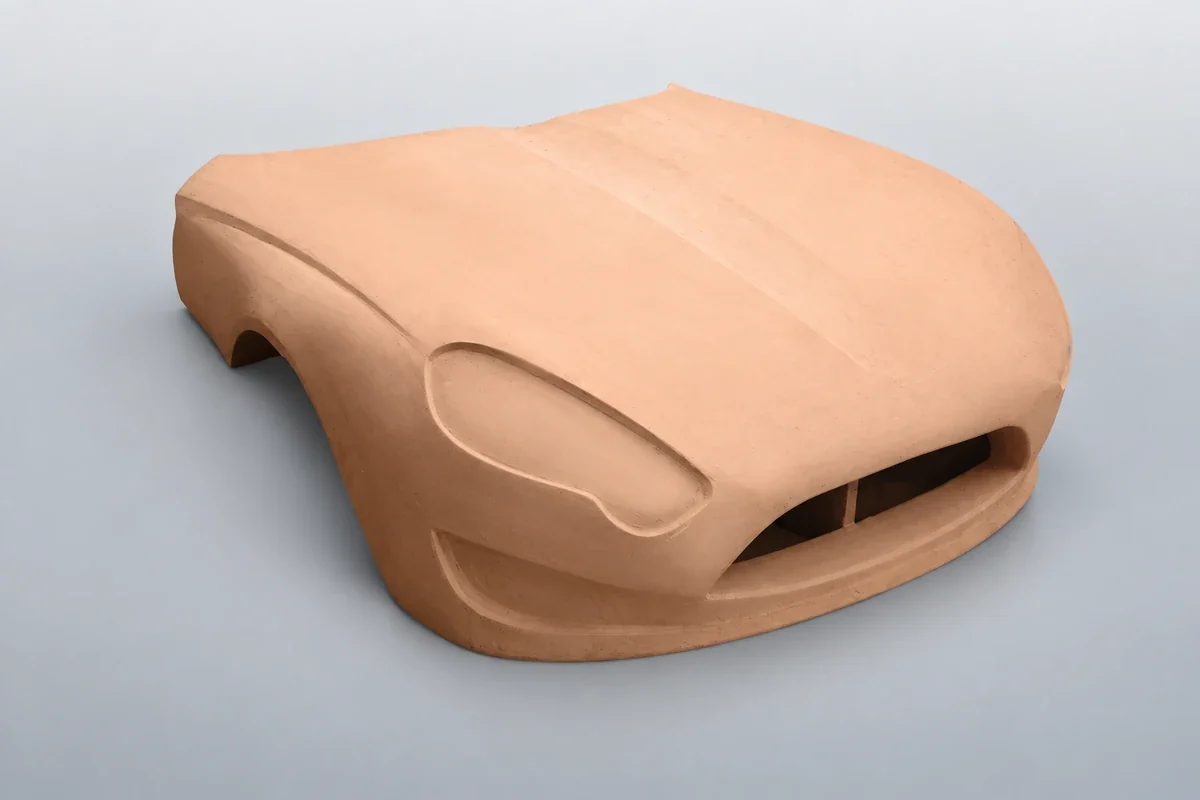
Doğrulama modelleri montaj, ölçüm ve taşıma görür. Tekrarlı vida ve konumlandırmada metal ekler; ince kenar ve bağlamada yerel güçlendirme kullanın. Renk modellerinde kapatıcı, astar ve zımpara süresini maliyete katın.
PU takım plakalarının üç ana kullanımı
Çalışma yüzeyi veya konum referansı sağlar. Kontrol fikstürü kararlı referans, döküm aşınma direnci, nikel kabuk elektroform ana modeli sıcaklıkla boyut kontrolü ister.
| Ana kullanım | Uygun sınıflar | Seçim öncelikleri |
|---|---|---|
| Kontrol ve bağlama fikstürleri | PUBOARD 1650 | Kararlı yüzey ve referans, yerel yük, tekrarlı bağlama, delik geometrisi |
| Döküm modelleri, model plakaları ve maça sandıkları | PUBOARD 1350 / 1250 | Kum aşınması, sağlam kenar, tekrarlı ayırma ve maça sürecine uyum |
| Nikel kabuk elektroform ana modelleri | PUBOARD 1850 | Sıcaklıkla boyut kontrolü, yoğun yüzey, iletken hazırlık ve ayırma |
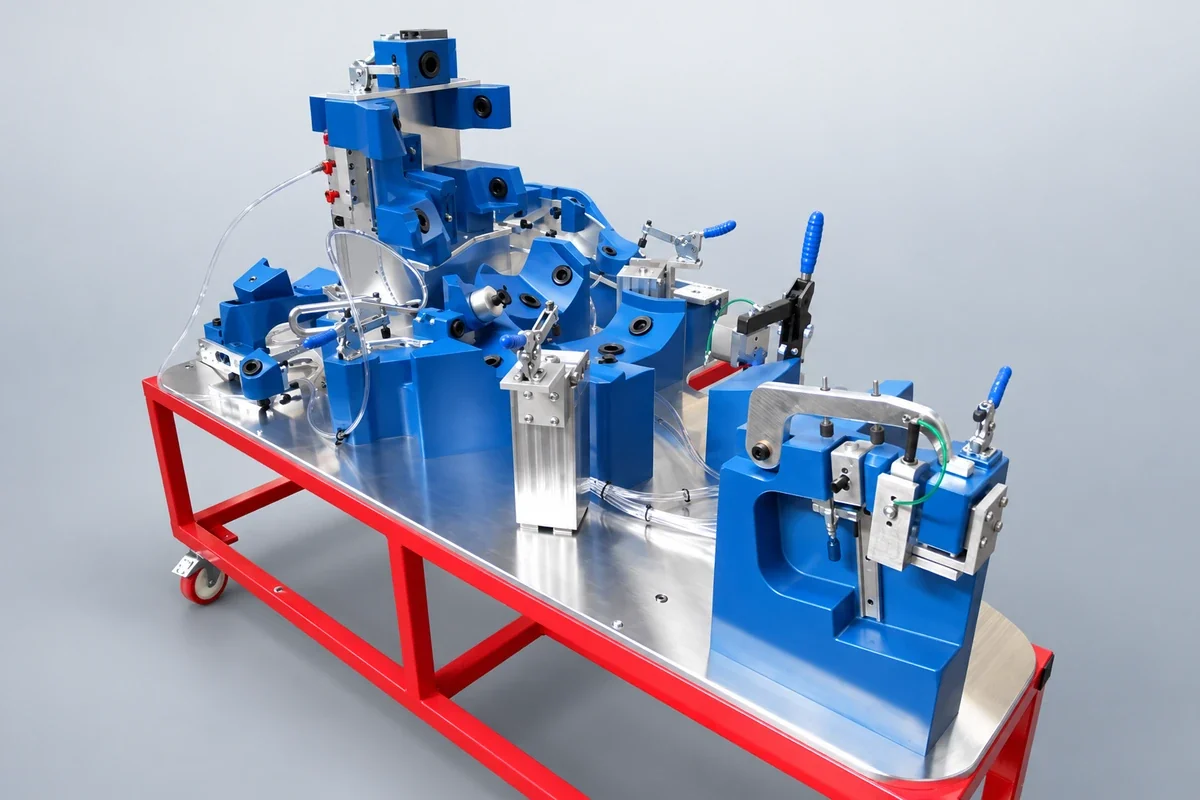
PUBOARD 1650 kontrol ve bağlama için adaydır. Yüksek yoğunluk konturlu destek ve konum yüzeyleri sağlar. Kontrolde kararlı referans, bağlamada kuvvet direnci ve tekrarlanabilirlik gerekir. Ekler, pimler ve taban plaka ile birlikte hassasiyeti korur.
Aşınma dirençli 1350 veya 1250 döküm modeli, plaka ve maça sandığında kullanılabilir. Kum yüzey ve kenarı aşındırıp kum kalıbı hassasiyetini düşürür. Kum, kalıplama veya maça yöntemi, temizlik ve çevrimleri değerlendirin; sıcak maçada ısıyı ayrıca kontrol edin.
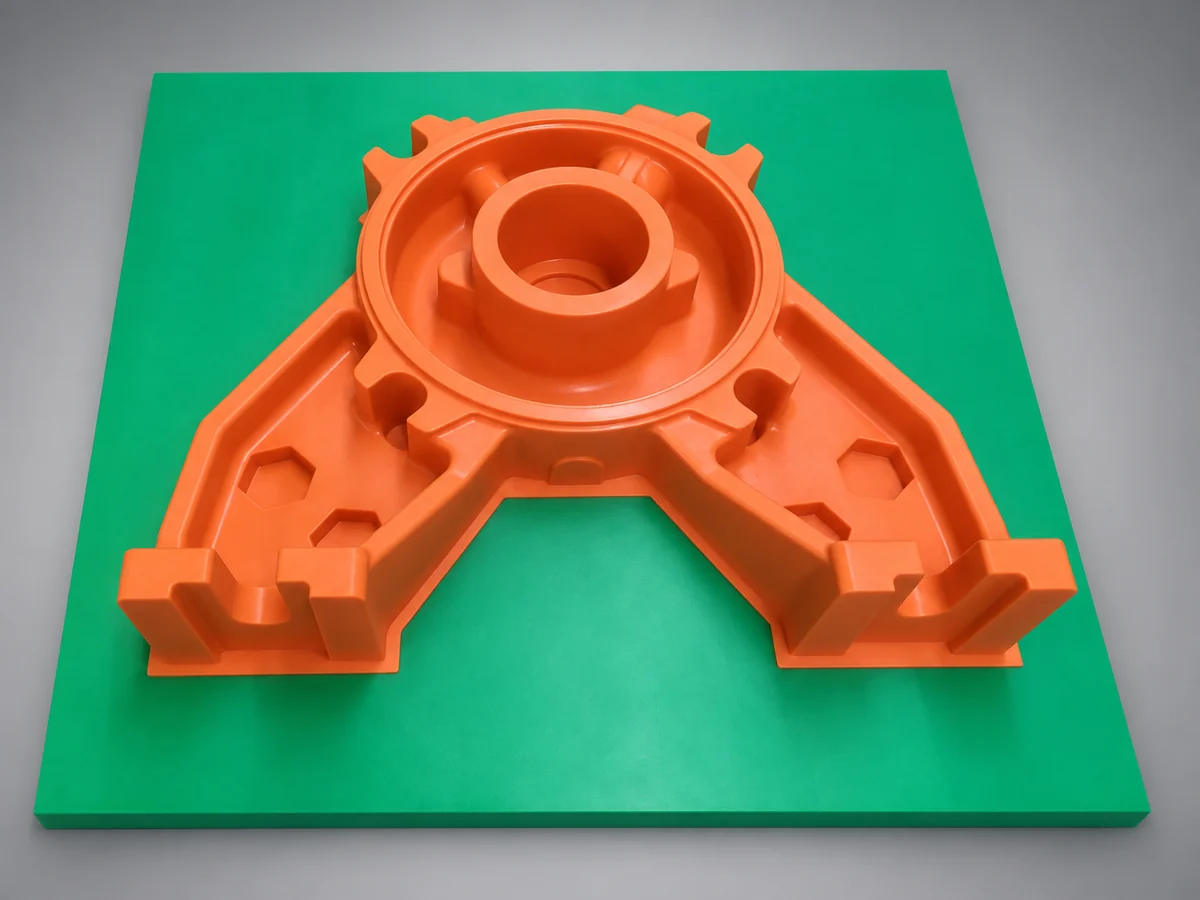
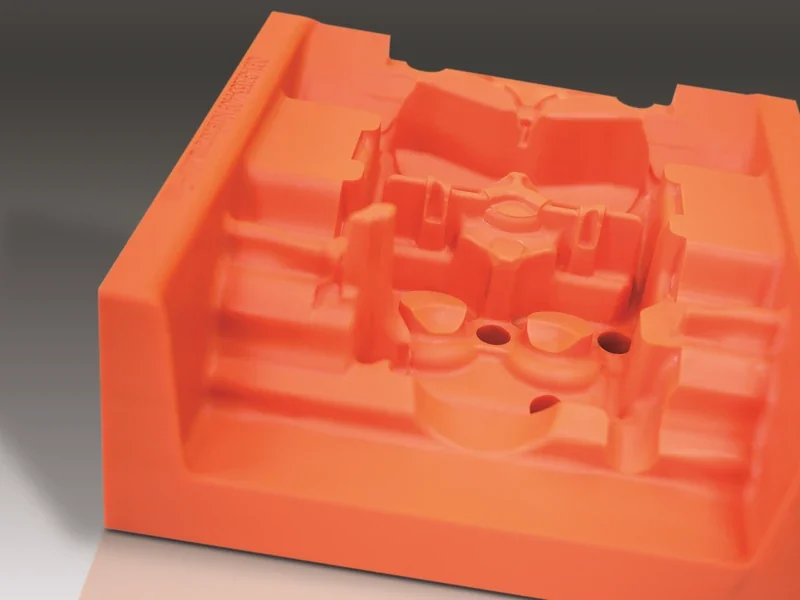
PUBOARD 1850 nikel elektroform ana modelleri içindir. Yoğun yüzey ve yüksek dolgu sayesinde azalan genleşme boyut kontrolüne yardımcıdır. İşleme sonrası iletken hazırlık, banyo teması ve ayırmayı doğrulayın.
1850: HDT 95±5°C; 20–50°C aralığında doğrusal katsayı yaklaşık 41×10⁻⁶ K⁻¹. Bu deney aralığı dışındaki elektroform sıcaklıklarını gerçek koşullarda değerlendirin.
| Sınıf | Yoğunluk, g/cm³ | Sertlik, Shore D | Isıl gösterge, °C | Tipik uygulamalar |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 ısı dayanımı | Kontrol, konumlandırma ve tekrarlı çalışma takımları |
| PUBOARD 1350 | 1.37 | 85 | 90 ısı dayanımı | Aşınma dirençli döküm modelleri, plakalar ve maça sandıkları |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Aşınma dirençli döküm modelleri, plakalar ve maça sandıkları |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Nikel elektroform modelleri ve yüksek boyutsal kararlılık isteyen takımlar |
HDT ısıl sapma sıcaklığıdır. Isı dayanım değeriyle farklı yöntemlere dayanır; ikisi de doğrudan sürekli kullanım sıcaklığı değildir.
Döküm takımında PU avantajları
Modeller ve maça sandıkları hassas işlenmeli ve tekrarlı kalıplama, temizlik ve ayırmada şekli korumalıdır. PU detay, kararlılık ve aşınmayı birleştirir; şu etkenleri karşılaştırın.
Eşit yapı, kolay detay. Ahşap damarı ve budağı bulunmadığından eğri, radyüs ve desenlerde kesim tutarlıdır. Pürüzlülük, kenarlar ve onarım işlenmesi kopyalamayı etkiler.
Üretim ve kullanım hassasiyeti. Eğilme model ve kuma aktarılır; sıcaklık farkı, yük ve destek de şekli değiştirir. Belirlenmiş sıcaklıkta işleyip ölçün; büyük takımda farkları özellikle kontrol edin.
Aşınma, tekrar hassasiyetini etkiler. Sertlik batma direnci, aşınma sürtünmeyle malzeme kaybıdır. Kum yüzeyleri ve kenarları aşındırır. Aynı yöntem verilerini karşılaştırıp gerçek kum, kaplama ve temizlikle ömrü değerlendirin.
Deformasyon ve çatlağı ayırın. Elastik modül sehim, basma ve eğilme dayanımı yük kapasitesi, tokluk ince kenar ve ayırma çatlağıyla ilgilidir. Tekrarlı basmada yük kalkınca kalıcı izleri kontrol edin.
Ayırma ve işlem uzun vadeyi etkiler. Ayırıcılar, maça bağlayıcıları ve temizlik plaka veya bağı etkileyebilir. Çevrim sonrası yüzey ve kenarları, temizliğin aşınmayı hızlandırıp hızlandırmadığını inceleyin.
Döküm hassasiyeti çok aşamalıdır. Model ölçüsü, döküm büzülmesi, ayırma deformasyonu ve işleme payı toleransı paylaşır. Büzülme telafisi yanında plakanın kendi hareketini kontrol edin.
Plaka döküm ana modeli ve takım içindir, erimiş metale değmez. Hassas döküm mum takımları ve seramik kabuk da içerir; gerçek aşamaya göre seçin.
Doymamış polyester plaka
Polyester, ayakkabı ana kalıpları, kalıplar ve ilgili modeller içindir. Sertlik ve kolay kesim, onarım, zımpara ile kontur, kenar ve desen düşük maliyetle yapılır.
İşlenen ana model metal veya başka üretim kalıbına aktarılır. Plaka ayakkabı malzemesini doğrudan şekillendirirse ısı, basınç ve ömrü ayrıca kontrol edin.
Oda sıcaklığında kısa kompozit serilerinde ekonomik ana model veya uygun süreçte doğrudan kalıptır. Reçine teması, kür ekzotermi, vakum ve tekrar ayırmayı kontrol edip gözenekleri kapatın. Sıcak kalıpta uygun ısıya dayanıklı epoksi seçin.
Renk ve görünüş modeli de yapılabilir. İşleme kokusu başlıca eksidir. Uygun havalandırma ve kabul edilebilir koku varsa düşük malzeme maliyetli çözümdür.
Hafif model plakası
Hafif plakalar ince, eşit PU köpüğüdür; CNC ve elle düzeltme kolaydır. Tasarım, renk, beyaz eşya ve koltuk, taban gibi araç içi modellerde kullanılır. Büyük yapıştırılmış blokları taşıma ve değiştirme kolaylaşır.
0.15 g/cm³ ilk tasarımlar içindir. Veriyi hızla fiziksel modele çevirip hacim, oran ve yüzey akışını inceleyin; kesim, zımpara ve onarımla değiştirin. Bazı erken doğrulamalarda modelleme kilini değiştirir, ancak işlem çoğunlukla çıkarıcıdır; kil gibi ısıtılıp eklenerek tekrar şekillenmez.
0.20–0.35 g/cm³ beyaz eşya ve araç içi model içindir. Beyaz eşya görünüş ve boya, koltuk ve taban da alan ve montajı değerlendirir. Yoğunluğu kenar, detay ve taşımaya göre seçin. İnsan ve büyük bağlantı yüklerini ayrı destek taşımalıdır.
0.45 g/cm³ daha nitelikli dış modeller içindir. Yoğunluk detay ve kenarı korur, ince işleme ve boyaya hazırlığı destekler. Uzun tekrarlı montaj veya hassas referanslarda PUBOARD modeli de karşılaştırın.
| Sınıf | Yoğunluk, g/cm³ | Tipik model kullanımları | Seçim öncelikleri |
|---|---|---|---|
| L-Board 150 | 0.15 | İlk tasarım, hacim ve oran kontrolü | İlk fikirleri hızla karşılaştırmak için kolay kesim ve elle değişiklik |
| L-Board 200 | 0.20 | Beyaz eşya görünüşü ve ilk araç içi biçimler | Ağırlık, işleme ve ilk bitirmeyi dengelemek |
| L-Board 250 | 0.25 | Beyaz eşya, koltuk ve taban modelleri | İşleme kolaylığı ile detay korumayı karşılaştırmak |
| L-Board 300 | 0.30 | Detaylı beyaz eşya ve iç modeller; renk | İnce kenar, bağlantı ve boyalı yüzey |
| L-Board 350 | 0.35 | Yüzey ve kenar koruması yüksek modeller | Taşıma, değişiklik ve bitirmeye göre seçmek |
| L-Board 450 | 0.45 | Nitelikli otomotiv dış ve görünüş modelleri | İnce yüzey ve bitirme; bağlama ve bağlantıları korumak |
İnce hücreler renk modelinde kapatıcı ve astarı azaltır. Sertlik ve iz direnci geleneksel polyesterden düşüktür. Kenarları, taşıma temaslarını ve bağlantıları koruyun; yerel yoğun malzeme veya metal ek kullanın.
06 Yapıştırıcıyı plakayla birlikte seçin
Büyük modeller yapıştırılmış blok gerektirir. Bağ işlenen yüzeye katılır; renk, sertlik, büzülme ve kesim plakaya yakın olmalıdır.
- Epoksi: EPTEK uyumlu yüksek sıcaklık epoksi yapıştırıcıları sunar. Bağ ısısı ve son kür plaka ve çevrime uymalıdır.
- PU: yoğunluğa göre benzer renk, sertlik ve işleme özelliği seçerek bağda takım izi ve zımpara farkını azaltın.
- Hafif plaka ve köpük: tek veya iki bileşenli yapıştırıcılar. Nemle kürlenen tek bileşen kalın veya kapalı bağlarda uygun koşul, iki bileşen kontrollü oran ve karışım ister. Genleşen yapıştırıcıda bloğu sabitleyin; bağ açılmasın.
Tam kürden sonra işleyip bağ gözenek ve sızdırmazlığını kontrol edin. Prepregde yapıştırıcı, kapatıcı ve ayırıcı da reçineye değdiğinden birleşik kür uyumunu sınayın.
Se çim için gerekli bilgiler
EPTEK’e kullanım, boyut, sıcaklık çevrimi, yük, tekrar ve yüzey beklentisini iletin. Prepreg için reçine ve kür yöntemini de belirtin.