
Авіакосмічна оснастка
Вибір ливарних смол для форм розтяжного формування авіакосмічних деталей
Вибір ливарної смоли насамперед залежить від способу створення робочої поверхні. Заготовка під обробку на ЧПК має інші ризики, ніж верхня форма, безпосередньо скопійована з готової нижньої форми.
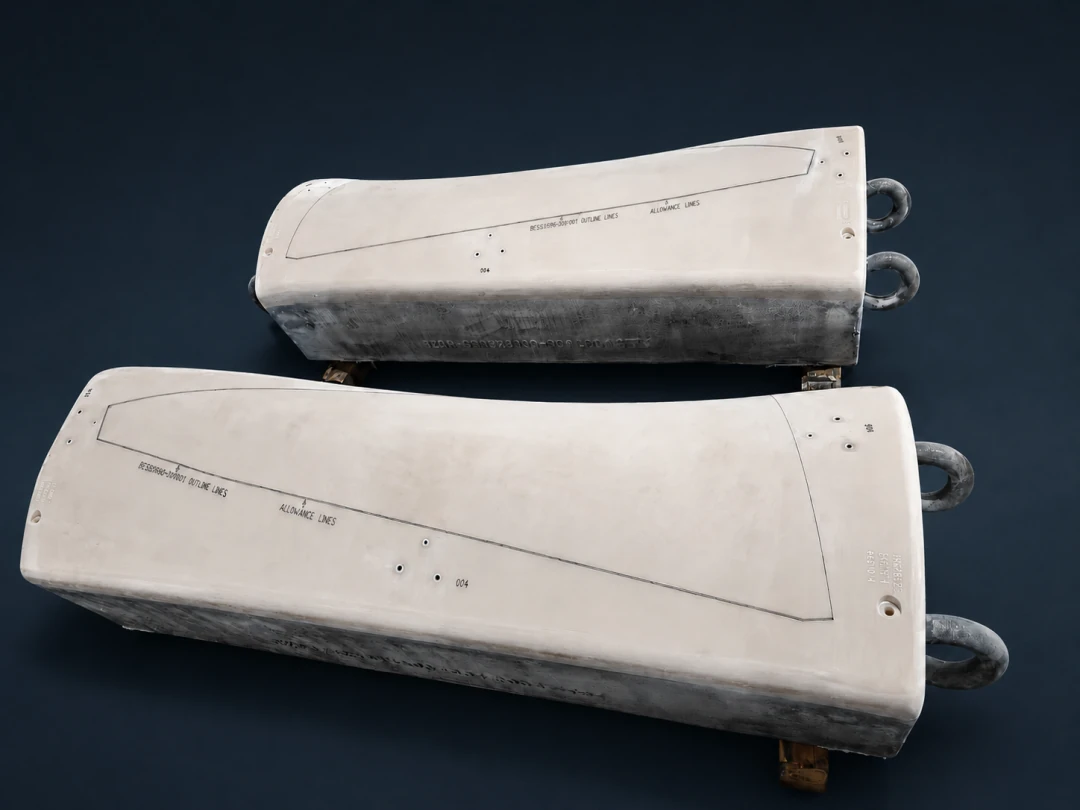
Форми для розтяжного формування, випрямлення та калібрування авіакосмічних деталей поєднують великі габарити, складну кривизну й повторні навантаження. Корпус форми має витримувати тиск і локальні удари, залишаючись придатним до механічної обробки та розмірно стабільним під час відвердіння, обробки й експлуатації. На практиці вирішальне питання — не лише яка смола має вищий показник у таблиці. Важливо, чи литу поверхню буде знято під час обробки на ЧПК, чи вона залишиться готовою робочою поверхнею.
Два технологічні шляхи — дві різні ролі матеріалу
У більшості проєктів відливають заготовку, наближену до кінцевої форми, дають їй відвердіти й стабілізуватися, а потім обробляють робочу поверхню, контур, базові елементи та отвори. За цього підходу литу поверхню видаляють. Тому першочерговими є цілісність товстих перерізів, кероване тепловиділення, опір крихкому руйнуванню, оброблюваність і передбачувані зміни розмірів.
Парна форма може виготовлятися інакше. Нижню форму обробляють до остаточної геометрії, потім контрольований прошарок — наприклад, точний восковий шар або відповідна металева прокладка — відтворює товщину листа й технологічний зазор. Верхню форму відливають по цій поверхні. Після розформування можна обробити її тильну сторону та кріпильні елементи, але робочу поверхню залишають литою. Тому будь-які пори, замкнені повітряні кишені, зморшки чи локальне недозаповнення на контакті можуть залишитися на готовій формі.
Для яких завдань підходить PUCAST 260
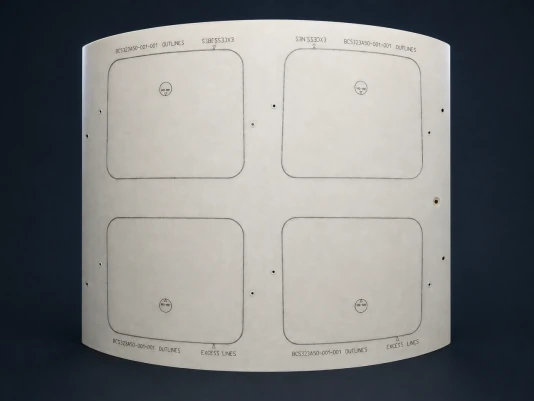
PUCAST 260 — двокомпонентна поліуретанова ливарна смола, придатна для використання з наповнювачами. Довідкові дані вказують в'язкість суміші без наповнювача близько 850 mPa·s за 25°C, що сприяє заповненню складних порожнин і переходів; підбором наповнювача можна регулювати густину та жорсткість. Та сама таблиця наводить твердість Shore D 85, типовий модуль пружності при згині близько 4 300 MPa, міцність на стиск близько 85 MPa та типову лінійну усадку близько 0,1%.
Для товстих заготовок довідкова таблиця наводить максимальну товщину лиття 400 mm*. Це межа процесу, яку слід перевірити, а не дозвіл відливати будь-яку геометрію такої товщини. Для кожного заливання перевіряють загальну масу, форму порожнини, температуру смоли й наповнювача, температуру довкілля та тепловиділення. Якщо заготовку буде оброблено, PUCAST 260 є логічним кандидатом, коли найважливішими є великий переріз, ефективність лиття та подальша оброблюваність.
Контроль вологи є ключовим. Ізоціанати можуть реагувати з водою з утворенням мікробульбашок вуглекислого газу. Сухі сировина й наповнювачі, контрольовані умови в приміщенні, сухі інструменти та форми, мінімальний час перебування тари відкритою, подавання з нижніх точок і змішування з обмеженим захопленням повітря — частина технологічного вікна. Якщо бульбашки відкриються під час обробки, пізні косметичні виправлення не замінять цих заходів.
Для яких завдань підходить EPCAST 75
EPCAST 75 — попередньо наповнена двокомпонентна епоксидна система зі співвідношенням змішування 100:15 за масою. Довідкові дані наводять в'язкість суміші 3 000–5 000 mPa·s за 25°C та типовий робочий час 100–120 хвилин для суміші масою 500 g за 25°C. Це довше, перевірене за вказаних умов технологічне вікно корисне, коли велика контактна поверхня має довгий шлях подавання, кілька вентиляційних виходів у верхніх точках або послідовність операцій безперервного змочування.
Ця марка також підходить для прямого копіювання верхньої форми, оскільки епоксидна смола не має тієї самої газоутворювальної реакції ізоціанату з водою. Довідкові значення: твердість Shore D 85, міцність на розтяг 40–60 MPa, міцність при згині 60–75 MPa, міцність на стиск понад 80 MPa та типовий лінійний КТР близько 50 × 10−6 K−1. Рекомендована товщина одного нарощування — до 80 mm*. Товстіші корпуси потребують спроєктованої та перевіреної пошарової або зонованої структури з контрольованими інтервалами між шарами, тепловиділенням і охолодженням.
Керування процесом визначає, чи реалізуються табличні показники
Для прямого копіювання спершу перевірте геометрію нижньої форми, товщину зазору та герметизацію країв. Перш ніж заповнювати об'єм підкладки, смола має безперервно змочити робочу поверхню. Точки подавання розміщують унизу, а вентиляційні виходи — у геометрично найвищих точках; замкнена повітряна кишеня перетворюється на поверхневий дефект. Восковий або металевий прошарок має відповідати вимогам щодо товщини, прилягання та розформування.
Довідвердіння та охолодження включають у план обробки й приймання. Практична послідовність: чорнова обробка, стабілізація та повторна перевірка, потім напівчистова й чистова обробка. Міцність і КТР EPCAST 75 — типові результати технічного паспорта, а не допустимі значення для розрахунку. Це саме стосується в'язкості, модуля, міцності на стиск і товщини PUCAST 260. Перш ніж установлювати допустимі значення, перевірте фактичну партію, суміш, температуру, геометрію та обладнання.
Ключові критерії вибору
| Критерій вибору | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Основний технологічний шлях | Велика товста заготовка, наближена до кінцевої форми: лиття, стабілізація, потім обробка на ЧПК | Пряме копіювання робочої поверхні верхньої форми; також точні заготовки |
| Довідкова в'язкість суміші | Близько 850 mPa·s за 25°C, без наповнювача | 3 000–5 000 mPa·s за 25°C |
| Довідковий робочий час | Близько 50 хв, 500 g за 20°C | 100–120 хв, 500 g за 25°C |
| Довідкова товщина | Максимальна товщина лиття 400 mm* | Рекомендована товщина одного нарощування 80 mm* |
| Основні параметри контролю | Сухість, захоплення повітря, вибір наповнювача та тепловиділення в товстому перерізі | Змочування контакту, вентиляція верхніх точок, інтервали між шарами та довідвердіння |
*Наведені вище значення є типовими довідковими даними, а не допустимими значеннями для розрахунку чи універсальними гарантіями. Перевірте запропоновану суміш, переріз і режим відвердіння на зразку або першому виробі. Якщо остаточну поверхню буде оброблено, почніть із визначення розмірів заготовки та контролю тепла. Якщо її не оброблятимуть, насамперед захистіть контактну поверхню й шлях виходу повітря; саме тому EPCAST 75 зазвичай є кращою вихідною точкою для прямого копіювання.
Перетворіть вибір матеріалу на виробничий план
EPTEK підтримує проєкти від вибору смоли й наповнювача до змішування, подавання, вентиляції, відвердіння та обробки. Для оцінки надайте тривимірні дані форми, габарити, максимальний переріз, інформацію про обробку робочої поверхні, вставки й опори, обладнання, температуру та вологість у цеху. Записи випробувань зразка або першої форми допомагають виявити причини пор, локального недовідвердіння, деформації чи розшарування до повторення процесу.