
Композитна оснастка
Чотири шляхи виготовлення майстер-моделі для композитної оснастки
Чотири способи створити майстер-модель для композитної форми: порівняйте легкі пошарові конструкції, литі смоляні заготовки, сталеві каркаси та склеєні модельні плити з урахуванням фактичного процесу виготовлення форми.
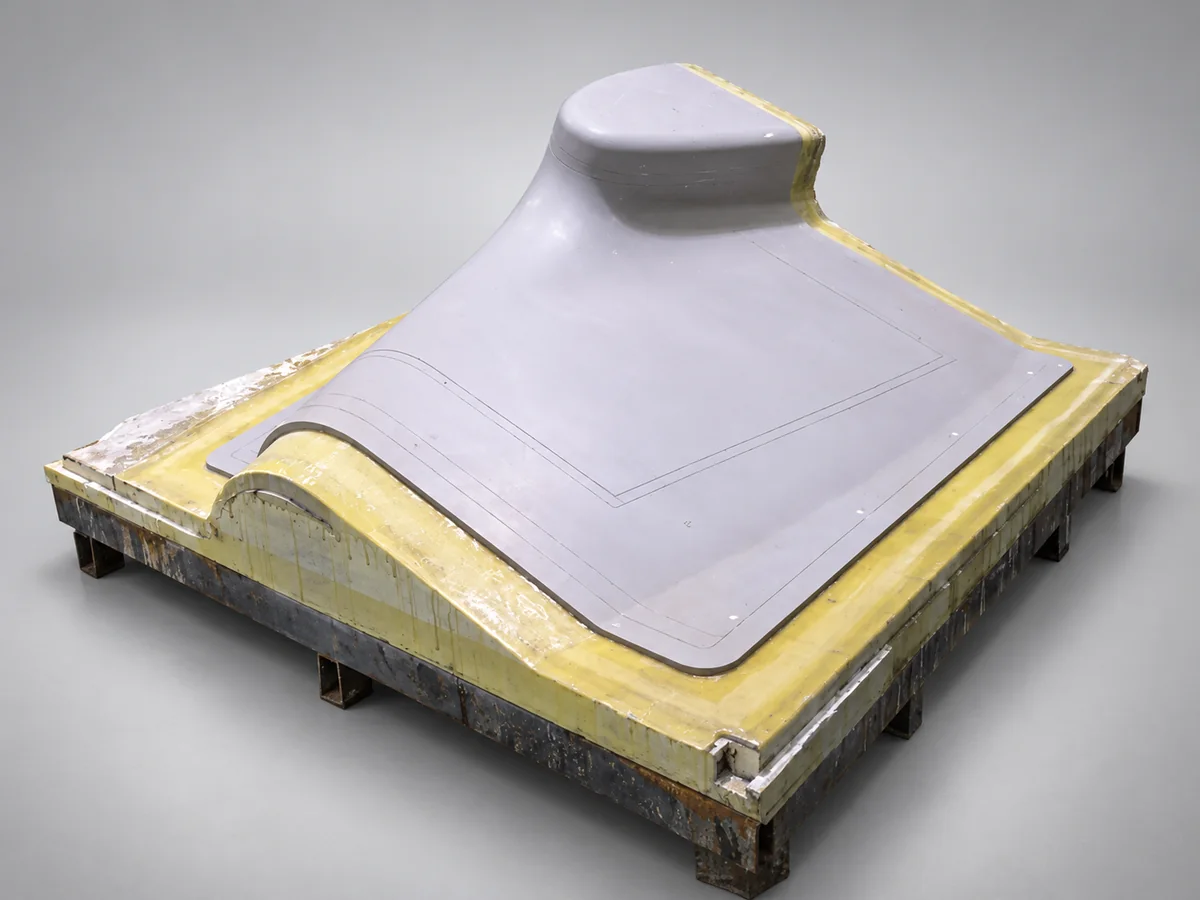
Майстер-модель — це еталонна поверхня, з якої виготовляють виробничу форму. Її геометрія та якість поверхні переходять на форму, а розмірна стабільність визначає точність цього відтворення. Майстер-модель часто є позитивною формою, але термін описує її функцію, а не певну геометрію.
Під час вибору матеріалів важливо розрізняти майстер-модель і виробничу форму. Форма має витримувати умови виготовлення деталей, а майстер-модель — умови виготовлення самої форми. Ці термоцикли можуть суттєво різнитися, особливо якщо форму знімають із майстер-моделі до довідвердіння.
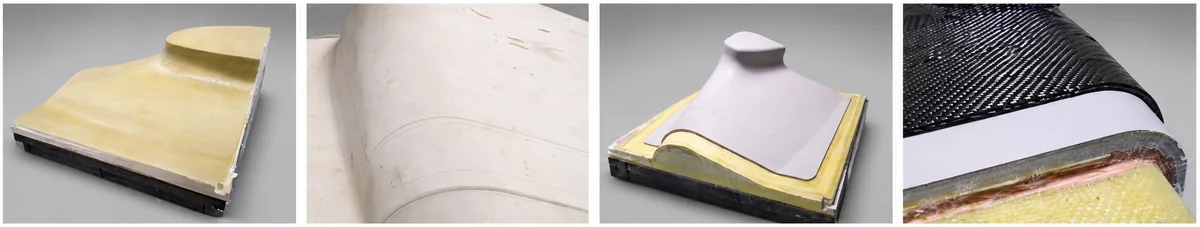
Чотири практичні конструктивні рішення
1. Поліуретанова піна, скловолокно, модельна паста та гелькоут
Цей шлях розділяє об'єм і точність. Легке осердя з поліуретанової піни створює загальний об'єм, скловолоконна/епоксидна оболонка забезпечує опору, а оброблюваний шар модельної пасти формує остаточну поверхню.
Піну обробляють із припуском під наступні шари. Наносять склопластикову оболонку та, якщо процес дозволяє, ущільнюють її вакуумом для зменшення порожнин. Потім наносять сумісну ґрунтовку й модельну пасту до потрібної товщини. Після визначеного відвердіння й довідвердіння пасту обробляють на ЧПК та покривають сумісним гелькоутом для оснастки. Відвердіння, шліфування й полірування завершують підготовку поверхні.
Ця конструкція корисна для складних форм, які потребували б значного зняття матеріалу із суцільної заготовки. Успіх залежить від сумісності піни, ламінату, пасти, ґрунтовки та поверхневого покриття. Робочі вікна, товщини шарів і режими відвердіння мають відповідати обраній системі; їх не можна довільно переносити між марками. Легке осердя спрощує переміщення, але саме по собі не визначає теплостійкість чи розмірну стабільність усієї майстер-моделі.
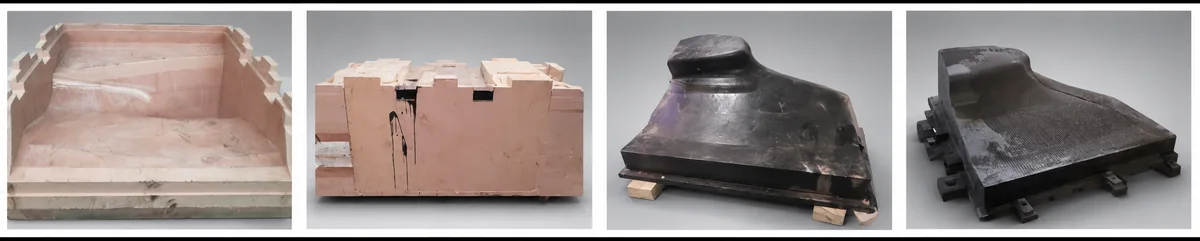
2. Суцільна лита смоляна заготовка
Тут оброблювану заготовку відливають, а не збирають із плит. Готують одноразову або розбірну опалубку, наносять розділювальний засіб і заповнюють відповідною поліуретановою чи епоксидною ливарною системою. Заготовку відверджують і довідверджують за вимогами, потім чорновою та чистовою обробкою формують поверхню, бази й кріпильні елементи.
Головна перевага — суцільна поверхня обробки без стиків плит. Основний виклик — контроль лиття. Товщину перерізу, об'єм смоли, тепловиділення та усадку оцінюють разом. Глибина лиття та будь-який поетапний режим заливання мають відповідати вимогам обраної системи. Наповнювачі, вставки чи армовані оболонки можуть бути корисними у перевіреному проєкті, але не замінюють універсально контроль тепла й відвердіння.
Контроль має охоплювати порожнини, залишкові напруження та деформацію, а також розміри після обробки. Якщо суцільність поверхні майстер-моделі особливо важлива, додаткова робота з виготовлення опалубки й керування литтям може бути виправданою.
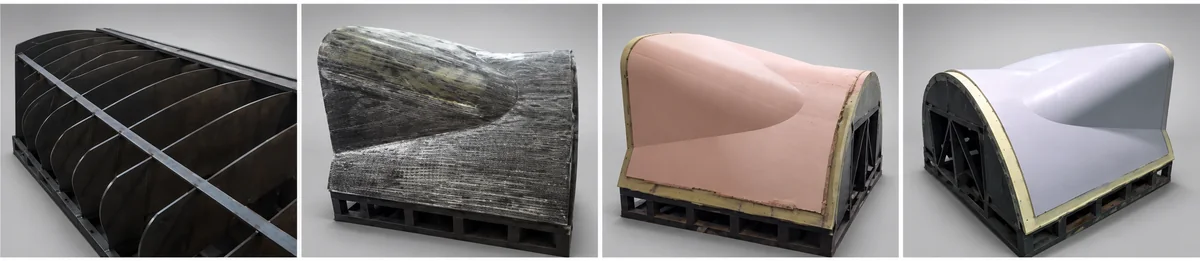
3. Профільований сталевий каркас зі склопластиковою оболонкою та модельною пастою
Для великих або довгих тонких майстер-моделей часто корисний каркас, який несе конструкційні навантаження, тоді як зовнішні шари формують робочу поверхню. Сталевий каркас приблизно повторює контур. Скловолоконна/епоксидна оболонка перекриває конструкцію, а оброблюваний шар модельної пасти наносять і оздоблюють сумісним гелькоутом.
Виготовлення каркаса, контроль напружень і базування є ключовими. Установні поверхні слід сформувати й перевірити до створення робочої поверхні. Оболонка та її з'єднання потребують контролю, а за використання вакууму під час виготовлення форми — перевірки герметичності.
Слід також врахувати теплове розширення: сталь, ламінат, паста та покриття по-різному реагують на температуру. Будь-який цикл стабілізації перед остаточною обробкою має залишатися в межах кожного складника й відповідати перевіреним режимам матеріалів. Така конструкція дозволяє уникнути зайвої маси суцільної заготовки, але додає з'єднання, які мають залишатися стабільними й герметичними протягом виготовлення форми.
4. Обробка майстер-моделі зі склеєної заготовки модельних плит
Поліуретанові або епоксидні модельні плити, відверджені на заводі, дають прямий шлях до стабільної оброблюваної заготовки. Плити ріжуть на шари або блоки, готують контактні поверхні та склеюють сумісним конструкційним клеєм. Пристосування або установні штифти зберігають вирівнювання під час відвердіння. Після повного відвердіння збірку обробляють на ЧПК від спільних баз.
Добирайте плиту за термоциклом, який фактично проходить майстер-модель. Майбутня робоча температура виробничої форми — важливий проєктний параметр, але не обов'язково температура самої майстер-моделі. Якщо система дозволяє початкове відвердіння на моделі та довідвердіння після зняття, оцінюйте ці етапи окремо й перевіряйте належну опору форми під час довідвердіння. Самої густини недостатньо: температура деформації під навантаженням (HDT), температура склування (Tg), коефіцієнт теплового розширення (CTE) та допустима робоча температура описують різні властивості й мають читатися разом з умовами випробувань.
Точність стосується всієї склеєної збірки, а не лише плити. Доберіть клей, підготовку поверхонь і опору під термоцикл; забезпечте повне відвердіння, потім перевірте й герметизуйте стики. Різниця температур між обробкою, контролем і копіюванням форми може впливати на розміри. Дайте заготовці вирівняти температуру за визначених еталонних умов і перевірте геометрію, розформування та вакуумну герметичність, де це потрібно.
Цей шлях привабливий, коли ймовірні контроль, ремонт або зміни конструкції. Компроміси — контроль стиків, ефективність використання матеріалу й час обробки. Порівнюйте з іншими шляхами повну вартість плит, клею, обробки, герметизації та подальших змін, а не лише ціни плит.
Порівнюйте всю конструкцію
Чотири шляхи розв'язують різні поєднання вимог до геометрії, жорсткості, якості поверхні та виробничих зусиль. Жоден не можна надійно обрати лише за назвою матеріалу чи густиною.
| Спосіб виготовлення | Як формується поверхня | Причини розглянути цей шлях | Ключові параметри контролю |
|---|---|---|---|
| Піна, скловолокно та модельна паста | Оброблена паста на армованому легкому осерді | Складні форми; менше зняття матеріалу із суцільної заготовки | Сумісність шарів, порожнини, товщина пасти та температурні межі |
| Суцільна лита смоляна заготовка | Обробка відверділого суцільного виливка | Поверхня без стиків плит | Тепловиділення, усадка, відвердіння, порожнини та проєктування опалубки |
| Сталевий каркас, склопластикова оболонка та паста | Оброблений зовнішній шар на несучому каркасі | Великі або довгі тонкі форми | Стабільність каркаса, бази, різниця теплового розширення та герметичні з'єднання |
| Склеєні модельні плити | Обробка склеєної заготовки, відвердженої на заводі | Доступна обробка на ЧПК; контроль, ремонт і зміни конструкції | Сумісність клею, якість стиків, еталонна температура та використання матеріалу |
Почніть із процесу виготовлення форми
Перш ніж обрати шлях, визначте фактичний термоцикл майстер-моделі, кількість копій форм, потрібну якість поверхні, вакуумні вимоги, способи переміщення та доступну робочу зону ЧПК. Установіть, як майстер-модель підпиратимуть і контролюватимуть, а готову форму зніматимуть і довідверджуватимуть.
Відповідна система матеріалів — лише частина рішення. Надійна геометрія також залежить від правильних баз, повного відвердіння, стабільних з'єднань і контрольованої еталонної температури. Порівняння цих вимог для всієї конструкції дає кориснішу основу вибору, ніж один показник матеріалу.