
Вибір матеріалу / Модельні та інструментальні плити
Як вибрати модельну чи інструментальну плиту
Добирайте смолу та марку за технологією виготовлення й умовами роботи.
Модель автомобіля, ливарна модель і нагрівана форма потребують різних властивостей. Спершу визначте нагрівання та контакт зі смолою формування, потім точність, зношування й поверхню. Густину, твердість і марку обирають після системи смоли.
01 Чотири поширені типи плит
Основні системи — епоксидна, поліуретанова й ненасичена поліефірна. Легкі плити також ПУ, але спінена структура змінює густину, твердість і використання, тому їх розглядають окремо.
| Матеріал | Основні переваги | Особливості та застосування |
|---|---|---|
| Епоксидна плита | Різні теплостійкі марки; стабільність після оброблення й дрібна поверхня для епоксидних препрегів | Вища ціна; розширення більше за алюміній і сталь. Нагрівані майстер-моделі та придатні малі прямі форми |
| Поліуретанова плита | Модельні марки для деталей і перевірних моделей; інструментальні з різними пріоритетами зношування та стискання | Моделі для оцінки дизайну; робоче оснащення за навантаженням і зношуванням. Для препрегу перевіряти сумісність тверднення |
| Ненасичена поліефірна плита | Невисока ціна, достатня твердість, легке оброблення й ремонт | Оригінали взуттєвих форм, колірні моделі, економні композитні форми кімнатної температури; помітний запах оброблення |
| Легка модельна плита | Легка, зручна для різання й ручної правки; дизайн, колір, великі моделі | Менша твердість і стійкість до вм’ятин; захист тонких країв і кріплень. Для моделей |
Детальна поверхня потребує дрібних рівних комірок. Грубокоміркова піна зазвичай є внутрішньою опорою. Поверхнева плита має бути дрібною й однорідною, щоб зменшити шпаклювання та шліфування.
02 Для нагріваного оснащення спочатку розгляньте епоксид
Для теплостійких майстер-моделей і форм епоксид є першим вибором. Кімнатні моделі часто не потребують доплати: підійдуть ПУ, поліефір чи легка плита. З епоксидним препрегом сумісність тверднення важлива навіть за низької початкової температури.
Навіщо епоксид із препрегом, що твердне близько 60°C?
Поширений процес: початкове тверднення близько 60°C на моделі, зняття та високотемпературне додаткове тверднення. Деякі ПУ витримують перший етап, але смола на контакті має правильно затверднути.
Деякі ПУ та системи з ізоціанатним твердненням можуть гальмувати тверднення контактного шару епоксидного препрегу при нагріванні. Це залежить від рецептури, стану плити й смоли препрегу. Теплостійкість і сумісність — окремі вимоги.
Для таких препрегів настійно рекомендуємо епоксидну модель із сумісними порозаповнювачем і розділювальною системою. ПУ або інші плити спочатку випробувати в реальному поєднанні з покриттям і препрегом.
Якщо модель проходить лише початкові близько 60°C, Tg близько 110–130°C є вихідною точкою між температурним запасом і ціною. Якщо форма залишається на моделі під час додаткового тверднення, обирати за максимумом усього циклу.
03 Оброблення та стабільність епоксидних плит
Точність залежить від стабільності після фрезерування та змін при нагріванні. Достатня в’язкість і гладка дрібнопориста поверхня зменшують ремонт і фінішні роботи.
- Стабільність після оброблення. Збереження геометрії після чорнового й чистового проходу. У клеєному блоці контролювати тверднення клею та опори проти жолоблення.
- Менше розширення. Порівнювати лінійні коефіцієнти в робочому діапазоні й оцінювати рух першого тверднення. Важливість зростає з розміром і нагріванням.
- Достатня в’язкість. Тонкі краї, малі радіуси та отвори мають протистояти сколам і тріщинам під час оброблення, нагрівання, охолодження й зняття.
- Дрібна гладка поверхня. Мала шорсткість і пори зменшують заповнення, шліфування та герметизацію.
- Добра оброблюваність. Рівне різання, менше пилу, цілі краї дають однорідну поверхню також на ремонтах.
Пробна деталь має містити тонкі краї, глибокі пази, отвори й криві проєкту для спільної оцінки різання та поверхні.
04 Розмір і опора прямих епоксидних форм
Малі деталі коротких серій допускають пряме фрезерування форми без композитного копіювання. Є марки для розгляду120°C,150°C,180°C. Перевірити гарячу жорсткість, розміри, герметичність і цикли.
| Марка EPTEK | Температурний орієнтир | Що перевірити |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Кандидат для близько120°C; витримка й навантаження при нагріванні |
| EPBOARD 0700HT | 160°C орієнтир температурного класу | Гарячіші моделі або малі форми; відповідне додаткове тверднення плити та шва |
| EPBOARD 1300HT | 185°C показник теплостійкості | Високотемпературні форми; жорсткість циклу, запас температури, зміна розмірів |
HDT — температура прогину під заданим навантаженням та випробуванням; Tg — склування. Вони різні. Для попереднього вибору; цикл також потребує гарячої жорсткості, часу й тиску.
Теплостійкість не означає малого розширення
Коефіцієнт часто близько40 × 10⁻⁶ K⁻¹, залежить від марки й зазвичай більший за алюміній та сталь. Нагрівання зміщує поверхні й отвори, сильніше у великих формах.
Розрахунок для форми500 mm
За40 × 10⁻⁶ K⁻¹ форма500 mm від20°C до120°C при рівномірному вільному розширенні змінить довжину приблизно на:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm — вільне розширення, близько0,4% вихідної довжини, а не готова похибка виробу. Впливають усадка тверднення, охолодження й обмеження. Закріплена форма потребує оцінки напружень і жолоблення.
Прямі форми зазвичай для деталей з основними розмірами до500 mm. Це практичний орієнтир; допустимий розмір визначають нагрівання й допуск. Великі чи точні деталі зазвичай краще виготовляти через модель і малорозширювану композитну форму.
Уникати великого жорсткого склеювання зі сталлю
Сталь підтримує форму, але розширюється інакше. Великий жорсткий шов обмежує рух при нагріванні й охолодженні, викликаючи жолоблення, відшарування або локальні тріщини.
Теплостійкий силікон дає гнучке з’єднання для руху. Площа, товщина й розташування мають нести навантаження. Між плитами сумісний конструкційний клей зберігає жорсткість і точність блока.
05 За кімнатної температури розрізняти модель та інструмент
Моделі оцінюють дизайн, складання, колір; інструмент зберігає точність у повторному використанні. Зношування, навантаження та бази мають різні вимоги.
Поліуретанові модельні плити
Для гравійованих прототипів, перевірних автомобільних і колірних моделей. Гравіювання потребує цілих візерунків і радіусів; перевірка — складання, проміжків і перепадів; фарбована модель оцінює форму й колір.
PUBOARD 72 для гравійованих прототипів шинних форм. Дрібна структура полегшує візерунки, криві, радіуси, ремонт, зміни. Прототип відтворює виробничу форму; плита не проходить гарячу вулканізацію.
PUBOARD 65 для автомобільної перевірки й кольору. Густина0.65 g/cm³, твердість близько Shore D 63, теплостійкість75°C; загальна форма, пробне складання, оцінка після фарбування.
PUBOARD 0780 для якісної перевірки. Густина0.75±0.02 g/cm³ вища за65; тонкі поверхні, краї, отвори, повторне складання, вимірювання, переміщення.
| Марка | Густина, g/cm³ | Твердість, Shore D | Тепловий показник, °C | Типове застосування |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Близько63 | 75 теплостійкість | Перевірні й колірні автомобільні моделі |
| PUBOARD 72 | 0.72 | 65 | 75 теплостійкість | Гравійовані шинні прототипи, майстер-моделі, детальні моделі |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Якісні перевірні моделі, точні оригінали |
Типові показники вибору. Робоча температура залежить також від навантаження й часу.
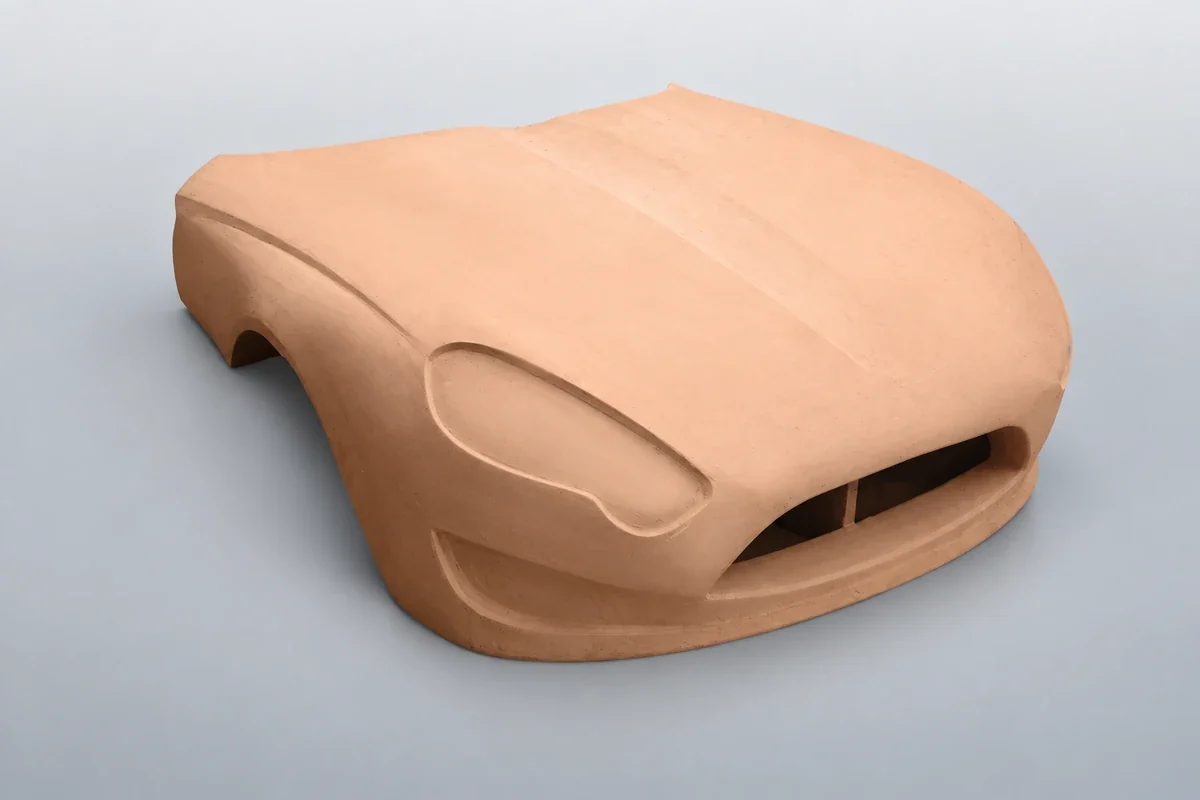
Перевірка включає складання, вимірювання, перевезення. Металеві вставки для повторних різьб і позиціонування; посилення тонких країв і затисків. Для кольору врахувати герметизацію, ґрунт, шліфування.
Три основні застосування інструментальних ПУ
Створюють робочі поверхні та бази. Контроль потребує стабільності, лиття — зносостійкості, нікелеві гальванопластичні оригінали — контролю теплових розмірів.
| Основне застосування | Відповідні марки | Пріоритети вибору |
|---|---|---|
| Контрольні й затискні пристрої | PUBOARD 1650 | Стабільні поверхні, бази, місцеві навантаження, повторний затиск, отвори |
| Ливарні моделі, модельні плити, стрижневі ящики | PUBOARD 1350 / 1250 | Стирання піском, цілі краї, повторне виймання, сумісність виготовлення стрижнів |
| Оригінали гальванопластики нікелевих оболонок | PUBOARD 1850 | Розміри при температурі, щільна поверхня, провідна підготовка, відділення |
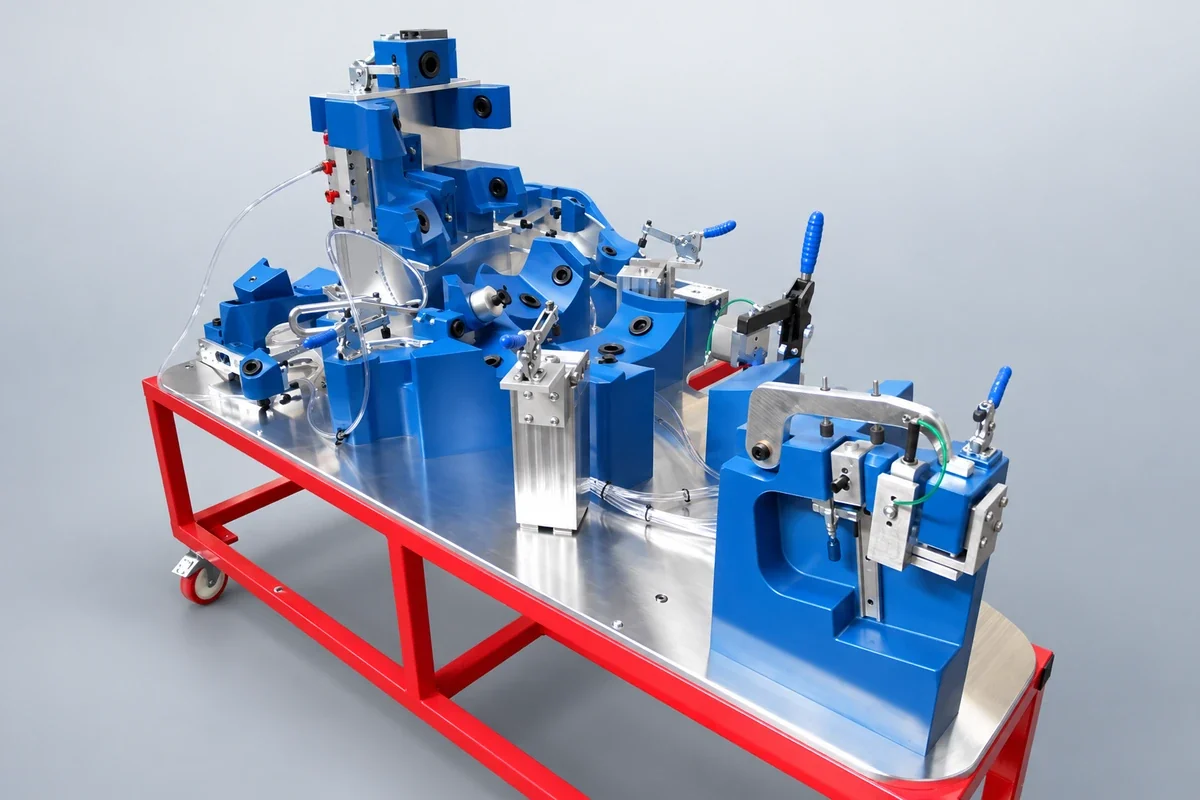
1650 — варіант для контролю та затиску. Висока густина дозволяє профільні опори й бази. Контроль потребує стабільності; затиск — сили й повторюваності. Вставки, штифти, основа працюють разом із плитою.
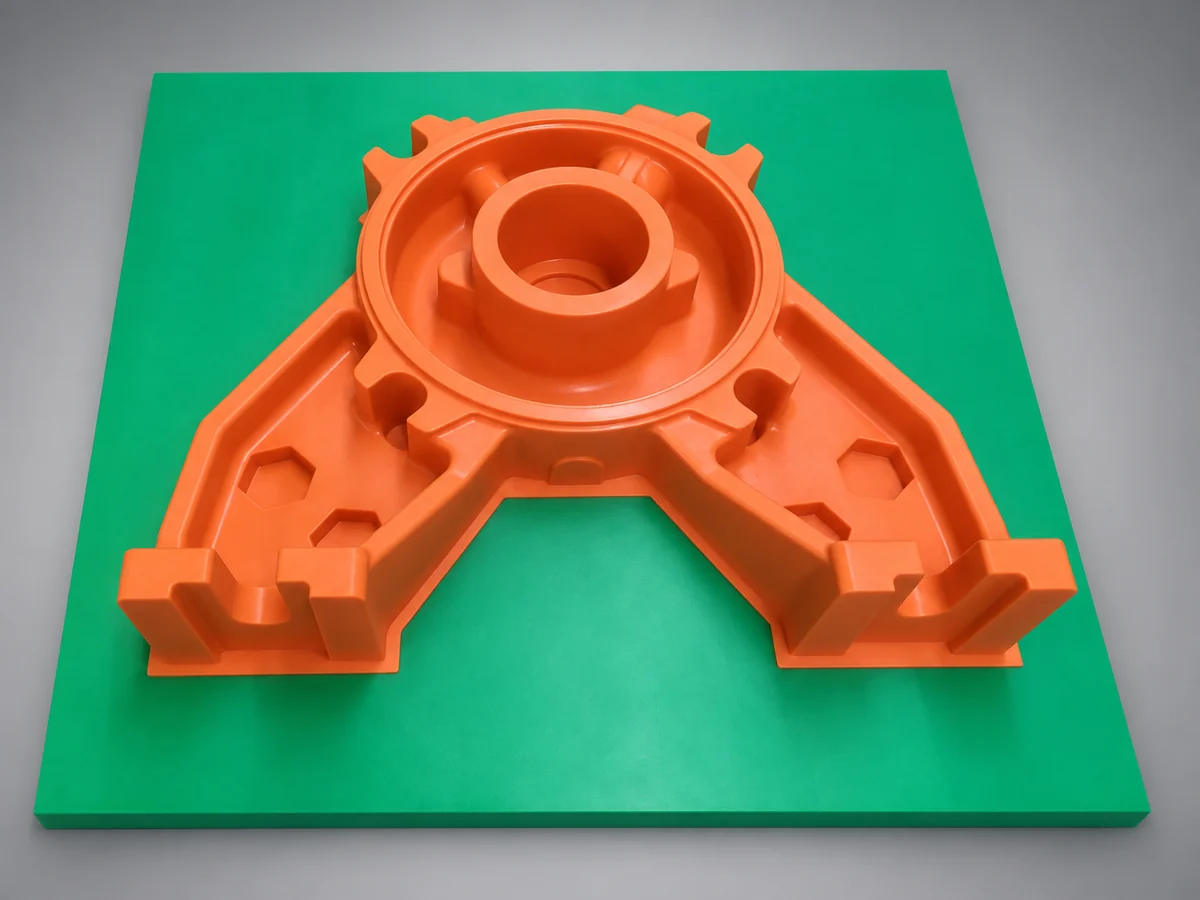
Зносостійкі1350 чи1250 для моделей, плит, ящиків. Пісок зношує поверхні й краї, погіршуючи точність. Врахувати пісок, формування/стрижні, очищення, цикли; гарячі стрижні окремо за температурою.
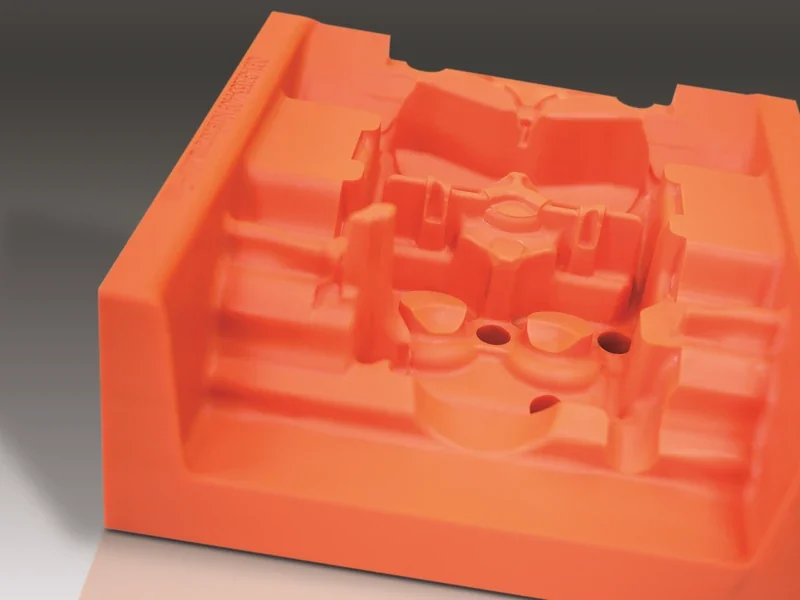
1850 для нікелевих оригіналів. Густина, щільна поверхня й високе наповнення зі зменшеним розширенням допомагають розмірам. Після фрезерування провідна підготовка, перевірка ванни й зняття.
1850: HDT 95±5°C; коефіцієнт близько41×10⁻⁶ K⁻¹ при20–50°C. Це діапазон тесту; гарячішу гальванопластику оцінити в реальних температурах.
| Марка | Густина, g/cm³ | Твердість, Shore D | Тепловий показник, °C | Типове застосування |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 теплостійкість | Контроль, позиціонування, багаторазове оснащення |
| PUBOARD 1350 | 1.37 | 85 | 90 теплостійкість | Зносостійкі моделі, плити, стрижневі ящики |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Зносостійкі моделі, плити, стрижневі ящики |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Нікелеві оригінали й стабільне оснащення |
HDT — прогин під навантаженням. Метод відрізняється від теплостійкості; обидва не є безпосередньо температурою постійної роботи.
Переваги ПУ в ливарному оснащенні
Моделі, ящики потребують точної обробки й збереження форми після формування, очищення, зняття. ПУ поєднує деталі, стабільність, знос; порівняти наступне.
Однорідність полегшує деталі. Без деревних волокон і сучків різання кривих, радіусів, малюнків рівніше. Шорсткість, краї, обробка ремонту впливають на копіювання.
Точність у виробництві й роботі. Жолоблення переходить на модель і пісок; різниця температур, навантаження, опори змінюють поверхню. Обробляти й міряти за заданої температури, особливо велике оснащення.
Знос впливає на повторну точність. Твердість — опір вдавлюванню; стирання — втрата від тертя. Пісок зношує поверхню й краї. Порівнювати однакові тести, оцінювати ресурс за піском, покриттям, очищенням.
Деформацію й тріщини оцінювати окремо. Модуль визначає прогин, міцність стискання/згинання — навантаження, в’язкість — краї та виймання. Повторне стискання перевіряти на залишкові вм’ятини.
Відділення й обробка впливають на ресурс. Розділювачі, в’яжучі стрижнів, очищення діють на плиту чи клей. Перевірити поверхні після циклів і прискорення зносу очищенням.
Точність виливка багатоступенева. Розмір моделі, усадка, деформація зняття, припуск ділять допуск. Компенсувати усадку й контролювати рух плити.
Плита для оригіналів і оснащення, не контактує з розплавом. Лиття за витоплюваними моделями має також воскові інструменти й керамічні оболонки; обирати за стадією.
Ненасичена поліефірна плита
Поліефір для взуттєвих оригіналів, колодок, моделей. Твердість, просте різання, ремонт, шліфування дають контури, краї, малюнок недорого.
Оригінал копіює металеву чи іншу виробничу форму. Пряме формування взуттєвого матеріалу потребує окремих перевірок тепла, тиску, ресурсу.
Малі композитні серії кімнатної температури допускають економний оригінал чи відповідну пряму форму. Перевірити смолу, екзотермію, вакуум, зняття, закрити пори. Гарячі форми потребують відповідного епоксиду.
Також для кольору й вигляду. Запах обробки — головний мінус. За належної вентиляції й допустимого запаху матеріал економний.
Легка модельна плита
Легкі плити — дрібна рівномірна ПУ-піна, зручна для ЧПК і ручної правки. Дизайн, колір, техніка, сидіння й підлога автомобіля. Мала маса полегшує великі клеєні блоки й зміни.
0.15 g/cm³ для раннього дизайну. Швидко зробити модель із даних, оцінити об’єм, пропорції, поверхні, потім різати, шліфувати, ремонтувати. Частково замінює модельний пластилін, але переважно відніманням, без багаторазового нагрівання й додавання.
0.20–0.35 g/cm³ для техніки та інтер’єрів. Техніка оцінює вигляд/фарбу; сидіння, підлога — простір/монтаж. Густина за краями, деталями, перевезенням; людей і великі з’єднувальні навантаження несе окремий каркас.
0.45 g/cm³ для вимогливого екстер’єру. Густина зберігає краї й деталі при фінішній обробці. Для тривалих повторних складань чи точних баз порівняти PUBOARD.
| Марка | Густина, g/cm³ | Типові моделі | Пріоритети вибору |
|---|---|---|---|
| L-Board 150 | 0.15 | Початковий дизайн, об’єм, пропорції | Просте різання й правка для швидкого порівняння |
| L-Board 200 | 0.20 | Вигляд техніки й попередній інтер’єр | Баланс маси, обробки, початкового фінішу |
| L-Board 250 | 0.25 | Техніка, сидіння, підлога | Порівняти обробку й збереження деталей |
| L-Board 300 | 0.30 | Детальні моделі техніки/інтер’єру, колір | Тонкі краї, з’єднання, фарбована поверхня |
| L-Board 350 | 0.35 | Моделі з кращим збереженням країв і поверхні | Вибір за перевезенням, змінами, фінішем |
| L-Board 450 | 0.45 | Вимогливі автомобільні екстер’єри й оцінка вигляду | Точна поверхня й фініш; захист затисків, кріплень |
Дрібні комірки зменшують герметик і ґрунт колірних моделей. Твердість та опір вм’ятинам нижчі за звичайний поліефір. Захищати краї, транспортний контакт, кріплення; локально підсилювати щільним матеріалом чи металом.
06 Клей обирати разом із плитою
Великі моделі потребують клеєних блоків. Шов є частиною фрезерованої поверхні; колір, твердість, усадка, різання близькі до плити.
- Епоксид: EPTEK має сумісні високотемпературні клеї. Теплостійкість і додаткове тверднення шва відповідають плиті й циклу.
- ПУ: за густиною вибрати схожі колір, твердість, обробку, зменшуючи сліди фрези й різницю шліфування.
- Легкі плити/піна: одно- чи двокомпонентні клеї. Вологотвердний потребує умов у товстих/закритих швах; двокомпонентний — дозування, змішування. Фіксувати блок при спінюванні, щоб шов не розкрився.
Обробляти після повного тверднення, перевірити пори й герметичність. Препрег також торкається клею, герметика, розділювача; перевірити сумісність разом.
Да ні для вибору
Повідомте EPTEK застосування, розміри, тепловий цикл, навантаження, повторення, поверхню. Для препрегу також смолу й тверднення, щоб дібрати плиту та клей.