
Вакуумна оснастка
Вибір матеріалів для вакуумних пристосувань для обрізання
Вакуумне фрезерне пристосування має підтримувати деталь, зберігати герметичність і забезпечувати відтворювану базу обробки. Литий алюміній — корисна точка відліку, але три неметалеві шляхи можуть бути вигіднішими, коли їхні повна вартість і термічна поведінка відповідають умовам роботи.
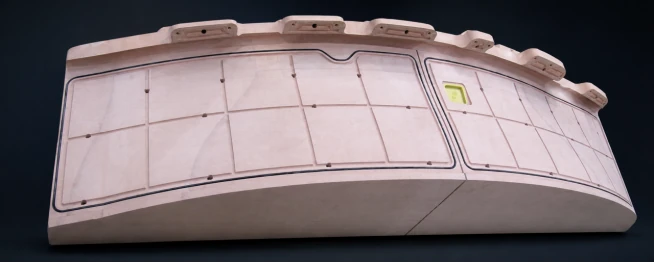
Вакуумне фрезерне чи обрізне пристосування — конструкційна та герметизувальна система, а не просто профільована плита. Поверхня підтримує деталь, канавки й отвори забезпечують вакуум, а основа задає відтворюване положення для обробки та контролю. Литий алюміній залишається еталоном завдяки знайомим жорсткості, з'єднанням і термічній поведінці. Три неметалеві шляхи — склеєні модельні плити, смоли для точного лиття та гелькоутна/композитна оболонка з перевіреної майстер-моделі — також придатні. Порівнювати слід загальний ризик і вартість за потрібних точності, температури й режиму роботи.
У чому переваги литого алюмінію
Поширені алюмінієві сплави та ливарні марки мають КТР за кімнатної температури приблизно 23–27 × 10−6/K; для проєкту перевірте конкретну марку й діапазон температур. Алюміній швидко проводить тепло та після лиття, зняття напружень і чистової обробки на ЧПК утворює однорідний жорсткий корпус із надійними різьбами та з'єднаннями. Це підходить для частого використання, зношування та пристосувань із багатьма підключеннями.
Однак цей шлях не простий. Зазвичай він охоплює модель або ливарну оснастку, лиття, контроль, стабілізацію та значну механічну обробку. Пористість може створювати вакуумні витоки й потребувати просочення чи герметизації. Модель, машинний час, інструменти, підіймання й пізніші зміни додають вартості. Інвестиція може бути виправданою за частого використання й сильного зношування; алюмінієвий брухт також має усталену вартість переробки.
Три неметалеві шляхи та джерела їхніх переваг
Обробка склеєних модельних плит
PUBOARD або EPBOARD ріжуть на блоки чи шари, склеюють, обробляють бази, а потім фрезерують поверхню, канавки ущільнення, вакуумні отвори та монтажні бази. Заводське відвердіння плит дає послідовну оброблюваність. Джерело наводить КТР поширених плит близько 40–55 × 10−6/K, тож потрібні контрольована температура цеху й реалістичний тепловий бюджет. Для невеликих і середніх пристосувань малий опір різанню дозволяє швидко вносити зміни: локальну вставку можна приклеїти й повторно обробити без нової ливарної моделі. Кожен клейовий шов має бути повністю змочений, відверділий і герметизований; відкритий стик — потенційний витік і локальна зміна податливості.
Смоли для точного лиття оснастки
PUCAST або EPCAST відливають у профільованій порожнині для отримання заготовки, наближеної до кінцевої форми, з наступною чистовою обробкою на ЧПК. Відсутність наскрізних стиків плит спрощує контроль шляхів повітря, а заготовка може бути значно ближчою до кінцевих габаритів, ніж товста збірка плит. Економічна перевага походить від меншого зняття матеріалу та меншої обробки металу, а не від заповнення великого пристосування зайво товстим блоком смоли. Уся конструкція має поєднувати суцільний оброблюваний робочий корпус із металевою основою, монтажними блоками чи тильною рамою, що несуть навантаження під час підіймання й установлення.
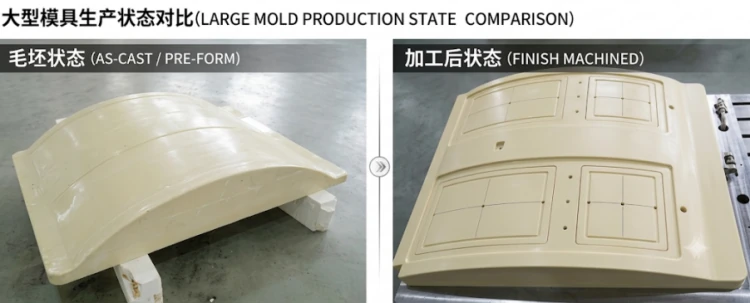
Гелькоут, паста зі скляним наповнювачем та композитна підкладка
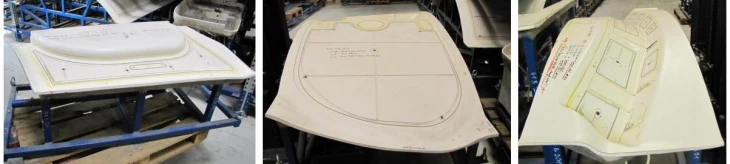
Якщо вже є перевірена майстер-модель, з неї можна скопіювати тонку робочу поверхню з гелькоуту та підперти пастою зі скляним наповнювачем або скло- чи вуглепластиковою/епоксидною конструкцією. Це привабливо для кількох пристосувань із однієї моделі: копіювання зменшує зняття матеріалу й масу. Для одного пристосування виготовлення й перевірка моделі можуть нівелювати перевагу. Геометричне зміщення має враховувати номінальну товщину відверділої деталі, пружне повернення та встановлену базу.
Для EPMOLD LP70 наведено КТР 25 × 10⁻⁶/K для стандартних зразків, довідверджених 16 годин за 60°C і випробуваних у діапазоні 20–50°C. Конструкція може поєднувати суцільний оброблюваний контурний шар LP70 із припуском та симетричну збалансовану вуглепластикову/епоксидну опору, виготовлену вакуумною інфузією. Сендвічні осердя чи ребра підвищують жорсткість при згині й крученні. Перевіряйте геометрію після розформування, довідвердіння й монтажу; потребу остаточної обробки визначайте за припуском і допуском приймання. Канавки ущільнення, отвори та багаторазово з'єднувані поверхні потребують оброблюваного локального шару чи вставок із наступним відновленням вакуумної герметичності. Ця конструкція сама по собі не гарантує точності 0,10 mm.
Керуйте тепловим бюджетом, а не рекламною назвою матеріалу
Для вільної однорідної ділянки завдовжки п'ять метрів перша оцінка — ΔL = αLΔT. Наведені нижче значення описують лише теоретичне розширення, а не похибку форми після монтажу.
| Матеріал або конструкція | Типовий КТР (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Поширений алюміній/литий алюміній (залежить від марки) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, довідверджений випробувальний зразок | 25 | 0.13 mm | 0.63 mm |
| Поширені модельні плити чи ливарні смоли для оснастки (залежить від марки) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Спроєктована вуглепластикова панель, напрямок у площині | 0–5 | 0–0.03 mm | 0–0.13 mm |
Рівномірна температура переважно змінює загальний розмір. Градієнти та різниця КТР робочого шару, клею, композитної підкладки, металевої основи, опорних точок і реакції ущільнення частіше спричиняють локальне викривлення. Допустиму різницю температур визначайте за довжиною пристосування, схемою базування та бюджетом похибок, потім забезпечте однакову еталонну температуру обробки, використання й контролю.
Перевірка придатності та вибір
- Перевірте геометрію робочої поверхні відносно баз основи, потім виміряйте час відкачування кожної зони та зростання тиску після від'єднання джерела вакууму.
- Установіть типові деталі для перевірки прилягання, стискання ущільнювача та результату першої обробки.
- Для скопійованих композитних пристосувань фіксуйте геометрію після початкового відвердіння, розформування, довідвердіння, монтажу та контрольованого термоциклу.
Оберіть склеєні плити для невеликого чи середнього пристосування, яке часто змінюється, за можливості контролю температури. Оберіть точне лиття, коли більша безстикова заготовка, наближена до кінцевої форми, скоротить обробку, а основа здатна нести навантаження. Оберіть гелькоутну/композитну оболонку, якщо перевірену майстер-модель використовують для кількох пристосувань, а підкладка й з'єднання спроєктовані симетрично. Залиште литий алюміній, коли велика кількість циклів, зношування, різьбові з'єднання та усталене обслуговування важливіші за вигоди неметалевого шляху в часі чи масі. Завжди порівнюйте фактичний об'єм матеріалу, його використання, обробку, герметизацію, підіймання, переробку, ремонт і модифікації; неметалевий шлях виправданий лише тоді, коли повний підсумок нижчий за однакових критеріїв приймання.