01 / 母模/块体
建立并修正基准型面
母模确定陶瓷制品的形状与模具分型。材料应便于机加工、修正和精整,同时保持规定的型面精度。经确认的设计中应预先考虑陶瓷工艺的收缩量。
 模具材料
工程要求
01 / 母模/块体
母模确定陶瓷制品的形状与模具分型。材料应便于机加工、修正和精整,同时保持规定的型面精度。经确认的设计中应预先考虑陶瓷工艺的收缩量。
02 / 母模
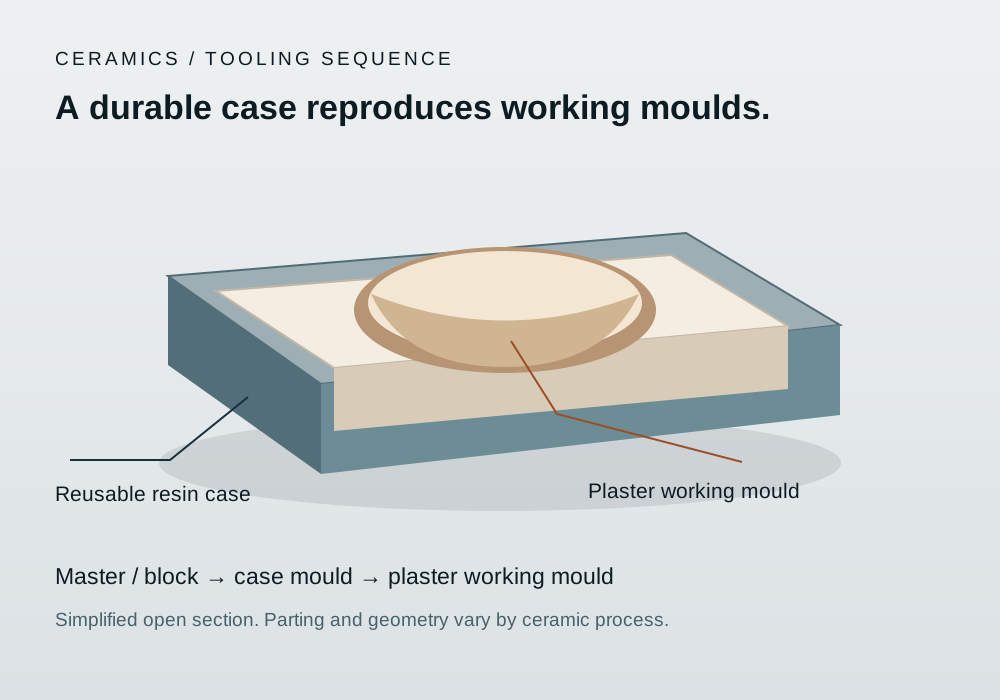
刚性树脂外壳支撑形状;选定的柔性饰面或分割部分允许石膏模具脱模。设计分型、键、接头和支撑,以便重复的石膏模型重现相同的几何形状。
03 / 工作模具
在传统注浆成形中,石膏工作模具吸收浆料中的水分,使陶瓷坯壁逐渐形成。工作模具由套模翻制,是生产中需要定期更换的消耗性模具。
工程要求
| 模具功能 | EPTEK 可选材料 | 客户关注 |
|---|---|---|
| 机加工或铸造母模 | PUBOARD 代木板材 或选定的 PU 铸造系统 | 机械加工性、尺寸稳定性、校正、精加工和脱模 |
| 柔性外壳表面 | 已选择 聚氨酯弹性体体系 | 抗撕裂性、可控的柔韧性以及与湿石膏的相容性 |
| 刚性外壳和背衬 | EPLAM / EPMOLD 层压系统 或选定的填充铸造系统 | 支撑壳的刚度、重量可控、固化和连续性 |
| 工作面 | 兼容的模具胶衣,其中外壳设计使用刚性表面 | 细节再现、脱模、清洁和对背衬的粘附 |
应将具体树脂与固化剂、型面层材料、石膏、脱模体系及固化工艺一并选配。投入生产前,通过多次翻模试验确认整套体系的性能。
工艺区别
压力注浆成形的工作模具需要受控的多孔结构,以实现排水、气体分配和反复清洗。致密的聚氨酯或环氧模具树脂即使能够复制形状,也不能替代这种多孔工作材料。
工程要求
| 输入 | 为什么重要 |
|---|---|
| 陶瓷工艺和对象 | 餐具、卫生洁具和其他陶瓷部件在尺寸、几何形状、成型工艺和处理方面有所不同。 |
| 序列中所需的工具 | 确定材料是否用于制作母模、箱模或工作模具。 |
| 分体和脱模设计 | 评估脱模过程中的底切、柔性面、可拆卸部分、键和损坏。 |
| 石膏和生产职责 | 确认石膏配方、水接触、固化时间和计划的更换模具数量。 |