01 / 工艺过程
常温固化与加热制芯需要不同的模具方案
应明确型砂与粘结剂、填砂或射砂方式、固化工艺及芯盒的实际工作温度。适合某一种制芯工艺的树脂代木或浇筑树脂,并不一定适用于加热芯盒。
 模具材料
应用/铸造
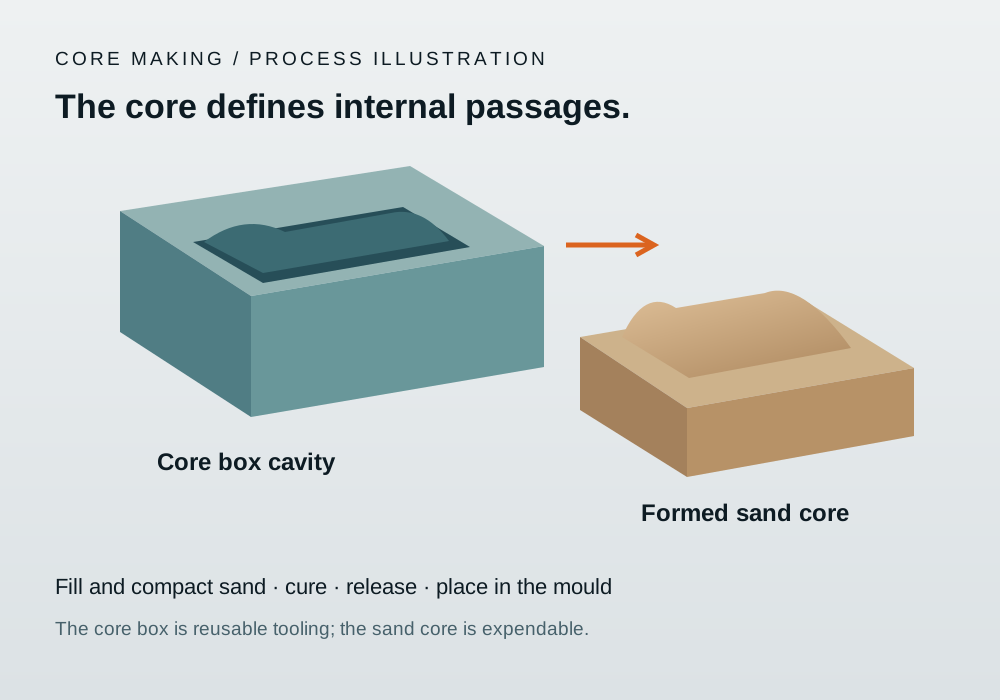
芯盒用于制作一次性砂芯,砂芯在金属铸件中形成内部空腔。可重复使用的芯盒需要准确的分型接合、稳定的重复定位、充分排气及可靠脱芯;其使用要求与形成铸件外形的铸造模型不同。
工程要求
01 / 工艺过程
应明确型砂与粘结剂、填砂或射砂方式、固化工艺及芯盒的实际工作温度。适合某一种制芯工艺的树脂代木或浇筑树脂,并不一定适用于加热芯盒。
02 / 工装设计
规划分型、通风口、填充点、顶出、定位衬套和可更换磨损区域。在重复填充和脱模过程中,接缝必须保持对齐和密封。
工程要求
| 路线 | EPTEK 系列 | 项目检查 |
|---|---|---|
| CNC 加工的芯盒 | 用于冷芯盒芯盒的 PUBOARD 1350 | 砂粒磨损、细节强度、接头、嵌件和工作温度 |
| 铸造或复制芯盒 | 项目特定铸造系统,需进行制芯试验 | 脱模行为、填料、固化、尺寸变化和壁厚 |
| 表面层或修复 | 兼容的模具胶衣 和修复系统 | 粘合、边缘细节、磨损和修复加工 |