
航空航天工装
航空钣金拉型模具:PUCAST 260与EPCAST 75的两种浇筑方案
浇筑树脂的选择,首先取决于工作型面的形成方式。需要CNC加工的毛坯,与直接从已精加工下模复制的上模,面对的工艺风险不同。
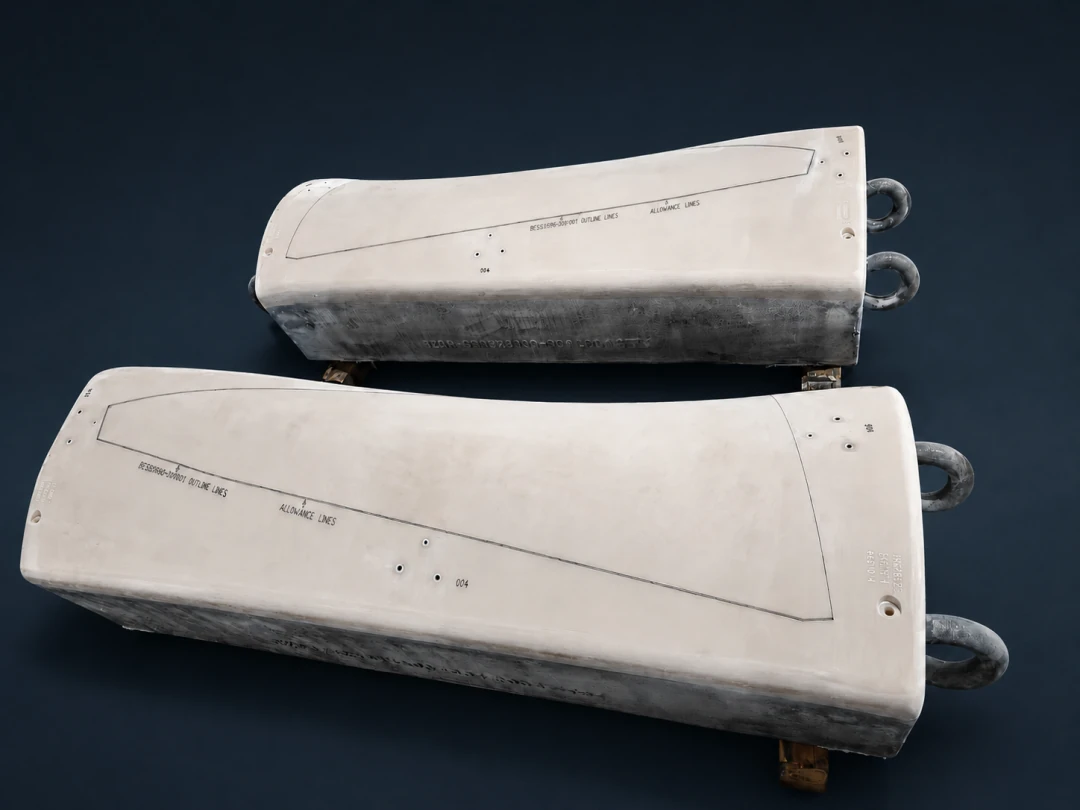
航空航天拉伸成形、矫直与定形模具通常尺寸较大、型面复杂,并承受反复载荷。模具本体应能够承受压力和局部冲击,同时便于机加工,并在固化、加工及使用过程中保持尺寸稳定。决定选型的关键,除了材料标称性能,还包括浇筑型面将由CNC去除,还是直接保留为最终工作型面。
两条路线对应两种不同的工艺任务
多数项目先浇筑近净成形毛坯,待其固化与尺寸稳定后,再加工工作型面、外轮廓、基准特征及孔位。此时浇筑表层会被切除,工艺重点应放在厚截面的内部质量、放热控制、韧性、可加工性及可预期的尺寸变化。
配对模具也可采用另一种路线:先将下模加工至最终型面,再用精密蜡片或适用金属垫片等受控间隙层,体现板料厚度与工艺间隙,随后在该界面上浇筑复制上模。脱模后可加工上模背面及安装部位,而工作型面保留浇筑状态。因此,界面上的针孔、滞留气泡、皱褶或局部欠填充,都可能保留在成品模具中。
PUCAST 260 的适用范围
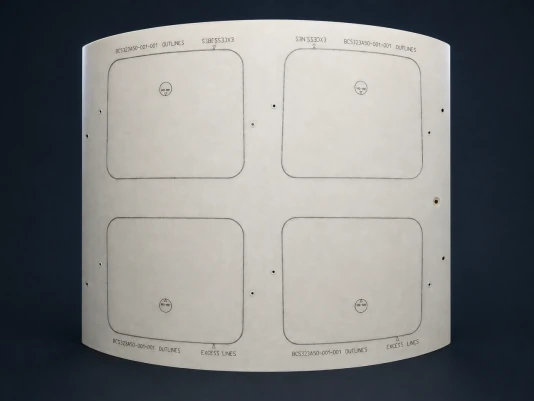
PUCAST 260是可加填料的双组分聚氨酯精密浇筑材料。25°C时未加填料的混合黏度约850 mPa·s,有利于填充复杂型腔和厚薄过渡区域;填料可用于调整密度和刚度。参考数据列出的邵氏硬度为D85,典型弯曲模量约4300 MPa,压缩强度约85 MPa,线收缩率约0.1%。
参考表列出的最大浇筑厚度为400 mm*,适用于厚毛坯的工艺评估。该数值是需要验证的边界,并不意味着任意形状都可按这一厚度直接浇筑。每次浇筑均应检查总质量、型腔形状、树脂与填料温度、环境温度及放热。若毛坯后续需要机加工,且大截面浇筑效率与切削性能是主要考虑因素,可优先评估PUCAST 260。
防潮至关重要:异氰酸酯与水反应会产生二氧化碳微泡。干燥原料与填料、受控车间环境、干燥工具与模具、缩短容器敞开时间、低位进料及减少卷气的混合方法,均属于工艺控制要求。若气泡在机加工后暴露,后期表面修补不能代替前期防潮与排气控制。
EPCAST 75 的适用范围
EPCAST 75是填料预混型双组分环氧精密浇筑体系,按A:B = 100:15重量比混合。25°C混合黏度为3000–5000 mPa·s;25°C、500 g条件下的典型可操作时间为100–120分钟。较长施工窗口适合供料路径较长、型面复杂或高点排气口较多的项目,有利于保持贴模型面的连续润湿。
环氧体系不存在异氰酸酯遇水释放二氧化碳的同类反应,因此EPCAST 75更适合直接复制上模工作型面。典型数据为邵氏D85、拉伸强度40–60 MPa、弯曲强度60–75 MPa、压缩强度大于80 MPa,线膨胀系数约50 × 10⁻⁶ K⁻¹。单次推荐积层厚度最大80 mm;更厚模体应采用经过验证的分区、分层或型面层与背部结构方案,并控制层间时间、放热及整体冷却。
通过工艺控制实现材料标称性能
直接复制前,应先确认下模型面、间隙层厚度与周边密封。树脂应先连续浸润工作型面,再填充背部体积。进料口宜设在低处,排气口宜设在型腔高点,以免滞留气泡形成型面缺陷。蜡片或金属间隙层应满足厚度、随形贴合及脱模要求。
后固化与冷却应纳入加工和验收计划。可采用粗加工、尺寸稳定处理与复检,再半精加工和精加工的顺序。EPCAST 75的强度及CTE数值是技术数据表中的典型试验结果,不能直接作为设计许用值;PUCAST 260的黏度、模量、抗压强度及浇筑厚度同样如此。制定许用值前,应验证实际批次、配比、温度、形状和设备条件。
根据工艺需求作出选型决策
| 决策点 | PUCAST 260 | EPCAST 75 |
|---|---|---|
| 主要路线 | 大型厚截面近净毛坯:浇筑并稳定后再CNC加工 | 直接复制上模工作型面;亦可制造精密毛坯 |
| 参考混合黏度 | 25°C 时约 850 mPa·s,未填充 | 25°C 时 3,000–5,000 mPa·s |
| 参考可操作时间 | 20°C 时约 50 分钟,500 g | 100–120 分钟,500 g,25°C |
| 厚度参考 | 最大浇筑厚度 400 mm* | 建议单次成型 80 mm* |
| 主要控制 | 原料干燥、混合卷气、填料选择和厚截面放热 | 界面润湿、高点排气、层间时间和后固化 |
*以上为典型参考数据,不能直接作为设计许用值或普遍保证;应通过样件或首件验证拟用配比、截面与固化制度。若最终型面需要机加工,应先确定毛坯尺寸并控制放热;若保留直接复制的型面,应先保证复制界面与排气通道。这也是EPCAST 75通常更适合作为直接复制方案起点的原因。
把材料选型转化为可执行的制造工艺
EPTEK提供从材料与填料选型,到混合供料、排气、固化及加工的项目支持。评估时应提供模具三维数据、外形尺寸、最大截面厚度、工作型面是否再加工、嵌件与支撑结构、设备以及现场温湿度。通过样块或首套模具记录材料、浇筑、固化与加工过程,有助于在重复生产前查明针孔、局部固化不足、变形或分层的原因。