
复合材料模具
EPMOLD MP50:用手糊代木制造轻质母模
EPMOLD MP50是双组分环氧糊状代木,可用于制作精确、轻质的母模和过渡模,无需先加工大型实心坯块。制造结果取决于每次混合量、温度、施工层厚度、固化状态及支撑结构的整体控制,不能仅凭某一项材料参数判断。
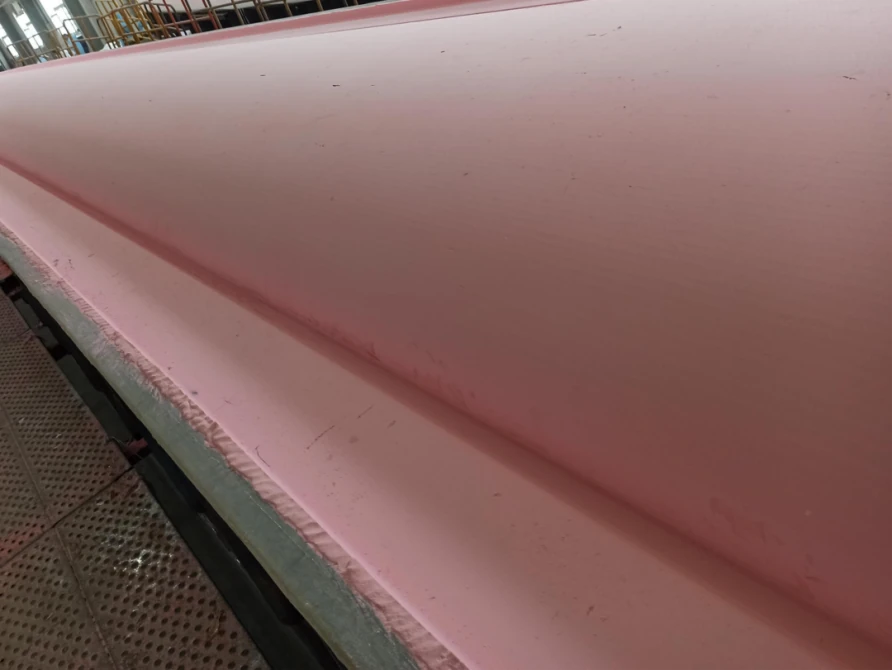
MP50 的设计用途
MP50是常温固化环氧糊状代木,由树脂糊料A与固化剂糊料B按1:1重量比混合。混合后保持足够的塑性操作时间,可在大型或复杂型面上涂敷,再固化成便于五轴加工的低密度毛坯。它适用于母模、过渡模或少量生产的复合材料模具,底部可由泡沫、木材或钢肋结构提供支撑。
2026年4月版MP50技术数据表列出的固化密度为0.45–0.50 g/cm³,邵氏硬度为D52–60,线膨胀系数约45 × 10⁻⁶ K⁻¹。按DSC测试,25°C固化7天后的Tg大于50°C;经过25°C固化24小时、40°C后固化16小时,Tg大于60°C。这些数值对应规定的试样与固化历程,不能据此把MP50作为高温量产模具材料。
| 参考项目 | 参考工艺条件 | 工艺含义 |
|---|---|---|
| 混合比例 | A:B = 1:1(重量比) | 按重量称量,不能以体积比替代。 |
| 可操作时间 | 40–70分钟;25°C、500 g(2026年4月版TDS) | 按施工能力安排混合量,在材料仍有良好塑性时完成涂敷。 |
| 可加工时间 | 25°C下16–20小时(TDS参考条件) | 低温或厚截面应另行确认固化时间与加温条件。 |
| 涂敷厚度 | 涂敷厚度最大50 mm;需确认实际工艺条件 | 施工厚度应与支撑、排气和放热控制相匹配。 |
| 胶衣施工前提 | 喷涂胶衣前至少达到邵氏D53 | 确认固化程度、硬度及型面清洁干燥后再喷涂。 |
施工与加工顺序
1. 使用材料前先设计支撑基体
先明确最终型面、加工余量、基准方案、吊点及预期固化温度,再制作随形、刚性且洁净的支撑基体。泡沫或木质毛坯可减少糊状代木用量,钢肋框架适用于大型型面。若粘接可靠性存在疑问,可在处理后的基体上薄涂兼容的环氧底胶。涂敷压实与毛坯加工时,支撑基体均不得发生挠曲。
2. 调温、称量与混合
混合前让两种组分均匀达到适宜温度。低温时糊料较硬、不易混匀;温度过高又会缩短可操作时间。按A:B = 1:1重量比称量,小量可折叠压拌,大批量采用适合的混合设备。混合过程中用刮刀将容器内壁和角落的残料带回混合区。作业指导书要求:颜色差异消失后,继续混合3–5分钟;仅凭外观颜色一致,不能认定已经充分混匀。
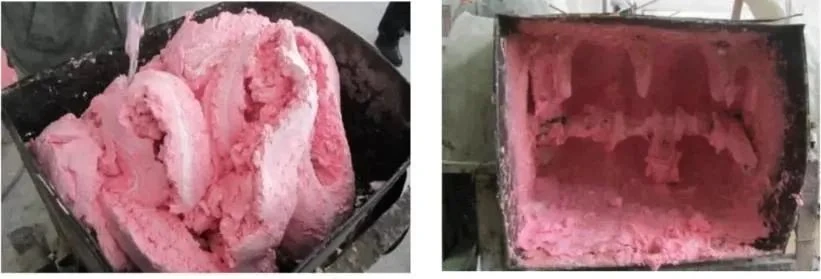
3. 按实际施工条件验证可操作时间
2026年4月版TDS给出的可操作时间为40–70分钟,测试条件为25°C、500 g混合量;作业指导书在其规定测试中记录约60分钟。应按实际混合量、容器形状和材料温度试验确认施工窗口。材料温度越高、一次混合量越大、堆料越厚,反应热越难散出,可操作时间越短。按照应用建议,尽量在实测可操作时间的约三分之二内完成涂敷。
4. 分层涂敷并压实
将混合均匀的糊料在洁净平板上压成所需厚度的小片,再转移到已处理的基体上,逐块压实排气。相邻料片的接合处应充分揉压,使其紧密连成一体,避免空隙成为后续加工与型面修整的缺陷。MP50具有触变性,适当施工可在立面形成10–50 mm厚的糊状层。厚区应分散涂敷、避免集中堆料积热,支撑结构也应保持连续。
5. 固化,然后机加工
TDS给出的可铣削时间为25°C下16–20小时;这是参考条件,不能套用于所有截面和车间温度。低温条件下,作业指导书介绍了35–80°C范围内的受控加温固化,应根据支撑基体和糊状代木整体结构选择温度与时间。加工前检查固化程度、硬度、气孔、接缝和变形,再以统一基准进行CNC精加工。
6. 母模型面处理合格后再涂覆胶衣
若需获得平整、高光泽的母模型面,应先精加工并轻微打磨,再彻底清除粉尘和水分。待糊状代木达到规定硬度后再喷涂易打磨环氧胶衣;应用指南要求喷涂前邵氏 D 硬度高于 53。在约 20–30 °C 的洁净、干燥环境中施工。湿度过高、型面潮湿或温度高于约 35 °C,可能降低胶衣附着力,或使溶剂挥发与固化过快。此涂层工序适用于母模型面,并不能单凭涂层使 MP50 适用于高温成型模具。
根据行业要求选择母模结构方案
- 风电叶片: 以钢肋或泡沫骨架支撑玻纤蒙皮和MP50工作层,可制作连续型面的长尺寸叶片母模。分区控制施工,在翻制生产模具前复核全长基准;大尺寸施工仍需管理放热与变形。
- 汽车:MP50适用于概念车车身母模,以及单件或极少量生产的碳纤维面板模具。连续型面可替代板材拼缝,便于加工与修改。若需反复热固化或大批量生产,应验证并选用更耐热的模具体系。
- 航空航天:MP50适用于原型、复杂型面母模与过渡工装,可为后续铺层并后固化的碳纤维模具建立基准形状。进入生产固化循环前,应记录母模的固化历程、尺寸稳定性和热暴露条件,并验证最终模具的适用性。
实用选型原则
当轻量化、手工塑形、快速加工及常温或低温使用是主要需求时,可选择MP50。若最终模具需反复承受复合材料高温固化,应选择其他适用体系。控制每次混合量,在实际材料量与温度下验证可操作时间,涂覆前确认充分固化,并将支撑基体、糊状代木与表面层作为整体进行验证。