
同样是代木板,用来做汽车外观模型、铸造模样或加热成型模具,选材要求差别很大。先确定是否需要加热、是否直接接触成型树脂,再看模型或工装需要的精度、耐磨性和表面质量。材料体系确定后,才是密度、硬度和具体牌号的选择。
01 四类常用代木板材的特点
常用代木板材有环氧、聚氨酯和不饱和聚酯三类树脂体系。轻质代木虽然也属于聚氨酯,但采用发泡结构,密度、硬度和用途与常规模型板差别较大,因此在选型时单独列为一类。
| 材料类别 | 主要优点 | 使用特点与适用范围 |
|---|---|---|
| 环氧代木 | 耐热牌号较多;加工后稳定、型面细密,适合环氧预浸料制模 | 成本较高,热膨胀仍高于铝和钢;用于加热制模母模及适用的小尺寸成型模具 |
| 聚氨酯代木 | 模型板适合精细加工和验证模型;模具板有耐磨、抗压等不同性能侧重 | 模型板用于模型评审,工作工装需按载荷和耐磨要求选模具板;预浸料制模另需验证固化相容性 |
| 不饱和聚酯树脂代木 | 成本低,有一定硬度,便于加工和修补 | 适合鞋模原模、色彩模型及经济型常温复材模具;加工气味较明显 |
| 轻质代木板材 | 重量轻,容易切削和手工修整,适合造型、色彩及大型模型 | 硬度和抗压痕能力较低,薄边及固定点需保护;适合模型用途 |
轻质代木能否做出细致的型面,取决于泡孔的细度和均匀性。粗孔泡沫通常用作内部支撑或基材;用于模型表面的板材,则需要细密、均匀的结构,以减少加工后的填补和打磨。
02 需要加热制模时 先考虑环氧代木
需要耐高温的母模和成型模具,优先选择环氧代木。常温模型通常无需承担这部分材料成本,可以按用途选择聚氨酯、不饱和聚酯或轻质代木。但使用环氧模具预浸料时,即使初始固化温度较低,也要考虑板材与预浸料的固化相容性。
约60°C固化的预浸料为什么仍要选环氧代木
低温固化模具预浸料的一种常见制模路线,是在母模上以约60°C完成初始固化,脱模后再进行高温后固化。母模只经历初始固化温度,某些聚氨酯板的耐温可以满足这一要求;选材时还需解决接触面树脂能否正常固化的问题。
某些聚氨酯板材及其他异氰酸酯固化体系,与加热固化的环氧预浸料接触时,可能抑制接触面树脂的固化。制模中常将这种现象称为“阻聚”。是否发生,要看板材配方、固化状态和预浸料树脂体系。耐温与固化相容性是两项独立要求。
对于这类环氧模具预浸料,强烈建议使用环氧代木制作母模,并配套封孔剂和脱模体系。若采用聚氨酯等其他板材,应先用板材、涂层和预浸料的实际组合验证固化效果。
母模上只进行约60°C初始固化时,一般可从Tg约110–130°C的环氧代木中选型,兼顾温度余量和成本。若复合材料模具留在母模上完成高温后固化,则要按整个周期的最高温度重新选择母模材料。
03 环氧代木的加工质量与尺寸稳定性
母模的精度取决于加工后的稳定性,也取决于升温时的尺寸变化。环氧代木还应有足够的韧性,能够加工出细密、光顺的型面,减少修补和后处理。
- 加工后不易变形。粗加工和精加工后,板材应保持型面和尺寸稳定。拼接毛坯还要控制胶层固化和支撑方式,避免翘曲。
- 热膨胀较低。比较实际使用温区内的线膨胀系数,估算初始固化时的尺寸变化。模具越大、温升越高,这项指标越重要。
- 有一定韧性。薄边、小圆角和孔位在加工时不易崩裂,加热、冷却及脱模时不易开裂。
- 型面细密光顺。较低的表面粗糙度和细小孔隙,可以减少填补、打磨和封孔工作。
- 加工性好。切削顺畅,粉尘较少,边缘完整,局部修补后也容易加工出一致的型面。
试切样件最好包含项目中的薄边、深槽、孔位和曲面,以便同时观察切削、边缘和型面质量。
04 环氧代木直接成型的尺寸和支撑要求
对于小尺寸、小批量制品,环氧代木可直接加工成模具,省去翻制复合材料模具的工序。120°C、150°C和180°C成型工艺都有相应的耐热牌号可供选型。最终能否采用这一方案,还需检查成型温度下的刚度、尺寸变化、密封性和使用次数。
| 艾普科牌号 | 温度选型参考 | 选型时的重点 |
|---|---|---|
| EPBOARD 0700 | 130°CHDT | 约120°C成型工艺的候选牌号,需核对保温时间和高温受力 |
| EPBOARD 0700HT | 160°C 温度等级参考 | 用于较高温度的母模或小尺寸模具,板材与胶层需按相应制度后固化 |
| EPBOARD 1300HT | 185°C耐热值 | 用于高温模具选型,重点检查成型周期下的刚度、温度余量及尺寸变化 |
HDT是规定载荷和试验条件下的热变形温度,Tg是玻璃化转变温度,两者含义不同。表中的耐热指标用于初步选型,确定成型周期时还需核对高温刚度、保温时间和压力。
耐热不等于低膨胀
这类环氧代木的线膨胀系数常在40 × 10⁻⁶ K⁻¹左右,具体牌号有所不同,通常高于铝和钢。升温会改变模具型面和孔位,尺寸越大,变化量越大。
500 mm 模具的热膨胀估算
按线膨胀系数 40 × 10⁻⁶ K⁻¹ 计算,500 mm 长的模具从 20°C 升至 120°C,在均匀、自由膨胀条件下,长度变化约为:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm表示模具在这一温升下的自由膨胀量,约为原长度的0.4%。它不能直接作为制品的最终尺寸误差:制品尺寸还受树脂固化收缩、冷却和模具约束等因素影响。受约束的模具还需考虑应力与翘曲。
因此,环氧代木直接成型通常用于主要尺寸在500 mm以内的小尺寸制品。500 mm是选型经验,具体可用尺寸要根据温升和制品公差判断。大尺寸或公差严格的制品,通常更适合先加工代木母模,再翻制低膨胀的复合材料模具。
板材与钢板之间 不宜直接大面积刚性粘结
钢板可以支撑模具,但它与环氧代木的热膨胀不同。若通过刚性胶层将两者大面积固定,升温和冷却时的相对伸缩受到限制,可能使板材翘曲、胶层脱粘或局部开裂。
板材与钢支撑之间可采用耐温硅胶柔性粘结,让胶层吸收相对伸缩;粘结面积、胶层厚度和定位方式仍需满足承载要求。板材拼接则使用配套结构胶,因为拼接毛坯需要保持整体刚度和加工精度。
05 常温用途 要分清模型板与模具板
常温应用可先分为模型和工作工装。模型用于造型、装配或色彩评审,工作工装则需要在反复使用中保持精度。两类用途对耐磨、受力和基准稳定性的要求不同。
聚氨酯模型板
聚氨酯模型板用于雕刻原型、汽车验证模型和色彩模型。雕刻原型重视花纹与小圆角的完整性;验证模型用于检查零部件装配、间隙和面差;色彩模型则在涂装后评审外形和色彩效果。
PUBOARD 72适用于轮胎模具制造中的雕刻原型。细密、均匀的结构便于加工花纹、曲面和小圆角,也便于局部修补和修改。雕刻原型随后用于翻制生产模具,板材本身不直接承担高温硫化。
PUBOARD 65适用于汽车验证模型和色彩模型。密度为0.65 g/cm³,硬度约为邵氏D63,耐热值为75°C,适合整体造型、零部件试装以及涂装后的色彩评审。
PUBOARD 0780适用于高质量验证模型。密度为0.75±0.02 g/cm³,高于PUBOARD 65。它适合精细型面、边缘和孔位加工,也适合需要反复装配、测量和使用的模型。
| 牌号 | 密度g/cm³ | 硬度Shore D | 耐热指标°C | 典型用途 |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | 约63 | 75耐热值 | 汽车验证模型、色彩模型 |
| PUBOARD 72 | 0.72 | 65 | 75耐热值 | 轮胎模具制造中的雕刻原型、母模及精细模型 |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72HDT | 高质量验证模型、精细原模 |
表中为典型性能。耐热指标用于选材,实际使用温度还取决于载荷和持续时间。
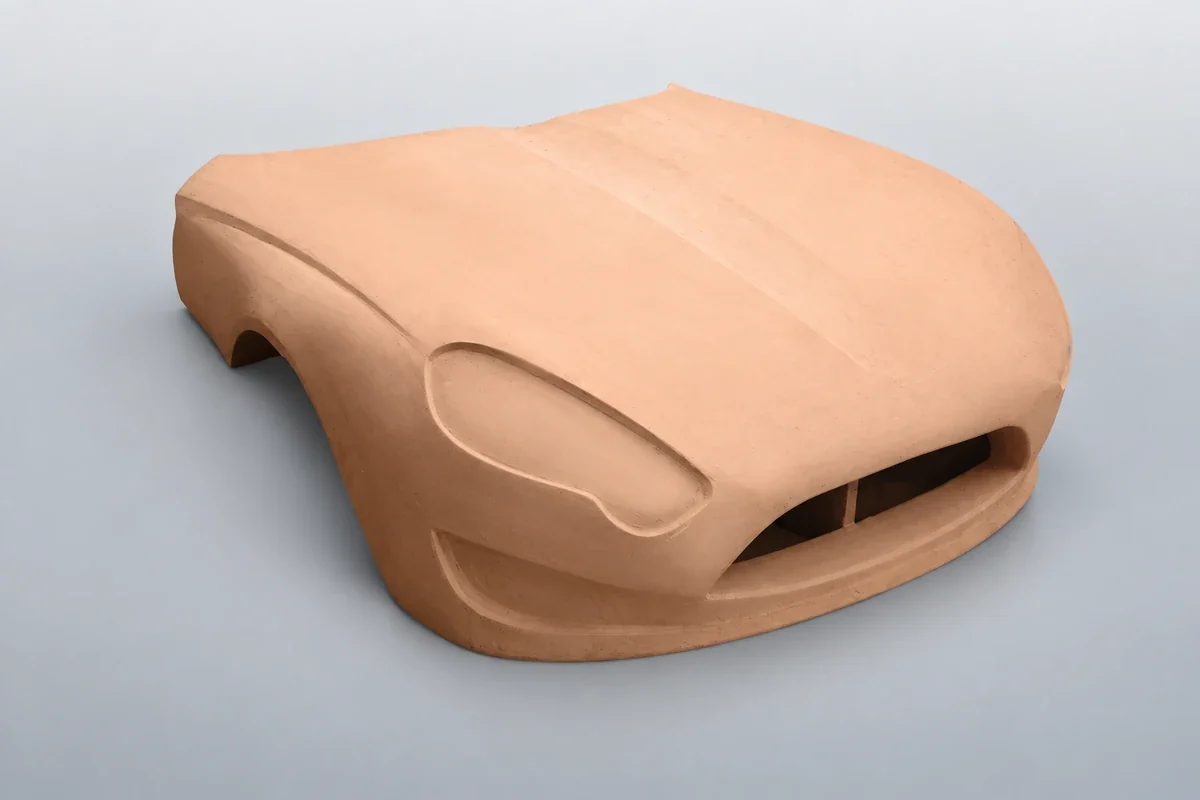
验证模型要经受零部件试装、测量和搬运。反复拆装的螺纹与定位部位可使用金属嵌件,薄边和装夹位置宜局部加强。色彩模型更重视涂装效果,选板材时应把封孔、底漆和打磨工时也计入成本。
聚氨酯模具板的三类主要用途
聚氨酯模具板承担工作型面或定位基准,选型主要看工装如何使用:检具夹具需要稳定的基准,铸造工装需要耐磨,镍壳电铸母模则需控制温度变化下的尺寸。
| 主要用途 | 适用牌号 | 选型重点 |
|---|---|---|
| 检具与夹具 | PUBOARD 1650 | 型面与基准稳定、局部承载、反复装夹和孔位保持 |
| 铸造模样、型板与芯盒 | PUBOARD 1350 / 1250 | 耐砂料磨损、棱边完整性、重复脱模及与制芯工艺的配合 |
| 镍壳电铸母模 | PUBOARD 1850 | 温度变化下的尺寸控制、致密型面、导电处理和脱模 |
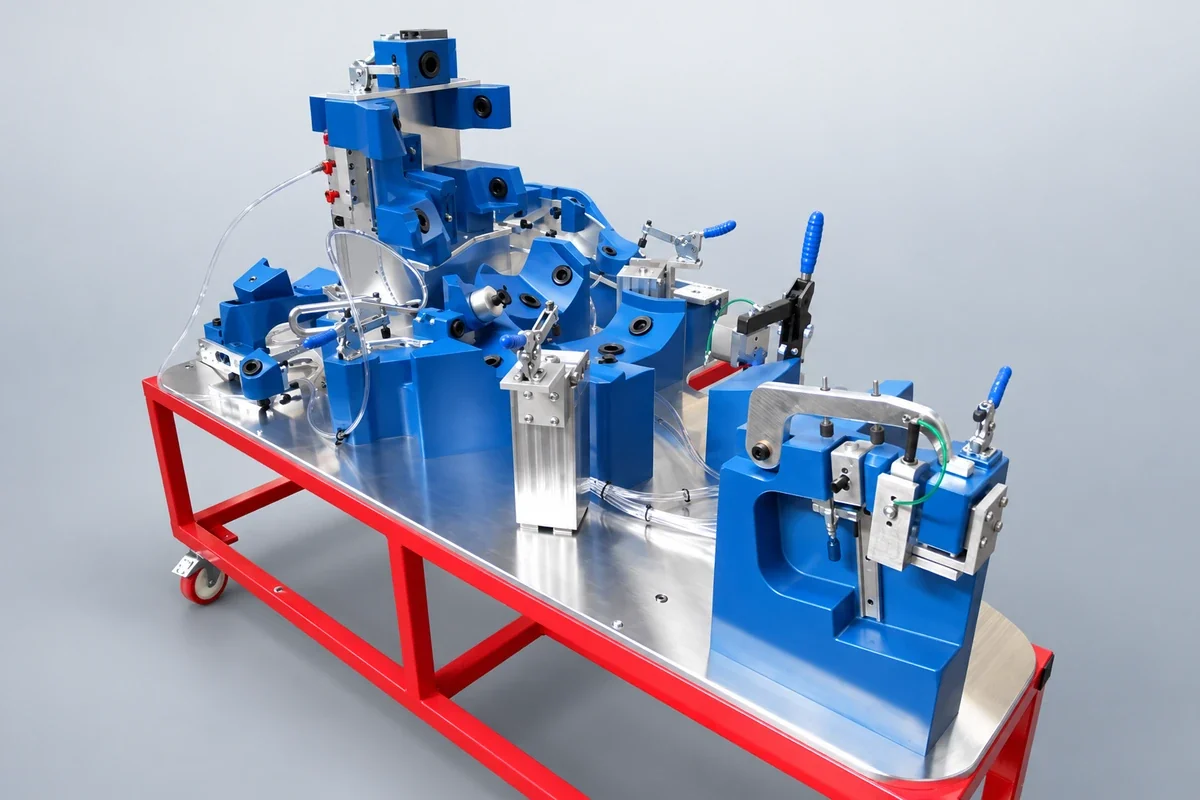
检具与夹具可选PUBOARD 1650。高密度板材适合加工随形支撑面和定位面。检具要求基准稳定,夹具还要承受夹紧力并保证重复定位。金属嵌件、定位销和底板支撑与板材配合,才能保持工装精度。
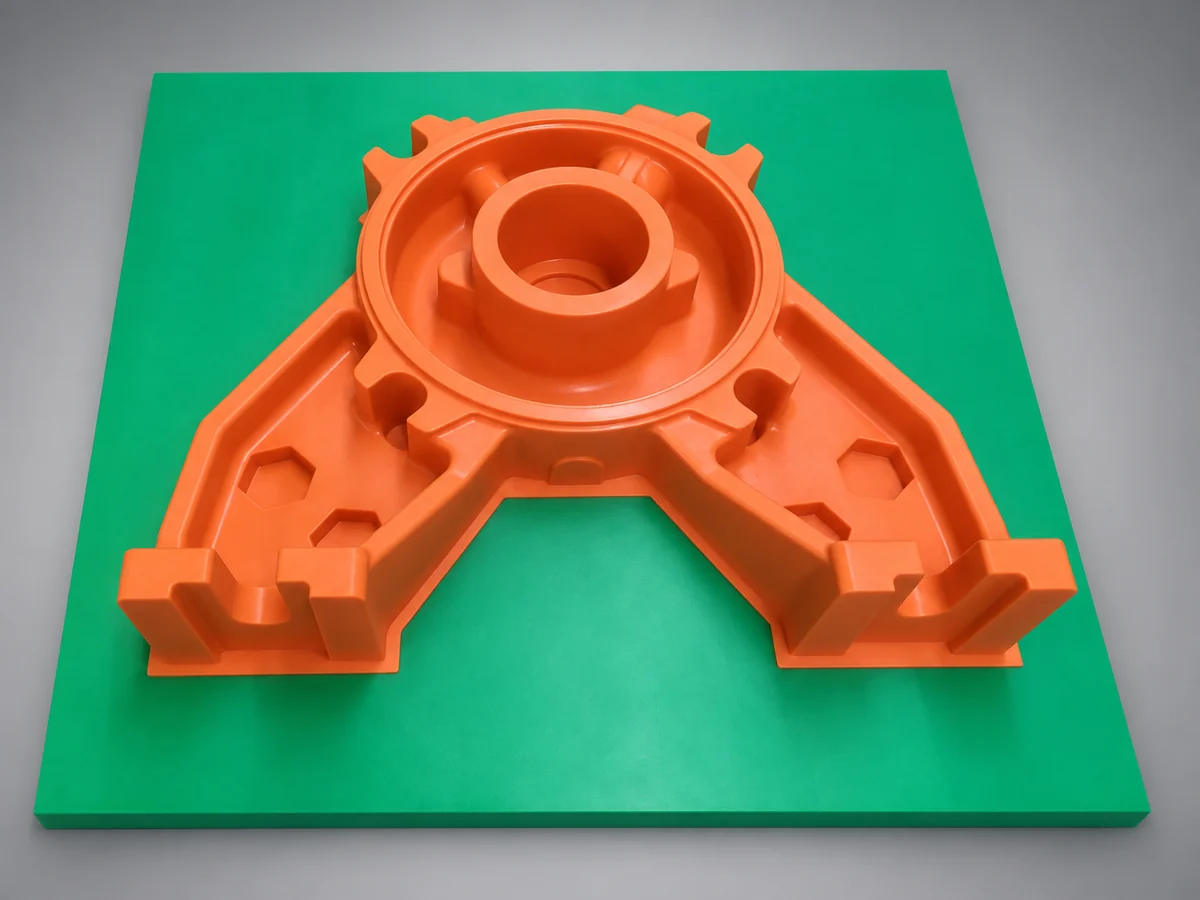
铸造模样、型板和芯盒可选耐磨型PUBOARD 1350或1250。砂料反复摩擦会磨损型面和棱边,影响后续砂型精度。选材时要考虑砂料、造型或制芯方式、清理方法和使用次数;加热制芯还需单独核对耐温。
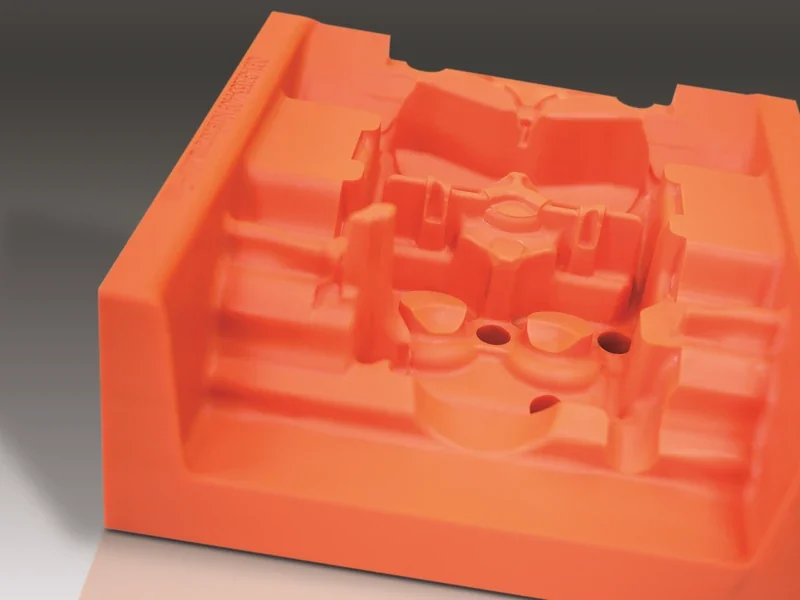
镍壳电铸母模可选PUBOARD 1850。它的密度高、型面致密,高填料降低了热膨胀系数,有助于控制电铸时的尺寸变化。母模加工后,还需完成导电处理,并验证电铸液接触和脱模效果。
PUBOARD 1850的热变形温度(HDT)为95±5°C,在20–50°C范围内的线膨胀系数约为41×10⁻⁶ K⁻¹。这一膨胀系数对应特定测试温区;电铸温度高于该范围时,需按实际温区评估尺寸变化。
| 牌号 | 密度g/cm³ | 硬度Shore D | 耐热指标°C | 典型用途 |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80耐热值 | 检具、定位夹具和反复使用的工作工装 |
| PUBOARD 1350 | 1.37 | 85 | 90耐热值 | 耐磨铸造模样、型板和芯盒 |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3HDT | 耐磨铸造模样、型板和芯盒 |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5HDT | 镍壳电铸母模及对尺寸稳定性要求较高的工装 |
HDT为热变形温度。表中的耐热值和HDT采用不同评价方法,不能直接等同于连续使用温度。
聚氨酯代木在铸造工装中的优势
铸造模样和芯盒既要加工得准,也要在反复造型、清理和脱模后保持型面。聚氨酯模具板能够兼顾精细加工、尺寸稳定和耐磨性,选材时可按以下几个方面比较。
结构均匀,细节容易加工。代木板没有天然木材的木纹和节疤,切削表现较一致,适合加工曲面、小圆角和花纹。型面粗糙度、棱边完整性和修补区的加工质量,都会影响后续复制。
精度要贯穿加工与使用。加工后的翘曲会传递到模样和砂型,使用时的温差、载荷及支撑也会改变型面。精密工装应在规定温度下加工和检测,大尺寸工装尤其需要控制温差。
耐磨性影响反复造型后的精度。硬度表征抵抗压入变形的能力,耐磨性反映材料在摩擦中的损失,两者不是同一指标。砂料长期摩擦会磨损型面和棱边,因此要在相同方法下比较耐磨数据,再结合实际砂料、表面处理和清理方式判断使用寿命。
受力变形和开裂要分别考察。弹性模量影响工作载荷下的变形,抗压和抗弯强度关系到承载能力,韧性则影响薄边和脱模部位的抗开裂能力。反复压紧的工装,还要检查卸载后是否留下压痕。
脱模和表面处理影响长期使用。脱模剂、砂芯粘结剂及清理方法都可能影响板材或胶层。试用时要观察重复脱模后的型面和棱边,检查清理过程是否加速磨损。
最终铸件的精度由多个工序共同决定。模样尺寸、铸造收缩、脱模变形及加工余量,需要按铸件公差分配。预留收缩补偿的同时,也要控制板材本身的尺寸变化。
代木板用于铸造原模和相关工装,不直接接触高温金属液。熔模铸造还涉及制蜡模具和陶瓷型壳,应按板材实际参与的工序选择材料。
不饱和聚酯树脂代木
不饱和聚酯树脂代木适合鞋模原模、鞋型及相关模型。它有一定硬度,便于切削、修补和打磨,可用于加工鞋型曲面、边缘和花纹,材料成本也较低。
鞋模原模加工完成后,用于翻制金属或其他材料的生产模具。若板材直接承担鞋材成型,则需另行核对温度、压力和使用寿命。
在常温、小批量的复合材料项目中,不饱和树脂代木可作为经济型原模;工艺合适时,也可直接加工为成型模具。直接成型需要检查树脂接触、固化放热、真空密封和重复脱模效果,并完成封孔处理。加热固化的高温模具应选择相应的耐热环氧牌号。
不饱和树脂代木也可用于色彩模型和外观模型。加工气味较明显是它的主要不足。若车间具备相应通风条件、项目能够接受加工气味,它通常是材料成本较低的方案。
轻质代木板材
轻质代木板材由细密、均匀的聚氨酯泡沫制成,容易数控加工和手工修整,适合造型模型、色彩模型、家电模型,以及汽车座椅、地板等内饰模型。板材较轻,大型毛坯拼接后也方便搬运和修改。
0.15 g/cm³适合初始设计模型。把设计数据快速加工为实体,便于评审体积、比例和曲面走势,再通过切削、打磨和修补修改。它可以替代油泥完成部分早期方案验证,但修改方式以减材加工为主,无法像油泥那样通过加热和堆敷反复重塑。
0.20–0.35 g/cm³适合家电和汽车内饰模型。家电模型多用于外观与涂装评审;座椅、地板模型还可用于检查空间和安装关系。选择密度时要看薄边、细节和搬运要求,载人部位或较大的连接载荷则由专门的支撑结构承担。
0.45 g/cm³适合要求较高的外饰模型。较高密度有利于保持细节和边缘,适合较细致的型面加工及涂装前处理。若还需长期反复装配零部件或检测精确基准,可进一步比较PUBOARD模型板。
| 牌号 | 密度g/cm³ | 典型模型用途 | 选择时的侧重点 |
|---|---|---|---|
| L-Board 150 | 0.15 | 设计初期的造型模型、体积与比例验证 | 切削和手工修改方便,适合快速比较初始方案 |
| L-Board 200 | 0.20 | 家电外观模型、汽车内饰初步造型 | 兼顾轻量化、加工效率与初步表面处理 |
| L-Board 250 | 0.25 | 家电模型、座椅及地板等内饰模型 | 在易加工与细节保持之间进行比较 |
| L-Board 300 | 0.30 | 家电和汽车内饰的较细致模型、色彩模型 | 关注薄边、连接位置与涂装后的型面质量 |
| L-Board 350 | 0.35 | 对表面和边缘保持要求较高的模型 | 根据搬运、修改和表面处理要求选择 |
| L-Board 450 | 0.45 | 要求较高的汽车外饰模型和外观评审模型 | 兼顾精细型面与表面处理,仍需保护装夹与紧固位置 |
轻质代木可用于色彩模型,细密泡孔能减少封孔和底漆工作。不过,它的硬度和抗压痕能力通常低于常规不饱和树脂代木。薄边、搬运接触面和紧固位置需要保护,局部连接可加高密度材料或金属嵌件。
06 配套胶黏剂应与板材一起选择
大型模型通常需要粘结成毛坯。拼接后,胶缝也会成为加工型面的一部分,胶的颜色、硬度、收缩和切削表现应尽量与板材匹配。
- 环氧代木:艾普科有配套的耐高温环氧胶黏剂。胶层的耐温和后固化条件需与板材、制模周期一致。
- 聚氨酯代木:按板材密度选择颜色、硬度和加工表现相近的配套胶,可减少接缝处的刀痕和打磨差异。
- 轻质代木及泡沫:可选单组份或双组份泡沫胶。单组份湿气固化胶在厚胶层和封闭接缝中,需要保证固化条件;双组份胶需控制配比和混合。发泡胶粘结时要固定毛坯,防止膨胀将接缝顶开。
拼接毛坯应在胶层充分固化后加工,并检查精加工后接缝的孔隙和密封性。用于预浸料制模时,胶、封孔剂和脱模体系也会接触树脂,需作为整体检查固化相容性。
选型 前需要明确的条件
选型时向艾普科提供用途、主要尺寸、温度周期、受力条件、使用次数和表面要求,即可进一步确定板材与配套胶。如果用于预浸料制模,还需说明树脂体系和固化方式。