06 / 工程支持
全闭环反馈与五轴标定
光栅尺直接测量直线轴位置,为全闭环控制提供反馈。对五轴机床,还要结合旋转轴角度反馈、旋转中心标定和刀尖位置控制进行整机验证。九章围绕定位、换向、龙门同步及不同摆角姿态下的刀尖表现建立验收方案,使轴部件的精度最终服务于工件精度。
 模具材料
九章 / 非金属五轴机床
九章专注于非金属模具与复合材料加工。以直接驱动、结构刚性、振动控制和精密反馈,支持大型型面的高速加工与可靠精加工。
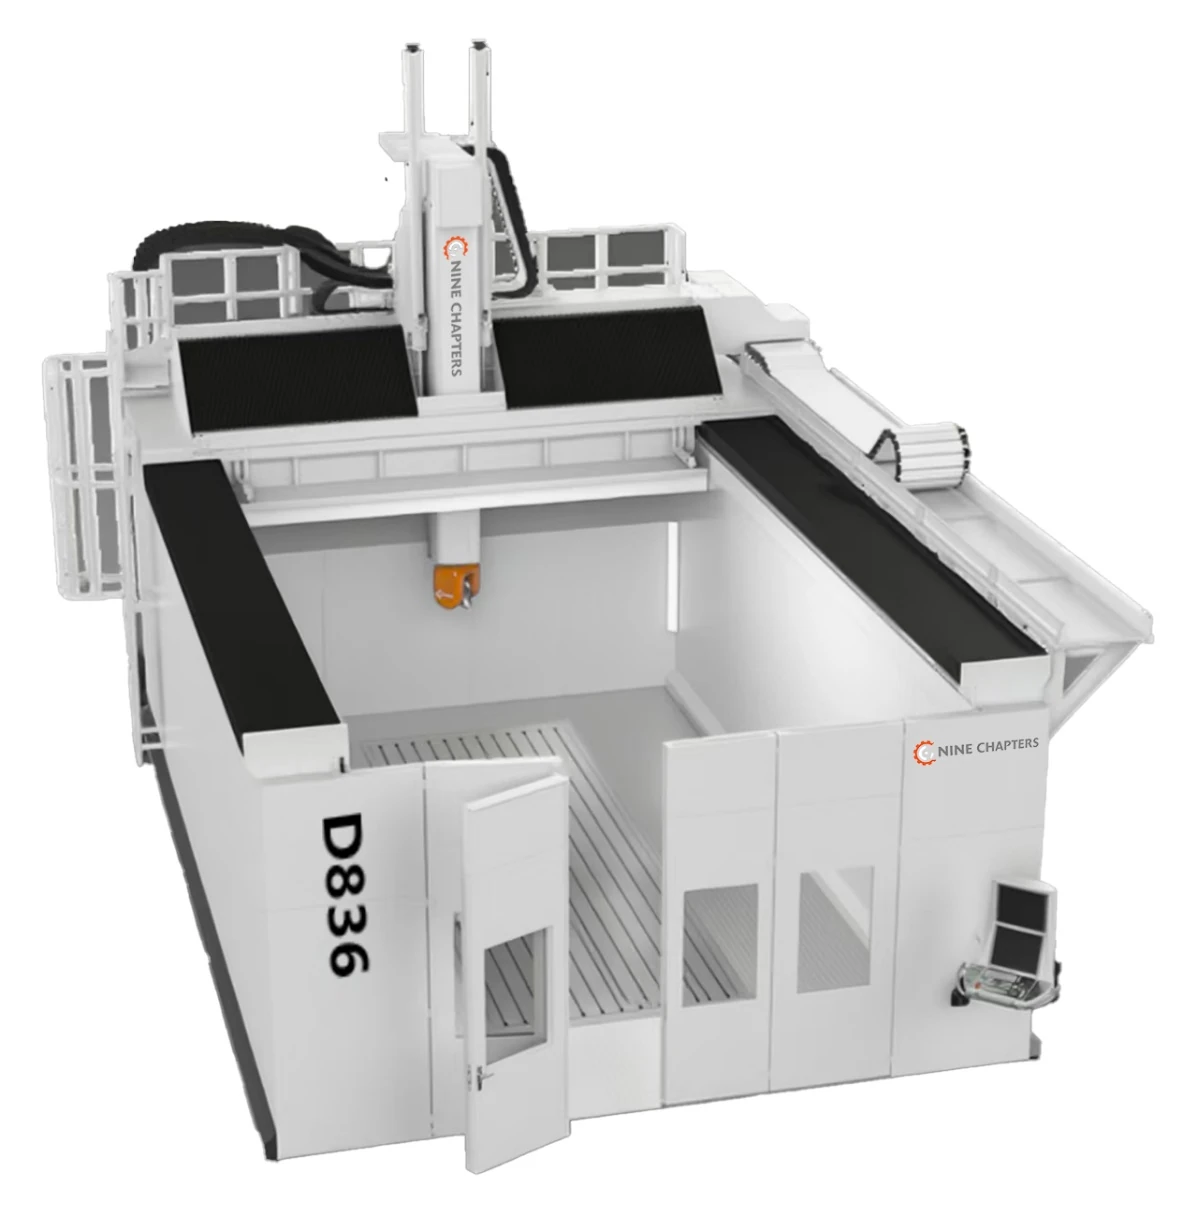
直接驱动,配合精密位置反馈
直驱摆头,支持五轴联动
承力刚性与振动阻尼协同
01 核心优势
九章专注于直线电机驱动的非金属五轴机床。XYZ直线轴直接产生驱动力,无需通过齿轮齿条或滚珠丝杠把旋转运动转换为直线运动,减少传动链中的回程间隙、弹性变形及传动副磨损影响。配合光栅尺位置反馈与匹配的控制系统,为复杂曲面加工提供快速响应和稳定的轨迹控制。
减少机械传动链带来的精度变化与维护负担,在频繁加减速、换向和长行程加工中保持可控的运动质量。
概念示意 · 不含齿条/丝杠传动副
02 核心优势
代木、糊状代木和纤维复合材料,给机床带来不同的挑战:大尺寸型面、高速切削、磨蚀性粉尘,以及碳纤维粉尘的导电性。九章围绕这些工况设计加工路线和防护配置,兼顾切削区域吸尘、精密反馈元件保护与关键部件的检修空间。对需要同机完成粗加工和精加工的项目,主轴、结构、刀具和装夹方案应共同匹配余量去除与最终型面要求。
让防护直接服务于设备可靠性和长期精度,避免只看空载精度而忽略实际粉尘加工环境。
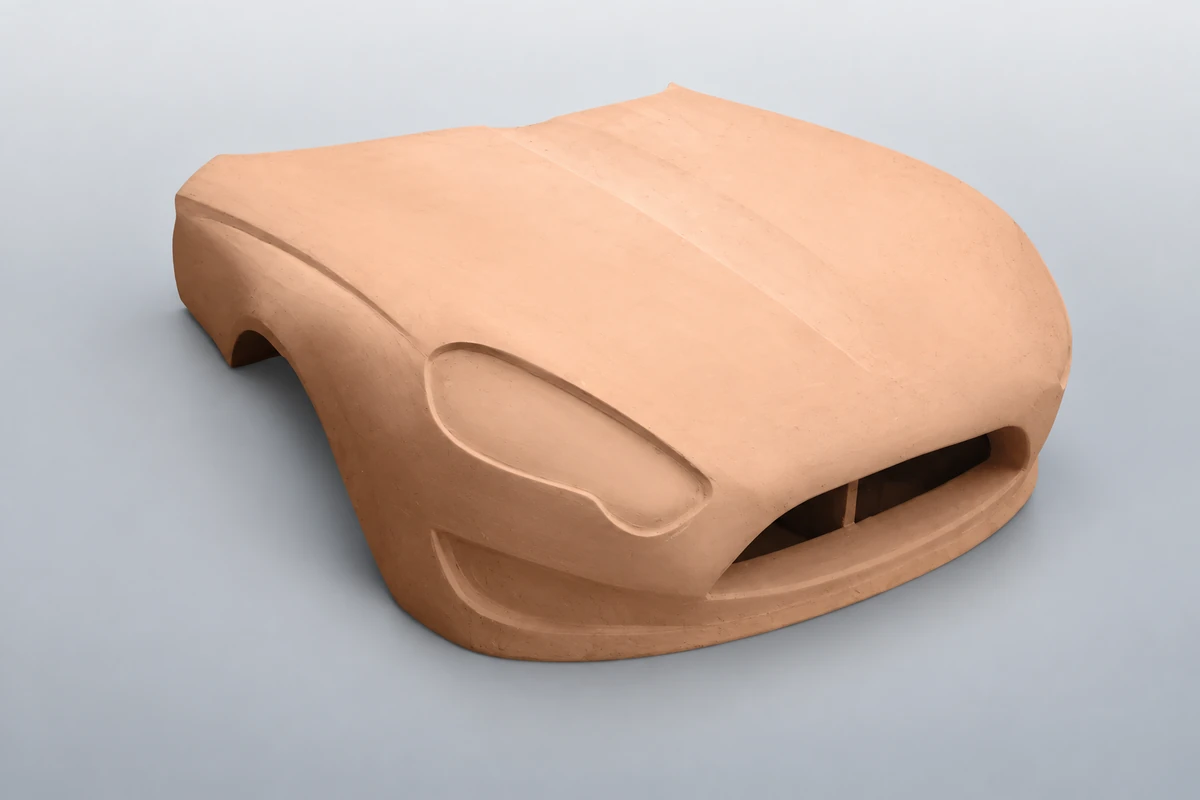
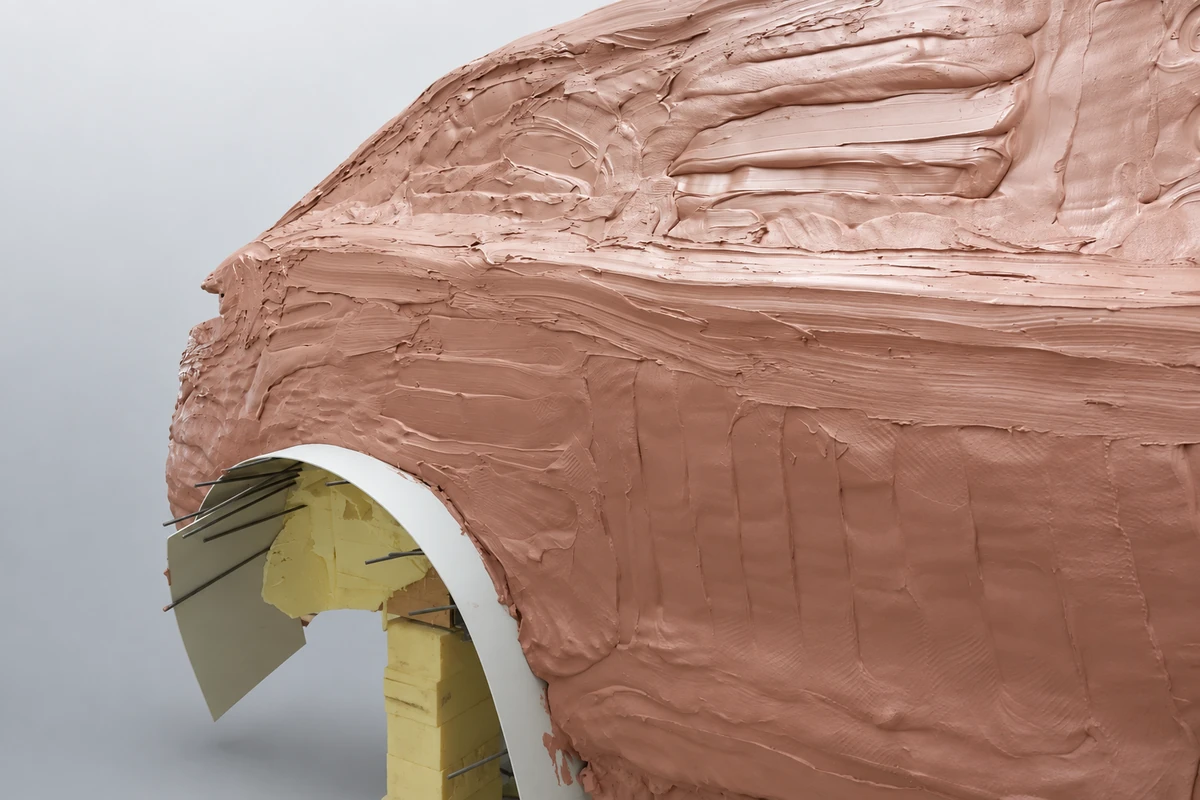
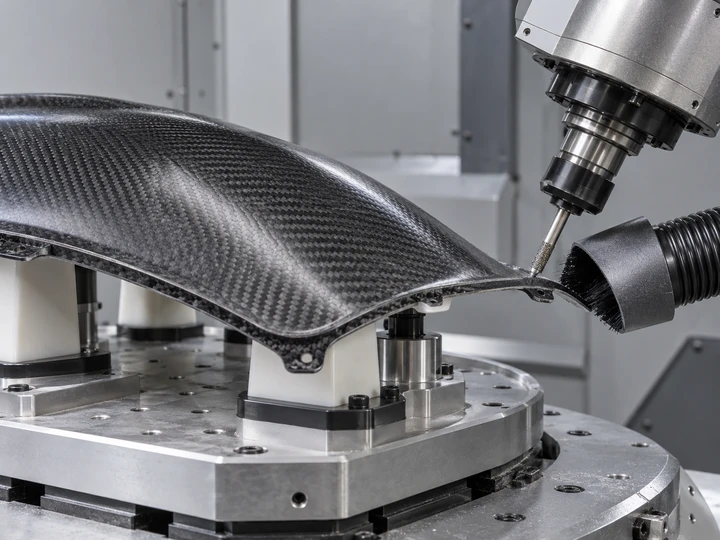
防护配置按材料、加工区域和项目要求匹配。
03 核心优势
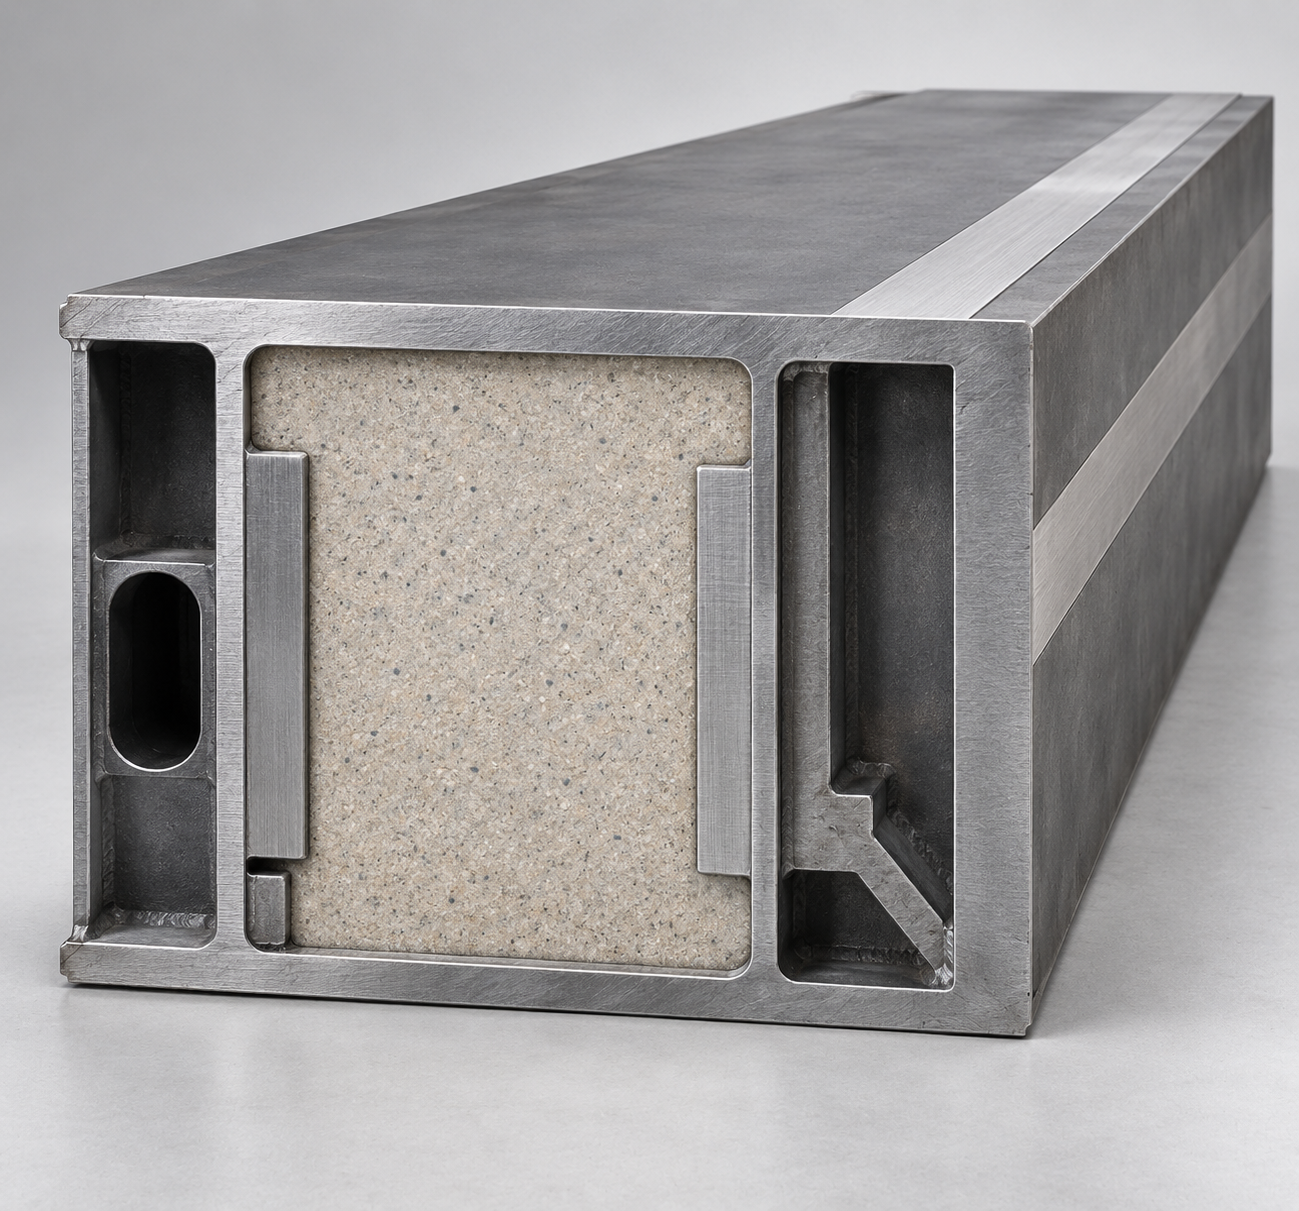
在采用复合床身的机型中,金属承力结构形成清晰的载荷路径和刚性基础,选定固定空腔采用矿物质浇筑填充,以改善阻尼、抑制结构共振。九章将刚性与振动控制作为同一结构设计问题处理,并结合去应力、时效、精密加工和装配复测控制几何稳定性。这一思路服务于大尺寸型面加工,尤其是粗加工后的精加工质量。
以结构刚性支撑切削负载,以阻尼控制振动响应,为尺寸稳定性和型面质量创造更好的基础。
04 核心优势
九章所推广的直驱摆头采用力矩电机驱动A/C旋转轴,省去摆头旋转轴的皮带传动环节。其价值不仅是分度定位,也在于五轴联动过程中的响应、平顺性和姿态控制。选型时同时考虑角度反馈、头部刚性、冷却和刀具可达性,并通过装配后的标定与试切核验整机表现。该摆头在兼顾高精度与高扭矩的同时采用轻量化设计,重量约300 kg,有助于降低运动部件的质量负担。具体重量以所选主轴、附件及摆头配置为准。
复杂曲面加工中更稳定地控制刀具姿态与刀尖路径,而不只比较摆头样本上的静态指标。
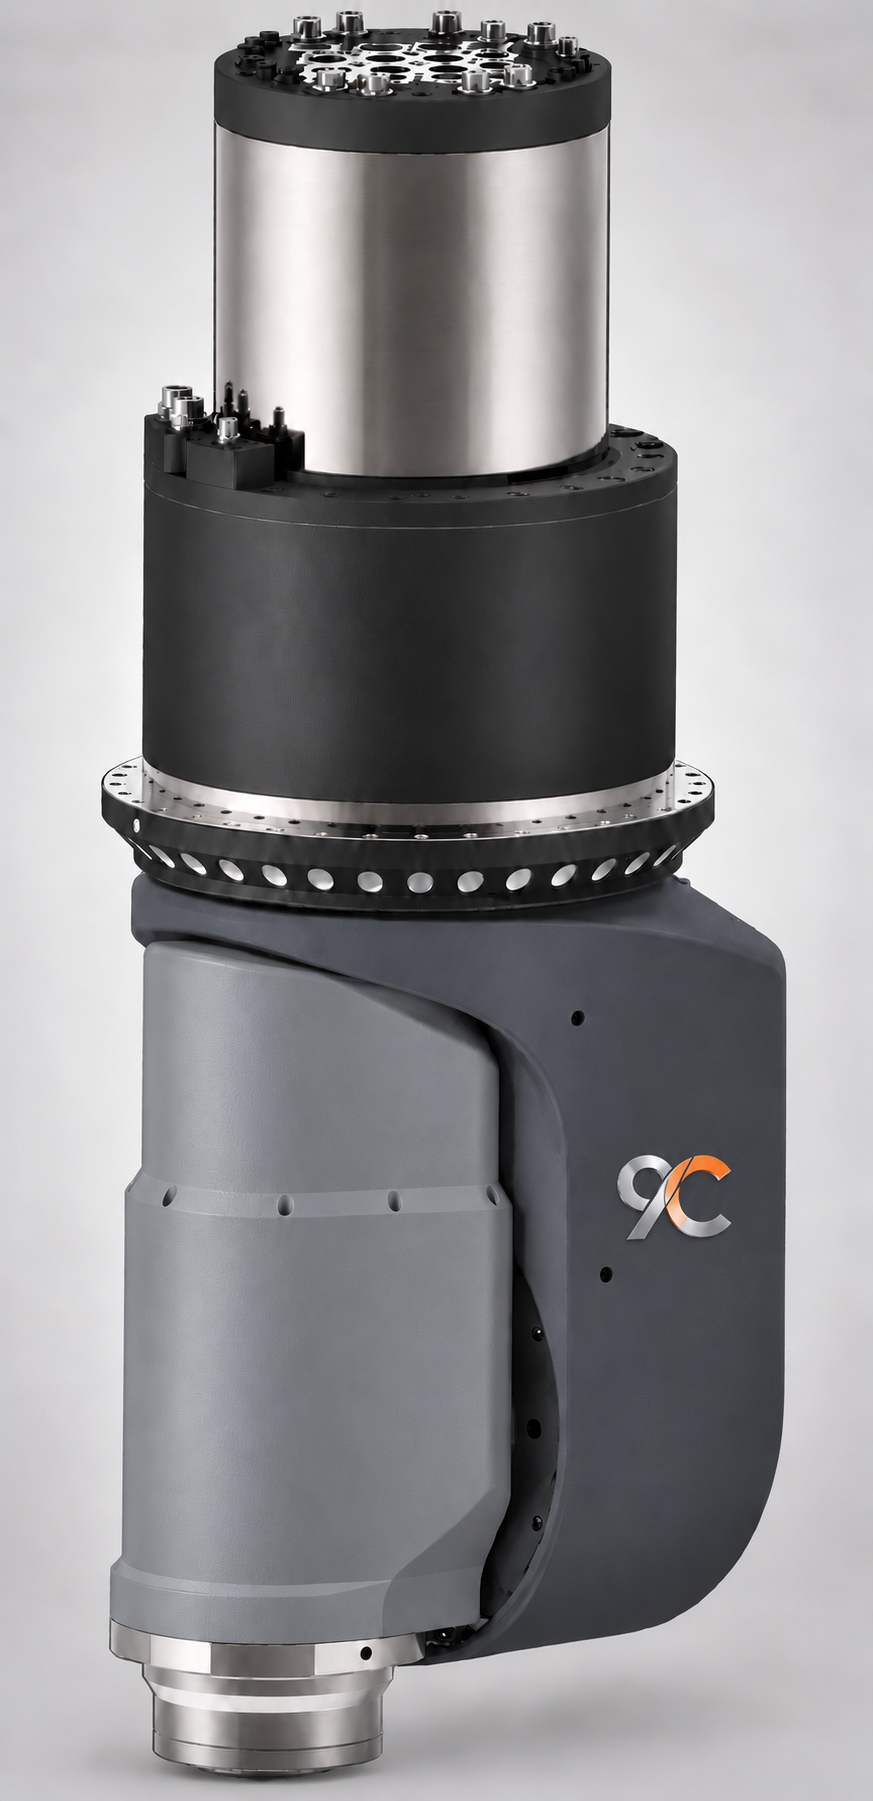
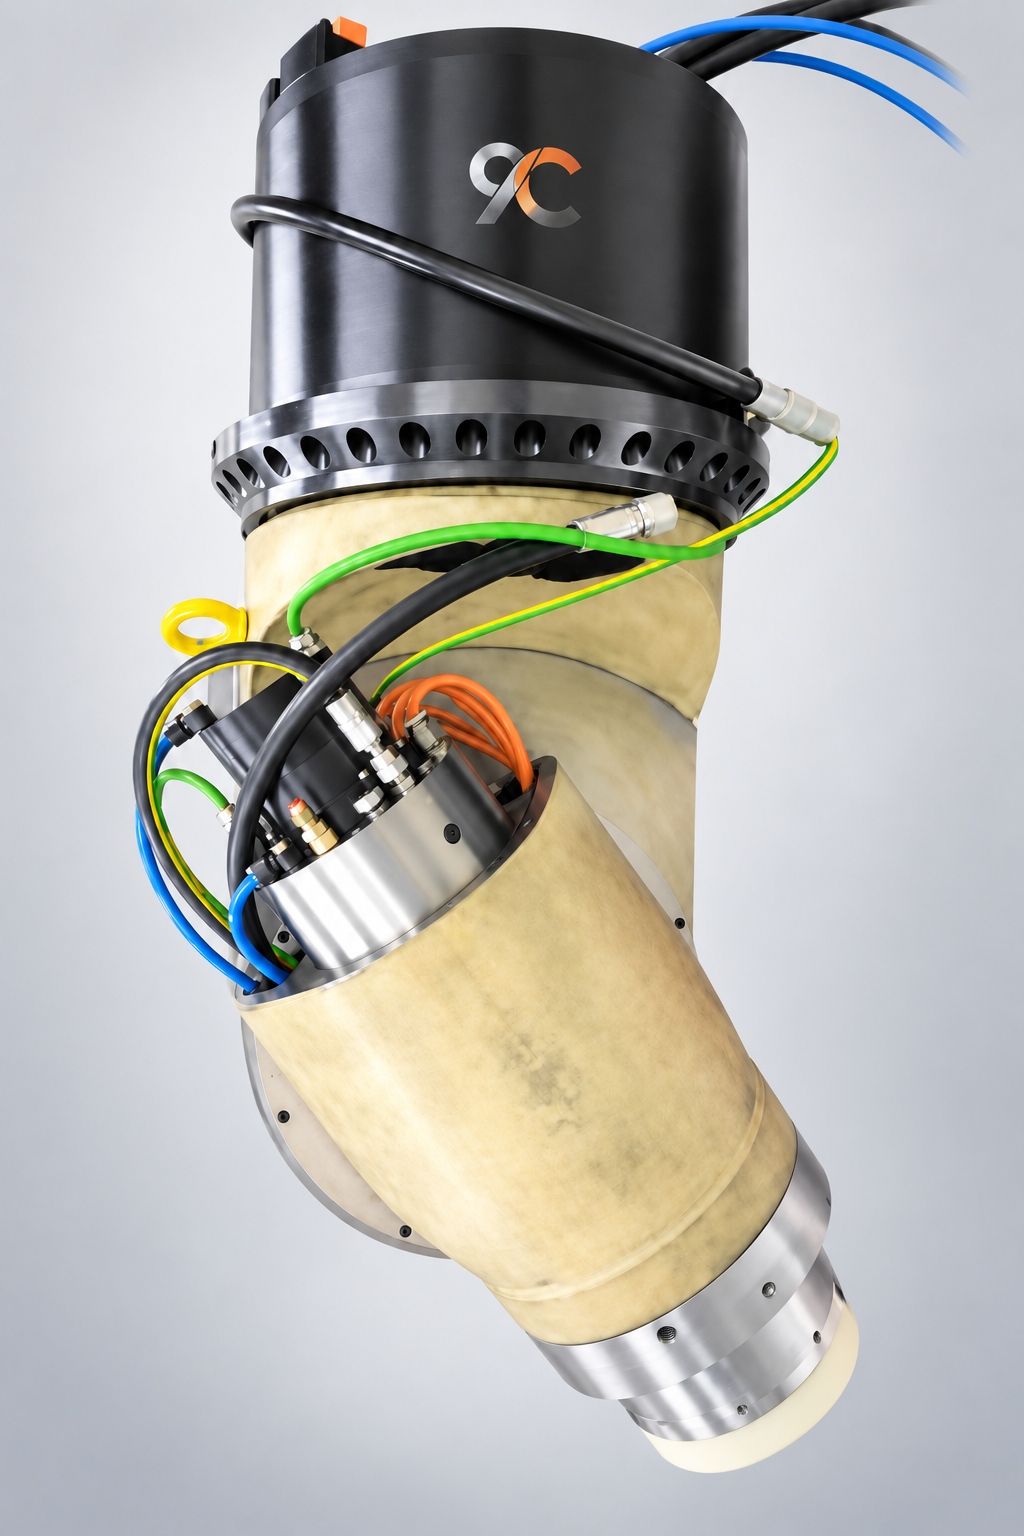
摆头图像与9C品牌展示效果 · 点击图片查看大图
具体外观、主轴与附件配置以所选机型技术协议为准。
05 核心优势
复杂曲面的加工效率,取决于机床能否在满足公差和表面要求的同时,持续执行有效进给,而不只取决于最高快移速度。直线电机响应、刀具路径、五轴可达性、换刀和装夹共同决定加工周期。九章建议用客户的代表性工件比较粗加工、精加工、辅助时间与后续修整工作量,使效率优势能够通过合格工件验证。
把选型依据从快移速度转向每件合格产品所需的时间和成本。
工程能力
精度保持需要反馈、结构、热管理和加工工艺共同发挥作用。这三项能力,将机床部件的性能与客户的工件质量连接起来。
06 / 工程支持
光栅尺直接测量直线轴位置,为全闭环控制提供反馈。对五轴机床,还要结合旋转轴角度反馈、旋转中心标定和刀尖位置控制进行整机验证。九章围绕定位、换向、龙门同步及不同摆角姿态下的刀尖表现建立验收方案,使轴部件的精度最终服务于工件精度。
07 / 工程支持
长时间高速加工中,电机、主轴、摆头与环境温差都会影响刀尖位置。九章项目方案将冷却、热源隔离、测温、暖机和补偿协同考虑,重点控制大型结构温差和关键部件的热漂移。热稳定方案按机型与使用条件确定,使冷机状态和持续加工状态的精度都能被检查。
08 / 工程支持
EPTEK的模具材料和工艺经验,可为九章机床选型提供应用背景:代木板材、糊状代木和复合材料的刀具、支撑、余量及型面要求各不相同。项目沟通从材料、零件几何和质量目标开始,再确定主轴、摆头、工作台、除尘和加工路线,让设备能力与客户实际生产任务对应。