
قوالب المواد المركّبة
EPMOLD MP50: صنع نموذج رئيسي بمعجون يُطبّق يدويًا
EPMOLD MP50 معجون إيبوكسي ثنائي المكوّنات لبناء نماذج رئيسية دقيقة وخفيفة ونماذج انتقالية دون الحاجة أولًا إلى تشغيل كتلة صلبة كبيرة. وتعتمد النتيجة على ضبط حجم الخلطة والحرارة وسُمك الطبقات وحالة التصلّب وهيكل الدعم تحت المعجون أكثر من اعتمادها على خاصية واحدة للمادة.
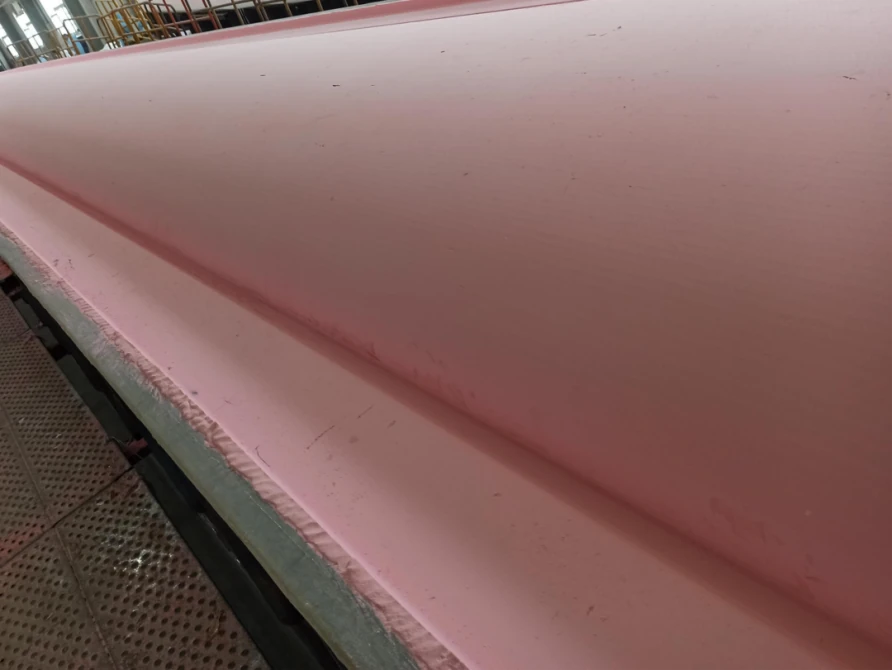
الغرض من MP50
MP50 معجون إيبوكسي يتصلّب عند حرارة الجو، يُحضّر بخلط معجون الراتنج A ومعجون المصلّب B بنسبة 1:1 بالوزن. يبقى المزيج لدنًا مدة تكفي لفرده على سطح كبير أو معقد، ثم يتصلّب إلى كتلة منخفضة الكثافة يمكن تشغيلها بخمسة محاور. يفيد في نموذج رئيسي أو نموذج انتقالي أو قالب مركّب لإنتاج محدود. وتوفر الرغوة أو الخشب أو هيكل ذو أضلاع فولاذية الدعم تحت المعجون.
تورد ورقة بيانات MP50 الصادرة في أبريل 2026 كثافة بعد التصلب قدرها 0.45–0.50 g/cm³، وصلادة Shore D52–60، ومعامل تمدد حراري يقارب 45 × 10⁻⁶ K⁻¹. تتجاوز Tg المقاسة بطريقة DSC مقدار 50°C بعد سبعة أيام عند 25°C، وتتجاوز 60°C بعد 24 ساعة عند 25°C تليها 16 ساعة عند 40°C. تخص هذه القيم العينات وبرامج التصلب المحددة، ولا تجعل MP50 مادة لقوالب الإنتاج عالية الحرارة.
| البند المرجعي | ظروف العملية المرجعية | أثرها في العملية |
|---|---|---|
| نسبة الخلط | A:B = 1:1 بالوزن | استخدم ميزانًا؛ نسبة الحجم ليست بديلًا. |
| نافذة العمل | 40–70 دقيقة؛ 500 g عند 25°C، ورقة أبريل 2026 | خطّط الخلطات واستخدم المادة قبل ارتفاع لزوجتها. |
| تصلّب يسمح بالتشغيل | 16–20 ساعة عند 25°C، شرط مرجعي | تحتاج المقاطع الأسمك أو الأماكن الأبرد إلى وقت أطول أو تصلّب مضبوط. |
| حد الطبقة الواحدة | سماكة المعجون المطبق حتى 50 mm؛ تحقق من شروط العملية | لا تستخدم كتلة سميكة لإخفاء ضعف الدعم أو تجنّب ضبط الحرارة. |
| شرط ما قبل الطلاء | صلادة لا تقل عن Shore D53 قبل تطبيق طبقة الجلكوت | تحقّق من التصلّب وحالة السطح قبل وضع جيل كوت على النموذج الرئيسي. |
تسلسل العملية
1. صمّم القاعدة قبل فتح عبوة المادة
ابدأ بالسطح النهائي وسماحية التشغيل وخطة المراجع ونقاط الرفع وحرارة التصلّب المتوقعة. ابنِ قاعدة صلبة نظيفة تتبع الشكل التقريبي. قد تقلل كتلة رغوية أو خشبية كمية المعجون، ويصلح هيكل بأضلاع فولاذية للأشكال الكبيرة جدًا. عندما يكون الالتصاق غير مؤكد، ضع طبقة رقيقة متوافقة من أساس إيبوكسي على القاعدة المحضّرة. يجب ألا تنثني القاعدة أثناء ضغط المعجون أو تشغيل الكتلة.
2. كيّف المادة وزِنها واخلطها
اضبط حرارة المكونين بالتساوي قبل الخلط. يصعب تجانس المعجون البارد، بينما تقلل الحرارة الزائدة زمن التشغيل. زن A وB بنسبة كتلية 1:1. اخلط الكميات الصغيرة بالطي والضغط، واستخدم معدات مناسبة للدفعات الأكبر. أعد المادة الملتصقة بجدران الوعاء وزواياه إلى منطقة الخلط. تشترط تعليمات العمل مواصلة الخلط 3–5 دقائق بعد اختفاء اختلاف اللون الظاهر؛ فاللون المتجانس وحده لا يثبت اكتمال الخلط.
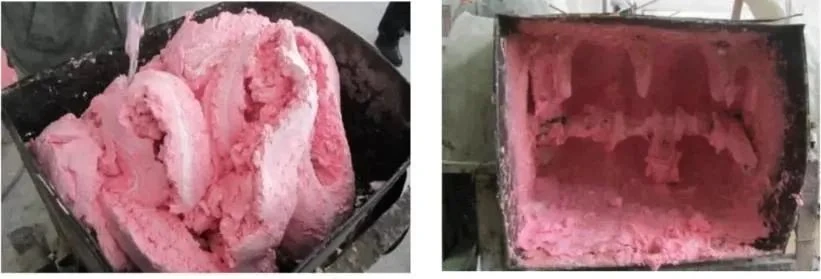
3. اختبر زمن استخدام المزيج في ظروف العمل الفعلية
تحدد ورقة أبريل 2026 زمن تشغيل يبلغ 40–70 دقيقة لخلطة وزنها 500 g عند 25°C، وتذكر تعليمات العمل نحو 60 دقيقة في اختبارها المحدد. تحقق من الزمن باستخدام كتلة الدفعة وشكل الوعاء وحرارة المادة الفعلية. تحتفظ المواد الأدفأ والدفعات الأكبر والتكدسات السميكة بمزيد من حرارة التفاعل، فيقصر زمن التشغيل. خطط لإنهاء التطبيق خلال نحو ثلثي المدة العملية التي يثبتها الاختبار، وفق إرشادات التطبيق.
4. طبّق المعجون في طبقات مدموكة
اضغط المعجون إلى ألواح رقيقة على سطح نظيف، وانقل كل لوح إلى القاعدة، وثبّته بحركات قوية متداخلة. تساعد طريقة الكتل الصغيرة والطبقات المتعددة على طرد الهواء واتباع الانحناءات المركّبة. اعجن كل وصلة حتى تتماسك القطع المتجاورة تمامًا؛ فالوصلات الظاهرة تصبح مشكلة عند التشغيل والتشطيب. يتمتع المعجون بقوام يمنعه من الترهل على الأسطح العمودية، وتذكر مرجعية العملية تراكم طبقات بسمك نحو 10–50 مم دون ترهل عند التطبيق الصحيح. وزّع المناطق السميكة بدل ترك كتلة ساخنة منعزلة، وأبقِ الدعم متصلًا تحتها.
5. دعه يتصلّب ثم شغّله
تحدد ورقة البيانات 16–20 ساعة قبل التفريز عند 25°C. هذا شرط مرجعي وليس جدولاً صالحاً لكل سماكة أو حرارة ورشة. في الظروف الباردة تصف تعليمات العمل تسخيناً مضبوطاً ضمن 35–80°C؛ اختر الحرارة والمدة وفق بنية الدعامة والمعجون كاملة. قبل التشغيل تحقق من التصلب والصلادة والفراغات والوصلات والتشوه، ثم اعتمد مراجع موحدة للتشطيب باستخدام CNC.
6. لا تطلِ إلا نموذجًا رئيسيًا محضّرًا جيدًا
عندما يُطلب نموذج رئيسي أملس ولامع، أنهِ التشغيل وصنفر السطح برفق ثم أزل كل أثر للغبار والرطوبة. اترك المعجون يصل إلى الصلادة المحددة؛ تتطلب إرشادات التطبيق أكثر من شور D53 قبل رش جيل كوت إيبوكسي سهل الصنفرة. رش في مكان نظيف وجاف عند نحو 20–30 °C. قد تقلل الرطوبة العالية أو الأسطح المبللة أو الحرارة فوق نحو 35 °C التصاق الجيل كوت، أو تجعل تبخر المذيب والتصلّب سريعين جدًا. تصف هذه الخطوة طلاء سطح نموذج رئيسي؛ وهي لا تجعل MP50 بذاتها مناسبة لقالب نهائي عالي الحرارة.
كيّف البنية مع القطاع
- شفرات الرياح: يمكن لهيكل بأضلاع فولاذية أو رغوية مع غلاف من الألياف الزجاجية وسطح MP50 أن يشكّل نموذجًا رئيسيًا طويلًا بلا وصلات للشفرات. اعمل في أقسام مضبوطة وتحقّق من المراجع بطولها الكامل قبل صنع قالب الإنتاج؛ فالأحجام الكبيرة لا تزال تحتاج إلى ضبط الحرارة الناتجة والتشوّه.
- السيارات: يناسب المعجون النماذج الرئيسية لهياكل السيارات الاختبارية وألواح الألياف الكربونية للقطعة الواحدة أو الدفعات الصغيرة جدًا. ويستبدل الألواح الموصولة بسطح متصل يسهل تشغيله وتعديله. أما دورات التصلّب الساخنة المتكررة أو الإنتاج الكثيف فتحتاج إلى قالب مؤهل لحرارة أعلى.
- الطيران: يناسب MP50 النماذج الأولية والنماذج الرئيسية ذات الأسطح المعقدة والأدوات الانتقالية. ويمكنه تحديد شكل قالب من ألياف الكربون تُرصّ طبقاته ثم يخضع للتصلّب اللاحق. قبل دورة الإنتاج، وثّق تاريخ تصلّب النموذج الرئيسي وثبات أبعاده وتعرّضه الحراري وتأهيل القالب النهائي.
قاعدة عملية للاختيار
اختر MP50 عندما تكون الأولوية للوزن المنخفض والبناء اليدوي للشكل والتشغيل السريع والاستخدام عند حرارة الغرفة أو درجات حرارة معتدلة. واختر نظام قوالب آخر إذا كان القالب النهائي سيواجه مرارًا دورة تصلّب مركّبات عالية الحرارة. اضبط الخلطات، واختبر زمن العمل المتاح عند الكتلة والحرارة الفعليتين، وأكّد التصلّب قبل الطلاء، وأهّل القاعدة والمعجون والتشطيب كنظام واحد.