
Anwendung/Gießerei

Kernkästen und Werkzeuge für Sandkerne

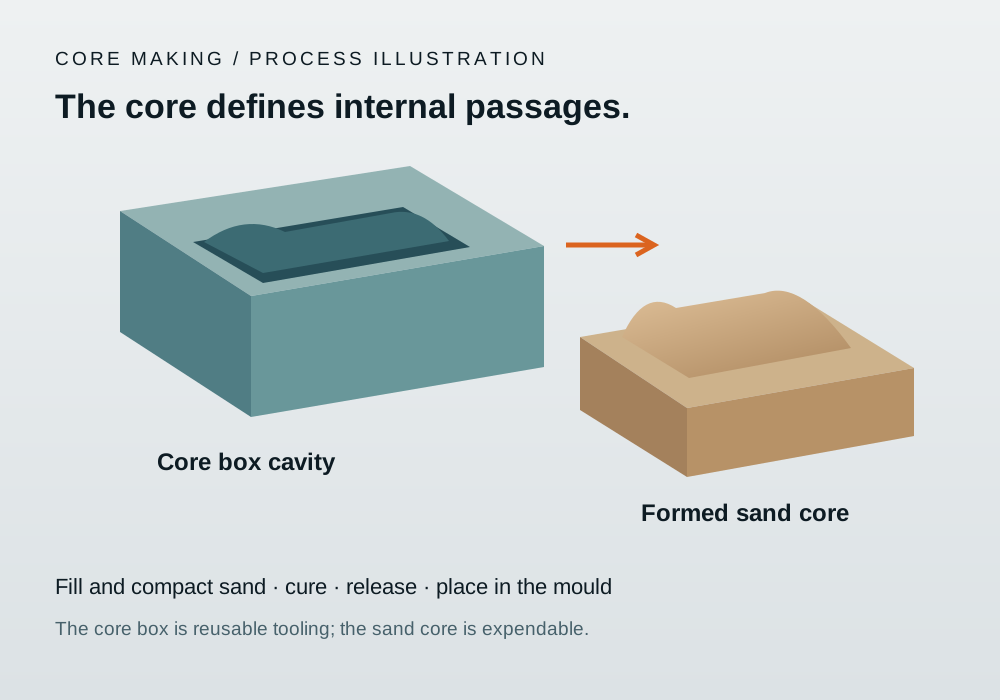
Ein Kernkasten dient zur Herstellung des verlorenen Sandkerns, der im Metallgussteil einen inneren Hohlraum bildet. Der wiederverwendbare Kernkasten benötigt präzise Teilungsflächen, eine reproduzierbare Positionierung, ausreichende Entlüftung und eine zuverlässige Entformung des Kerns. Seine Anforderungen unterscheiden sich von denen eines Gießereimodells für die Außenkontur.

Originalschema, das einen wiederverwendbaren Kernkasten und einen geformten Sandkern zeigt
EPTEK / ANWENDUNGWiederverwendbarer Kernkasten, entbehrlicher Sandkern

Technische Anforderungen

Die Konstruktion auf das Kernherstellungsverfahren abstimmen

01 / VERFAHREN

Kalthärtende und erhitzte Prozesse erfordern unterschiedliche Werkzeuge

Geben Sie Sand und Bindemittel, Füll- oder Schießmethode, Aushärtungsprozess und tatsächliche Werkzeugtemperatur an. Eine für einen Prozess geeignete Harzplatte oder Gießharz ist nicht automatisch für einen beheizten Kernkasten geeignet.

02 / WERKZEUGKONSTRUKTION

Schützen Sie die Funktionen, die den Kern steuern.

Planen Sie Trennungen, Entlüftungen, Füllpunkte, Auswurf, Positionierungsbuchsen und austauschbare Verschleißbereiche. Die Fugen müssen bei wiederholtem Befüllen und Entformen ausgerichtet und dicht bleiben.

Technische Anforderungen

Grundkörper und Arbeitsfläche auswählen

RouteEPTEK-FamilieProjektprüfung
CNC-gefräster KernkastenPUBOARD 1350 für Coldbox-KernkästenSandabrieb, Detailfestigkeit, Verbindungen, Einsätze und Betriebstemperatur
Gegossener oder nachgebildeter Kernkastenprojektspezifische Gusssysteme, vorbehaltlich KernherstellungsversuchenTrennverhalten, Füllstoffe, Aushärtung, Dimensionsänderung und Wandstärke
Oberflächenschicht oder ReparaturKompatible Werkzeug-Gelcoats und ReparatursystemeHaftung, Kantendetails, Abrieb und Reparaturbearbeitung

Technische Anforderungen

Den Sandkern vor dem Produktionsstart prüfen

Testen Sie das tatsächliche Sand- und Bindemittelsystem. Überprüfen Sie die Kernabmessungen, die Nichtübereinstimmung der Trennfugen, Oberflächenschäden und die Trennkonsistenz. Führen Sie anschließend einen Gussversuch durch, um die Kernposition und die resultierende Innengeometrie zu bestätigen.