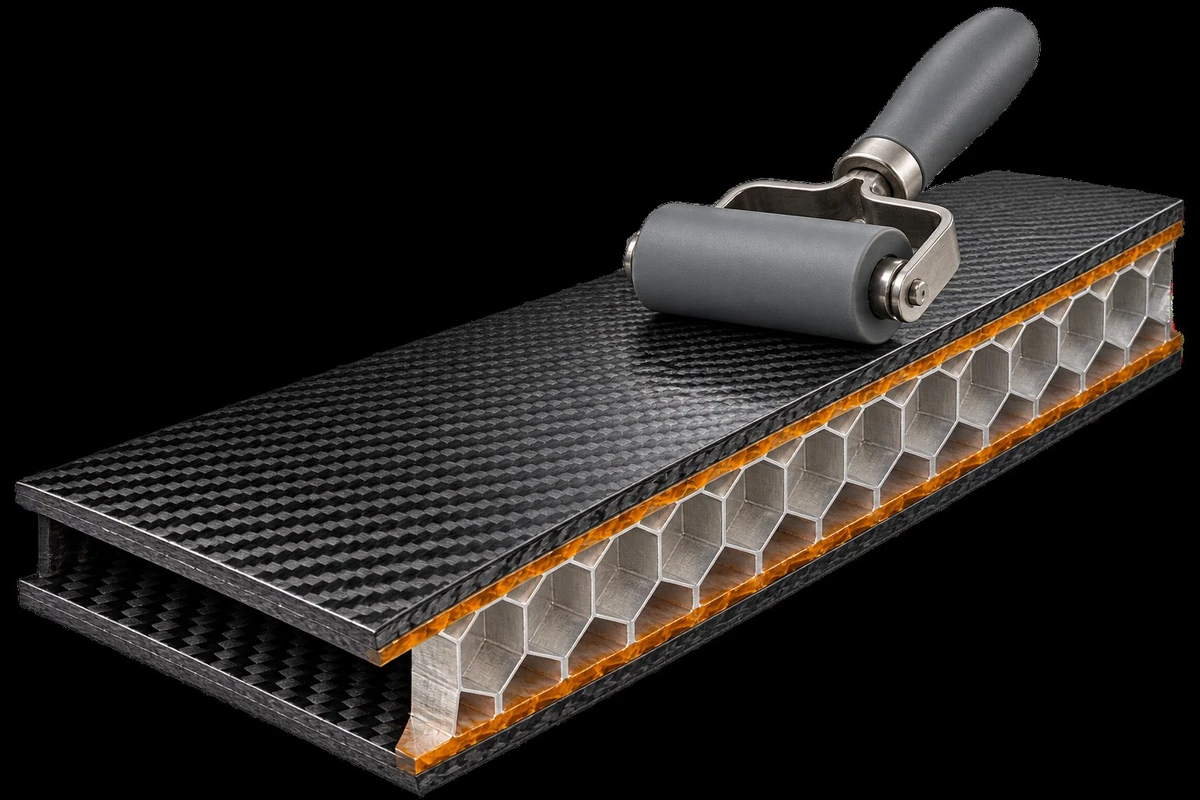
Luftfahrtwerkzeugverbindungen müssen der Handhabung, Vakuumbelastungen, thermischen Zyklen und wiederholten Reparaturen standhalten. Trennen Sie strukturelle Verklebung, Sprüh- oder Klebepositionierung, Kernnaht und Reparatur bei niedriger Temperatur und passen Sie dann den Klebstoff an den Untergrund und den Prozess vor Ort an.
01 / KUNDENANFORDERUNG
Achten Sie auf eine genaue Montage.
Der Klebstoff ist Teil der Geometrie des Werkzeugs. Eine stabile Verbindungslinie und ein kontrollierter Spalt können ein Durchdrucken, Kernbewegungen, Kantenabhebungen und Nacharbeiten beim Beschneiden, Bohren oder Auflegen verhindern.
02 / AUSWAHLKRITERIEN
Passen Sie die Belastung und das Zeitfenster an.
Bestätigen Sie die Vorbereitung des Untergrunds, die Lückenfüllung, die offene Zeit, die Aushärtungstemperatur, die Zähigkeit, die Scher- oder Schälanforderungen und ob die Verbindung bearbeitet oder lackiert werden muss. Der AviBond-Katalog ist der Ausgangspunkt; Die Projektbeschreibung legt die endgültige Route fest.
03 / PROZESSKONTROLLEN
Vorbereiten, mischen, verschließen und prüfen.
Reinigung, Abrieb oder Grundierung, Mischungsverhältnis, Anwendung, Klemmdruck, Auspressen und Aushärten kontrollieren. Überprüfen Sie bei Waben- oder Kernverbindungen die Benetzung, den Abschluss und die lokale Unterstützung, bevor die Haut geschlossen wird.
04 / PRÜFUNG VOR DEM EINSATZ
Planen Sie die Reparatur von Anfang an.
Definieren Sie bei Klingen-, Platten- oder Werkzeugreparaturen den Zugang, die Aushärtung bei niedriger Temperatur, das Schleifen, die Neubeschichtung und die Inspektion, bevor der Schaden auftritt. Ein Reparatursystem, das zum Standortprozess passt, kann wertvoller sein als eine Schlagzeilenstärke.