NINE CHAPTERS / FÜNFACHS-MASCHINEN FÜR NICHTMETALLE

Fünfachsbearbeitung mit Linearmotoren
Für nichtmetallische Werkstoffe entwickelt

NINE CHAPTERS konzentriert sich auf die Bearbeitung nichtmetallischer Werkzeuge und Faserverbundwerkstoffe. Direktantriebe, Struktursteifigkeit, Schwingungsbeherrschung und präzise Rückführung ermöglichen eine schnelle Bearbeitung und zuverlässige Feinbearbeitung großer Freiformflächen.

Modell- und WerkzeugbauplattenModellierpastenCarbonfaserbauteile
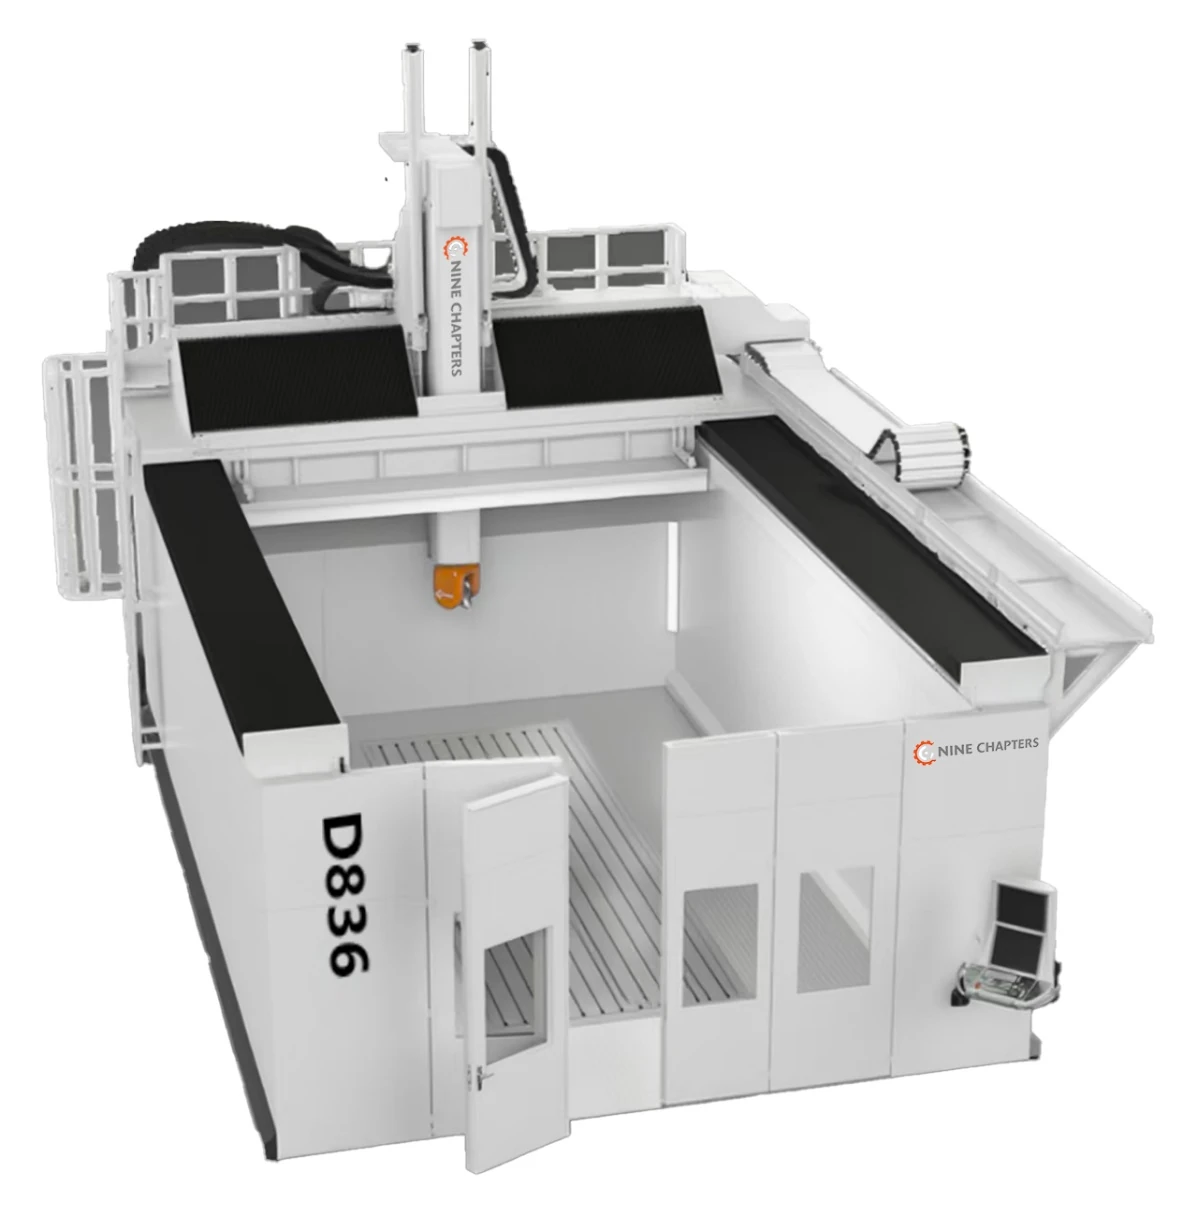
NINE CHAPTERS D836 · Maschinenvisualisierung · Ausstattung gemäß technischer Vereinbarung
NINE CHAPTERS D836Maschinenvisualisierung · Ausstattung gemäß technischer Vereinbarung
XYZ-Linearmotoren

Direktantrieb mit präziser Positionsrückführung

A/C-Torquemotoren

Direkt angetriebener Schwenkkopf für simultane Fünfachsbearbeitung

Metall + Mineralguss

Tragende Steifigkeit und Schwingungsdämpfung

01 ZENTRALER VORTEIL

Lineardirektantrieb: schnelle Reaktion, kürzere Antriebskette

NINE CHAPTERS ist auf linearmotorgetriebene Fünfachsmaschinen für nichtmetallische Werkstoffe spezialisiert. Die XYZ-Linearachsen erzeugen die Vorschubkraft direkt; Zahnstangen oder Kugelgewindetriebe zur Umwandlung einer Drehbewegung in eine Linearbewegung entfallen. Dadurch sinkt der Einfluss von Umkehrspiel, elastischer Verformung und Verschleiß in der Antriebskette. Linearmaßstäbe und eine abgestimmte Steuerung unterstützen schnelle Reaktionen und eine stabile Bahnführung an komplexen Flächen.

Weniger antriebsbedingte Genauigkeitsschwankungen und Wartungsaufwand; kontrollierte Bewegungsqualität auch bei häufigem Beschleunigen, Richtungswechseln und langen Verfahrwegen.

DIREKTANTRIEBLINEARMOTORPOSITIONSRÜCKFÜHRUNG

Prinzipdarstellung · ohne Zahnstangen- oder Kugelgewindetrieb

02 ZENTRALER VORTEIL

Schutz und Präzision zählen auch bei Nichtmetallen

Modellbauplatten, Modellierpasten und Faserverbundwerkstoffe stellen besondere Anforderungen: große Freiformflächen, hohe Schnittgeschwindigkeiten, abrasiver Staub und die elektrische Leitfähigkeit von Carbonfaserstaub. NINE CHAPTERS stimmt Bearbeitungsabläufe und Schutzmaßnahmen darauf ab, einschließlich Absaugung an der Schnittstelle, Schutz präziser Messsysteme und Wartungszugang zu wichtigen Komponenten. Wenn Schruppen und Schlichten auf derselben Maschine erfolgen sollen, müssen Spindel, Struktur, Werkzeuge und Aufspannung sowohl zum Materialabtrag als auch zur geforderten Endoberfläche passen.

Schutzmaßnahmen unterstützen Zuverlässigkeit und dauerhafte Genauigkeit; die Genauigkeit ohne Belastung allein beschreibt den staubigen Bearbeitungsalltag nicht.

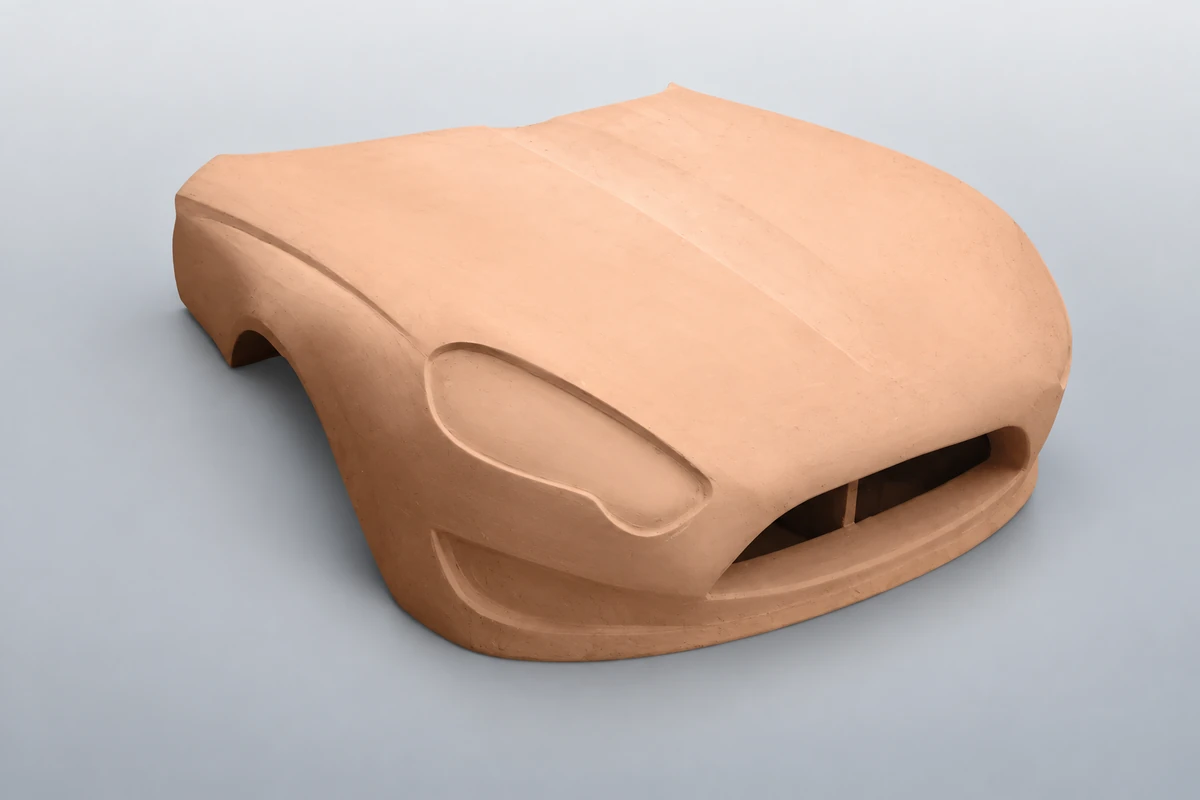
Konturen aus Modellbauplatten
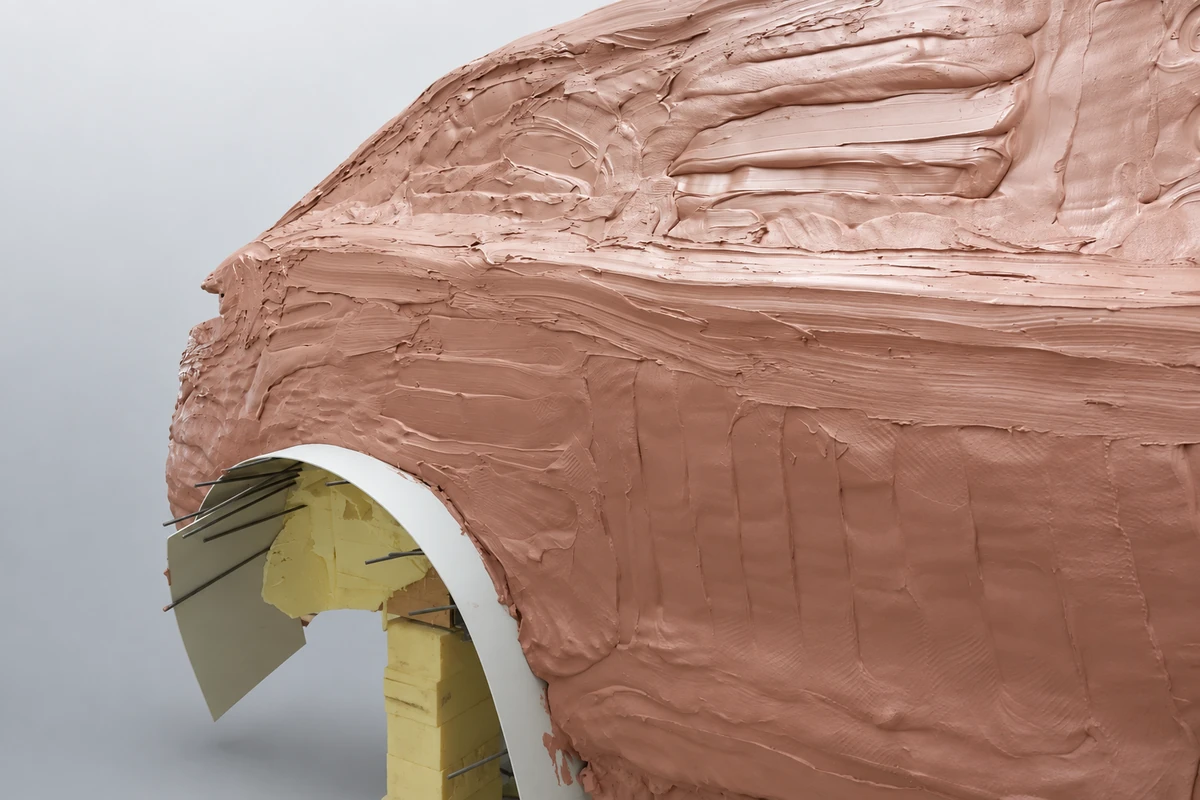
Urmodelle aus Modellierpaste
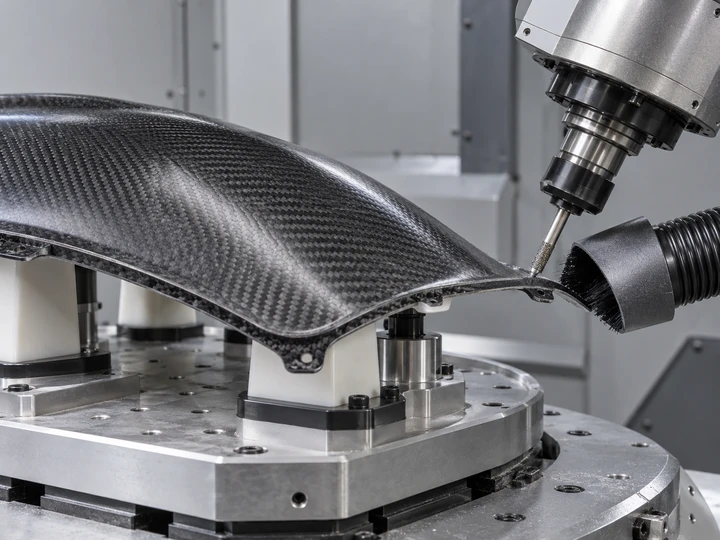
Carbonfaserbauteile
Carbonfaserbauteile
Absaugung an der EntstehungsstelleSchutz der PräzisionskomponentenBeherrschung leitfähiger StäubeWartungsfreundlicher Aufbau

Die Schutzausstattung richtet sich nach Werkstoff, Bearbeitungsbereich und Projektanforderungen.

03 ZENTRALER VORTEIL

Metall sorgt für Steifigkeit, Mineralfüllung für Dämpfung

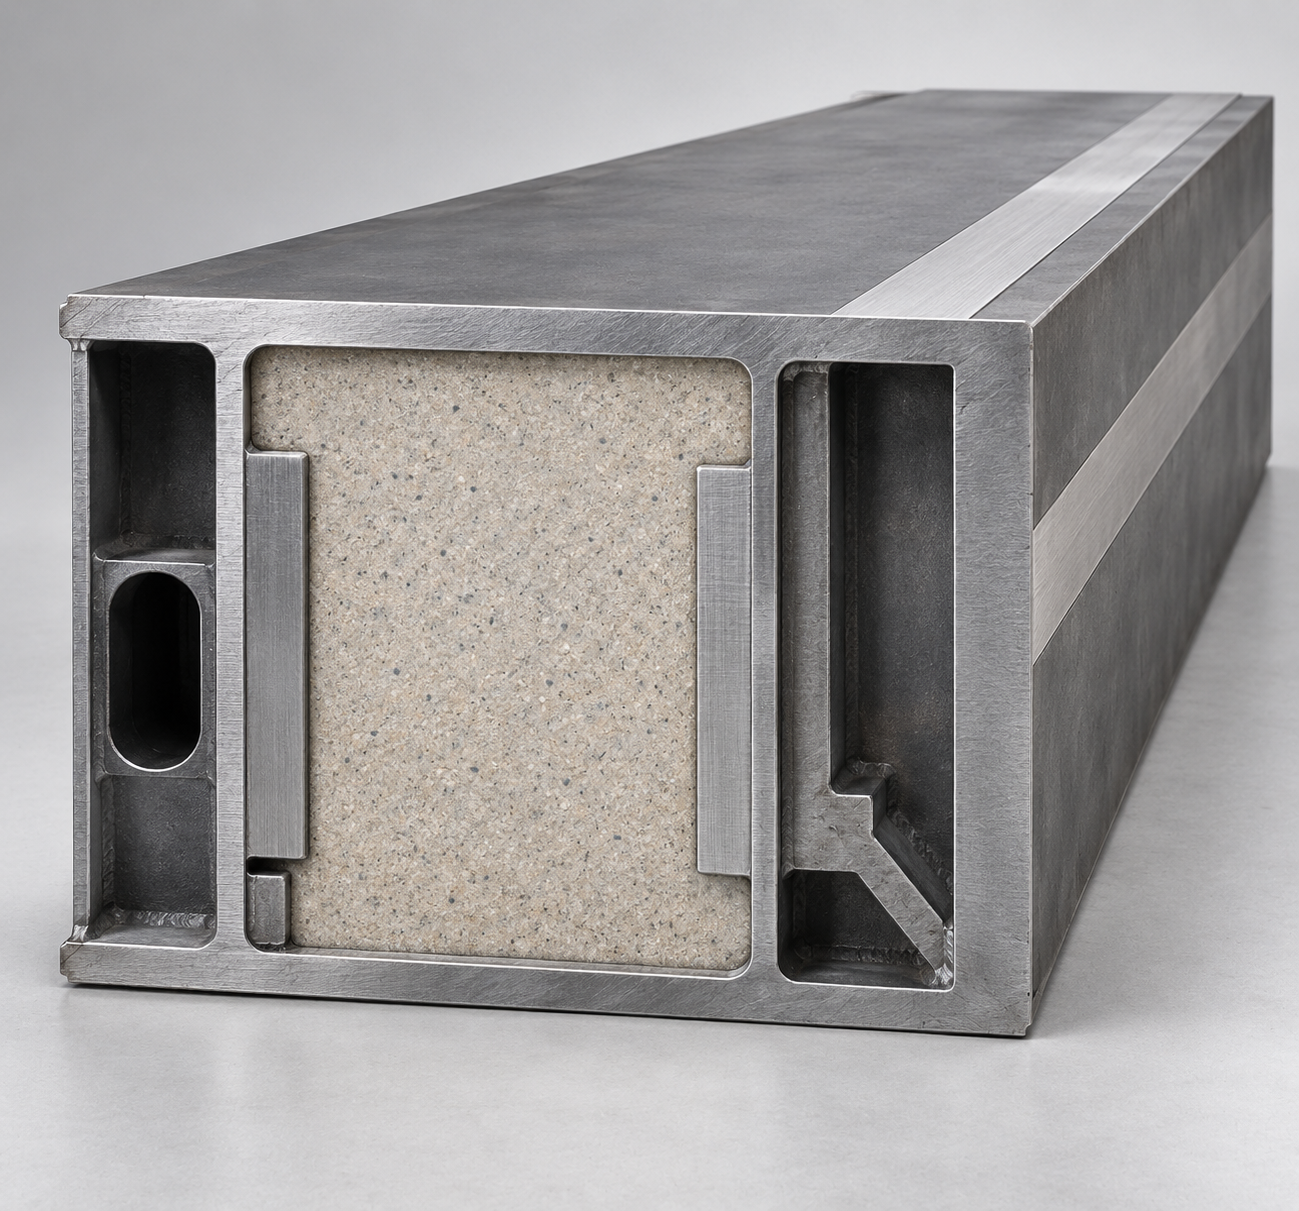
Bei Modellen mit Hybridbett schafft die tragende Metallstruktur einen definierten Lastpfad und die Steifigkeitsbasis. Ausgewählte stationäre Hohlräume werden mit Mineralguss gefüllt, um die Dämpfung zu verbessern und Strukturresonanzen zu mindern. NINE CHAPTERS betrachtet Steifigkeit und Schwingungsbeherrschung als gemeinsame Konstruktionsaufgabe. Spannungsabbau, Alterung, Präzisionsbearbeitung und geometrische Prüfungen nach der Montage unterstützen die Formstabilität. Dies dient der Bearbeitung großer Flächen, insbesondere der Schlichtqualität nach dem Schruppen.

Struktursteifigkeit nimmt Schnittkräfte auf; Dämpfung begrenzt Schwingungen und verbessert die Grundlage für Maßhaltigkeit und Oberflächengüte.

Bettquerschnitt als Illustration · tragendes Metall mit zusammenhängender Mineralfüllung Je eine Führungsmontagefläche oben und seitlich; Führungsschienen und Magnetplatten sind hier nicht montiert.
Bettquerschnitt als Illustration · tragendes Metall mit zusammenhängender Mineralfüllung
Je eine Führungsmontagefläche oben und seitlich; Führungsschienen und Magnetplatten sind hier nicht montiert.

04 ZENTRALER VORTEIL

Direktantrieb im Schwenkkopf: Präzision, Drehmoment und geringes Gewicht

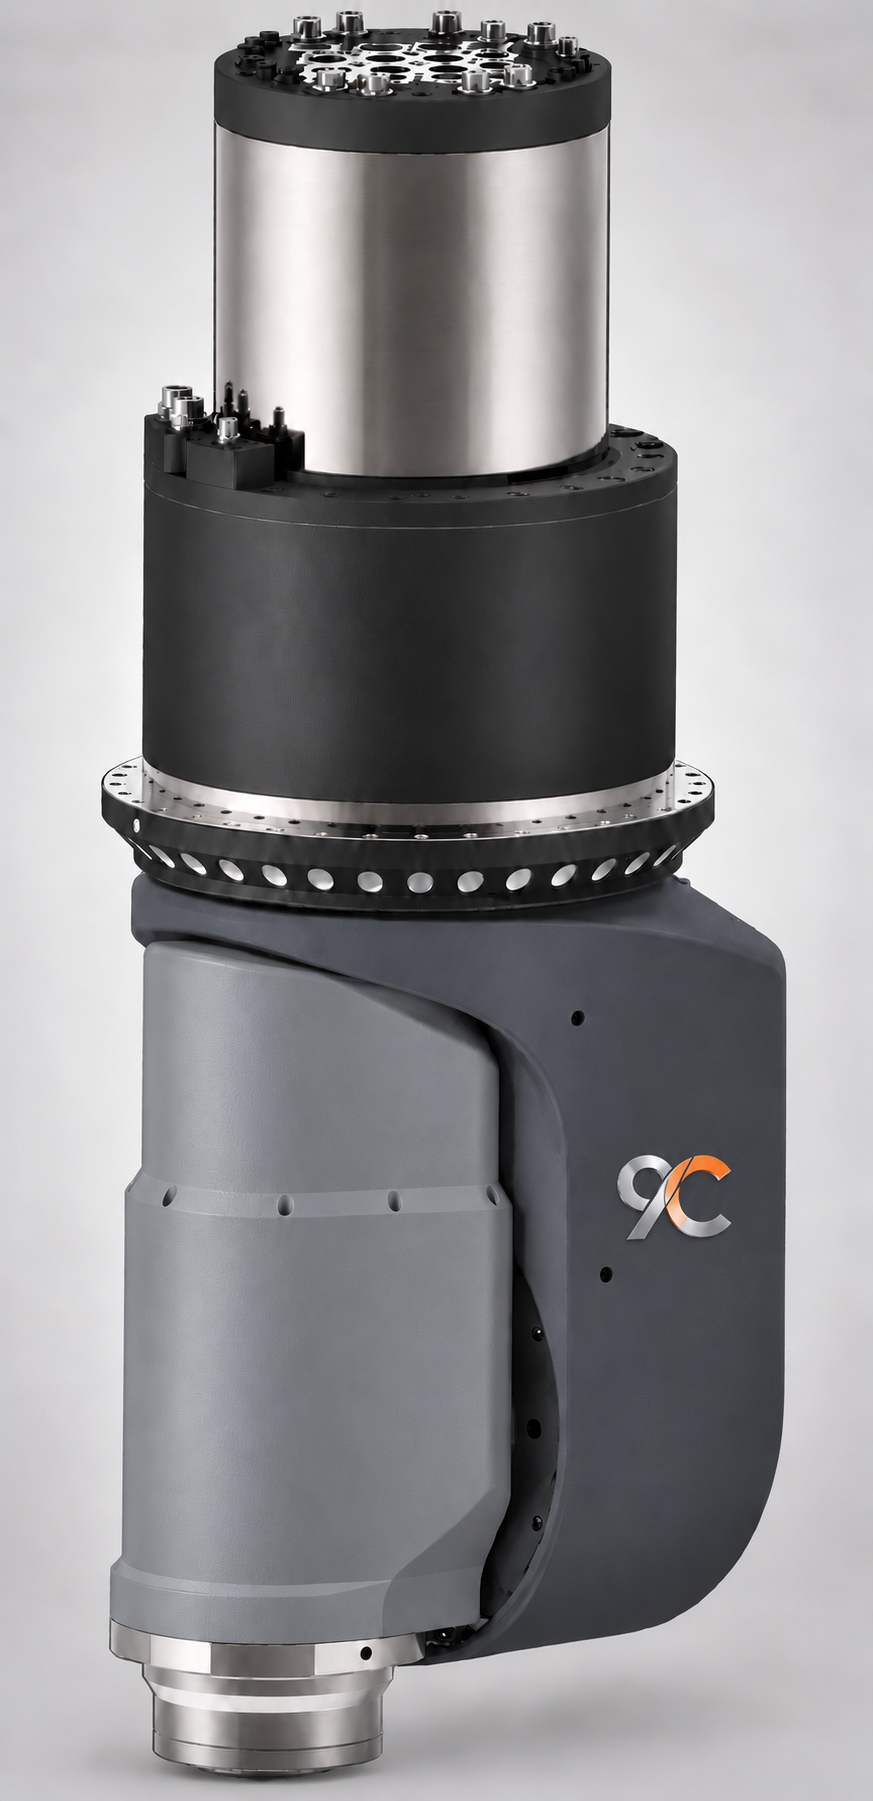
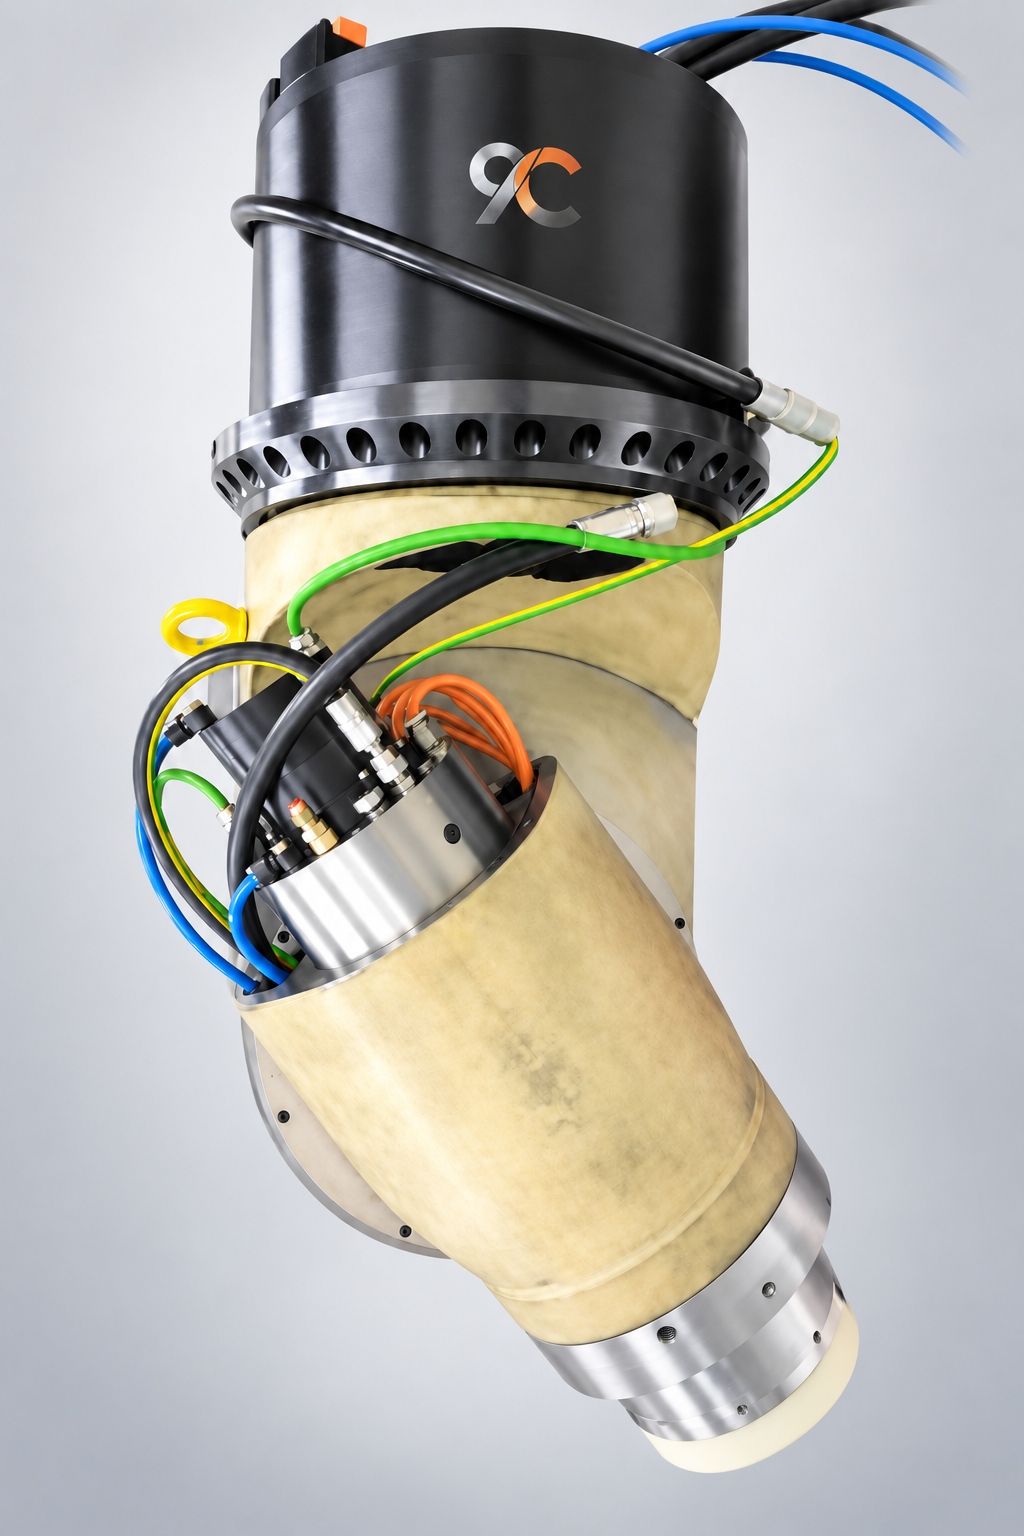
Die von NINE CHAPTERS angebotenen direkt angetriebenen Schwenkköpfe nutzen Torquemotoren für die A/C-Drehachsen und verzichten dort auf Riemenübertragung. Ihr Nutzen umfasst neben der indexierten Positionierung auch Reaktion, Laufruhe und Orientierungsführung bei simultaner Fünfachsbearbeitung. Winkelrückführung, Kopfsteifigkeit, Kühlung und Werkzeugzugänglichkeit werden gemeinsam ausgewählt; Kalibrierung und Zerspanungsversuche nach der Montage prüfen die Maschinenleistung. Der Kopf verbindet hohe Präzision und hohes Drehmoment mit einer Leichtbauweise von etwa 300 kg und reduziert damit die bewegte Masse. Das tatsächliche Gewicht hängt von Spindel, Zubehör und Kopfkonfiguration ab.

Werkzeugorientierung und Werkzeugspitzenbahn an komplexen Flächen zuverlässig führen, statt nur statische Katalogwerte zu vergleichen.

NINE CHAPTERS 9C · Außenansicht des Schwenkkopfs
Außenansicht des Schwenkkopfs
NINE CHAPTERS 9C · Montageansicht
Montageansicht

Schwenkkopf und 9C-Markenauftritt · zum Vergrößern anklicken
Ausführung, Spindel und Zubehör richten sich nach der technischen Vereinbarung des gewählten Modells.

05 ZENTRALER VORTEIL

Produktivität am abgenommenen Werkstück messen

Die Produktivität an komplexen Flächen hängt davon ab, einen wirksamen Vorschub bei eingehaltenen Toleranzen und Oberflächenanforderungen aufrechtzuerhalten, nicht nur von der maximalen Eilganggeschwindigkeit. Linearmotorreaktion, Werkzeugbahnen, Fünfachszugänglichkeit, Werkzeugwechsel und Aufspannung bestimmen gemeinsam die Zykluszeit. NINE CHAPTERS empfiehlt den Vergleich von Schruppen, Schlichten, Nebenzeiten und Nachbearbeitung an einem repräsentativen Kundenwerkstück, damit sich Produktivitätsvorteile anhand abgenommener Teile nachweisen lassen.

Maschinen anhand von Zeit und Kosten je abgenommenem Werkstück auswählen, nicht nur anhand des Eilgangs.

SchruppenMaterialabtrag und stabile Aufspannung
SchlichtenOberflächengüte und Maßtoleranzen
NebenzeitenWerkzeugwechsel, Positionierung und Aufspannung
NachbearbeitungPrüfen, Schleifen und Nacharbeiten

ENGINEERING-KOMPETENZEN

Hochgeschwindigkeitsbearbeitung dauerhaft beherrschen.

Dauerhafte Genauigkeit entsteht durch das Zusammenspiel von Rückführung, Struktur, Wärmemanagement und Bearbeitungsprozess. Diese drei Fähigkeiten verbinden Komponentenleistung und Werkstückqualität.

06 / ENGINEERING-UNTERSTÜTZUNG

Geschlossene Positionsregelung und Fünfachskalibrierung

Linearmaßstäbe messen die Position der Linearachsen direkt und liefern die Rückführung für eine vollständig geschlossene Positionsregelung. Bei Fünfachsmaschinen sind zusätzlich die Winkelrückführung der Drehachsen, die Kalibrierung der Drehzentren und die Werkzeugspitzenführung an der Gesamtmaschine zu prüfen. NINE CHAPTERS definiert Abnahmepläne für Positionierung, Richtungswechsel, Portalsynchronisation und Werkzeugspitzenverhalten bei verschiedenen Schwenkwinkeln, damit Achsgenauigkeit zu Werkstückgenauigkeit wird.

07 / ENGINEERING-UNTERSTÜTZUNG

Wärmemanagement für lange Bearbeitungszyklen

Bei lang anhaltender Hochgeschwindigkeitsbearbeitung können Temperaturunterschiede an Motoren, Spindel, Schwenkkopf und Umgebung die Werkzeugspitzenposition verändern. NINE CHAPTERS berücksichtigt Kühlung, Wärmequellenisolierung, Temperaturmessung, Warmlauf und Kompensation gemeinsam. Im Mittelpunkt stehen Temperaturgradienten großer Strukturen und thermische Drift wichtiger Komponenten. Die Lösung richtet sich nach Modell und Betriebsbedingungen, sodass die Genauigkeit im kalten Zustand und im Dauerbetrieb geprüft werden kann.

08 / ENGINEERING-UNTERSTÜTZUNG

Werkstoff und Bearbeitungsprozess gemeinsam abstimmen

EPTEKs Erfahrung mit Werkzeugbaumaterialien und Prozessen liefert den Anwendungshintergrund für die Maschinenauswahl bei NINE CHAPTERS. Modellbauplatten, Modellierpasten und Verbundwerkstoffe unterscheiden sich bei Werkzeugen, Abstützung, Bearbeitungszugabe und Oberflächenanforderungen. Ausgangspunkt sind Werkstoff, Bauteilgeometrie und Qualitätsziele; daraus werden Spindel, Schwenkkopf, Tisch, Absaugung und Bearbeitungsablauf für die tatsächliche Produktionsaufgabe abgeleitet.

PROJEKTAUSLEGUNG

Aus Ihrer Bearbeitungsaufgabe wird eine klare Maschinenspezifikation.

Beginnen Sie mit einem repräsentativen Werkstück, dem Werkstoff und den Qualitätszielen. Gemeinsam klären wir Spindel, Schwenkkopf, Tisch, Schutz und Abnahme. Leistungswerte, Ausstattung und Lieferumfang richten sich nach der modellspezifischen technischen Vereinbarung und den Abnahmeanforderungen.

Maschinenprojekt besprechen ↗
  • Werkstoff und Werkstück-CAD
  • Arbeitsraum, Bearbeitungszugabe und Aufspannung
  • Maßtoleranzen und Oberflächenanforderungen
  • Stückzahl, Zykluszeit und Prüfverfahren