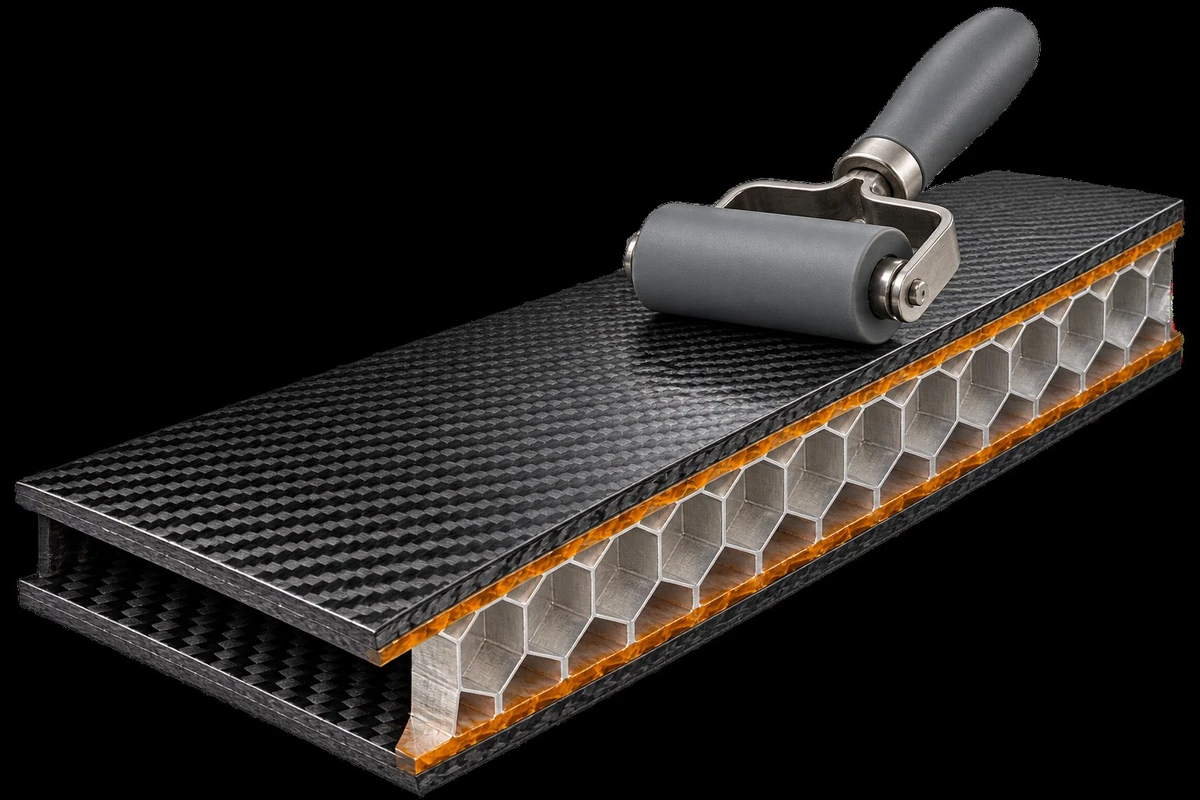
Las uniones de herramientas de aviación deben sobrevivir a la manipulación, las cargas de vacío, los ciclos térmicos y las reparaciones repetidas. Separe la unión estructural, la colocación del spray o adhesivo, el cierre del núcleo y la reparación a baja temperatura, luego haga coincidir el adhesivo con el sustrato y el proceso del sitio.
01 / NECESIDAD DEL CLIENTE
Mantenga el ensamblaje preciso.
El adhesivo forma parte de la geometría del utillaje. Una junta adhesiva estable y de espesor controlado puede evitar marcas que se reflejen en la superficie, desplazamientos del núcleo, levantamiento de bordes y retrabajos durante el recorte, el taladrado o la laminación.
02 / CRITERIOS DE SELECCIÓN
Haga coincidir la carga y la ventana
Confirme la preparación del sustrato, la capacidad de rellenar holguras, el tiempo abierto, la temperatura de curado, la tenacidad, las exigencias de cizalladura o pelado y si la junta se mecanizará o pintará. El catálogo AviBond es el punto de partida; los requisitos del proyecto determinan la solución final.
03 / CONTROLES DEL PROCESO
Preparar, mezclar, cerrar e inspeccionar
Controle la limpieza, la abrasión o imprimación, la proporción de mezcla, la aplicación, la presión de apriete, la salida del exceso de adhesivo y el curado. En uniones con paneles de nido de abeja o núcleos, verifique la impregnación, el cierre de bordes y el apoyo local antes de cerrar el revestimiento.
04 / COMPROBACIÓN ANTES DEL USO
Planifique la reparación desde el principio.
Para reparar palas, paneles o utillajes, defina de antemano el acceso, el curado a baja temperatura, el lijado, el repintado y la inspección. Un sistema de reparación compatible con las condiciones del lugar de trabajo puede aportar más valor que una cifra destacada de resistencia.