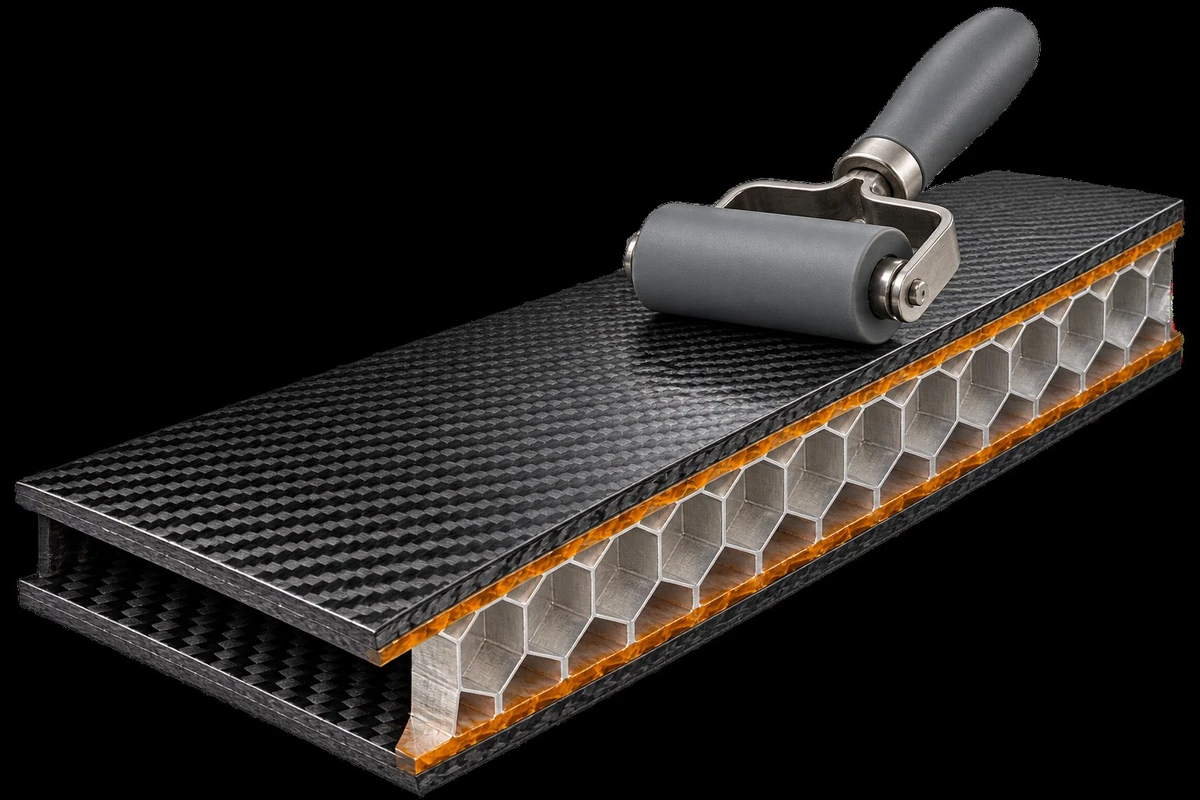
Les liaisons pour les outils d'aviation doivent survivre à la manipulation, aux charges sous vide, aux cycles thermiques et aux réparations répétées. Séparez le collage structurel, le positionnement par pulvérisation ou par pointage, la fermeture du noyau et la réparation à basse température, puis adaptez l'adhésif au substrat et au processus du site.
01 / BESOIN DU CLIENT
Maintenir la précision de l'assemblage
L'adhésif fait partie de la géométrie de l'outil. Une ligne de liaison stable et un espace contrôlé peuvent empêcher l'impression, le mouvement du noyau, le soulèvement des bords et les reprises pendant le détourage, le perçage ou la superposition.
02 / CRITÈRES DE CHOIX
Faites correspondre la charge et la fenêtre
Confirmez la préparation du substrat, le remplissage des espaces, le temps ouvert, la température de durcissement, la ténacité, la demande de cisaillement ou de pelage, et si le joint doit être usiné ou peint. Le catalogue AviBond est le point de départ ; le cahier des charges détermine le tracé final.
03 / POINTS DE CONTRÔLE DU PROCÉDÉ
Préparer, mélanger, fermer et inspecter.
Contrôler le nettoyage, l'abrasion ou l'apprêt, le rapport de mélange, l'application, la pression de serrage, l'essorage et le durcissement. Pour les joints en nid d'abeilles ou à âme, vérifier le mouillage, la fermeture et le support local avant la fermeture de la peau.
04 / VÉRIFICATION AVANT UTILISATION
Planifier la réparation dès le départ
Pour les réparations de pales, de panneaux ou de moules, prévoyez l’accès, le durcissement à basse température, le ponçage, la reprise du revêtement et le contrôle avant qu’un dommage ne survienne. Un système compatible avec les conditions du chantier peut être plus utile qu’une valeur de résistance mise en avant isolément.