
NINE CHAPTERS / MACHINES CINQ AXES POUR MATÉRIAUX NON MÉTALLIQUES

Usinage cinq axes à moteurs linéaires
Conçu pour les matériaux non métalliques

NINE CHAPTERS se consacre à l’usinage des outillages non métalliques et des composites. Entraînements directs, rigidité structurelle, maîtrise des vibrations et retour de position précis permettent d’usiner rapidement et de finir avec fiabilité de grandes surfaces complexes.

Planches d’usinagePâtes de modelagePièces en fibre de carbone
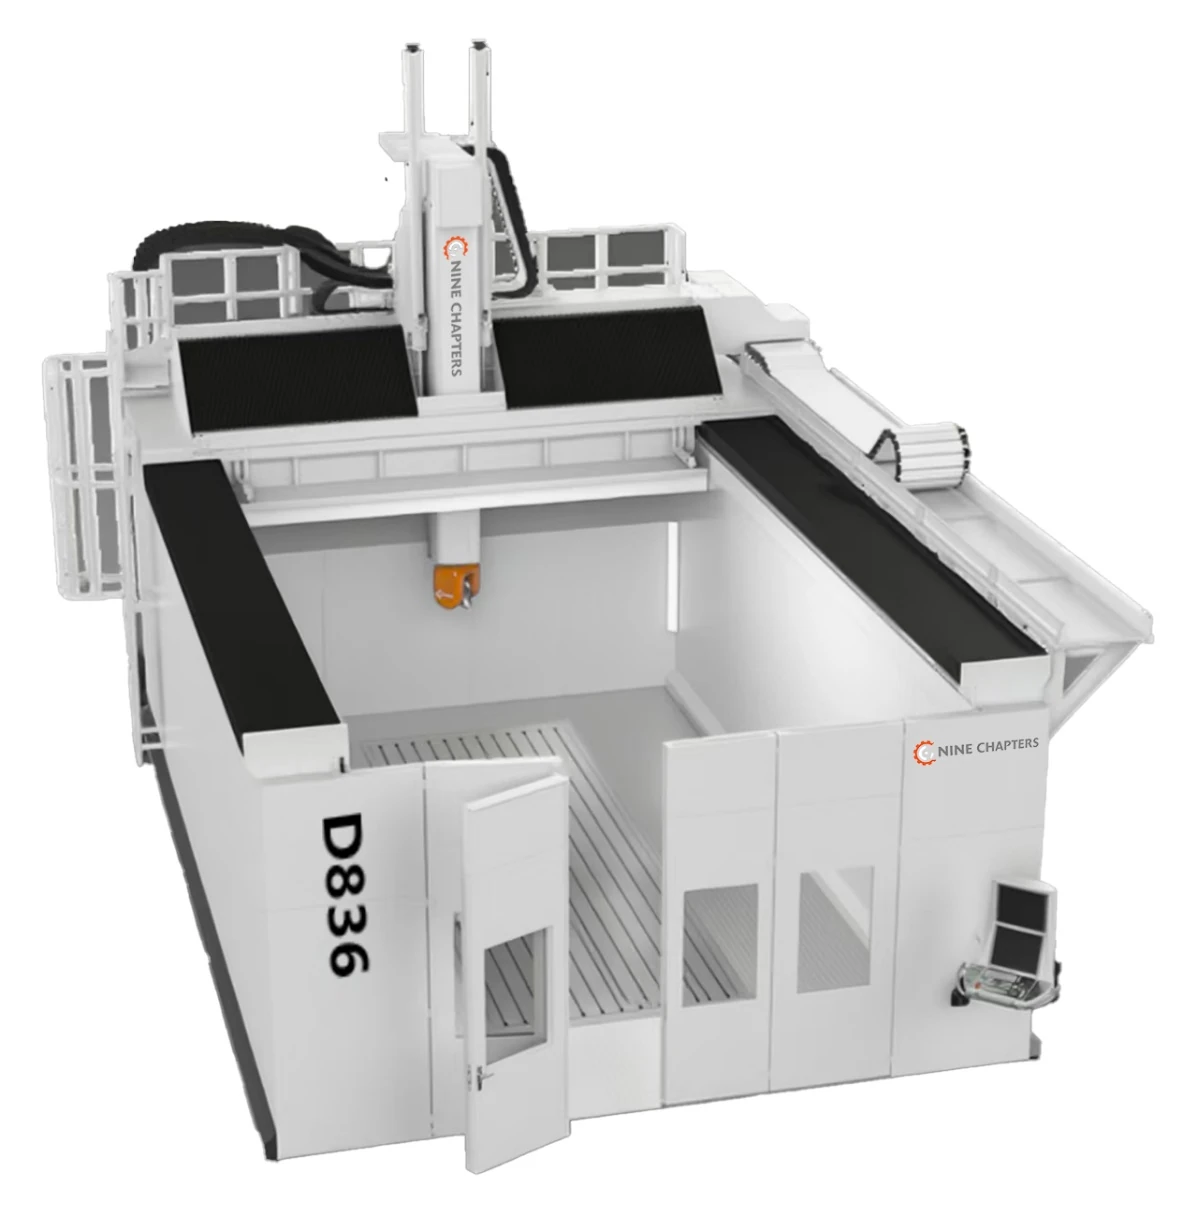
NINE CHAPTERS D836 · Visualisation de la machine · configuration selon l’accord technique
NINE CHAPTERS D836Visualisation de la machine · configuration selon l’accord technique
Moteurs linéaires XYZ

Entraînement direct avec retour de position précis

Moteurs couple A/C

Tête à entraînement direct pour l’usinage cinq axes simultané

Métal + coulée minérale

Rigidité porteuse et amortissement des vibrations

01 ATOUT ESSENTIEL

Entraînement linéaire direct : réactivité et chaîne de transmission raccourcie

NINE CHAPTERS est spécialisé dans les machines cinq axes à moteurs linéaires pour matériaux non métalliques. Les axes linéaires XYZ produisent directement la force de déplacement, sans crémaillère ni vis à billes pour convertir une rotation en translation. Cela réduit l’influence du jeu d’inversion, de la déformation élastique et de l’usure des éléments de transmission. Des règles linéaires et une commande adaptée assurent une réponse rapide et un suivi stable des trajectoires sur les surfaces complexes.

Réduire les variations de précision et la maintenance liées à la transmission, tout en maîtrisant les mouvements lors d’accélérations, d’inversions et de longues courses.

ENTRAÎNEMENT DIRECTMOTEUR LINÉAIRERETOUR DE POSITION

Schéma de principe · sans crémaillère ni vis à billes

02 ATOUT ESSENTIEL

Protection et précision comptent aussi pour les non-métaux

Les planches d’usinage, les pâtes de modelage et les composites renforcés de fibres présentent des contraintes spécifiques : grandes surfaces complexes, coupe à grande vitesse, poussières abrasives et conductivité électrique des poussières de carbone. NINE CHAPTERS adapte les procédés et la protection à ces conditions, avec aspiration au point de coupe, protection des systèmes de mesure précis et accès aux composants pour l’entretien. Lorsque l’ébauche et la finition doivent être réalisées sur une même machine, la broche, la structure, les outils et le bridage doivent répondre à la fois à l’enlèvement de matière et aux exigences de surface finale.

Faire de la protection un facteur de fiabilité et de précision durable, plutôt que d’évaluer uniquement la précision à vide sans tenir compte des poussières d’usinage.

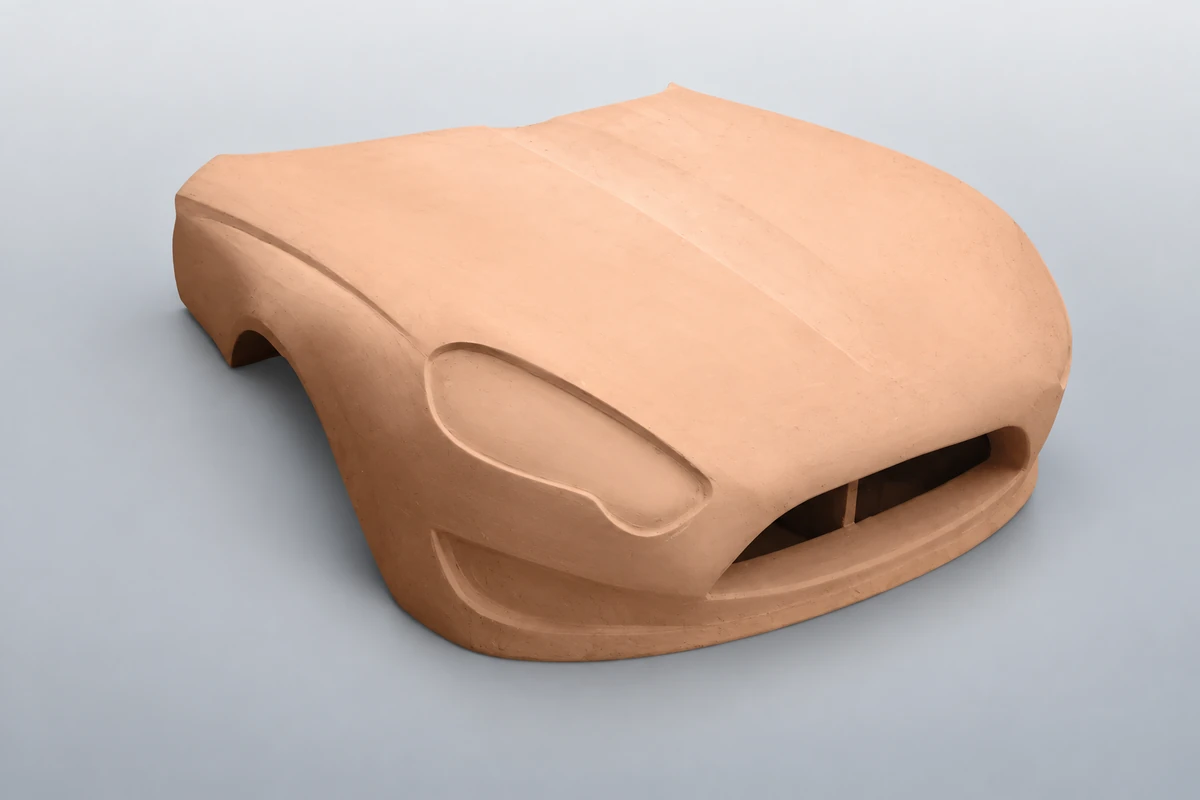
Formes usinées dans des planches
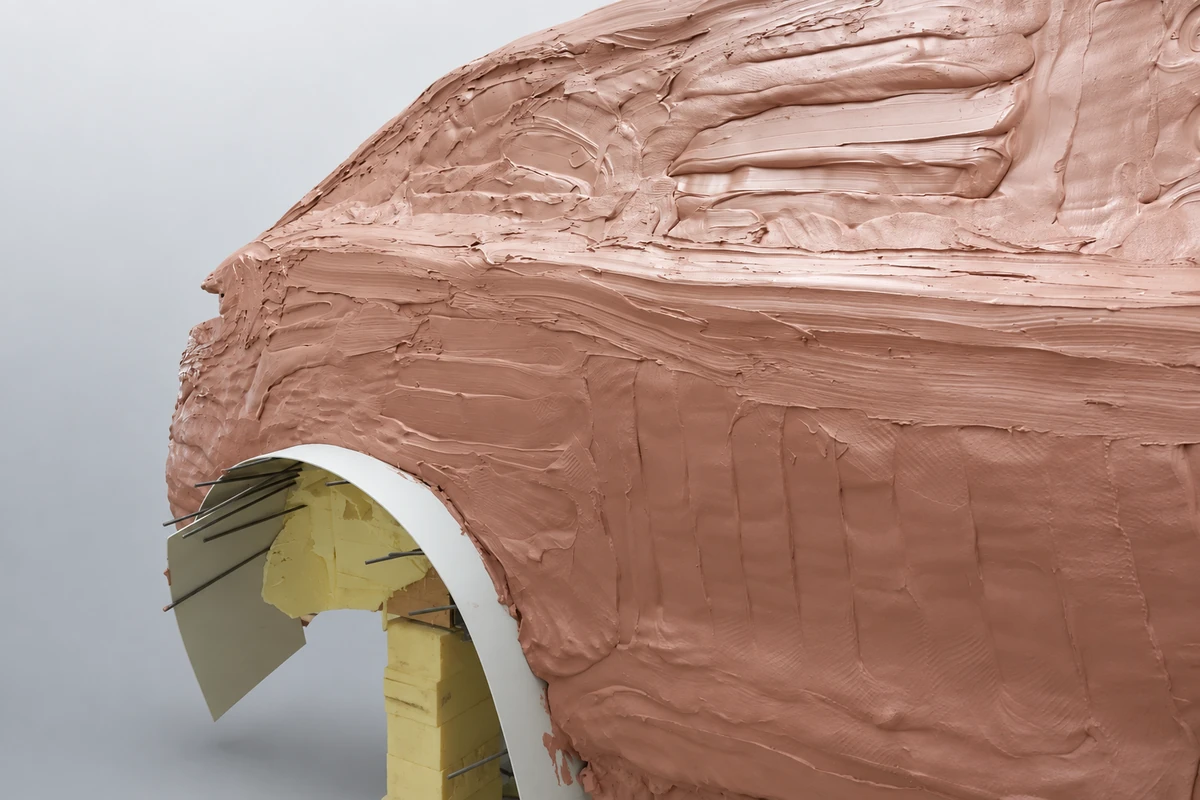
Modèles maîtres en pâte
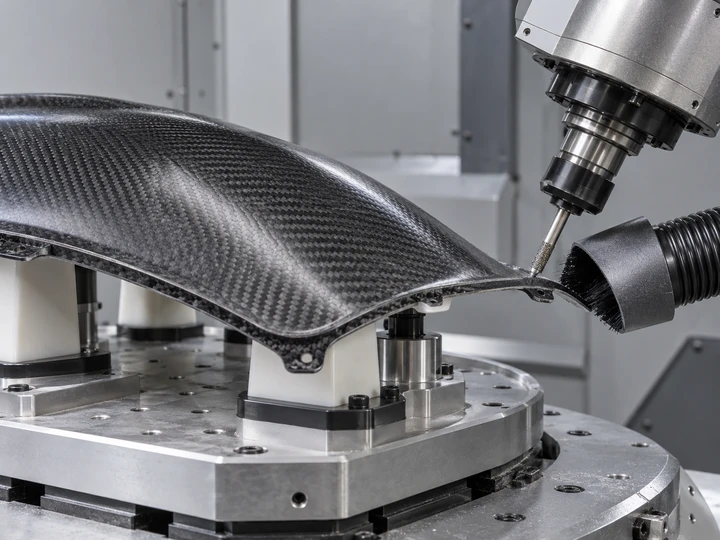
Pièces en fibre de carbone
Aspiration à la sourceProtection des composants de précisionMaîtrise des poussières conductricesAccès pratique pour l’entretien

La protection est définie selon le matériau, la zone d’usinage et les exigences du projet.

03 ATOUT ESSENTIEL

Le métal apporte la rigidité, le remplissage minéral améliore l’amortissement

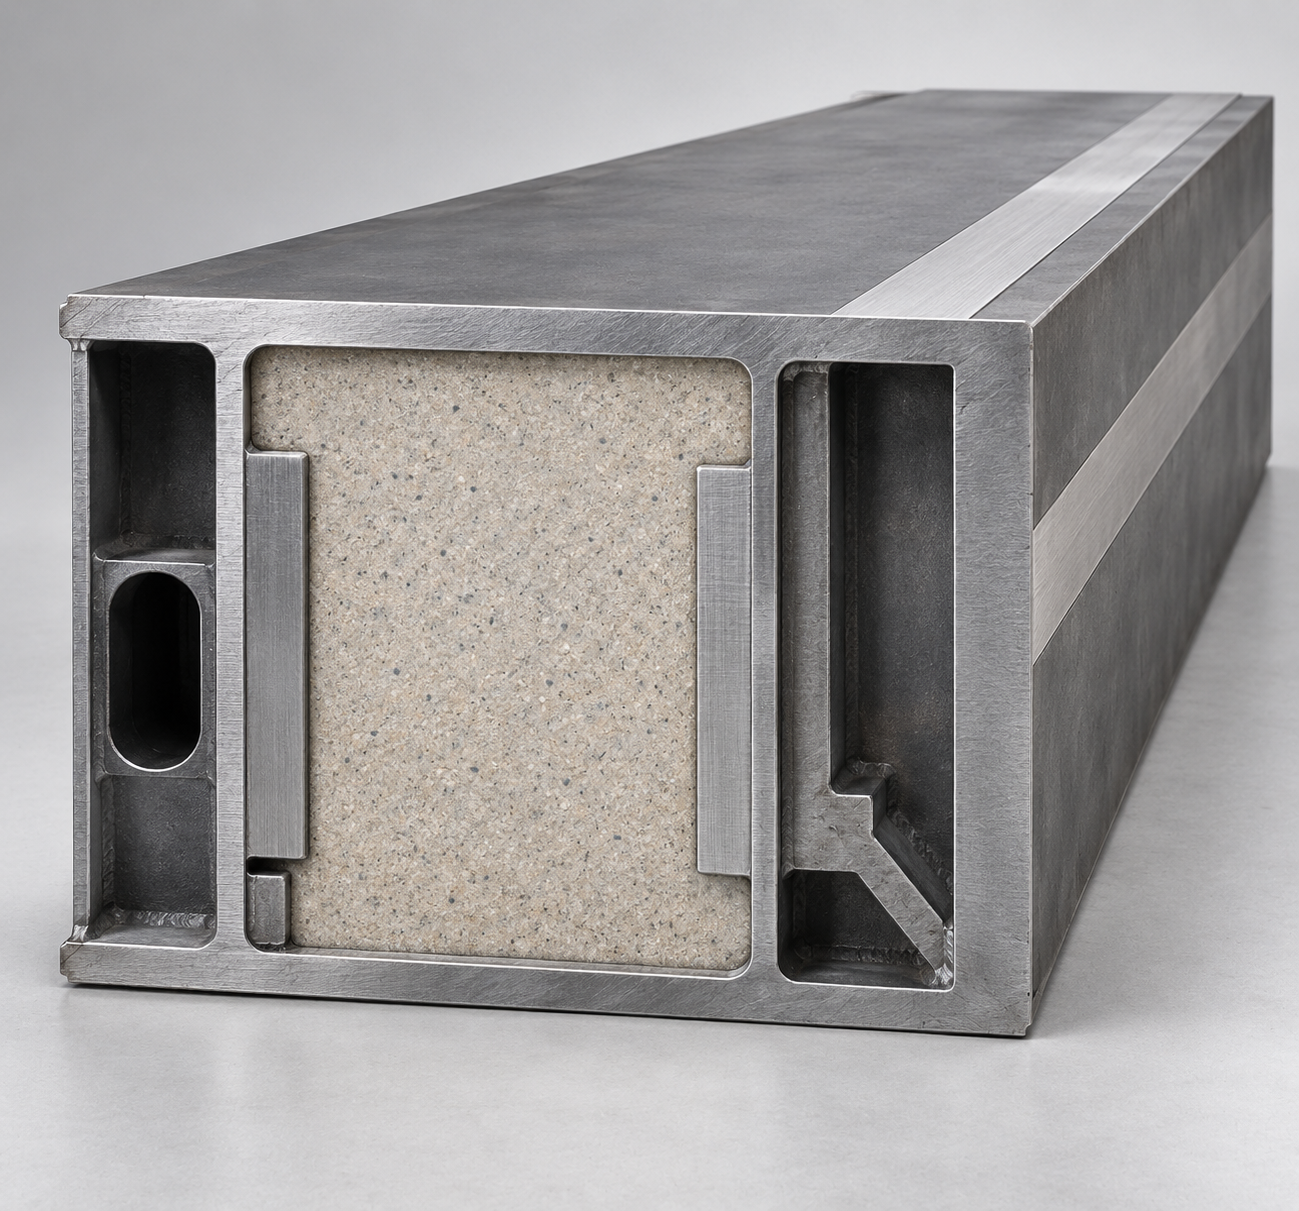
Sur les modèles à bâti hybride, la structure métallique porteuse définit le chemin des efforts et la rigidité de base. Certaines cavités fixes sont remplies de matière minérale coulée pour améliorer l’amortissement et limiter les résonances. NINE CHAPTERS traite rigidité et maîtrise des vibrations comme un même problème de conception, en associant détente des contraintes, stabilisation, usinage de précision et contrôles géométriques après assemblage. Cette approche vise les grandes surfaces, notamment la qualité de finition après l’ébauche.

La rigidité reprend les efforts de coupe ; l’amortissement maîtrise les vibrations pour favoriser la stabilité dimensionnelle et la qualité de surface.

Illustration de coupe du bâti · métal porteur et remplissage minéral continu Une face de montage de guidage supérieure et une latérale ; les rails et plaques magnétiques ne sont pas montés sur cette image.
Illustration de coupe du bâti · métal porteur et remplissage minéral continu
Une face de montage de guidage supérieure et une latérale ; les rails et plaques magnétiques ne sont pas montés sur cette image.

04 ATOUT ESSENTIEL

Une tête directe alliant précision, couple et légèreté

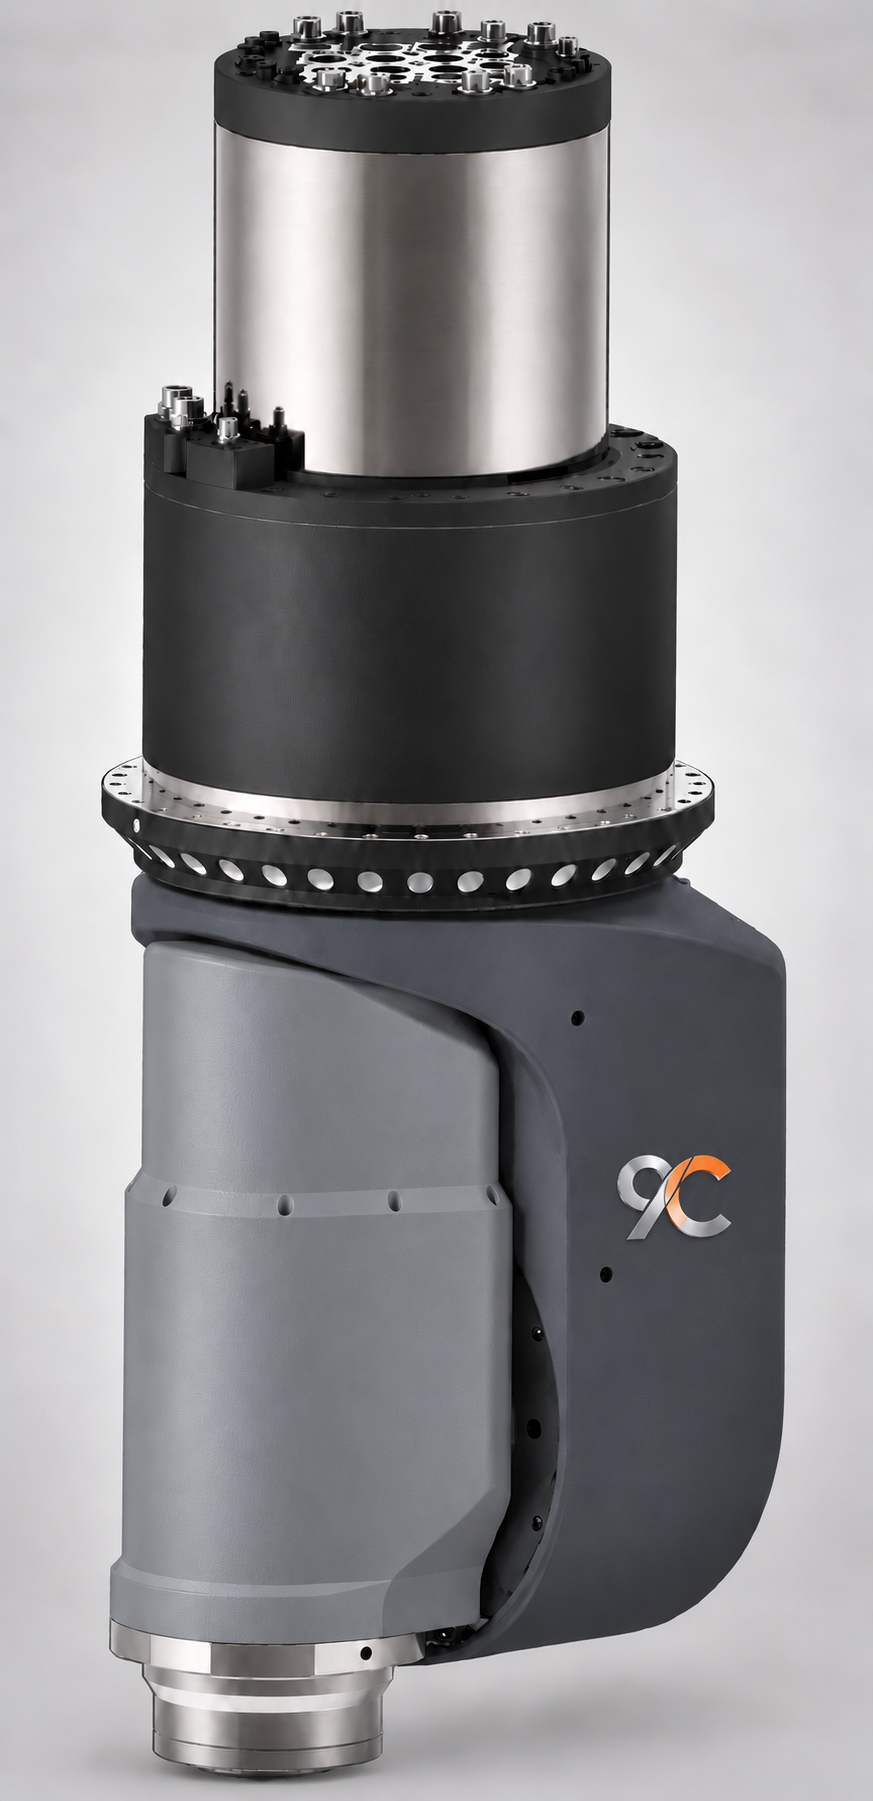
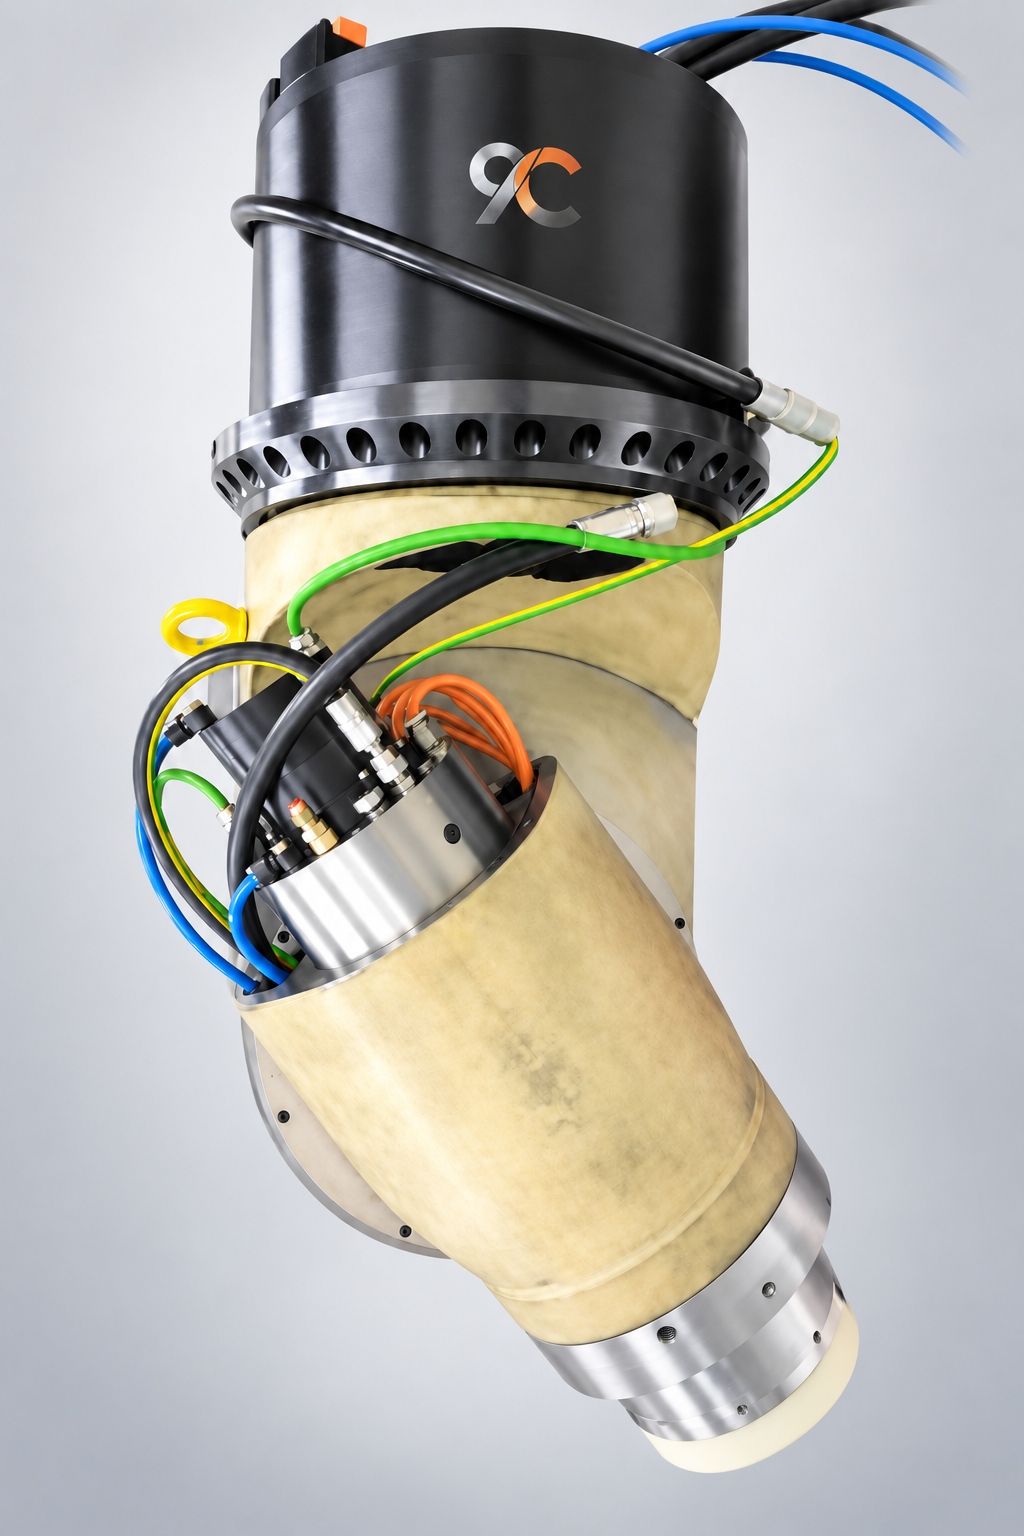
Les têtes à entraînement direct proposées par NINE CHAPTERS utilisent des moteurs couple sur les axes rotatifs A/C et éliminent la transmission par courroie. Leur intérêt dépasse le positionnement indexé : elles contribuent à la réactivité, à la fluidité et au contrôle d’orientation en usinage cinq axes simultané. Le choix tient compte du retour angulaire, de la rigidité, du refroidissement et de l’accessibilité de l’outil ; l’étalonnage et les essais de coupe après assemblage vérifient les performances de la machine. La tête associe haute précision et couple élevé à une conception légère, d’environ 300 kg, qui réduit la masse en mouvement. Le poids réel dépend de la broche, des accessoires et de la configuration retenus.

Maîtriser plus régulièrement l’orientation et la trajectoire de la pointe de l’outil sur les surfaces complexes, au-delà des valeurs statiques d’un catalogue.

NINE CHAPTERS 9C · Vue extérieure de la tête
Vue extérieure de la tête
NINE CHAPTERS 9C · Vue d’assemblage
Vue d’assemblage

Tête et identité 9C · cliquer pour agrandir
L’aspect, la broche et les accessoires sont définis dans l’accord technique du modèle choisi.

05 ATOUT ESSENTIEL

Mesurer la productivité sur chaque pièce conforme

La productivité sur les surfaces complexes dépend du maintien d’une avance utile tout en respectant les tolérances et les exigences de surface, pas seulement de la vitesse maximale de déplacement rapide. La réponse des moteurs linéaires, les trajectoires, l’accès cinq axes, les changements d’outil et le bridage déterminent ensemble le temps de cycle. NINE CHAPTERS recommande de comparer ébauche, finition, temps hors coupe et reprises de surface sur une pièce représentative du client, afin de vérifier les gains à partir de pièces conformes.

Choisir la machine selon le temps et le coût par pièce conforme, plutôt que selon la seule vitesse rapide.

ÉbaucheEnlèvement de matière et bridage stable
FinitionQualité de surface et tolérances dimensionnelles
Temps hors coupeChangements d’outil, positionnement et bridage
Reprises de surfaceContrôle, ponçage et retouches

COMPÉTENCES D’INGÉNIERIE

Garder la maîtrise de l’usinage à grande vitesse.

La précision durable résulte du travail conjoint du retour de position, de la structure, de la gestion thermique et du procédé. Ces trois compétences relient la performance des composants à la qualité des pièces du client.

06 / APPUI TECHNIQUE

Boucle fermée complète et étalonnage cinq axes

Les règles linéaires mesurent directement la position des axes et fournissent le retour pour une commande en boucle fermée complète. Les machines cinq axes nécessitent également une vérification globale du retour angulaire des axes rotatifs, de l’étalonnage des centres de rotation et du contrôle de la pointe de l’outil. NINE CHAPTERS définit des plans de réception portant sur le positionnement, les inversions, la synchronisation du portique et le comportement de la pointe à différents angles de tête, pour traduire la précision des axes en précision des pièces.

07 / APPUI TECHNIQUE

Gestion thermique pour l’usinage prolongé

Lors d’un usinage rapide prolongé, les écarts de température des moteurs, de la broche, de la tête et de l’environnement peuvent modifier la position de la pointe de l’outil. Les projets NINE CHAPTERS associent refroidissement, isolation des sources de chaleur, mesure de température, mise en température et compensation. Ils visent les gradients thermiques des grandes structures et la dérive des composants critiques. La solution dépend du modèle et des conditions d’utilisation, afin de contrôler la précision à froid comme en fonctionnement continu.

08 / APPUI TECHNIQUE

Accorder le matériau et le procédé d’usinage

L’expérience d’EPTEK en matériaux d’outillage et procédés éclaire le choix des machines NINE CHAPTERS. Planches d’usinage, pâtes de modelage et composites diffèrent par les outils, les appuis, les surépaisseurs et les exigences de surface. Le projet commence par le matériau, la géométrie et les objectifs de qualité, puis définit broche, tête, table, aspiration et gamme d’usinage en fonction de la production réelle du client.

DÉFINITION DU PROJET

Transformer votre besoin d’usinage en une spécification claire.

Partons d’une pièce représentative, du matériau et des objectifs de qualité. Discutons de la broche, de la tête, de la table, de la protection et de la réception. Performances, configuration et périmètre de fourniture sont définis dans l’accord technique propre au modèle et les exigences de réception.

Discuter de votre projet de machine ↗
  • Matériau et fichier CAO de la pièce
  • Volume de travail, surépaisseurs et bridage
  • Tolérances dimensionnelles et exigences de surface
  • Quantité, temps de cycle et méthode de vérification