
Perkakas dirgantara
Memilih resin cor untuk cetakan pembentukan tarik pelat dirgantara
Pemilihan resin cor pertama-tama bergantung pada cara membuat permukaan kerja. Bakalan yang akan dimesin CNC memiliki risiko berbeda dari cetakan atas yang disalin langsung dari cetakan bawah yang sudah selesai.
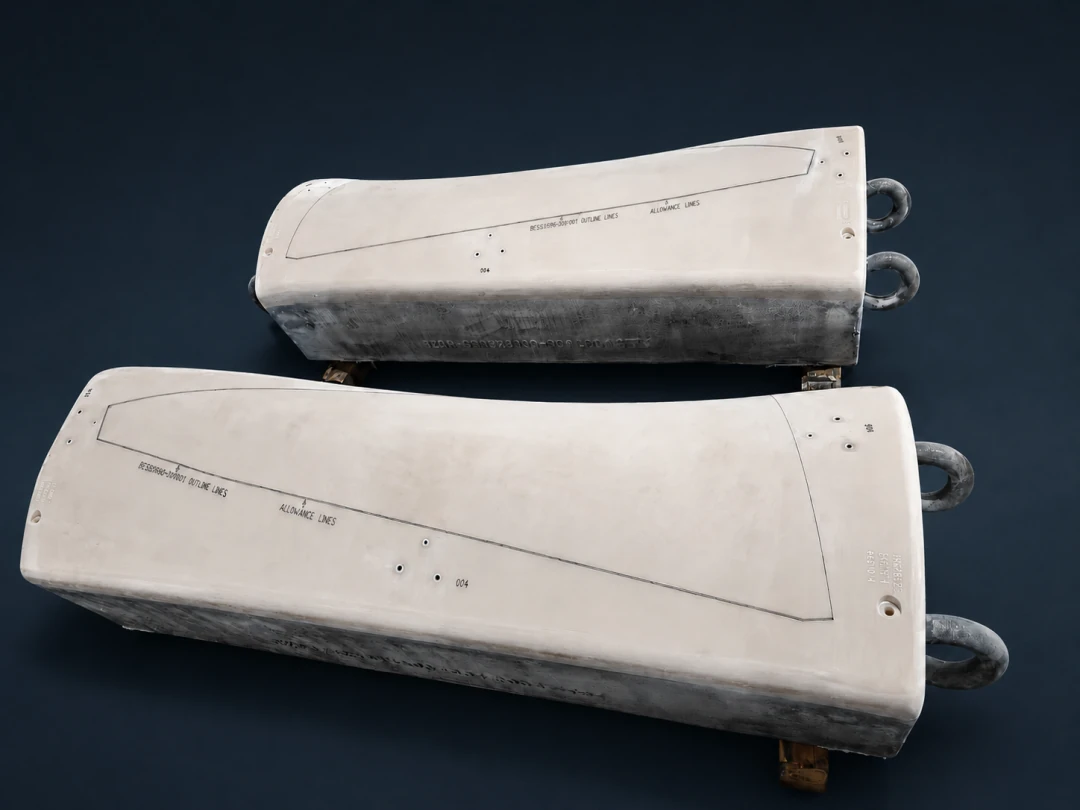
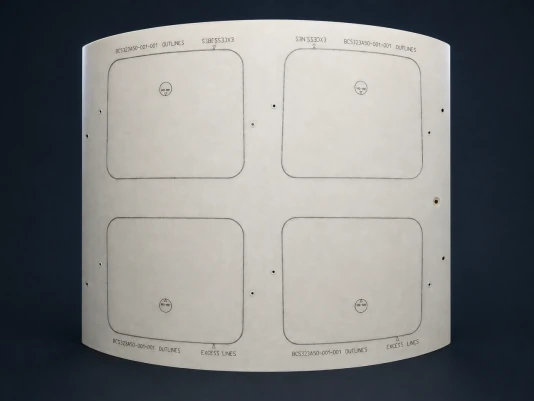
Cetakan pembentukan tarik, pelurusan, dan kalibrasi ukuran untuk dirgantara menggabungkan dimensi besar, kelengkungan majemuk, dan beban berulang. Badan cetakan harus tahan tekanan dan benturan lokal sekaligus tetap mudah dimesin dan stabil secara dimensi selama pengerasan, pemesinan, dan penggunaan. Dalam praktik, pertanyaan penentu bukan sekadar resin mana yang memiliki angka sifat utama lebih tinggi, melainkan apakah permukaan cor akan dibuang melalui pemesinan CNC atau dipertahankan sebagai permukaan kerja akhir.
Dua proses, dua fungsi material yang berbeda
Sebagian besar proyek mengecor bakalan mendekati bentuk akhir, membiarkannya mengeras dan stabil, lalu memesin permukaan kerja, kontur luar, fitur datum, dan lubang. Pada proses ini, permukaan cor akan dibuang. Karena itu, prioritasnya adalah keutuhan penampang tebal, panas reaksi yang terkendali, ketangguhan, kemudahan pemesinan, dan perubahan dimensi yang dapat diperkirakan.
Sepasang cetakan dapat dibuat dengan proses berbeda. Cetakan bawah dimesin hingga geometri akhir, lalu lapisan pembentuk celah dengan ketebalan terkendali—seperti lilin presisi atau shim logam yang sesuai—mewakili ketebalan pelat dan kelonggaran proses. Cetakan atas dicor terhadap antarmuka tersebut. Setelah dilepas, bagian belakang dan fitur pemasangannya dapat dimesin, tetapi permukaan kerja dibiarkan dalam kondisi hasil cor. Karena itu, lubang jarum, kantong udara terperangkap, kerutan, atau bagian yang tidak terisi sempurna pada antarmuka dapat tetap ada pada cetakan akhir.
Kegunaan yang sesuai untuk PUCAST 260
PUCAST 260 adalah resin cor poliuretan dua komponen yang dapat digunakan dengan pengisi. Data acuan mencantumkan viskositas campuran tanpa pengisi sekitar 850 mPa·s pada 25°C, yang membantu pengisian rongga dan transisi rumit; pemilihan pengisi kemudian dapat menyesuaikan densitas dan kekakuan. Tabel yang sama mencantumkan kekerasan Shore D 85, modulus lentur tipikal sekitar 4.300 MPa, kuat tekan sekitar 85 MPa, dan penyusutan linier tipikal sekitar 0,1%.
Untuk bakalan tebal, tabel acuan menyebutkan ketebalan cor maksimum 400 mm*. Angka ini merupakan batas proses yang perlu divalidasi, bukan izin untuk mengecor segala geometri pada ketebalan tersebut. Massa total, bentuk rongga, suhu resin dan pengisi, suhu lingkungan, serta panas reaksi harus diperiksa untuk setiap pengecoran. Jika bakalan akan dimesin, PUCAST 260 menjadi kandidat yang wajar ketika penampang besar, efisiensi pengecoran, dan kinerja pemotongan berikutnya paling diutamakan.
Pengendalian kelembapan sangat penting. Isosianat dapat bereaksi dengan air dan menghasilkan gelembung mikro karbon dioksida. Bahan baku dan pengisi yang kering, ruang kerja terkendali, alat dan cetakan kering, waktu pembukaan wadah yang singkat, pengisian dari posisi rendah, serta pencampuran yang membatasi udara terperangkap merupakan bagian dari jendela proses. Jika gelembung akan terbuka saat pemesinan, perbaikan kosmetik di tahap akhir tidak dapat menggantikan langkah-langkah tersebut.
Kegunaan yang sesuai untuk EPCAST 75
EPCAST 75 adalah sistem epoksi dua komponen dengan pengisi yang telah dicampurkan, digunakan dengan rasio berat 100:15. Data acuan memberikan viskositas campuran 3.000–5.000 mPa·s pada 25°C dan waktu kerja tipikal 100–120 menit untuk campuran 500 g pada 25°C. Jendela waktu yang lebih panjang dan diuji pada kondisi yang jelas ini membantu ketika antarmuka besar memiliki jalur pengisian panjang, beberapa lubang pelepas udara di titik tinggi, atau rangkaian pembasahan berkelanjutan.
Produk ini juga sesuai untuk replikasi langsung cetakan atas karena epoksi tidak mengalami reaksi pembentukan gas isosianat–air yang sama. Nilai acuannya meliputi kekerasan Shore D 85, kuat tarik 40–60 MPa, kuat lentur 60–75 MPa, kuat tekan di atas 80 MPa, dan koefisien muai termal linier tipikal sekitar 50 × 10−6 K−1. Ketebalan pembentukan satu kali yang disarankan mencapai 80 mm*. Badan yang lebih tebal memerlukan struktur berlapis atau berzona yang dirancang dan divalidasi, dengan pengendalian waktu antar lapisan, panas reaksi, dan pendinginan.
Pengendalian proses menentukan manfaat nyata angka sifat material
Untuk replikasi langsung, pastikan dahulu geometri cetakan bawah, ketebalan celah, dan penyegelan tepi. Resin harus membasahi permukaan kerja secara berkelanjutan sebelum volume penyangga di belakangnya diisi. Titik pengisian ditempatkan di area rendah dan ventilasi di titik tinggi geometri; kantong udara tertutup menjadi cacat permukaan. Pilih lapisan celah dari lilin atau logam yang memenuhi ketebalan, kesesuaian bentuk, dan persyaratan pelepasan.
Pengerasan lanjutan dan pendinginan harus masuk ke rencana pemesinan serta penerimaan. Urutan yang berguna adalah pemesinan kasar, stabilisasi dan pemeriksaan ulang, lalu pemesinan semiakhir dan akhir. Nilai kekuatan dan muai termal EPCAST 75 merupakan hasil tipikal pada lembar data teknis, bukan nilai izin desain. Hal yang sama berlaku untuk viskositas, modulus, kuat tekan, dan ketebalan PUCAST 260. Pastikan batch, campuran, suhu, geometri, dan peralatan sebenarnya sebelum menetapkan nilai izin.
Kriteria utama pemilihan
| Kriteria pemilihan | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Proses utama | Bakalan besar dan tebal mendekati bentuk akhir: cor dan stabilkan, kemudian mesin CNC | Replikasi langsung permukaan kerja cetakan atas; juga bakalan presisi |
| Viskositas campuran acuan | Sekitar 850 mPa·s pada 25°C, tanpa pengisi | 3.000–5.000 mPa·s pada 25°C |
| Waktu kerja acuan | Sekitar 50 menit, 500 g pada 20°C | 100–120 menit, 500 g pada 25°C |
| Ketebalan acuan | Ketebalan cor maksimum 400 mm* | Ketebalan pembentukan satu kali yang disarankan 80 mm* |
| Faktor pengendalian utama | Kekeringan, udara terperangkap, pemilihan pengisi, dan panas reaksi pada penampang tebal | Pembasahan antarmuka, ventilasi titik tinggi, waktu antar lapisan, dan pengerasan lanjutan |
*Nilai di atas adalah data acuan tipikal, bukan nilai izin desain atau jaminan untuk semua kondisi. Validasi campuran, penampang, dan jadwal pengerasan yang diusulkan dengan sampel atau produk pertama. Jika permukaan akhir akan dimesin, mulai dari penentuan ukuran bakalan dan pengendalian panas. Jika tidak dimesin, utamakan perlindungan antarmuka dan jalur keluarnya udara; itulah sebabnya EPCAST 75 umumnya menjadi titik awal yang lebih sesuai untuk replikasi langsung.
Ubah pilihan material menjadi rencana pembuatan
EPTEK mendukung proyek mulai dari pemilihan material dan pengisi hingga pencampuran, pengisian, ventilasi, pengerasan, dan pemesinan. Untuk penilaian, berikan data cetakan tiga dimensi, dimensi keseluruhan, penampang maksimum, apakah permukaan kerja akan dimesin, insert dan penopang, peralatan, serta suhu dan kelembapan bengkel. Catatan sampel atau cetakan pertama membantu mendiagnosis lubang jarum, pengerasan lokal yang kurang, distorsi, atau delaminasi sebelum proses diulang.