
Perkakas komposit
EPMOLD MP50: membuat model induk dengan pasta perkakas yang diaplikasikan manual
EPMOLD MP50 adalah pasta perkakas epoksi dua komponen untuk membuat model induk dan model perantara yang akurat serta ringan tanpa terlebih dahulu memesin blok padat besar. Hasilnya lebih bergantung pada pengendalian ukuran batch, suhu, ketebalan lapisan, kondisi pengerasan, dan struktur penopang di bawah pasta daripada satu angka sifat material.
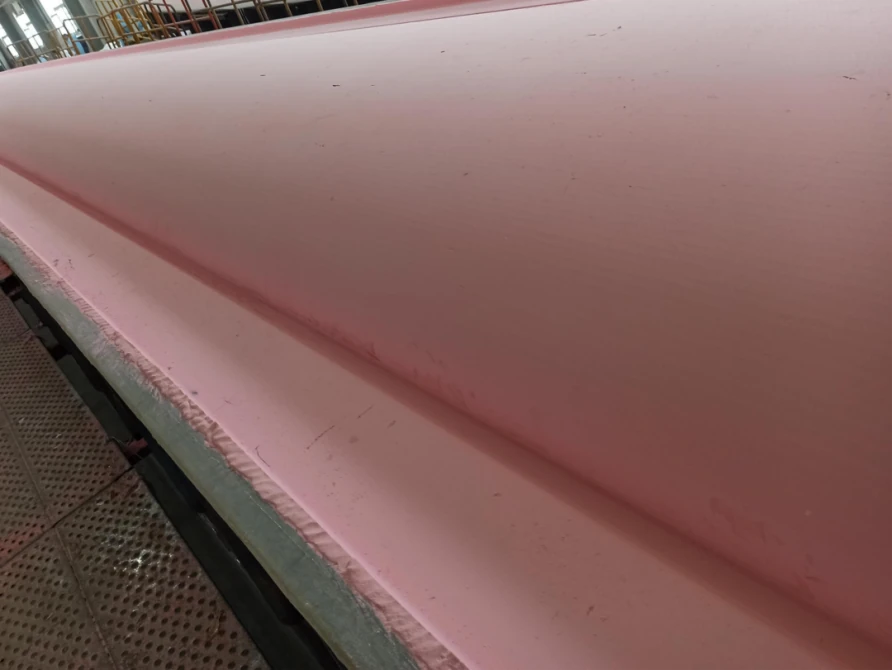
Tujuan penggunaan MP50
MP50 adalah pasta epoksi yang mengeras pada suhu lingkungan, dibuat dengan mencampur pasta resin A dan pasta pengeras B pada rasio berat 1:1. Campuran tetap plastis cukup lama untuk diratakan pada permukaan besar atau rumit, kemudian mengeras menjadi bakalan berdensitas rendah yang dapat dimesin lima sumbu. Material ini berguna untuk model induk, model perantara, atau cetakan komposit produksi seri pendek. Busa, kayu, atau struktur rusuk baja menyediakan penopang di bawah pasta.
Lembar data MP50 April 2026 mencantumkan densitas setelah pengerasan 0,45–0,50 g/cm³, kekerasan Shore D52–60, dan koefisien muai termal sekitar 45 × 10⁻⁶ K⁻¹. Tg hasil DSC di atas 50°C setelah tujuh hari pada 25°C, dan di atas 60°C setelah 24 jam pada 25°C diikuti 16 jam pada 40°C. Nilai tersebut menggambarkan spesimen dan riwayat pengerasan yang ditentukan; bukan berarti MP50 merupakan material cetakan produksi bersuhu tinggi.
| Parameter acuan | Kondisi proses acuan | Implikasi terhadap proses |
|---|---|---|
| Rasio pencampuran | A:B = 1:1 berdasarkan berat | Gunakan timbangan; rasio volume tidak dapat menggantikannya. |
| Jendela waktu kerja | 40–70 menit; 500 g pada 25°C (lembar data April 2026) | Rencanakan batch dan gunakan material sebelum viskositas meningkat. |
| Pengerasan hingga siap dimesin | 16–20 jam pada 25°C (acuan lembar data) | Penampang lebih tebal atau ruangan lebih dingin memerlukan waktu tambahan atau pengerasan terkendali. |
| Batas satu lapisan | Ketebalan pasta yang diaplikasikan hingga 50 mm; pastikan kondisi proses | Jangan gunakan massa tebal untuk menutupi penopang yang buruk atau menghindari pengendalian panas. |
| Prasyarat pelapisan | Minimal Shore D53 sebelum aplikasi gelcoat | Pastikan pengerasan dan kondisi permukaan sebelum mengaplikasikan gelcoat model induk. |
Urutan proses
1. Rancang dasar sebelum membuka kit
Mulai dari permukaan akhir, sisa material untuk pemesinan, strategi datum, titik pengangkatan, dan suhu pengerasan yang diharapkan. Buat dasar kaku dan bersih yang mengikuti geometri perkiraan. Bakalan busa atau kayu dapat mengurangi volume pasta; rangka rusuk baja berguna untuk bentuk sangat besar. Bila adhesi belum pasti, aplikasikan primer epoksi tipis yang kompatibel pada dasar yang telah disiapkan. Dasar tidak boleh melentur saat pasta ditekan atau bakalan dimesin.
2. Kondisikan, timbang, dan campurkan
Kondisikan suhu kedua komponen secara merata sebelum mencampur. Pasta dingin sulit dicampur, sedangkan panas berlebihan mempersingkat waktu kerja. Timbang A dan B dengan rasio 1:1. Campurkan sedikit material secara manual dengan melipat dan menekan; gunakan alat pencampur yang sesuai untuk batch besar. Keruk material pada dinding dan sudut wadah. Instruksi kerja mensyaratkan pencampuran tambahan 3–5 menit setelah perbedaan warna tidak terlihat: keseragaman warna saja tidak membuktikan pencampuran sempurna.
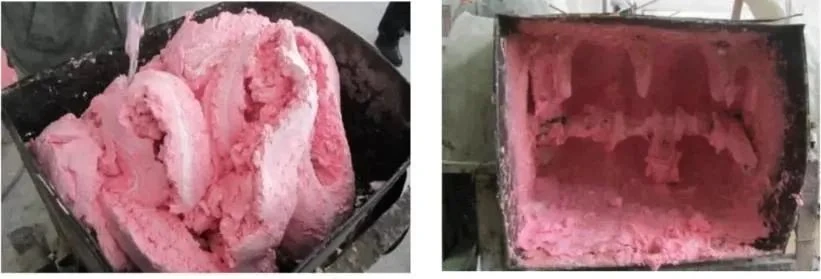
3. Periksa waktu pakai campuran sesuai pekerjaan
Lembar data April 2026 menyebutkan 40–70 menit untuk campuran 500 g pada 25°C; instruksi kerja melaporkan sekitar 60 menit dalam pengujian yang ditentukan. Verifikasi jendela waktu dengan massa batch, wadah, dan suhu sebenarnya. Material lebih hangat, batch lebih besar, dan tumpukan tebal menahan lebih banyak panas reaksi sehingga waktu menjadi lebih singkat. Sesuai panduan aplikasi, rencanakan penempatan material dalam kira-kira dua pertiga awal waktu kerja yang diamati.
4. Aplikasikan dalam lapisan yang dipadatkan
Tekan pasta menjadi lembaran tipis di atas papan bersih, pindahkan tiap lembar ke dasar, lalu padatkan dengan gerakan kuat yang saling bertumpang tindih. Metode bagian kecil dan banyak lapisan membantu membuang udara serta mengikuti kelengkungan majemuk. Uleni setiap sambungan hingga bagian bersebelahan menyatu penuh; garis sambungan yang terlihat akan menjadi masalah pemesinan dan penyelesaian permukaan. Pasta cukup tiksotropik untuk bertahan pada bidang vertikal; acuan proses melaporkan ketebalan total sekitar 10–50 mm tanpa melorot bila diaplikasikan dengan benar. Sebarkan area tebal daripada meninggalkan gumpalan panas terpisah, dan pertahankan penopang yang menerus di bawahnya.
5. Keraskan, lalu mesin
Lembar data menyebutkan 16–20 jam pada 25°C sebelum penggilingan. Ini kondisi acuan, bukan jadwal untuk setiap ketebalan atau suhu bengkel. Pada kondisi dingin, instruksi kerja menjelaskan pemanasan terkendali dalam kisaran 35–80°C; pilih suhu dan durasi untuk keseluruhan struktur penopang dan pasta. Sebelum pemesinan, periksa pengerasan, kekerasan, rongga, sambungan, dan distorsi, lalu tetapkan datum bersama untuk penyelesaian CNC.
6. Lapisi hanya model induk yang disiapkan dengan benar
Jika diperlukan model induk yang halus dan sangat mengilap, lakukan pemesinan akhir dan pengamplasan ringan, kemudian bersihkan seluruh debu dan kelembapan. Biarkan pasta mencapai kekerasan yang ditentukan; panduan aplikasi mensyaratkan lebih dari Shore D53 sebelum penyemprotan gelcoat epoksi yang mudah diamplas. Semprotkan di area bersih dan kering sekitar 20–30 °C. Kelembapan tinggi, permukaan basah, atau suhu di atas sekitar 35 °C dapat mengurangi adhesi gelcoat atau membuat penguapan pelarut dan pengerasan terlalu cepat. Tahap ini menjelaskan permukaan model induk atau pola; pelapisan saja tidak membuat sistem MP50 cocok untuk cetakan akhir bersuhu tinggi.
Sesuaikan konstruksi dengan industri
- Bilah turbin angin: Kerangka rusuk baja atau busa dengan kulit serat kaca dan permukaan MP50 dapat membentuk model induk bilah yang panjang tanpa sambungan permukaan. Kerjakan dalam bagian terkendali dan periksa datum sepanjang model sebelum membuat cetakan produksi; volume besar tetap memerlukan pengendalian panas reaksi dan distorsi.
- Otomotif: Pasta sesuai untuk model induk bodi mobil konsep dan panel serat karbon satuan atau seri sangat pendek. Material menggantikan papan yang disambung dengan permukaan menerus yang mudah dimesin serta direvisi. Siklus pengerasan panas berulang atau produksi volume tinggi membutuhkan cetakan dengan ketahanan suhu lebih tinggi yang telah dikualifikasi.
- Dirgantara: MP50 sesuai untuk prototipe, model induk berpermukaan rumit, dan perkakas perantara. Material dapat menentukan geometri cetakan serat karbon yang kemudian dilaminasi dan diberi pengerasan lanjutan. Sebelum siklus pengerasan produksi, dokumentasikan riwayat pengerasan model induk, stabilitas dimensi, paparan termal, dan kualifikasi cetakan akhir.
Aturan pemilihan praktis
Pilih MP50 ketika massa rendah, pembentukan geometri manual, pemesinan cepat, dan penggunaan pada suhu ruang atau rendah menjadi penentu. Pilih sistem perkakas lain bila cetakan akhir harus berulang kali menahan pengerasan komposit bersuhu tinggi. Kendalikan batch, uji jendela waktu kerja pada massa dan suhu nyata, pastikan pengerasan sebelum pelapisan, dan kualifikasi seluruh konstruksi dasar–pasta–lapisan akhir sebagai satu sistem.