
Perkakas komposit
Dua proses bersuhu rendah untuk membuat perkakas komposit tahan suhu tinggi
Prepreg perkakas yang mengeras pada suhu rendah dan resin infusi vakum yang mengeras pada suhu lingkungan menyediakan dua proses untuk membuat cetakan serat karbon tahan suhu tinggi. Setelah pengerasan lanjutan sesuai ketentuan, sistem EPTEK yang dipilih dapat mencapai suhu transisi kaca (Tg) sekitar 240 °C berdasarkan DMA dan memenuhi kebutuhan perkakas untuk proses autoklaf pada 180–190 °C.
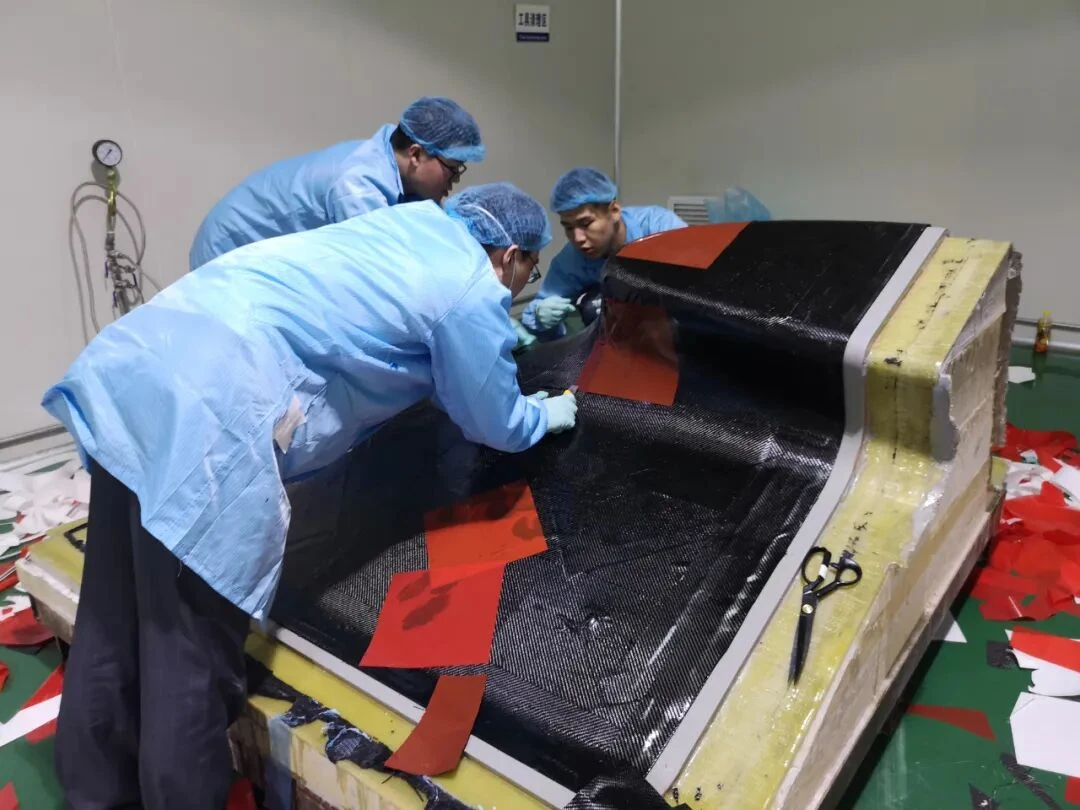
Suhu pengerasan awal yang lebih rendah memperluas pilihan model induk
Suhu penggunaan cetakan produksi tidak harus diterapkan pada model induk yang digunakan untuk membuatnya. Laminat dapat terlebih dahulu memperoleh bentuk dan kekuatan untuk penanganan pada suhu lebih rendah, lalu dilepas, ditopang, dan diberi pengerasan lanjutan untuk mencapai ketahanan panas akhir. Hal ini memisahkan dua kebutuhan manufaktur: melindungi model induk selama pembuatan cetakan dan menyiapkan cetakan akhir untuk siklus produksi komponen bersuhu tinggi.
Proses 1: prepreg perkakas bersuhu rendah
Proses prepreg perkakas LTP menggunakan penguat serat karbon yang sudah mengandung resin. Lapisan ditempatkan pada model induk yang telah disiapkan dan diberi bahan pelepas, dengan arah serat, sambungan, penguatan lokal, serta struktur penopang direncanakan sebagai satu konstruksi. Pengerasan awal bersuhu rendah yang ditentukan, umumnya sekitar 60 °C untuk sistem terkait, memadatkan dan menetapkan bentuk laminat. Setelah memenuhi kriteria penanganan dan pelepasan, cetakan dapat dilepas serta ditopang untuk pengerasan lanjutan bertahap. Kendalikan waktu di luar penyimpanan, pemadatan vakum antar tahap, keutuhan kantong, dan suhu laminat sebenarnya; suhu pengerasan awal yang rendah tidak menghilangkan kebutuhan konsolidasi.
Proses 2: resin infusi vakum yang mengeras pada suhu lingkungan
Proses kedua menempatkan penguat serat karbon kering pada model induk dan menggunakan vakum untuk menarik resin perkakas cair yang sesuai melaluinya. Pengerasan awal pada suhu lingkungan menghindarkan model induk dari pemanasan pada siklus pertama. Jalur aliran, viskositas, waktu kerja, permeabilitas, titik pengisian, dan ventilasi harus dipertimbangkan bersama agar penguat terisi sebelum resin membentuk gel. Setelah impregnasi penuh dan pengerasan awal yang ditentukan, cetakan dilepas, ditopang, dan diberi pengerasan lanjutan. Proses ini dapat membuat cetakan awal tanpa autoklaf; peralatan pemanas pengerasan lanjutan yang sesuai tetap diperlukan untuk memperoleh kondisi akhir tahan suhu tinggi.

Hubungan Tg DMA sekitar 240 °C dengan penggunaan pada 180–190 °C
Untuk sistem EPTEK tahan suhu tinggi yang dipilih, kedua proses dapat mencapai Tg DMA sekitar 240 °C setelah pengerasan lanjutan yang ditentukan. Tujuannya adalah menyediakan cetakan untuk komponen komposit yang dikeraskan pada 180–190 °C di autoklaf. Tg menggambarkan perilaku transisi resin, bukan pengganti spesifikasi operasi seluruh cetakan. Catat metode DMA, kriteria transisi, riwayat pengerasan, dan kondisi spesimen saat membandingkan hasil. Tekanan, kekakuan, kekedapan vakum, stabilitas dimensi, dan siklus termal berulang juga harus sesuai kondisi produksi.
Pilih proses sesuai fasilitas dan geometri
Prepreg menyediakan bahan awal resin dan serat yang terkendali, tetapi memerlukan penyimpanan, pengelolaan waktu di luar penyimpanan, dan konsolidasi yang sesuai. Infusi lebih menekankan perencanaan aliran dan pembasahan, sambil memungkinkan penempatan serat kering serta pengerasan awal pada suhu lingkungan. Keuntungan komersial keduanya adalah peluang menggunakan model induk yang sesuai untuk suhu lebih rendah, alih-alih membuat model induk untuk seluruh suhu penggunaan cetakan akhir. Bandingkan penggunaan material, tenaga kerja, peralatan, ukuran, kebutuhan perbaikan, dan rencana produksi.
Pengerasan lanjutan mengubah bentuk awal menjadi perkakas produksi
Rencanakan titik pelepasan, susunan penopang, dan pemanasan bertahap sebelum mulai membuat. Ikuti jadwal kenaikan dan penahanan suhu khusus kelas produk, serta pantau suhu di seluruh cetakan, terutama bagian tebal dan komponen tambahan. Setelah pengerasan lanjutan dan pendinginan terkendali, periksa permukaan kerja, datum, dan kekedapan vakum, lalu nilai perilaku dimensi pada siklus produksi yang mewakili penggunaan nyata. Seluruh struktur penopang harus disertakan dalam penilaian tersebut.
Dua proses, sasaran suhu tinggi yang sama
Ini dua pilihan manufaktur yang berbeda, bukan sekadar dua nama untuk cetakan bersuhu rendah. Yang satu dimulai dengan prepreg perkakas, yang lain dengan penguat kering dan resin infusi cair. Keduanya menggunakan pengerasan awal yang dapat dikelola, diikuti pengerasan lanjutan untuk menghasilkan perkakas komposit tahan suhu tinggi. Pilih kelas material terkini dan jadwal proses sesuai aplikasi autoklaf nyata pada 180–190 °C.