
Perkakas komposit
Empat proses pembuatan model induk untuk perkakas komposit
Empat cara membuat model induk cetakan komposit: bandingkan konstruksi berlapis ringan, bakalan resin cor, struktur rangka baja, dan papan perkakas yang direkatkan sesuai proses pembuatan cetakan sebenarnya.
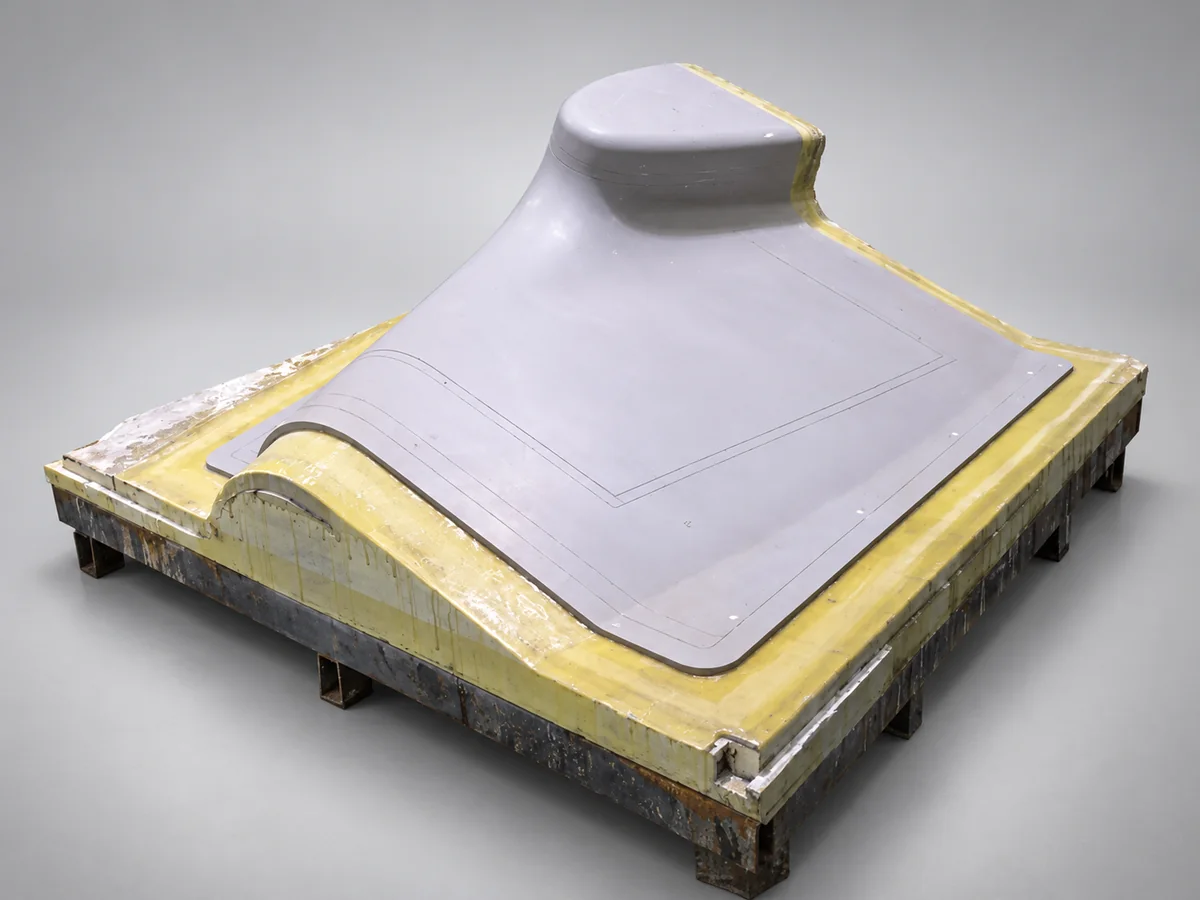
Model induk adalah permukaan acuan untuk membuat cetakan produksi. Geometri dan hasil akhir permukaannya dipindahkan ke cetakan; stabilitas dimensinya menentukan ketepatan pemindahan tersebut. Model induk sering berbentuk positif, tetapi istilah ini menjelaskan fungsinya, bukan bentuk tertentu.
Perbedaan model induk dan cetakan produksi penting saat memilih material. Cetakan produksi harus menahan kondisi pembuatan komponen, sedangkan model induk harus menahan kondisi pembuatan cetakan tersebut. Siklus termalnya dapat sangat berbeda, terutama jika cetakan dilepas dari model induk sebelum pengerasan lanjutan.
Empat konstruksi praktis
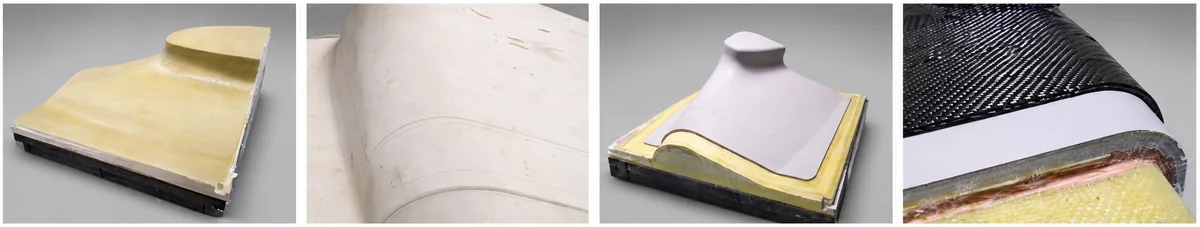
1. Busa poliuretan, serat kaca, pasta perkakas, dan gelcoat
Proses ini memisahkan volume dari presisi. Inti busa poliuretan ringan menyediakan volume keseluruhan, kulit serat kaca/epoksi membentuk cangkang penopang, dan lapisan pasta perkakas yang dapat dimesin menentukan permukaan akhir.
Busa dimesin dengan sisa material untuk lapisan berikutnya. Kulit serat kaca diaplikasikan dan, bila proses memungkinkan, dipadatkan dengan vakum untuk mengurangi rongga. Primer yang kompatibel dan pasta perkakas kemudian diaplikasikan hingga ketebalan yang diperlukan. Setelah pengerasan awal dan lanjutan sesuai ketentuan, pasta dimesin CNC serta diselesaikan dengan gelcoat perkakas yang kompatibel. Pengerasan, pengamplasan, dan pemolesan menyelesaikan persiapan permukaan.
Konstruksi ini berguna untuk bentuk rumit yang membutuhkan pembuangan banyak material dari bakalan padat. Keberhasilannya bergantung pada kompatibilitas busa, laminat, pasta, primer, dan lapisan permukaan. Waktu aplikasi, ketebalan lapisan, dan jadwal pengerasan harus mengikuti sistem material terpilih; tidak dapat dipertukarkan antar kelas produk. Inti ringan memudahkan penanganan, tetapi tidak menentukan ketahanan suhu atau stabilitas dimensi keseluruhan model induk.
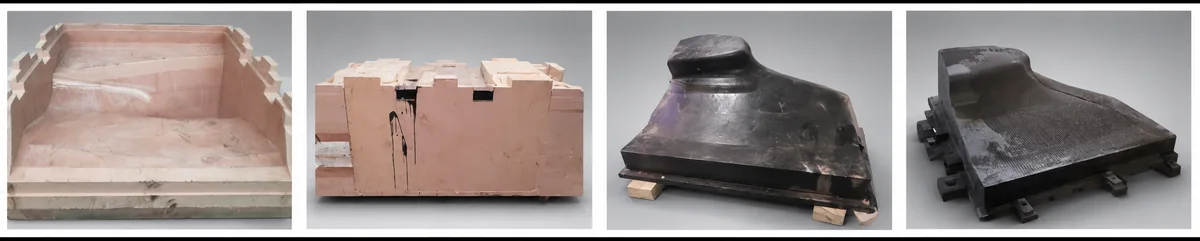
2. Bakalan resin cor integral
Dalam proses ini, bakalan yang dapat dimesin dicor, bukan dirakit dari papan. Kotak cetakan sekali pakai atau yang dapat dibongkar disiapkan, diberi bahan pelepas, lalu diisi sistem cor poliuretan atau epoksi yang sesuai. Bakalan dikeraskan dan diberi pengerasan lanjutan sesuai ketentuan, kemudian dimesin kasar dan akhir untuk membuat permukaan, datum, serta fitur pemasangan.
Keuntungan utamanya adalah permukaan pemesinan yang menerus tanpa sambungan papan. Tantangan utamanya adalah pengendalian proses pengecoran. Ketebalan penampang, volume resin, panas reaksi, dan penyusutan harus dinilai bersama. Kedalaman pengecoran dan prosedur penuangan bertahap harus mengikuti persyaratan sistem terpilih. Pengisi, insert, atau kulit berpenguat dapat bermanfaat pada desain tervalidasi, tetapi bukan pengganti universal pengendalian panas dan pengerasan.
Pemeriksaan harus mencakup rongga, tegangan sisa, dan distorsi, selain dimensi setelah pemesinan. Untuk model induk yang sangat mengutamakan kesinambungan permukaan, pekerjaan tambahan membuat kotak cetakan dan mengendalikan pengecoran dapat dibenarkan.
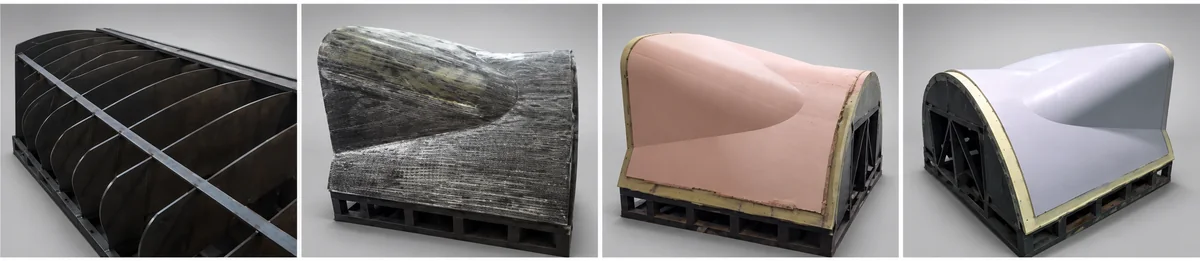
3. Rangka baja mengikuti kontur dengan kulit serat kaca dan pasta perkakas
Model induk besar atau ramping sering diuntungkan oleh rangka yang menanggung beban struktural, sementara lapisan luar membentuk permukaan kerja. Rangka baja mengikuti kontur perkiraan. Kulit serat kaca/epoksi membentang di atas struktur, lalu lapisan pasta perkakas yang dapat dimesin diaplikasikan dan diselesaikan dengan gelcoat yang kompatibel.
Pembuatan rangka, pengelolaan tegangan, dan pengendalian datum merupakan inti proses ini. Permukaan penentu posisi harus dibuat serta diperiksa sebelum permukaan kerja dikembangkan. Kulit dan antarmukanya perlu diperiksa dan, bila proses pembuatan cetakan menggunakan vakum, diuji kebocorannya.
Pemuaian termal juga perlu diperhatikan: baja, laminat, pasta, dan lapisan bereaksi berbeda terhadap suhu. Setiap siklus pengondisian sebelum pemesinan akhir harus berada dalam batas semua komponen dan mengikuti jadwal material tervalidasi. Konstruksi ini dapat menghindari bakalan padat yang terlalu berat, tetapi menambah antarmuka yang harus tetap stabil dan kedap selama pembuatan cetakan.
4. Memesin model induk dari bakalan papan perkakas yang direkatkan
Papan perkakas poliuretan atau epoksi yang sudah dikeraskan di pabrik menyediakan cara langsung memperoleh bakalan stabil yang dapat dimesin. Papan dipotong menjadi lapisan atau blok, permukaan pasangannya disiapkan, lalu direkatkan dengan perekat struktural yang kompatibel. Alat bantu atau pin penentu posisi menjaga keselarasan selama pengerasan. Setelah mengeras penuh, rakitan dimesin CNC dari datum bersama.
Pilih papan berdasarkan siklus termal yang benar-benar dialami model induk. Suhu operasi akhir cetakan produksi merupakan masukan desain penting, tetapi belum tentu merupakan suhu yang dicapai model induk. Jika sistem memungkinkan pengerasan awal pada model induk dan pengerasan lanjutan setelah pelepasan, nilai kedua tahap secara terpisah serta pastikan cetakan ditopang dengan benar selama pengerasan lanjutan. Densitas saja bukan kriteria pemilihan: suhu defleksi di bawah beban (HDT), suhu transisi kaca (Tg), koefisien muai termal (CTE), dan suhu operasi yang diizinkan menjelaskan sifat berbeda dan harus dibaca bersama kondisi pengujiannya.
Ketelitian merupakan sifat seluruh rakitan yang direkatkan, bukan hanya papan. Sesuaikan perekat, persiapan permukaan, dan penopang dengan siklus termal; biarkan mengeras penuh, lalu periksa serta segel sambungan. Perbedaan suhu antara pemesinan, pemeriksaan, dan penyalinan cetakan dapat memengaruhi dimensi. Biarkan bakalan mencapai keseimbangan pada suhu acuan yang ditentukan dan periksa geometri, kinerja pelepasan, serta kekedapan vakum bila diperlukan.
Proses ini menarik ketika pemeriksaan, perbaikan, atau perubahan desain mungkin diperlukan. Komprominya adalah pengendalian sambungan, pemanfaatan material, dan waktu pemesinan. Bandingkan biaya lengkap papan, perekat, pemesinan, penyegelan, dan perubahan berikutnya dengan proses lain, bukan hanya harga papan.
Bandingkan keseluruhan konstruksi
Keempat proses menjawab kombinasi berbeda dari geometri, kekakuan, mutu permukaan, dan usaha pembuatan. Tidak satu pun dapat dipilih secara andal hanya berdasarkan nama material atau angka densitas.
| Metode | Cara permukaan dibuat | Alasan untuk dipertimbangkan | Faktor pengendalian utama |
|---|---|---|---|
| Busa, serat kaca, dan pasta perkakas | Pasta yang dimesin pada inti ringan berpenguat | Bentuk rumit; mengurangi pembuangan material padat | Kompatibilitas lapisan, rongga, ketebalan pasta, dan batas termal |
| Bakalan resin cor integral | Pemesinan hasil cor menerus yang sudah mengeras | Permukaan tanpa sambungan papan | Panas reaksi, penyusutan, pengerasan, rongga, dan desain kotak cetakan |
| Rangka baja, kulit serat kaca, dan pasta | Lapisan luar yang dimesin pada rangka struktural | Geometri besar atau ramping | Stabilitas rangka, datum, perbedaan pemuaian, dan antarmuka kedap |
| Papan perkakas yang direkatkan | Pemesinan bakalan rakitan dari papan yang telah dikeraskan di pabrik | Pemesinan CNC yang mudah diakses; pemeriksaan, perbaikan, dan perubahan desain | Kompatibilitas perekat, mutu sambungan, suhu acuan, dan pemanfaatan material |
Mulai dari proses pembuatan cetakan
Sebelum memilih proses, tentukan siklus termal nyata model induk, jumlah cetakan yang akan disalin, mutu permukaan, persyaratan vakum, pengaturan penanganan, dan ruang kerja CNC yang tersedia. Tetapkan cara menopang dan memeriksa model induk serta cara melepas dan memberi pengerasan lanjutan pada cetakan akhir.
Sistem material yang sesuai hanyalah sebagian solusi. Geometri yang andal juga bergantung pada datum yang baik, pengerasan penuh, antarmuka stabil, dan suhu acuan terkendali. Membandingkan persyaratan ini pada keseluruhan konstruksi memberikan dasar pemilihan yang lebih berguna daripada satu sifat utama material.