
Pemilihan bahan / Papan model dan cetakan
Cara memilih papan model dan cetakan
Pilih sistem resin dan kelas sesuai proses pembuatan serta kondisi pemakaian.
Model mobil, pola pengecoran, dan cetakan berpemanas menuntut sifat berbeda. Tentukan dahulu suhu dan kontak langsung dengan resin pembentuk, lalu ketelitian, ketahanan aus, dan permukaan. Densitas, kekerasan, serta kelas dipilih setelah sistem resin.
01 Empat jenis papan umum
Sistem utamanya epoksi, poliuretan, dan poliester tak jenuh. Papan ringan juga PU, tetapi struktur busanya membedakan densitas, kekerasan, serta penggunaan dari papan biasa; karena itu dibahas terpisah.
| Bahan | Keunggulan utama | Karakteristik dan penggunaan |
|---|---|---|
| Papan epoksi | Beragam kelas tahan panas; stabil setelah pemesinan dan permukaan halus untuk prepreg epoksi cetakan | Lebih mahal; pemuaian melebihi aluminium dan baja. Untuk model induk berpemanas dan cetakan langsung kecil yang sesuai |
| Papan poliuretan | Kelas model untuk detail dan verifikasi; kelas perkakas dengan prioritas aus dan tekan yang berbeda | Model untuk evaluasi desain; perkakas dipilih menurut beban dan aus. Prepreg perlu uji kompatibilitas pengerasan |
| Papan poliester tak jenuh | Biaya rendah, kekerasan memadai, mudah dimesin dan diperbaiki | Untuk induk cetakan sepatu, model warna, dan cetakan komposit ekonomis pada suhu ruang; bau pemesinan cukup kuat |
| Papan model ringan | Ringan, mudah dipotong dan dirapikan manual; untuk bentuk, warna, dan model besar | Kekerasan dan ketahanan lekukan lebih rendah; lindungi tepi tipis dan pengikat. Untuk model |
Detail permukaan bergantung pada sel kecil dan seragam. Busa bersel kasar umumnya untuk penyangga internal. Papan permukaan perlu struktur rapat dan merata agar pengisian serta pengamplasan setelah pemesinan berkurang.
02 Utamakan epoksi untuk perkakas berpemanas
Epoksi menjadi pilihan pertama bagi model induk dan cetakan tahan panas. Model suhu ruang biasanya tidak memerlukan biaya tambahan ini; pilih PU, poliester, atau papan ringan sesuai tugas. Pada prepreg epoksi cetakan, kompatibilitas pengerasan penting meski suhu awal rendah.
Mengapa epoksi untuk prepreg yang mengeras sekitar 60°C?
Proses umum: pengerasan awal sekitar 60°C pada model induk, pelepasan, lalu pascapengerasan suhu tinggi. Sebagian PU tahan suhu awal tersebut, tetapi pengerasan resin pada bidang kontak tetap harus diperiksa.
Sebagian PU dan sistem berbasis pengeras isosianat dapat menghambat pengerasan antarmuka prepreg epoksi dengan panas. Hal ini bergantung pada formulasi, kondisi pengerasan papan, dan resin prepreg. Tahan panas dan kompatibilitas pengerasan adalah syarat terpisah.
Untuk prepreg tersebut sangat disarankan model induk epoksi dengan penutup pori dan sistem pelepas yang sesuai. Jika memakai PU atau papan lain, uji kombinasi nyata papan, lapisan, dan prepreg terlebih dahulu.
Jika model induk hanya mengalami pengerasan awal sekitar 60°C, Tg sekitar 110–130°C dapat menjadi titik awal antara cadangan suhu dan biaya. Jika cetakan tetap pada induk saat pascapengerasan, pilih menurut suhu tertinggi seluruh siklus.
03 Kualitas pemesinan dan kestabilan dimensi epoksi
Ketelitian ditentukan oleh kestabilan setelah pemesinan dan perubahan saat dipanaskan. Ketangguhan cukup serta permukaan halus dan rapat mengurangi perbaikan dan penyelesaian.
- Stabil setelah pemesinan. Pertahankan bentuk dan ukuran setelah pengerjaan kasar dan akhir. Pada blanko rekat, kendalikan pengerasan perekat dan penyangga untuk mencegah melengkung.
- Pemuaian lebih rendah. Bandingkan koefisien linear pada rentang nyata dan hitung gerak saat pengerasan awal. Makin besar alat dan kenaikan suhu, makin penting.
- Ketangguhan cukup. Tepi tipis, radius kecil, dan lubang harus tahan gompal saat dipotong serta retak saat dipanaskan, didinginkan, dan dilepas.
- Permukaan rapat dan halus. Kekasaran rendah dan pori kecil mengurangi pengisian, pengamplasan, serta penutupan pori.
- Mudah dimesin. Potongan lancar, lebih sedikit debu, dan tepi utuh membantu permukaan seragam, termasuk bagian perbaikan.
Uji pemesinan sebaiknya mencakup tepi tipis, alur dalam, lubang, dan lengkungan proyek untuk menilai potongan, tepi, serta permukaan bersama.
04 Ukuran dan penyangga cetakan epoksi langsung
Untuk komponen kecil dalam seri pendek, cetakan langsung menghilangkan tahap reproduksi cetakan komposit. Ada kelas untuk mempertimbangkan 120°C, 150°C, dan 180°C. Tetap periksa kekakuan panas, perubahan dimensi, penyegelan, serta jumlah siklus.
| Kelas EPTEK | Acuan suhu pemilihan | Hal yang diperiksa |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | Kandidat pembentukan sekitar 120°C; periksa waktu tahan dan beban panas |
| EPBOARD 0700HT | 160°C acuan kelas suhu | Untuk induk lebih panas atau cetakan kecil; pascakeraskan papan dan sambungan dengan jadwal sesuai |
| EPBOARD 1300HT | 185°C nilai ketahanan panas | Untuk perkakas suhu tinggi; kekakuan siklus, cadangan suhu, dan perubahan dimensi |
HDT adalah suhu defleksi dengan beban dan kondisi uji tertentu; Tg adalah transisi kaca. Keduanya berbeda. Angka ini untuk seleksi awal; siklus nyata memerlukan pemeriksaan kekakuan panas, lama tahan, dan tekanan.
Tahan panas bukan berarti pemuaian rendah
Koefisien linear papan ini sering sekitar 40 × 10⁻⁶ K⁻¹, berbeda menurut kelas dan biasanya lebih tinggi daripada aluminium serta baja. Panas menggeser permukaan dan lubang; cetakan besar bergerak lebih jauh.
Perkiraan pemuaian cetakan 500 mm
Dengan 40 × 10⁻⁶ K⁻¹, cetakan 500 mm dari 20°C ke 120°C, dengan pemuaian bebas dan merata, berubah panjang sekitar:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mm adalah pemuaian bebas, sekitar 0,4% panjang awal, bukan langsung kesalahan akhir komponen. Susut pengerasan, pendinginan, dan pembatasan juga berpengaruh. Cetakan terkekang perlu analisis tegangan dan lengkung.
Cetakan langsung umumnya untuk komponen berdimensi utama hingga 500 mm. Ini pedoman pengalaman, bukan batas mutlak; suhu dan toleransi menentukan ukuran yang diizinkan. Komponen besar atau toleransi ketat biasanya lebih sesuai dengan induk yang direplikasi menjadi cetakan komposit rendah pemuaian.
Hindari ikatan kaku luas pada pelat baja
Baja menyangga cetakan tetapi berbeda pemuaian dari epoksi. Perekat kaku luas menghambat gerak relatif saat panas dan dingin, berisiko melengkung, terlepas, atau retak lokal.
Silikon tahan panas memberi ikatan lentur yang menyerap gerak relatif. Luas, tebal, dan posisi tetap harus menahan beban. Sambungan antarpapan memakai perekat struktural sesuai untuk mempertahankan kekakuan blanko dan ketelitian.
05 Bedakan papan model dan perkakas pada suhu ruang
Model untuk evaluasi bentuk, rakitan, atau warna; perkakas harus tetap teliti dalam penggunaan berulang. Persyaratan aus, beban, dan kestabilan acuan berbeda.
Papan model PU
Untuk prototipe ukir, model verifikasi mobil, dan warna. Ukiran butuh pola serta radius utuh; verifikasi memeriksa rakitan, celah, dan kerataan antarpanel; model berlapis cat menilai bentuk dan warna.
PUBOARD 72 untuk prototipe ukir pembuatan cetakan ban. Struktur halus memungkinkan pola, lengkung, radius kecil, perbaikan, dan perubahan. Prototipe kemudian mereproduksi cetakan produksi; papan tidak langsung mengalami vulkanisasi panas.
PUBOARD 65 untuk verifikasi dan warna mobil. Densitas 0.65 g/cm³, kekerasan sekitar Shore D 63, ketahanan panas 75°C; untuk bentuk menyeluruh, uji rakitan, dan penilaian setelah pengecatan.
PUBOARD 0780 untuk verifikasi berkualitas tinggi. Densitas 0.75±0.02 g/cm³ lebih tinggi dari 65. Mendukung permukaan, tepi, lubang detail serta rakitan, pengukuran, dan penanganan berulang.
| Kelas | Densitas, g/cm³ | Kekerasan, Shore D | Indikator termal, °C | Penggunaan umum |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | Sekitar 63 | 75 ketahanan panas | Model verifikasi dan warna mobil |
| PUBOARD 72 | 0.72 | 65 | 75 ketahanan panas | Prototipe ukir cetakan ban, model induk, dan model detail |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | Verifikasi berkualitas tinggi dan induk detail |
Sifat tipikal untuk pemilihan. Suhu pemakaian nyata bergantung juga pada beban dan durasi.
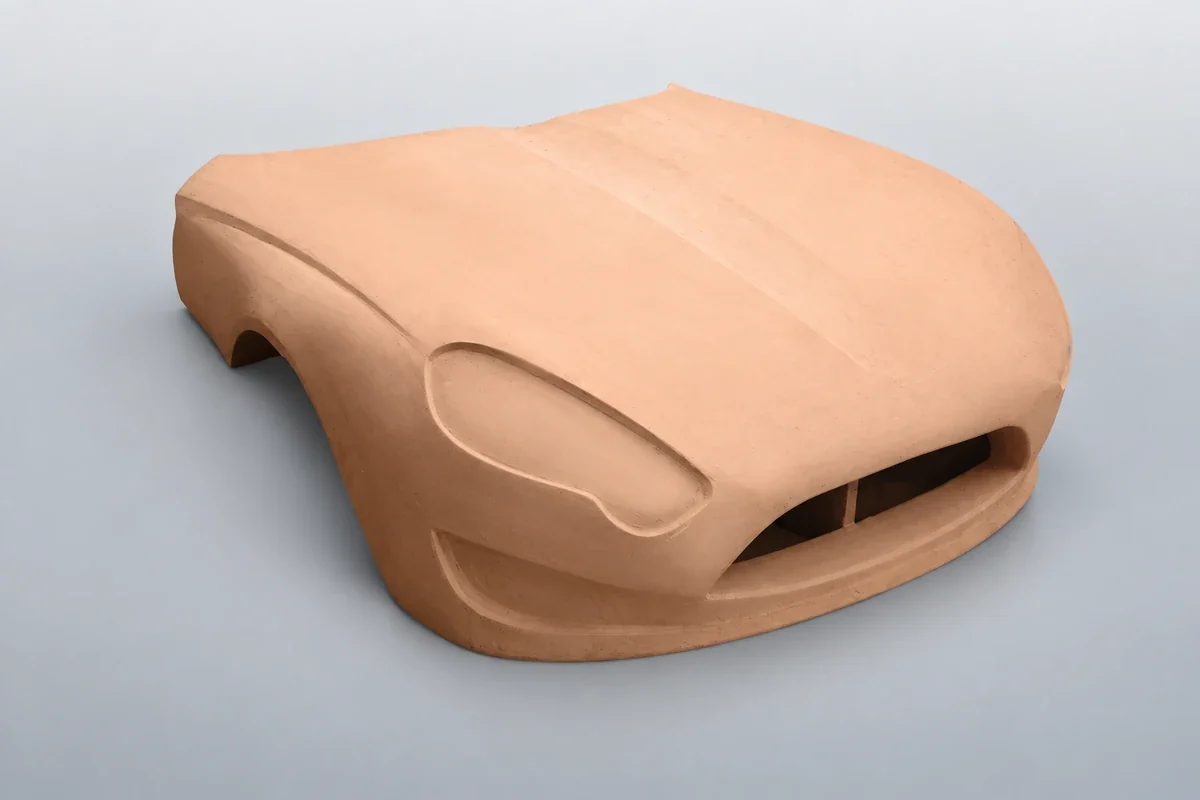
Model verifikasi mengalami pemasangan, pengukuran, dan pemindahan. Sisipan logam membantu ulir dan lokasi berulang; perkuat tepi serta penjepit. Pada model warna, masukkan penutup pori, primer, dan waktu amplas dalam biaya.
Tiga fungsi utama papan perkakas PU
Menyediakan permukaan kerja atau acuan lokasi. Jig pemeriksaan butuh acuan stabil; pengecoran, tahan aus; induk elektroforming nikel, kendali dimensi terhadap suhu.
| Fungsi utama | Kelas sesuai | Prioritas pemilihan |
|---|---|---|
| Jig pemeriksaan dan penahan | PUBOARD 1650 | Permukaan dan acuan stabil, beban lokal, penjepitan berulang, lubang tetap |
| Pola pengecoran, pelat pola, dan kotak inti | PUBOARD 1350 / 1250 | Abrasi pasir, tepi utuh, pelepasan berulang, kesesuaian proses inti |
| Induk elektroforming cangkang nikel | PUBOARD 1850 | Dimensi terhadap suhu, permukaan rapat, persiapan konduktif, pelepasan |
PUBOARD 1650 dapat dipilih untuk pemeriksaan dan penahan. Densitas tinggi memungkinkan penyangga berkontur dan permukaan lokasi. Pemeriksaan butuh acuan stabil; penahan juga gaya jepit dan pengulangan posisi. Sisipan, pin, dan pelat dasar bersama papan mempertahankan ketelitian.
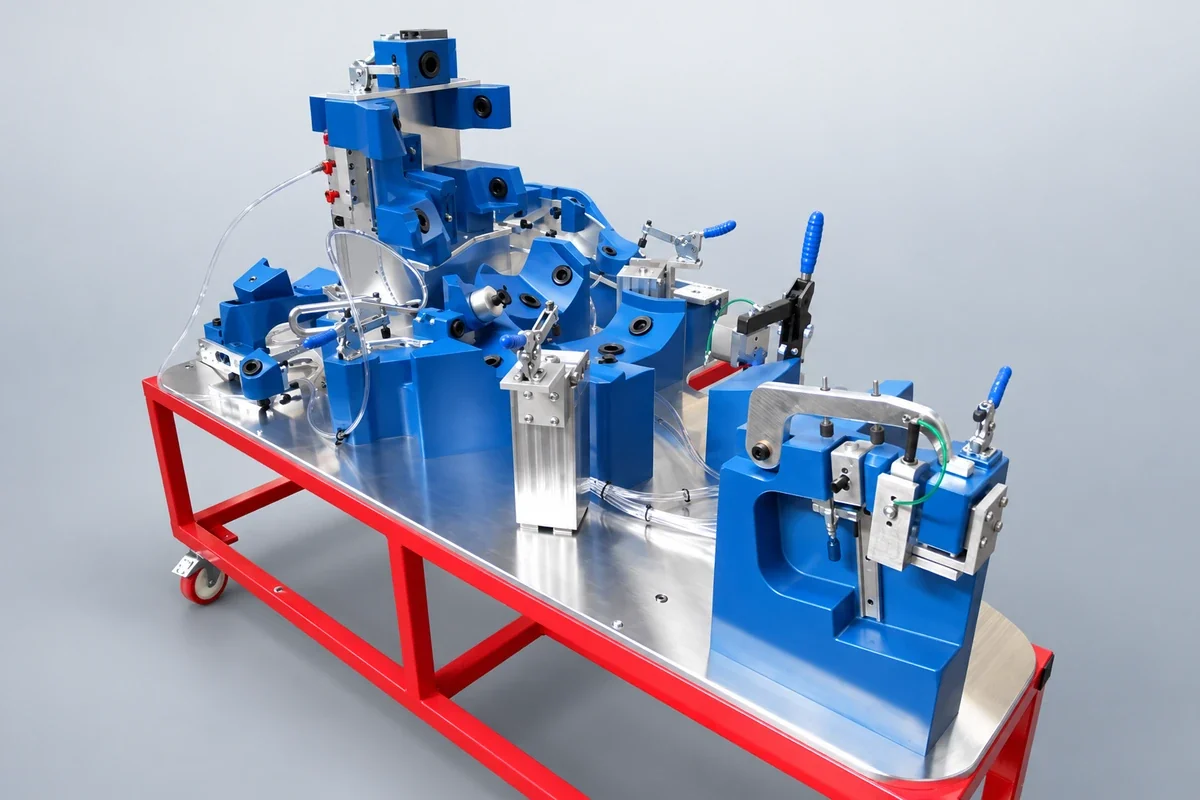
1350 atau 1250 tahan aus untuk pola, pelat, dan kotak inti. Pasir mengikis permukaan serta tepi dan menurunkan ketelitian cetakan pasir. Pertimbangkan pasir, pembentukan atau inti, pembersihan, serta siklus; pembuatan inti panas perlu penilaian suhu terpisah.
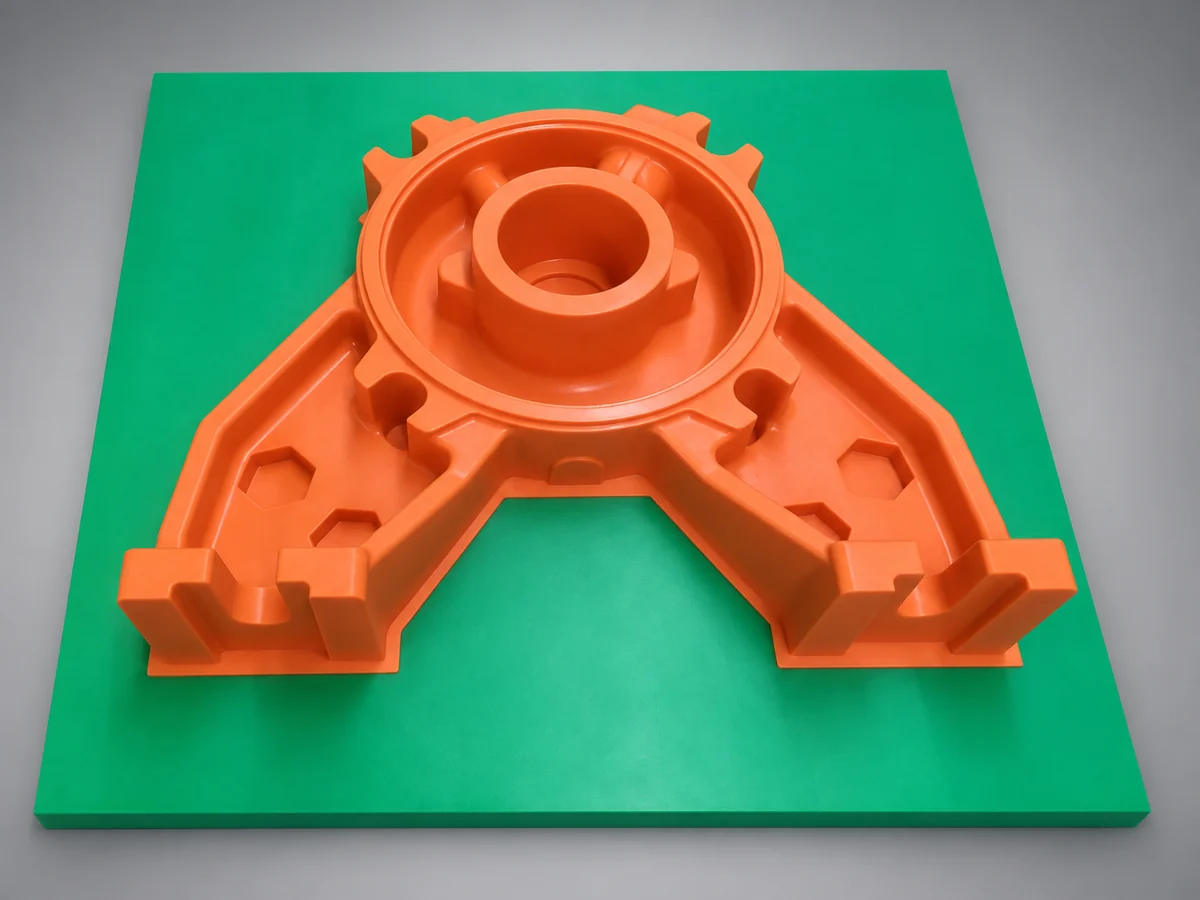
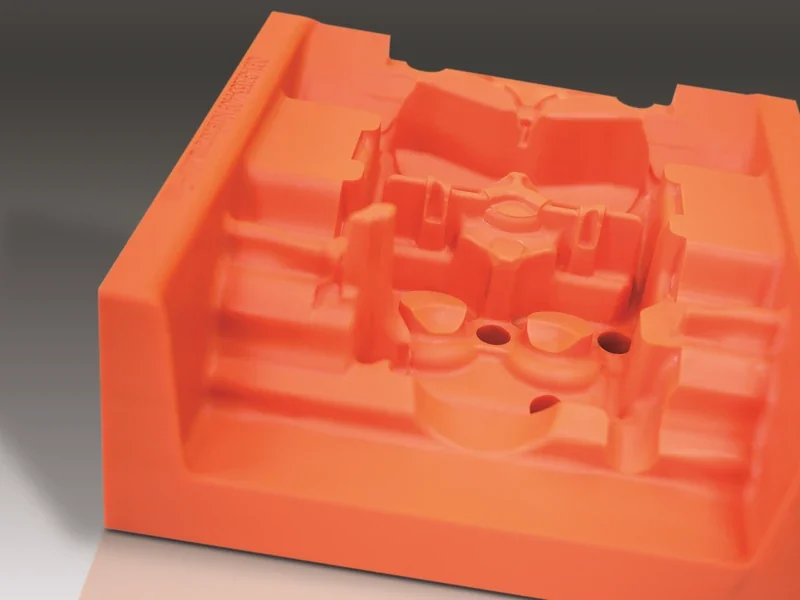
PUBOARD 1850 untuk induk elektroforming nikel. Densitas, permukaan rapat, dan pengisi tinggi yang menurunkan pemuaian membantu kendali dimensi. Setelah pemesinan, siapkan konduktivitas dan uji kontak larutan serta pelepasan.
1850: HDT 95±5°C; koefisien linear sekitar 41×10⁻⁶ K⁻¹ pada 20–50°C. Nilai berlaku pada rentang uji itu; suhu elektroforming lebih tinggi harus dinilai pada kondisi nyata.
| Kelas | Densitas, g/cm³ | Kekerasan, Shore D | Indikator termal, °C | Penggunaan umum |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 ketahanan panas | Pemeriksaan, lokasi, dan perkakas berulang |
| PUBOARD 1350 | 1.37 | 85 | 90 ketahanan panas | Pola, pelat, dan kotak inti tahan aus |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | Pola, pelat, dan kotak inti tahan aus |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | Induk nikel dan perkakas dengan kestabilan dimensi tinggi |
HDT ialah suhu defleksi panas. Nilai tahan panas menggunakan metode lain; keduanya bukan langsung suhu penggunaan kontinu.
Keunggulan PU untuk perkakas pengecoran
Pola dan kotak inti harus teliti saat dibuat dan mempertahankan bentuk setelah pembentukan, pembersihan, dan pelepasan berulang. PU menggabungkan detail, kestabilan, dan tahan aus; bandingkan aspek berikut.
Struktur seragam untuk detail. Tanpa serat atau mata kayu, pemotongan konsisten pada lengkung, radius, dan pola. Kekasaran, tepi, serta pemesinan perbaikan menentukan reproduksi.
Ketelitian selama pembuatan dan pemakaian. Lengkung berpindah ke pola dan pasir; suhu, beban, dan penyangga juga mengubah bentuk. Mesin dan ukur pada suhu tertentu, terutama perkakas besar.
Aus memengaruhi ketelitian berulang. Kekerasan adalah tahan tekan masuk; abrasi adalah kehilangan akibat gesekan. Pasir mengikis permukaan dan tepi. Bandingkan metode uji sama lalu tentukan umur menurut pasir, lapisan, dan pembersihan nyata.
Pisahkan deformasi dan retak. Modulus mengatur lendutan; kekuatan tekan dan lentur, beban; ketangguhan, retak tepi dan pelepasan. Pada tekanan berulang periksa bekas permanen setelah beban dilepas.
Pelepasan dan perlakuan memengaruhi umur. Agen pelepas, pengikat inti, dan pembersihan dapat mengubah papan atau perekat. Periksa permukaan dan tepi setelah siklus serta apakah pembersihan mempercepat aus.
Ketelitian cor ditentukan banyak tahap. Dimensi pola, susut cor, deformasi pelepasan, dan cadangan pemesinan berbagi toleransi. Kompensasi susut harus disertai kendali gerak papan.
Papan untuk induk dan perkakas, bukan kontak logam cair. Pengecoran presisi juga melibatkan alat pola lilin dan cangkang keramik; pilih sesuai tahap sebenarnya.
Papan poliester tak jenuh
Poliester cocok untuk induk cetakan sepatu, acuan sepatu, dan model terkait. Kekerasan serta kemudahan potong, perbaikan, dan amplas memungkinkan kontur, tepi, pola berbiaya rendah.
Induk mereproduksi cetakan produksi logam atau lainnya. Jika papan langsung membentuk bahan sepatu, periksa suhu, tekanan, dan umur tersendiri.
Komposit seri pendek suhu ruang dapat memakai induk ekonomis atau cetakan langsung bila sesuai. Periksa kontak resin, eksoterm, vakum, pelepasan berulang, dan tutup pori. Cetakan panas memerlukan epoksi tahan panas yang tepat.
Juga sesuai untuk warna dan tampilan. Bau pemesinan adalah kekurangan utama. Dengan ventilasi memadai dan bau dapat diterima, biayanya relatif rendah.
Papan model ringan
Papan ringan adalah busa PU halus seragam, mudah CNC dan dirapikan tangan. Untuk bentuk, warna, peralatan rumah tangga, serta interior mobil seperti jok dan lantai. Bobot rendah memudahkan blanko besar dan perubahan.
0.15 g/cm³ untuk rancangan awal. Ubah data menjadi bentuk nyata dengan cepat, nilai volume, proporsi, dan aliran permukaan lalu potong, amplas, dan perbaiki. Dapat mengganti tanah liat industri untuk sebagian verifikasi awal, tetapi terutama mengurangi material, tidak dipanaskan dan ditambah berulang seperti tanah liat.
0.20–0.35 g/cm³ untuk peralatan rumah dan interior. Peralatan menilai tampilan/cat; jok/lantai juga ruang dan pemasangan. Pilih densitas menurut tepi, detail, dan penanganan. Penyangga khusus harus menahan manusia atau beban sambungan besar.
0.45 g/cm³ untuk eksterior lebih menuntut. Densitas menjaga detail dan tepi pada pemesinan halus serta persiapan cat. Untuk perakitan lama berulang atau acuan presisi, bandingkan juga kelas model PUBOARD.
| Kelas | Densitas, g/cm³ | Penggunaan model umum | Prioritas pemilihan |
|---|---|---|---|
| L-Board 150 | 0.15 | Desain awal, pemeriksaan volume dan proporsi | Mudah dipotong dan diubah untuk perbandingan konsep cepat |
| L-Board 200 | 0.20 | Tampilan peralatan dan interior mobil awal | Seimbangkan bobot, pemesinan, dan penyelesaian awal |
| L-Board 250 | 0.25 | Peralatan, jok, dan lantai | Bandingkan kemudahan mesin dan retensi detail |
| L-Board 300 | 0.30 | Model detail peralatan/interior; warna | Tepi tipis, sambungan, permukaan bercat |
| L-Board 350 | 0.35 | Model dengan retensi permukaan dan tepi lebih tinggi | Pilih menurut penanganan, perubahan, dan penyelesaian |
| L-Board 450 | 0.45 | Eksterior mobil dan evaluasi tampilan lebih menuntut | Permukaan halus dan penyelesaian; lindungi penjepit dan pengikat |
Sel halus mengurangi penutup pori dan primer pada model warna. Kekerasan dan tahan lekuk biasanya di bawah poliester biasa. Lindungi tepi, kontak pemindahan, serta pengikat; perkuat lokal dengan bahan padat atau sisipan logam.
06 Pilih perekat bersama papan
Model besar memerlukan blanko rekat. Sambungan menjadi permukaan mesin; warna, kekerasan, susut, serta potongan harus mendekati papan.
- Epoksi: EPTEK menyediakan perekat epoksi suhu tinggi yang sesuai. Ketahanan panas dan pascapengerasan sambungan harus cocok dengan papan serta siklus.
- PU: menurut densitas pilih warna, kekerasan, dan perilaku mesin serupa agar bekas alat dan amplas sambungan berkurang.
- Papan ringan/busa: perekat satu atau dua komponen. Satu komponen berbasis kelembapan butuh kondisi sesuai pada sambungan tebal/tertutup; dua komponen butuh rasio dan pencampuran terkendali. Jepit blanko dengan perekat mengembang agar sambungan tidak terbuka.
Mesin setelah perekat keras penuh, periksa pori dan penyegelan sambungan. Pada prepreg, perekat, penutup pori, dan pelepas juga menyentuh resin; uji kompatibilitas bersama.
In formasi sebelum memilih
Berikan EPTEK fungsi, ukuran, siklus suhu, beban, pengulangan, serta permukaan. Untuk prepreg, sertakan resin dan metode pengerasan agar papan dan perekat dapat dipilih.