
Attrezzature a vuoto
Come scegliere i materiali per dime di rifilatura a vuoto
Una dima di fresatura a vuoto deve sostenere il pezzo, mantenere la tenuta e ritrovare un riferimento di lavorazione ripetibile. L'alluminio colato è un utile riferimento, ma tre soluzioni non metalliche possono essere migliori quando costo complessivo e comportamento termico rispondono al ciclo di lavoro.
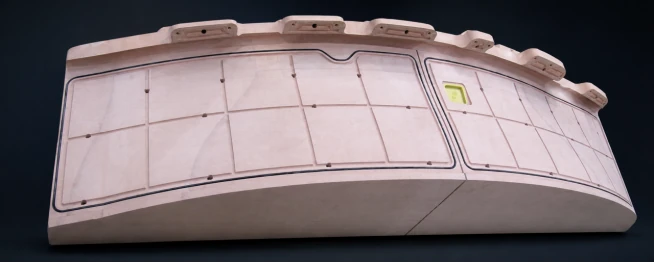
Una dima di fresatura o rifilatura a vuoto è un sistema strutturale e di tenuta, non una semplice piastra sagomata. La superficie sostiene il pezzo, scanalature e bocchette mantengono il vuoto e la base stabilisce un posizionamento ripetibile per lavorazione e controllo. L'alluminio colato resta il riferimento perché rigidezza, interfacce e risposta termica sono note. Possono funzionare anche tre soluzioni non metalliche: pannelli incollati, resina per stampi colata di precisione e una pelle in gelcoat/composito replicata da un modello master qualificato. Il confronto corretto considera rischio e costo totali alla precisione, temperatura e frequenza d'uso richieste.
I vantaggi dell'alluminio colato
Leghe comuni e gradi da colata in alluminio presentano a temperatura ambiente un CTE indicativo di 23–27 × 10−6/K; verifica grado effettivo e intervallo di temperatura del progetto. L'alluminio conduce rapidamente il calore e, dopo colata, distensione e finitura CNC, offre un corpo uniforme e rigido con filettature e interfacce affidabili. Queste caratteristiche sono adatte a impieghi frequenti, usura e dime con molti collegamenti.
Il processo non è però semplice: di norma richiede un modello o attrezzatura di colata, fusione, controllo, stabilizzazione e molta lavorazione. La porosità può causare perdite di vuoto e richiedere impregnazione o sigillatura. Modello, ore macchina, attrezzature, sollevamento e modifiche successive aumentano il costo. L'investimento può essere giustificato se la dima lavora spesso e si usura molto; l'alluminio di scarto ha inoltre un valore di recupero consolidato.
Tre soluzioni non metalliche e i loro vantaggi
Lavorazione di pannelli incollati per stampi
PUBOARD o EPBOARD viene tagliato in blocchi o strati, incollato, lavorato sui riferimenti e poi fresato per superficie, scanalature di tenuta, porte del vuoto e fissaggi. I pannelli già induriti in fabbrica offrono lavorabilità costante. La fonte indica un CTE tipico dei pannelli intorno a 40–55 × 10−6/K; servono quindi un'officina a temperatura controllata e un bilancio termico realistico. Per dime piccole e medie, la bassa resistenza al taglio facilita modifiche rapide: una riparazione locale può essere incollata e rilavorata senza rifare il modello di fonderia. Ogni giunzione deve essere completamente bagnata di adesivo, indurita e sigillata; un giunto aperto è una possibile perdita e un punto di cedevolezza locale.
Resina per stampi colata di precisione
PUCAST o EPCAST possono essere colati in una cavità sagomata per ottenere un grezzo vicino alla forma finale, seguito dalla lavorazione CNC di finitura. L'assenza di giunti passanti semplifica la tenuta all'aria e il grezzo può avvicinarsi molto alla geometria finita rispetto a una pila di piastre spesse. Il risparmio deriva da minore asportazione e minore lavorazione del metallo, non dal riempire una grande dima con un blocco di resina inutilmente spesso. Il corpo continuo lavorabile va abbinato a una base metallica, blocchi di fissaggio o telaio posteriore che sostengano sollevamento e installazione.
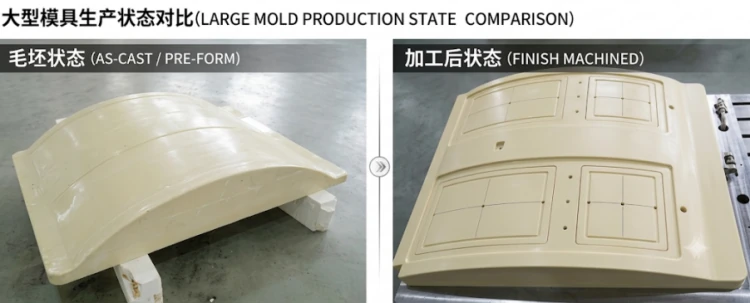
Gelcoat, pasta caricata con vetro e supporto composito
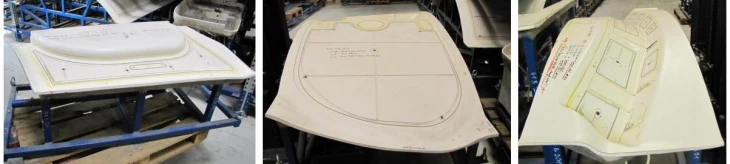
Se esiste già un modello master qualificato, si può replicare una sottile superficie di lavoro in gelcoat e sostenerla con pasta con carica di vetro o una struttura in fibra di vetro o carbonio e resina epossidica. È interessante quando dallo stesso master servono più dime: la copia riduce l'asportazione e mantiene leggera la struttura. Per una sola dima, costruire e qualificare il master può annullare il vantaggio. La compensazione deve includere spessore nominale del pezzo dopo l’indurimento, ritorno elastico e riferimento installato.
Il CTE indicato per EPMOLD LP70 è 25 × 10⁻⁶/K, su provini standard post-curati per 16 ore a 60°C e provati tra 20 e 50°C. La struttura può combinare uno strato LP70 continuo e lavorabile con sovrametallo, sostenuto da una struttura carbonio/epossidica simmetrica e bilanciata realizzata mediante infusione sotto vuoto. Anime sandwich o nervature possono aumentare la rigidezza a flessione e torsione. Misurare la geometria dopo sformatura, post-cura e montaggio; decidere la finitura in base a sovrametallo e tolleranza di accettazione. Gole di tenuta, prese di vuoto e interfacce smontabili richiedono uno strato locale lavorabile o inserti e il successivo ripristino della tenuta. Questa architettura da sola non garantisce una precisione di 0,10 mm.
Scegli i materiali in base alla dilatazione termica ammissibile
Per una lunghezza libera e uniforme di cinque metri, la prima stima è ΔL = αLΔT. I valori seguenti rappresentano solo la dilatazione teorica, non l'errore di forma della dima montata.
| Materiale o struttura | CTE tipico (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Alluminio comune o da colata (dipende dal grado) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, provino post-indurito | 25 | 0.13 mm | 0.63 mm |
| Pannello per stampi o resina colata comune (dipende dal grado) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Pannello CFRP progettato, direzione nel piano | 0–5 | 0–0.03 mm | 0–0.13 mm |
Una temperatura uniforme cambia soprattutto le dimensioni complessive. Gradienti e CTE diversi tra strato di lavoro, adesivo, supporto composito, base metallica, punti di appoggio e reazione delle guarnizioni provocano più facilmente deformazioni locali. Stabilisci la differenza termica ammessa in base a lunghezza, riferimenti e margine d'errore, poi porta lavorazione, uso e controllo alla stessa temperatura di riferimento.
Qualifica e scelta
- Controlla la geometria della superficie di lavoro rispetto ai riferimenti della base, poi misura il tempo di evacuazione in ogni zona e la risalita della pressione dopo aver isolato la sorgente del vuoto.
- Monta pezzi rappresentativi per verificare accoppiamento, compressione delle guarnizioni e risultato della prima lavorazione.
- Per dime composite replicate, registra la geometria dopo indurimento iniziale, distacco, post-indurimento, montaggio e ciclo termico controllato.
Scegli pannelli incollati se una dima piccola o media cambia spesso e la temperatura è controllabile. Scegli la colata di precisione se un grezzo più grande, continuo e vicino alla forma finale riduce la lavorazione e la base sostiene i carichi. Scegli un guscio in gelcoat/composito se un master qualificato è riutilizzabile per più dime e supporto e interfacce sono progettati simmetricamente. Mantieni l'alluminio colato se molti cicli, usura, connessioni filettate e manutenzione consolidata prevalgono sui vantaggi di tempo o peso delle soluzioni non metalliche. Confronta sempre volume reale dei materiali, sfrido, lavorazione, sigillatura, sollevamento, rilavorazione, riparazione e modifiche: la soluzione non metallica ha senso solo se il costo complessivo è inferiore a parità di criteri di accettazione.