01 / 工程
常温硬化と加熱製法では必要な中子型が異なる
砂と粘結剤、充填または射砂の方法、硬化工程、中子型の実際の使用温度を指定します。ある製法に適した樹脂ボードや注型樹脂が、加熱する中子型にも適するとは限りません。
 TOOLING MATERIALS
用途 / 鋳物工場
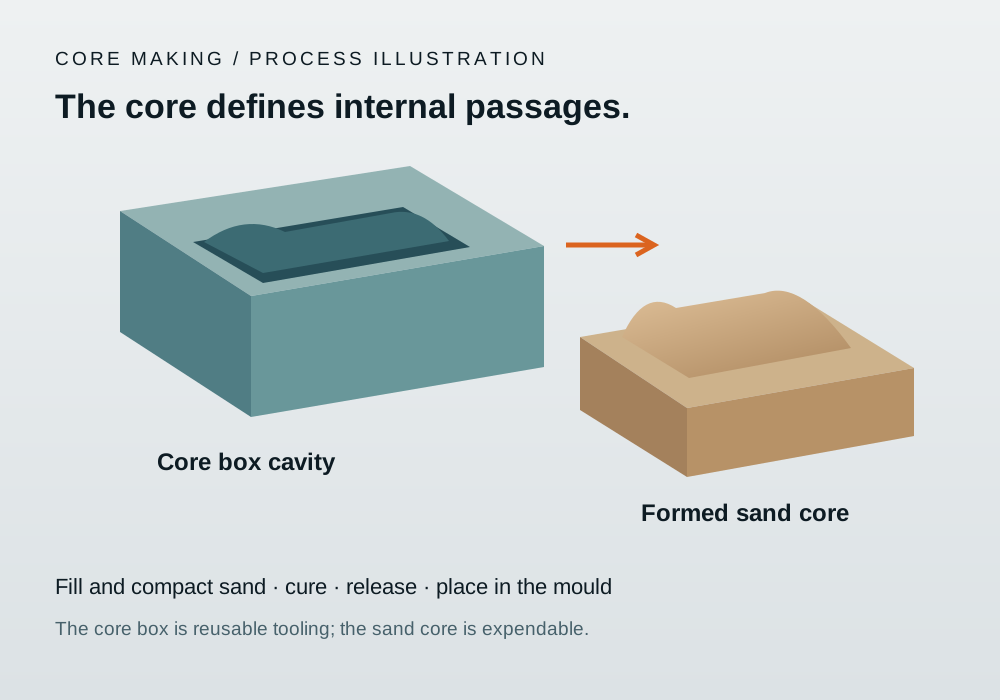
中子型は、金属鋳物の内部空洞をつくる使い捨ての砂中子を成形します。繰り返し使う中子型には、正確な分割接合部、再現性のある位置決め、十分な排気、確実な中子の取り出しが必要です。鋳物の外形をつくる模型とは使用要件が異なります。
エンジニアリング要件
01 / 工程
砂と粘結剤、充填または射砂の方法、硬化工程、中子型の実際の使用温度を指定します。ある製法に適した樹脂ボードや注型樹脂が、加熱する中子型にも適するとは限りません。
02 / 治工具設計
分割、通気口、充填ポイント、取り出し、ブッシュの位置、および交換可能な摩耗領域を計画します。充填と脱型を繰り返す間、接合部は位置合わせされ、密閉された状態を維持する必要があります。
エンジニアリング要件
| ルート | EPTEK ファミリ | プロジェクトのチェック |
|---|---|---|
| CNC 加工コアボックス | コールドボックスコアボックス用の PUBOARD 1350 | 砂の摩耗、細部の強度、接合部、インサート、動作温度 |
| 鋳造または複製されたコアボックス | プロジェクト固有の鋳造システム、コア製造試行の対象 | 剥離挙動、フィラー、硬化、寸法変化および肉厚 |
| 表面層または修復 | 互換性のある工具用ゲルコート および修復システム | 接着、エッジの詳細、摩耗および修復機械加工 |
エンジニアリング要件
実際の砂と粘結剤で試験し、中子の寸法、分割面の段差、表面損傷、取り出しの安定性を検査します。その後の試鋳で、中子の位置と形成される内部形状を確認します。