
航空宇宙工具
航空宇宙向けストレッチ成形型の注型樹脂選定
注型樹脂の選定は、成形面をどのようにつくるかで変わります。CNC加工するブランクと、完成した下型から直接複製する上型では、管理すべき工程リスクが異なります。
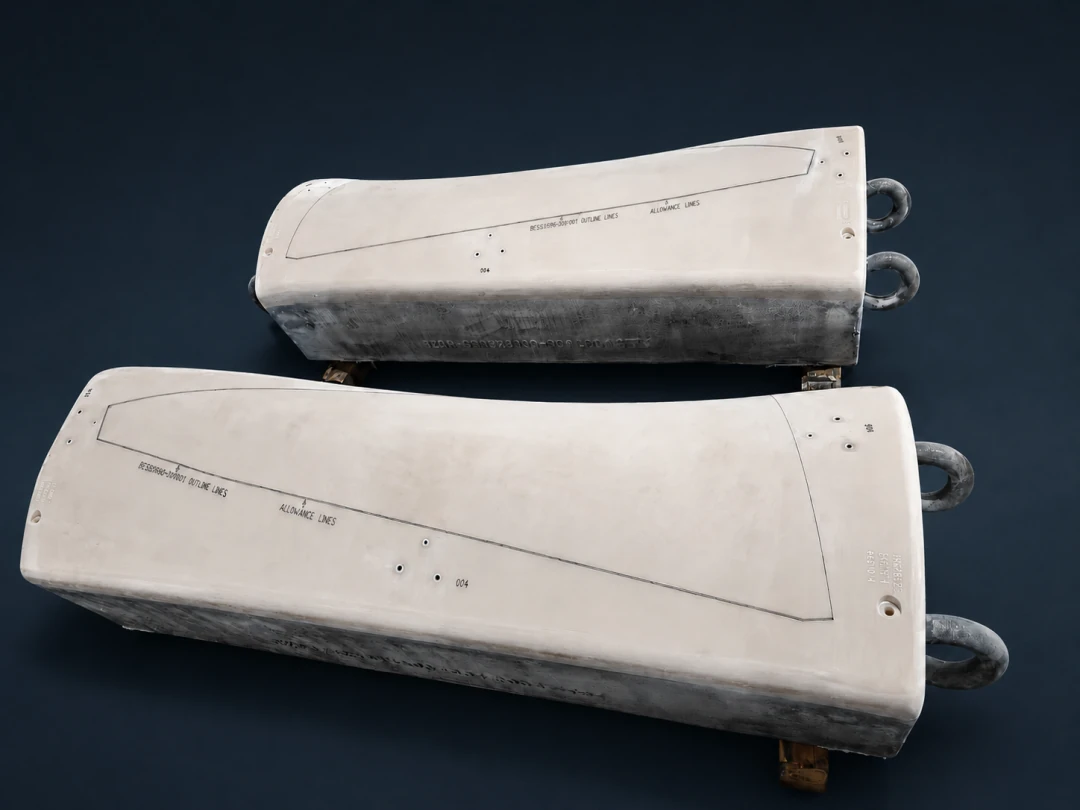
航空宇宙用のストレッチ成形、矯正、寸法修正の型は、大きな寸法、複合曲面、繰り返し荷重に対応します。型本体には、圧力と局所衝撃への耐性に加え、加工しやすさと、硬化・加工・使用を通じた寸法安定性が必要です。選定を左右するのは公称性能の高さだけではありません。注型面をCNCで除去するか、最終成形面としてそのまま残すかが重要です。
2つの製法では材料に求められる役割が異なる
多くの案件では、ニアネット形状のブランクを注型し、硬化・安定化した後に、成形面、外周、基準部、穴を加工します。この工法では注型表層を切削するため、厚肉内部の品質、発熱管理、靭性、加工性、予測可能な寸法変化を優先します。
対になる型には別の製法もあります。下型を最終形状に加工し、精密ワックスや適切な金属シムで板厚と工程上の隙間を再現します。その界面に上型を注型します。脱型後に背面や取り付け部を加工しても、成形面は注型状態のまま残します。このため、界面のピンホール、残留気泡、しわ、局所的な未充填は、完成した型にも残り得ます。
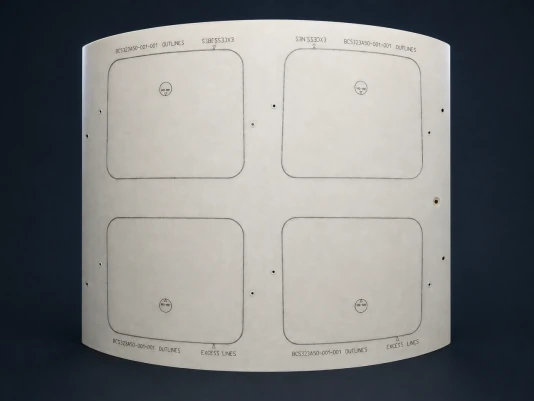
PUCAST 260に適した用途
PUCAST 260 は、フィラーと併用できる 2 液型ポリウレタン注型樹脂です。参考データには、25℃で約 850 mPa・s の未充填混合粘度が記載されており、これは複雑なキャビティや移行部の充填をサポートします。フィラーの選択により、密度と剛性を調整できます。同じ表には、Shore D 85、典型的な曲げ弾性率約 4,300 MPa、圧縮強度約 85 MPa、および典型的な線形収縮約 0.1% がリストされています。
厚肉ブランクの参考表には最大注型厚さ400 mm*が示されています。これは検証すべき工程限界であり、どの形状でもその厚さで注型できる保証ではありません。注型ごとに総質量、キャビティ形状、樹脂と充填材の温度、周囲温度、発熱を確認します。大断面、注型効率、後工程の切削性を重視して加工用ブランクをつくる場合、PUCAST 260は検討候補となります。
水分管理が不可欠です。イソシアネートは水と反応して二酸化炭素の微細気泡を生じます。原料・充填材・工具・型の乾燥、室内環境の管理、容器を開ける時間の短縮、低い位置からの供給、空気の巻き込みを抑えた混合を工程条件に含めます。加工で気泡が露出する場合、後の外観補修ではこれらの対策を代替できません。
EPCAST 75に適した用途
EPCAST 75 は、重量比 100:15 で混合されたプレフィルドの 2 成分エポキシ システムです。参考データは、25°C での混合粘度が 3,000 ~ 5,000 mPa.s であり、25°C での 500 g 混合物の典型的な作業時間は 100 ~ 120 分です。この長い明示的にテストされたウィンドウは、大きなインターフェースに長い供給経路、いくつかの高点ベント、または一連の連続的な湿潤操作がある場合に役立ちます。
このグレードは、エポキシにはイソシアネートと水ガスのような反応がないため、上部ツールの直接複製にも適しています。参考値には、ショア D 85、引張強さ 40 ~ 60 MPa、曲げ強さ 60 ~ 75 MPa、圧縮強さ 80 MPa 以上、および典型的な線形 CTE が約 50 × 10−6 K−1と記載されています。単一のビルドアップは最大 80 mm* まで推奨されます。より厚いボディには、層間のタイミング、放熱、冷却を制御した設計、検証済みの層状またはゾーン構造が必要です。
工程管理によって材料の公称性能を引き出す
直接複製では、まず下型形状、隙間層の厚さ、周囲のシールを確認します。裏側の体積を充填する前に、樹脂を成形面全体へ連続的に行き渡らせます。供給口は低い位置、排気口は形状の高い位置に設け、残留気泡による表面欠陥を防ぎます。ワックスや金属の隙間層は、厚さ、形状への追従性、離型条件を満たすものを選びます。
後硬化と冷却を加工・検収計画に含めます。荒加工、安定化と再検査、半仕上げ、仕上げ加工という順序が有効です。EPCAST 75の強度とCTEは技術データシートの代表値であり、設計許容値ではありません。PUCAST 260の粘度、弾性率、圧縮強度、厚さも同様です。許容値の設定前に、実際のロット、配合、温度、形状、設備を検証します。
製法と用途に基づいて材料を選ぶ
| 決定ポイント | PUCAST 260 | EPCAST 75 |
|---|---|---|
| 一次ルート | 大型・厚肉のニアネット形状素材を鋳込み、安定化後にCNC加工 | 上型の作業面を直接転写。精密素材の製作にも使用 |
| 基準混合粘度 | 25℃で約 850 mPa・s、未充填 | 25℃で 3,000 ~ 5,000 mPa・s |
| 参考作業時間 | 20℃で 500 g、約 50 分 | 100 ~ 120 分、500 g (25°C) |
| 厚さの参考値 | 最大鋳造厚さ 400 mm* | 推奨シングルビルドアップ 80 mm* |
| 主な制御 | 乾燥、混入空気、充填材の選択、厚肉部の反応発熱 | 界面湿潤、高点ベント、層タイミングおよび後硬化 |
*上記は代表的な参考値であり、設計許容値や一律の保証ではありません。試料または初品で、予定する配合、断面、硬化条件を検証してください。最終面を加工する場合は、ブランク寸法と発熱の管理から検討します。加工しない場合は、転写界面と排気経路の確保が優先です。このため、EPCAST 75は一般に直接複製の有力な出発点となります。
材料選定から実行可能な製造計画へ
材料・充填材の選定から混合、供給、排気、硬化、加工まで、EPTEKの技術支援を説明しています。評価には金型の3Dデータ、外形寸法、最大肉厚、作業面を加工するかどうか、インサートと支持構造、設備、作業場の温湿度をお知らせください。試験片や初回製作型の工程記録により、ピンホール、局所的な硬化不足、変形、層間剝離の原因を確認し、次の製作に反映できます。