
複合ツーリング
EPMOLD MP50:手塗りペースト材によるマスターモデル製作
EPMOLD MP50は、大型の中実ブロックを先に削り出すことなく、精度のある軽量マスターモデルや中間モデルを製作する2液型エポキシツーリングペーストです。結果は単一の材料数値よりも、混合量、温度、施工層の厚さ、硬化状態、下側の支持構造を総合的に管理できるかに左右されます。
MP50の用途と役割
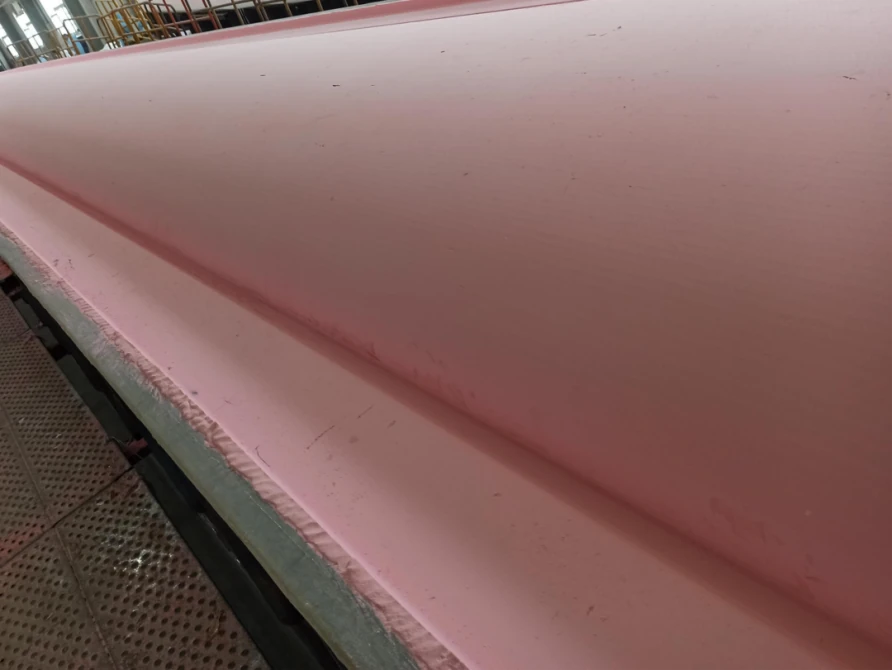
MP50は、樹脂ペーストAと硬化剤ペーストBを重量比1:1で混合する常温硬化型エポキシペーストです。大型・複雑な表面に塗布できる可使時間を保ち、硬化後は5軸加工できる低密度ブランクになります。マスターモデル、中間モデル、少量生産用の複合材成形型に適し、フォーム、木材、鋼製リブなどで下側を支持します。
2026年4月版のMP50技術データシートには、硬化後密度0.45–0.50 g/cm³、ショア硬さD52–60、線膨張係数約45 × 10⁻⁶ K⁻¹が記載されています。DSCによるTgは、25°Cで7日間硬化した場合に50°C超、25°Cで24時間、続いて40°Cで16時間硬化した場合に60°C超です。これらは指定された試験片と硬化条件の値であり、MP50が高温量産用成形型に適することを示すものではありません。
| 参照項目 | 参照プロセス条件 | プロセスへの影響 |
|---|---|---|
| 混合比 | A:B = 1:1 (重量比) | 秤を使用する。体積比は代わりにはなりません。 |
| 作業時間枠 | 40–70分、25°C、500 g(2026年4月版データシート) | バッチを計画し、粘度が上昇する前に材料を使用します。 |
| 機械加工可能な硬化 | 25°Cで16–20時間(データシートの参考条件) | より厚い切片または寒い部屋の場合は、より長い時間または制御された硬化が必要です。 |
| 単層の制限 | 塗布厚さは最大50 mm。実際の施工条件を確認 | 不十分なサポートを隠したり、熱制御を避けるために厚い塊を使用しないでください。 |
| コーティングの前提条件 | ゲルコート塗布前にショアD53以上 | マスターゲルコートを塗布する前に硬化と表面状態を確認してください。 |
施工・加工の手順
1. 材料の使用前に支持基体を設計する
最終表面、加工代、基準、吊り上げ点、予定硬化温度を最初に定めます。概略形状に沿う、剛性があり清潔な基体を製作します。フォームや木製ブランクはペースト量を減らし、鋼製リブは大型形状を支えます。接着が不確かな場合、処理済み基体に適合するエポキシプライマーを薄く塗ります。ペーストの押し固めや加工中に基体がたわまないことが必要です。
2. 温度を調整して計量・混合する
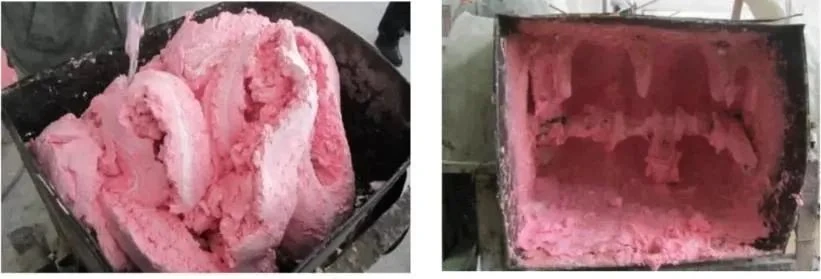
混合前に両成分の温度を均一に調整します。低温のペーストは混ざりにくく、過度の加熱は可使時間を短くします。AとBを重量比1:1で計量し、少量は折り畳んで押し混ぜ、大量の場合は適切な混合機を使用します。容器の内壁や隅に残った材料を混合部に戻します。作業要領では、目に見える色むらが消えた後も3–5分間混合を続ける必要があります。色が均一になっただけでは、十分に混ざったとは判断できません。
3. 実際の作業条件で可使時間を確認する
2026年4月版データシートの可使時間は、25°C、混合量500 gで40–70分です。作業要領では、規定の試験条件で約60分とされています。実際の混合量、容器形状、材料温度で施工可能時間を確認してください。高い材料温度、大きな混合量、厚い材料の塊は反応熱を蓄積し、可使時間を短くします。施工上の推奨に従い、確認した可使時間のおよそ3分の2までに塗布を終えるよう計画します。
4. 層ごとに塗布して十分に押し固める
きれいなボード上の薄いスラブにペーストを押し込み、各スラブをベースに移し、しっかりと重なり合うストロークで塗り込みます。小さなブロックの多層メソッドにより、オペレーターは空気を除去し、複合曲線に従うことができます。隣接する部分が完全に結合するまで、すべての関節をこねます。目に見える継ぎ目は、後で機械加工や表面仕上げの問題になります。このペーストは垂直面上に留まるのに十分なチキソトロピー性があり、プロセス リファレンスでは、正しく塗布された場合、たわみなく最大約 10 ~ 50 mm の累積堆積が報告されています。熱く孤立した塊を残すのではなく、厚い領域を広げ、その下の支持構造を連続的に保ちます。
5. 硬化してから機械加工する
データシートでは、25°Cで切削可能になるまで16–20時間とされています。この参考条件を、すべての厚さや作業場温度に適用することはできません。低温時について、作業要領は35–80°Cの範囲で管理された加熱硬化を説明しています。支持体とペーストを含む構造全体に合わせて温度と時間を決めます。加工前に硬化状態、硬さ、空隙、継ぎ目、変形を確認し、共通の基準に基づいてCNC仕上げを行います。
6. マスターモデルの表面を適切に処理してから塗装する
滑らかで高光沢のマスターモデルには、表面の仕上げ加工と軽い研磨を行い、粉塵と水分を完全に除去します。指定硬度に達してから、研磨しやすいエポキシゲルコートを吹き付けます。施工ガイドでは、塗装前にショアD硬度が53を超えることを求めています。約20–30 °Cの清潔で乾燥した場所で施工してください。高湿度、濡れた表面、約35 °Cを超える温度は、密着を悪化させたり、溶剤蒸発と硬化を速めすぎたりします。この工程はマスターモデルや模型の表面仕上げを目的とし、MP50自体を高温量産用の型に変えるものではありません。
業界の要件に合うマスターモデル構造を選ぶ
- 風力ブレード: ガラススキンと MP50 表面を備えたスチールリブまたはフォームスケルトンにより、長く継ぎ目のないブレードマスターを作成できます。生産金型を作成する前に、管理されたセクションで作業し、全長データムを検証します。大容量の場合でも、発熱と歪みの制御が必要です。
- 自動車:MP50はコンセプトカーの車体マスターモデルや、単品・極少量の炭素繊維パネル用型に適します。ボードの継ぎ目をなくし、加工・修正しやすい連続面をつくれます。繰り返しの高温硬化や大量生産には、適合性を検証した高耐熱の型が必要です。
- 航空宇宙:MP50は試作、複雑な表面のマスターモデル、中間型に適し、その後に積層・後硬化する炭素繊維成形型の基準形状をつくれます。量産の硬化サイクルに入る前に、マスターモデルの硬化履歴、寸法安定性、熱履歴と、完成した型の適合性を記録します。
実用的な材料選定の基準
軽量化、手作業での造形、迅速な加工、常温・低温使用を優先する場合にMP50を選びます。完成した型が複合材の高温硬化に繰り返し耐える必要がある場合は、別の材料システムを選定します。混合量を管理し、実際の量と温度で可使時間を確認し、塗装前に硬化を確認して、基体・ペースト・表面層全体を一体で検証します。