
自動車の外観モデル、鋳造用模型、加熱成形型では、ボードに求める性能が異なります。まず加熱の有無と成形樹脂への直接接触を確認し、次に精度、耐摩耗性、表面品質を検討します。樹脂系を決めてから密度、硬度、グレードを選びます。
01 主な4種類のボード
主な樹脂系はエポキシ、ポリウレタン、不飽和ポリエステルです。軽量ボードもポリウレタンですが、発泡構造により密度、硬度、用途が通常のモデル用ボードと大きく異なるため、ここでは別に扱います。
| 材料 | 主な利点 | 特徴と用途 |
|---|---|---|
| エポキシ系ボード | 耐熱グレードが豊富。加工後の安定性と緻密な型面に優れ、エポキシ型用プリプレグに適する | 比較的高価で、熱膨張はアルミや鋼より大きい。加熱製型用マスターと適切な小型直接成形型に使用 |
| ポリウレタン系ボード | モデル用は精密加工や検証モデルに適し、型用は耐摩耗性や圧縮性能などの重点が異なる | モデル用は設計評価に使用。作業用治具は荷重と摩耗から型用を選ぶ。プリプレグ製型では硬化適合性も確認 |
| 不飽和ポリエステル系ボード | 低コストで一定の硬度があり、加工と補修が容易 | 靴型の原型、カラーモデル、低コストの常温複合材型に適する。加工時の臭気が比較的強い |
| 軽量モデル用ボード | 軽く、切削と手仕上げが容易。スタイリング、カラー、大型モデルに適する | 硬度と圧痕抵抗が低いため、薄い縁や固定部の保護が必要。主にモデル用途 |
軽量ボードの細部再現性は、気泡の細かさと均一性によります。粗い気泡のフォームは通常、内部支持や基材に使います。表面用には細かく均一な構造を選び、加工後の充填や研磨を減らします。
02 加熱製型ではエポキシ系を優先する
耐熱性が必要なマスターや成形型は、エポキシ系が第一候補です。常温モデルでは追加コストをかけず、用途に応じてPU、不飽和ポリエステル、軽量ボードを選べます。ただしエポキシ型用プリプレグでは、初期硬化温度が低くても硬化適合性が重要です。
約60°C硬化のプリプレグにもエポキシ系を勧める理由
低温硬化型用プリプレグでは、マスター上で約60°Cの初期硬化を行い、脱型してから高温で後硬化する方法が一般的です。マスターが受けるのは初期温度だけなので、耐熱面では適合するPUもあります。しかし接触面の樹脂が正常に硬化するかは別の問題です。
一部のPUボードやイソシアネート硬化系材料は、加熱硬化エポキシプリプレグの界面硬化を阻害する場合があります。発生は配合、硬化状態、プリプレグ樹脂によって異なります。耐熱性と硬化適合性は別々に確認すべき要件です。
この種のプリプレグには、適合するシーラーと離型剤を組み合わせたエポキシ系マスターを強く推奨します。PUなどを使用する場合は、実際のボード、塗膜、プリプレグの組合せで硬化を試験してください。
マスター上で約60°Cの初期硬化だけを行うなら、Tg約110–130°Cのエポキシ系を起点に、温度余裕とコストを検討できます。複合材型をマスターに載せたまま高温後硬化する場合は、全工程の最高温度から選び直します。
03 エポキシ系の加工品質と寸法安定性
マスター精度には加工後の安定性と昇温時の寸法変化が影響します。十分な靱性と細密で滑らかな型面も必要で、補修と後処理を減らします。
- 加工後の変形が少ないこと。荒加工と仕上げ後に型面と寸法を維持します。接着ブランクでは接着剤の硬化と支持方法も管理し、反りを防ぎます。
- 熱膨張が小さいこと。実使用温度域で線膨張係数を比較し、初期硬化時の変化を見積もります。型が大きく、温度上昇が大きいほど重要です。
- 適度な靱性。薄い縁、小さいR、穴周辺で加工時の欠け、加熱・冷却・脱型時の割れが生じにくいこと。
- 細密で滑らかな型面。低い表面粗さと小さい孔が、充填、研磨、封孔作業を減らします。
- 良好な加工性。滑らかな切削、少ない粉塵、健全な縁により、補修箇所も含め均一な型面を加工できます。
試削片には実形状の薄縁、深溝、穴、曲面を含め、切削状態、縁、表面を同時に確認します。
04 エポキシ系直接成形型の寸法と支持
小型品の少量生産では、ボードを直接型に加工すれば複合材型への転写工程を省けます。120°C、150°C、180°Cの工程に検討できる耐熱グレードがあります。ただし成形温度での剛性、寸法変化、気密性、使用回数を確認します。
| EPTEKグレード | 温度選定の目安 | 確認事項 |
|---|---|---|
| EPBOARD 0700 | 130°C HDT | 約120°C成形の候補。保持時間と高温荷重を確認 |
| EPBOARD 0700HT | 160°C 温度クラスの参考値 | 高温マスターや小型型向け。ボードと接着層を適切な条件で後硬化 |
| EPBOARD 1300HT | 185°C 耐熱値 | 高温型の選定用。工程中の剛性、温度余裕、寸法変化を確認 |
HDTは規定荷重・試験条件下の熱変形温度、Tgはガラス転移温度で、意味が異なります。数値は初期選定の目安であり、成形条件を決める際は高温剛性、保持時間、圧力も確認します。
耐熱性と低熱膨張は別の性質
この種のボードは線膨張係数が概ね40 × 10⁻⁶ K⁻¹で、グレードにより異なりますが、一般にアルミや鋼より大きい値です。昇温で型面や穴位置が変わり、大型ほど変化量が増えます。
長さ500 mmの型の熱膨張試算
線膨張係数40 × 10⁻⁶ K⁻¹として、500 mmの型を20°Cから120°Cに均一に加熱し、拘束せず膨張させると、長さ変化は約:
ΔL ≈ 40 × 10⁻⁶ × 500 × 100 = 2 mm
2 mmはこの温度上昇での自由膨張量で、元の長さの約0.4%です。製品の最終寸法誤差そのものではありません。樹脂の硬化収縮、冷却、型の拘束も影響します。拘束型では応力と反りも評価します。
直接成形は、主寸法500 mm以内の小型品に使うのが一般的です。500 mmは経験的な目安で、許容寸法は温度上昇と製品公差によります。大型や厳しい公差では、ボードマスターから低膨張の複合材型を転写する方法が通常適しています。
鋼板への広範囲な剛性接着は避ける
鋼板は型を支持できますが、熱膨張がエポキシ系と異なります。広い範囲を硬い接着層で固定すると、加熱・冷却時の相対伸縮が拘束され、反り、剥離、局所割れを招く場合があります。
鋼支持との間には耐熱シリコーンによる柔軟な接着を用い、相対変位を吸収できます。接着面積、厚さ、位置決めは荷重にも適合させます。ボード同士の接合には適合する構造用接着剤を使い、ブランクの剛性と加工精度を保ちます。
05 常温用途ではモデル用と型用を区別する
モデルは造形、組立、色彩評価に使い、作業用治具は繰返し使用でも精度を保ちます。摩耗、荷重、基準安定性への要求が異なります。
ポリウレタン系モデル用ボード
彫刻原型、自動車検証モデル、カラーモデルに使用します。彫刻では模様と小Rの健全性、検証では部品の取付け、隙間、面差、塗装モデルでは形状と色彩を評価します。
PUBOARD 72はタイヤ金型製作用の彫刻原型に適します。細密で均一な構造で模様、曲面、小Rを加工でき、補修・変更も容易です。原型から製造型を転写し、ボード自体に高温加硫を行うものではありません。
PUBOARD 65は自動車検証モデルとカラーモデルに適します。密度0.65 g/cm³、硬度約ショアD 63、耐熱値75°C。全体造形、部品の試組み、塗装後の色彩評価に使います。
PUBOARD 0780は高品質な検証モデル向けです。密度0.75±0.02 g/cm³で65より高く、細かい型面、縁、穴加工や繰返しの組立、測定、取扱いに適します。
| グレード | 密度 g/cm³ | 硬度 ショアD | 耐熱指標 °C | 代表用途 |
|---|---|---|---|---|
| PUBOARD 65 | 0.65 | 約63 | 75 耐熱値 | 自動車検証モデル、カラーモデル |
| PUBOARD 72 | 0.72 | 65 | 75 耐熱値 | タイヤ型彫刻原型、マスター、精細モデル |
| PUBOARD 0780 | 0.75±0.02 | 70 | 72 HDT | 高品質検証モデル、精細原型 |
代表値による選定目安です。実使用温度は荷重と継続時間にも依存します。
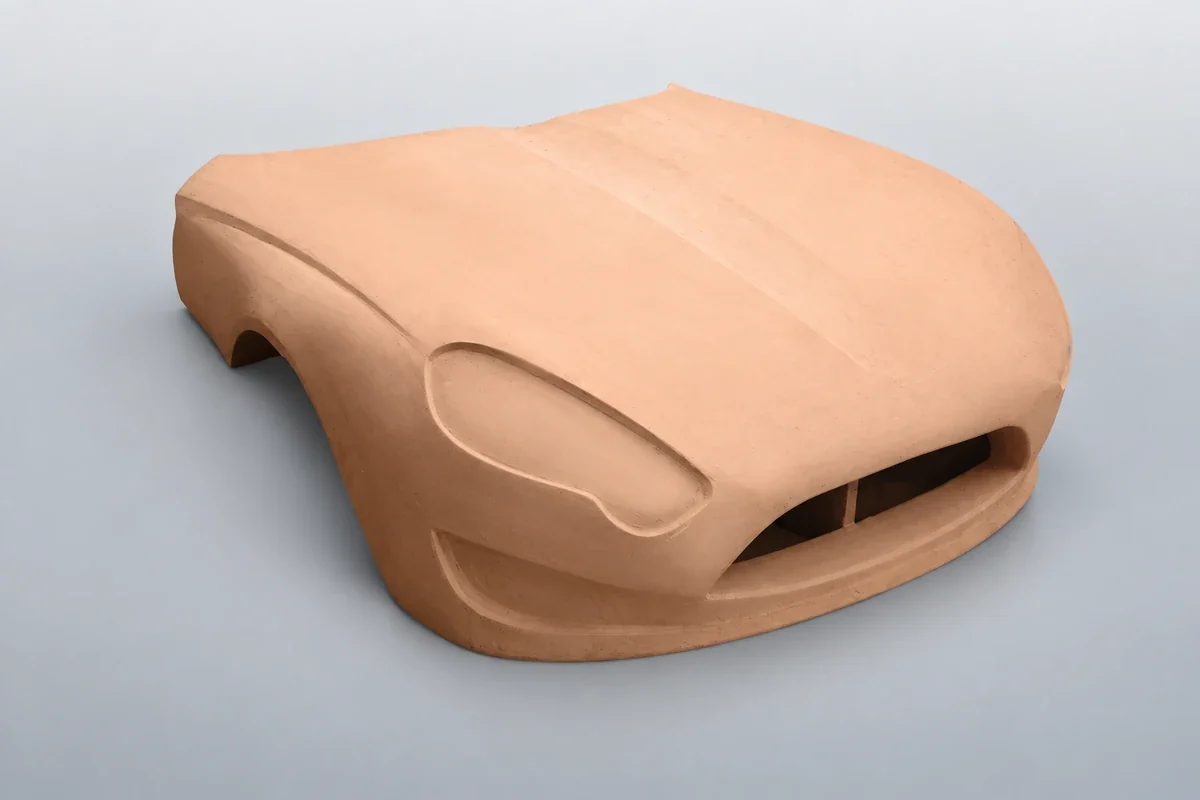
検証モデルは試組み、測定、運搬を受けます。繰返し使うねじや位置決めに金属インサートを設け、薄縁とクランプ部を補強します。カラーモデルでは封孔、プライマー、研磨時間もコストに含めます。
PU型用ボードの3つの主用途
作業型面や位置決め基準を形成します。検査治具は安定した基準、鋳造用は耐摩耗性、ニッケルシェル電鋳用マスターは温度変化時の寸法制御が重要です。
| 主用途 | 適合グレード | 選定重点 |
|---|---|---|
| 検査治具・固定治具 | PUBOARD 1650 | 型面と基準の安定、局所荷重、繰返し固定、穴形状の保持 |
| 鋳造模型、模型板、中子型 | PUBOARD 1350 / 1250 | 砂摩耗、縁の健全性、繰返し離型、中子製法との適合 |
| ニッケルシェル電鋳用マスター | PUBOARD 1850 | 温度変化時の寸法、緻密な型面、導電処理、離型 |
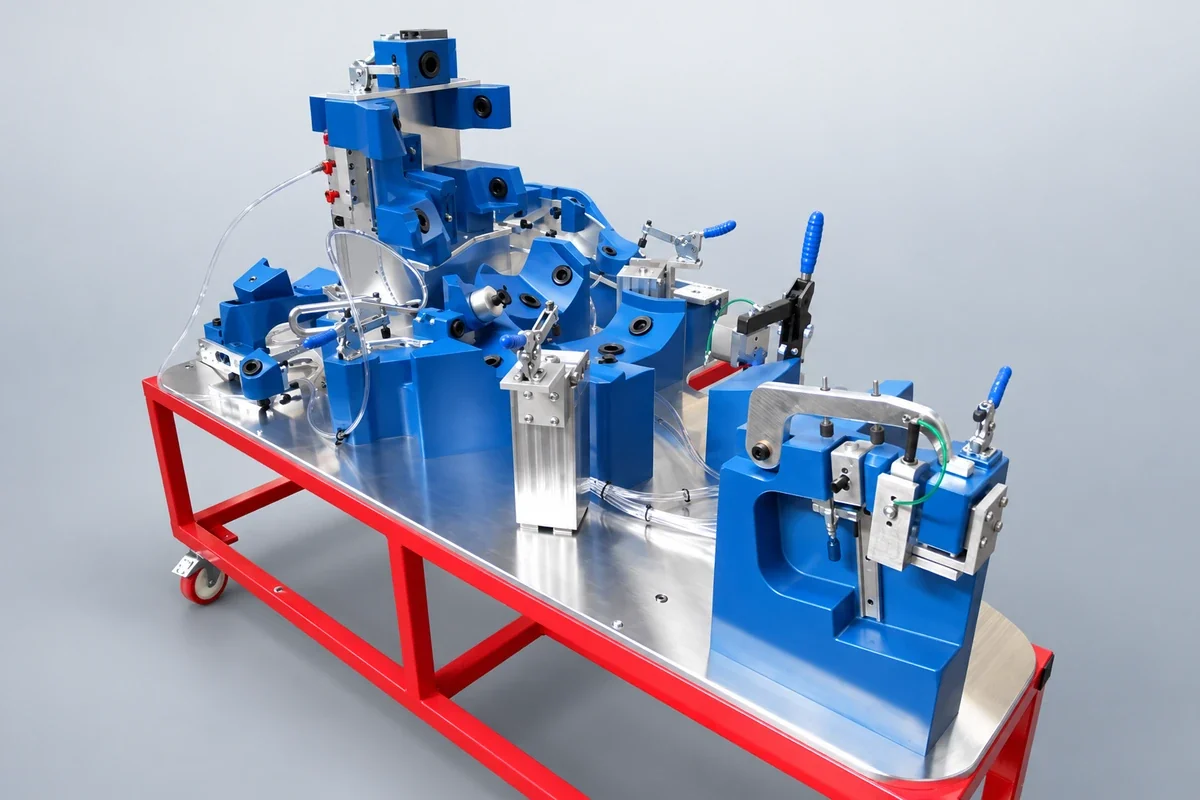
検査・固定治具にはPUBOARD 1650を検討できます。高密度材で形状に沿う支持面や位置決め面を加工できます。検査には安定基準、固定には締付け力と繰返し位置決めが必要です。金属インサート、位置決めピン、底板支持を組み合わせ精度を保ちます。
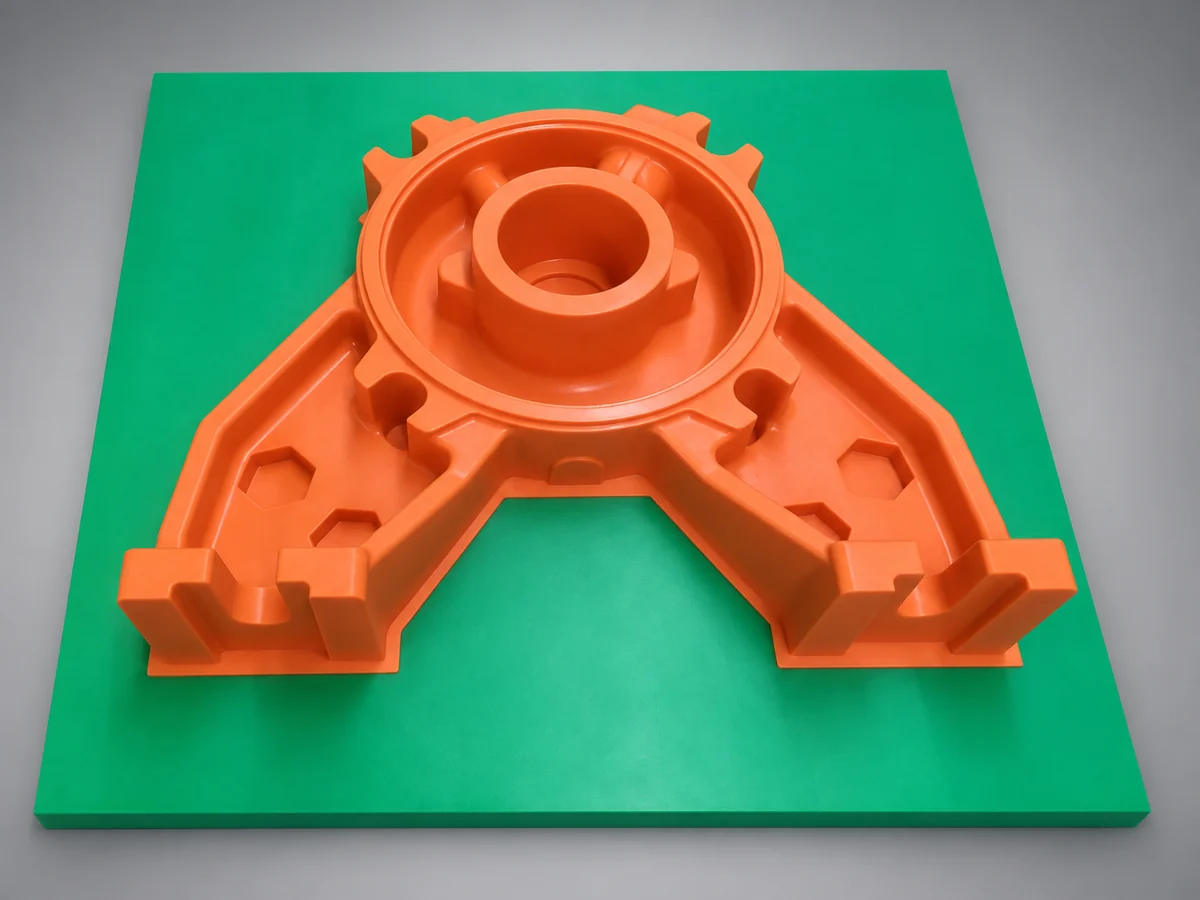
鋳造模型、模型板、中子型には耐摩耗型1350または1250を検討します。砂による摩擦で型面と縁が摩耗し、砂型精度が低下します。砂、造型・中子製法、清掃、使用回数を考慮し、加熱製芯では耐熱性を別途確認します。
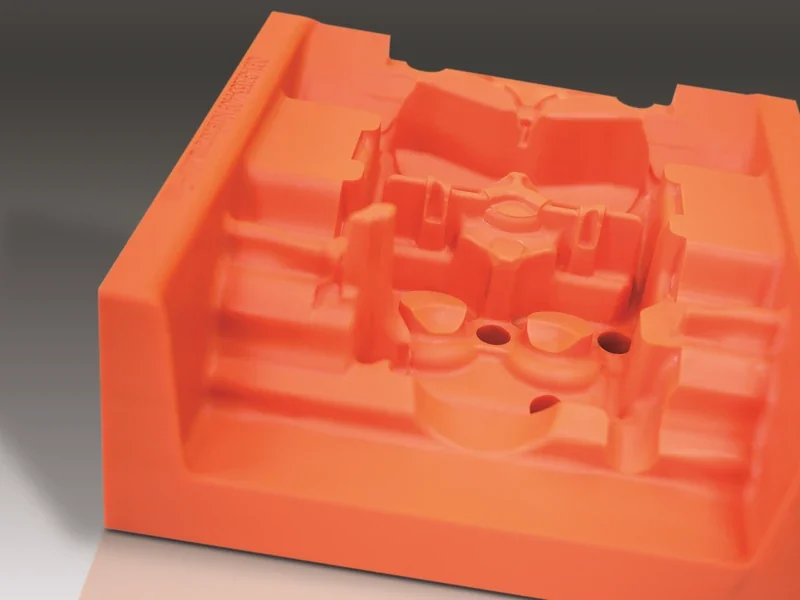
電鋳用マスターにはPUBOARD 1850を検討できます。高密度で緻密な面を持ち、高充填による低熱膨張が電鋳中の寸法制御に役立ちます。加工後に導電処理を行い、電鋳液接触と離型を検証します。
1850のHDTは95±5°C、20–50°Cでの線膨張係数は約41×10⁻⁶ K⁻¹です。この係数は試験温度域の値で、電鋳温度がそれ以上なら実温度域で寸法変化を評価します。
| グレード | 密度 g/cm³ | 硬度 ショアD | 耐熱指標 °C | 代表用途 |
|---|---|---|---|---|
| PUBOARD 1650 | 1.67 | 86 | 80 耐熱値 | 検査・位置決め治具、繰返し使用する作業治具 |
| PUBOARD 1350 | 1.37 | 85 | 90 耐熱値 | 耐摩耗鋳造模型、模型板、中子型 |
| PUBOARD 1250 | 1.25±0.05 | 80±3 | 80±3 HDT | 耐摩耗鋳造模型、模型板、中子型 |
| PUBOARD 1850 | 1.85±0.03 | 89±3 | 95±5 HDT | ニッケル電鋳マスター、高寸法安定性治具 |
HDTは熱変形温度です。耐熱値とは評価方法が異なり、いずれも連続使用温度に直接置き換えられません。
鋳造用治具におけるPUボードの利点
鋳造模型と中子型には加工精度と、繰返し造型・清掃・離型後の型面保持が必要です。PU型用ボードは精細加工、寸法安定性、耐摩耗性を両立でき、次の観点で比較します。
均一構造で細部加工が容易。天然木の木目や節がなく、曲面、小R、模様で切削が安定します。粗さ、縁の健全性、補修部の加工品質が転写に影響します。
加工から使用まで精度を維持。加工後の反りは模型・砂型に伝わり、温度差、荷重、支持も型面を変えます。規定温度で加工・検査し、大型では温度差を特に管理します。
摩耗が繰返し造型精度を左右。硬度は押込み抵抗、耐摩耗性は摩擦による損失で別の指標です。砂は型面と縁を削るため、同一試験法で比較し、実砂、表面処理、清掃から寿命を判断します。
変形と割れを分けて評価。弾性率は荷重下の変形、圧縮・曲げ強度は負荷能力、靱性は薄縁や離型部の割れに関係します。繰返し圧縮では除荷後の圧痕も確認します。
離型と表面処理は長期使用に影響。離型剤、中子バインダー、清掃が材や接着層に作用します。繰返し離型後の型面と縁を観察し、清掃が摩耗を早めないか確認します。
鋳物精度は複数工程で決まる。模型寸法、鋳造収縮、離型変形、加工代に公差を配分します。収縮補正だけでなくボード自体の寸法変化も管理します。
ボードは原型や鋳造治具用で、溶湯に直接触れません。精密鋳造にはワックス型やセラミックシェルもあるため、実際に使う工程から材料を選びます。
不飽和ポリエステル系ボード
不飽和ポリエステルは靴型原型、靴の形状モデルに適します。一定の硬度と容易な切削、補修、研磨で曲面、縁、模様を低コストで加工できます。
靴型原型から金属などの製造型を転写します。ボードが靴材を直接成形する場合は温度、圧力、寿命を別途確認します。
常温・少量の複合材では経済的な原型となり、工程が適合すれば直接型にも使えます。樹脂接触、硬化発熱、真空密封、繰返し離型を確認し封孔します。加熱硬化型には適切な耐熱エポキシ系を選びます。
カラー・外観モデルにも使えます。加工臭が主な欠点です。適切な換気があり、臭気を許容できるなら材料費を抑えやすい選択です。
軽量モデル用ボード
軽量ボードは細密で均一なPUフォームで、NC加工と手修正が容易です。スタイリング、カラー、家電、座席・床などの内装モデルに適し、大型接着ブランクも運搬・変更しやすくなります。
0.15 g/cm³は初期デザイン向け。データから素早く立体化し体積、比率、曲面を評価して切削・研磨・補修で修正します。初期検証の一部で工業用クレイを代替できますが、減材が主体で、クレイのような加熱・盛付けによる繰返し再成形はできません。
0.20–0.35 g/cm³は家電や内装向け。家電は外観・塗装、座席や床は空間・取付けも確認します。薄縁、細部、運搬から密度を選び、人や大きな接続荷重は専用支持構造で受けます。
0.45 g/cm³は要求の高い外装モデル向け。高密度で細部と縁を保ち、精細加工・塗装前処理に適します。長期の繰返し組立や精密基準測定ならPUBOARDモデル用も比較します。
| グレード | 密度 g/cm³ | 代表モデル用途 | 選定重点 |
|---|---|---|---|
| L-Board 150 | 0.15 | 初期造形、体積・比率検証 | 容易な切削・手修正で初期案を素早く比較 |
| L-Board 200 | 0.20 | 家電外観、内装の初期造形 | 軽量性、加工効率、初期表面処理を両立 |
| L-Board 250 | 0.25 | 家電、座席・床の内装モデル | 加工容易性と細部保持を比較 |
| L-Board 300 | 0.30 | 精細な家電・内装モデル、カラーモデル | 薄縁、接続部、塗装後の型面を考慮 |
| L-Board 350 | 0.35 | 型面と縁の保持要求が高いモデル | 運搬、修正、表面処理から選択 |
| L-Board 450 | 0.45 | 要求の高い自動車外装・外観評価 | 細部と仕上げを両立し、固定部を保護 |
細かな気泡はカラーモデルの封孔と下塗りを減らします。ただし硬度と圧痕抵抗は通常、不飽和ポリエステルより低いため、薄縁、運搬接触面、固定部を保護し、局所接続に高密度材や金属インサートを使います。
06 接着剤もボードと同時に選ぶ
大型モデルは接着ブランクが必要です。接着線も加工型面に入るため、色、硬度、収縮、切削性をボードに近づけます。
- エポキシ系:EPTEKは適合する耐熱エポキシ接着剤を用意しています。接着層の耐熱性と後硬化条件をボード・工程に合わせます。
- PU系:密度に応じ、色、硬度、加工性が近い接着剤を選び、接合部の工具痕や研磨差を抑えます。
- 軽量ボード・フォーム:一液・二液のフォーム用接着剤を選べます。湿気硬化一液は厚い・閉じた接合でも硬化条件を確保し、二液は配合と混合を管理します。発泡接着剤では膨張で接合が開かないようブランクを固定します。
完全硬化後に加工し、仕上げ接合部の孔と密封を確認します。プリプレグでは接着剤、シーラー、離型剤も樹脂に接触するため、全体の硬化適合性を確認します。
選定 前に確認する条件
用途、主寸法、温度周期、荷重、使用回数、表面要求をEPTEKへ伝えれば、材と接着剤を絞り込めます。プリプレグ製型では樹脂系と硬化方法も指定してください。