
Oprzyrządowanie lotnicze i kosmiczne
Dobór żywic odlewniczych do form do rozciągowego kształtowania blach w przemyśle lotniczym i kosmicznym
Dobór żywicy odlewniczej zależy przede wszystkim od sposobu wykonania powierzchni roboczej. Półfabrykat obrabiany na CNC wiąże się z innymi ryzykami niż forma górna odwzorowana bezpośrednio na gotowej formie dolnej.
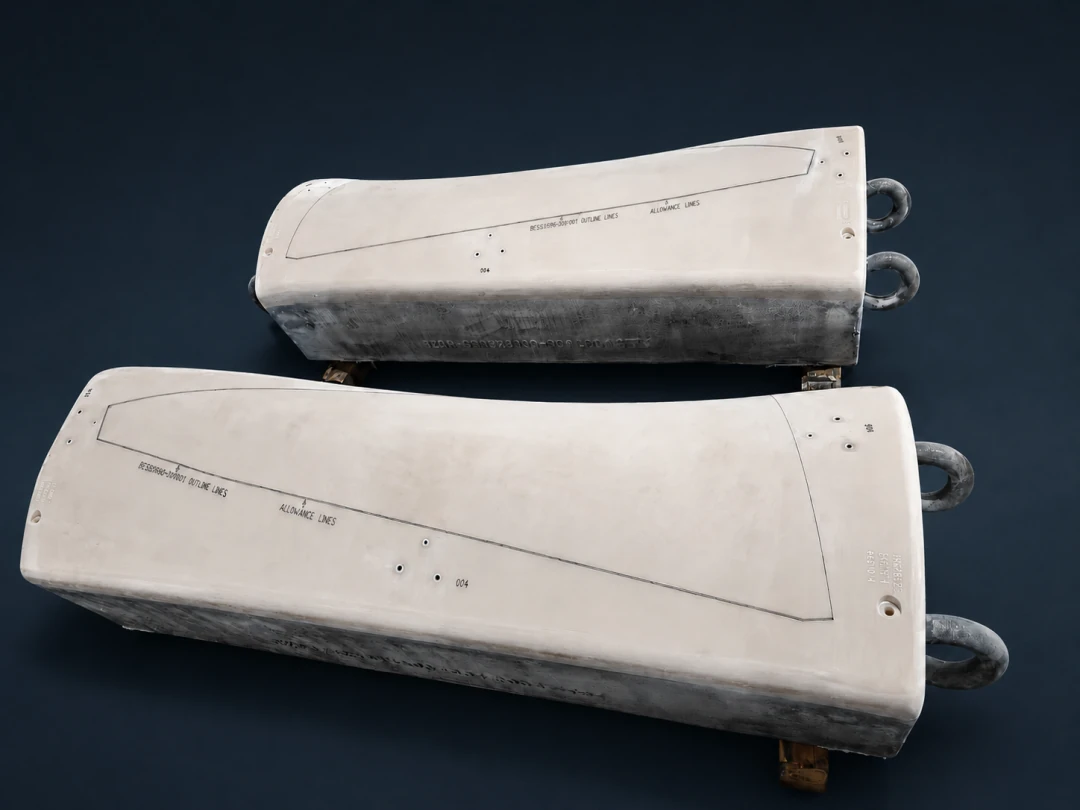
Formy do rozciągowego kształtowania, prostowania i kalibrowania części lotniczych łączą duże gabaryty, złożone krzywizny i powtarzalne obciążenia. Korpus formy musi wytrzymywać nacisk i miejscowe uderzenia, a jednocześnie zachować obrabialność i stabilność wymiarową podczas utwardzania, obróbki oraz użytkowania. W praktyce decydujące jest nie tylko to, która żywica ma wyższy główny parametr. Kluczowe jest, czy powierzchnia odlewu zostanie usunięta przez obróbkę CNC, czy pozostanie gotową powierzchnią roboczą.
Dwie technologie, dwa różne zadania materiału
W większości projektów odlewa się półfabrykat zbliżony do końcowego kształtu, pozwala mu się utwardzić i ustabilizować, a następnie obrabia powierzchnię roboczą, obrys, elementy bazowe i otwory. W tej technologii powierzchnia odlewu jest usuwana. Priorytetem stają się więc integralność grubych przekrojów, kontrolowane wydzielanie ciepła, odporność na pękanie, obrabialność i przewidywalne zmiany wymiarów.
Para form może powstać inną metodą. Formę dolną obrabia się do końcowej geometrii, a następnie nakłada warstwę o kontrolowanej grubości, np. precyzyjny wosk lub odpowiednią przekładkę metalową, odwzorowującą grubość blachy i luz technologiczny. Formę górną odlewa się na tej powierzchni. Po rozformowaniu można obrobić jej tył i elementy mocujące, ale powierzchnia robocza pozostaje w stanie po odlaniu. Każdy mikrootwór, uwięziona kieszeń powietrza, fałda lub miejscowe niedopełnienie na styku może więc pozostać w gotowej formie.
Do jakich zadań nadaje się PUCAST 260?
PUCAST 260 to dwuskładnikowa poliuretanowa żywica odlewnicza, którą można stosować z napełniaczami. Dane referencyjne podają lepkość mieszanki bez napełniacza około 850 mPa·s w 25°C, co sprzyja wypełnianiu złożonych wnęk i przejść. Dobór napełniacza pozwala regulować gęstość i sztywność. Ta sama tabela podaje twardość Shore D 85, typowy moduł przy zginaniu około 4 300 MPa, wytrzymałość na ściskanie około 85 MPa oraz typowy skurcz liniowy około 0,1%.
Dla grubych półfabrykatów tabela referencyjna podaje maksymalną grubość odlewu 400 mm*. To granica procesu wymagająca weryfikacji, a nie zgoda na odlewanie dowolnej geometrii o takiej grubości. Przy każdym odlewie trzeba sprawdzić całkowitą masę, kształt wnęki, temperaturę żywicy i napełniacza, temperaturę otoczenia oraz wydzielanie ciepła. Jeśli półfabrykat ma być obrabiany, PUCAST 260 jest naturalnym kandydatem, gdy najważniejsze są duży przekrój, wydajność odlewania i późniejsze właściwości skrawania.
Kluczowa jest kontrola wilgoci. Izocyjaniany mogą reagować z wodą i tworzyć mikropęcherzyki dwutlenku węgla. Suche surowce i napełniacze, kontrolowane warunki w pomieszczeniu, suche narzędzia i formy, krótki czas otwarcia pojemników, podawanie z niskich punktów oraz mieszanie ograniczające napowietrzanie są częścią okna procesowego. Jeśli pęcherzyki zostaną odsłonięte podczas obróbki, późniejsza kosmetyczna naprawa nie zastąpi tych działań.
Do jakich zadań nadaje się EPCAST 75?
EPCAST 75 to wstępnie napełniony, dwuskładnikowy system epoksydowy mieszany w proporcji wagowej 100:15. Dane referencyjne podają lepkość mieszanki 3 000–5 000 mPa·s w 25°C oraz typowy czas pracy 100–120 minut dla mieszanki 500 g w 25°C. To dłuższe okno, przebadane w określonych warunkach, pomaga przy dużej powierzchni styku z długą drogą podawania, kilkoma odpowietrzeniami w najwyższych punktach lub sekwencją ciągłego zwilżania.
Ta odmiana nadaje się również do bezpośredniego odwzorowania formy górnej, ponieważ epoksyd nie wykazuje takiej samej reakcji izocyjanianów z wodą powodującej wydzielanie gazu. Wartości referencyjne to twardość Shore D 85, wytrzymałość na rozciąganie 40–60 MPa, na zginanie 60–75 MPa, na ściskanie powyżej 80 MPa oraz typowy liniowy współczynnik rozszerzalności cieplnej około 50 × 10−6 K−1. Zalecana grubość pojedynczej warstwy wynosi do 80 mm*. Grubsze korpusy wymagają zaprojektowanej i zweryfikowanej struktury warstwowej lub strefowej z kontrolą odstępów między nakładaniem warstw, wydzielania ciepła i chłodzenia.
Kontrola procesu decyduje, czy parametry przełożą się na praktykę
Przy bezpośrednim odwzorowaniu najpierw sprawdź geometrię formy dolnej, grubość szczeliny i uszczelnienie krawędzi. Przed wypełnieniem objętości podkładu żywica powinna nieprzerwanie zwilżyć powierzchnię roboczą. Punkty podawania umieszcza się nisko, a odpowietrzenia w najwyższych punktach geometrii; zamknięta kieszeń powietrzna stanie się wadą powierzchni. Warstwa wosku lub przekładka metalowa musi spełniać wymagania dotyczące grubości, dopasowania i rozformowania.
Dotwardzanie i chłodzenie należy uwzględnić w planie obróbki i odbioru. Przydatna sekwencja to obróbka zgrubna, stabilizacja i ponowna kontrola, a następnie obróbka półwykańczająca i wykańczająca. Podane dla EPCAST 75 wartości wytrzymałości i rozszerzalności cieplnej są typowymi wynikami z karty technicznej, a nie dopuszczalnymi wartościami projektowymi. To samo dotyczy lepkości, modułu, wytrzymałości na ściskanie i grubości dla PUCAST 260. Przed ustaleniem wartości dopuszczalnej trzeba potwierdzić rzeczywistą partię, mieszankę, temperaturę, geometrię i wyposażenie.
Najważniejsze kryteria doboru
| Kryterium doboru | PUCAST 260 | EPCAST 75 |
|---|---|---|
| Główna technologia | Duży, gruby półfabrykat zbliżony do końcowego kształtu: odlanie i stabilizacja, następnie obróbka CNC | Bezpośrednie odwzorowanie powierzchni roboczej formy górnej; również precyzyjne półfabrykaty |
| Referencyjna lepkość mieszanki | Około 850 mPa·s w 25°C, bez napełniacza | 3 000–5 000 mPa·s w 25°C |
| Referencyjny czas pracy | Około 50 min, 500 g w 20°C | 100–120 min, 500 g w 25°C |
| Referencyjna grubość | Maksymalna grubość odlewu 400 mm* | Zalecana grubość pojedynczej warstwy 80 mm* |
| Główne parametry kontroli | Suchość, napowietrzanie, dobór napełniacza i wydzielanie ciepła w grubym przekroju | Zwilżanie powierzchni styku, odpowietrzanie najwyższych punktów, odstępy między warstwami i dotwardzanie |
*Powyższe wartości to typowe dane referencyjne, a nie dopuszczalne wartości projektowe ani gwarancje dla wszystkich warunków. Zweryfikuj proponowaną mieszankę, przekrój i harmonogram utwardzania na próbce lub pierwszym wyrobie. Jeśli końcowa powierzchnia będzie obrabiana, zacznij od wymiarowania półfabrykatu i kontroli ciepła. Jeśli nie będzie obrabiana, najpierw zadbaj o powierzchnię styku i drogę ujścia powietrza; dlatego EPCAST 75 zwykle stanowi lepszy punkt wyjścia dla bezpośredniego odwzorowania.
Przełóż wybór materiału na plan wytwarzania
EPTEK wspiera projekty od doboru materiału i napełniacza przez mieszanie, podawanie, odpowietrzanie i utwardzanie aż po obróbkę. Do oceny potrzebne są dane 3D formy, wymiary całkowite, maksymalny przekrój, informacja o obróbce powierzchni roboczej, wkładki i podpory, wyposażenie oraz temperatura i wilgotność w hali. Zapisy dotyczące próbek lub pierwszej formy pomagają rozpoznać przyczyny mikrootworów, miejscowego niedoutwardzenia, odkształceń lub rozwarstwień przed powtórzeniem procesu.