
Oprzyrządowanie próżniowe
Dobór materiałów do próżniowych przyrządów do przycinania
Próżniowy przyrząd frezarski musi podpierać część, zachować szczelność i zapewniać powtarzalną bazę obróbkową. Aluminium odlewane jest przydatnym punktem odniesienia, lecz trzy technologie niemetalowe mogą być korzystniejsze, gdy ich pełny koszt i zachowanie cieplne odpowiadają warunkom pracy.
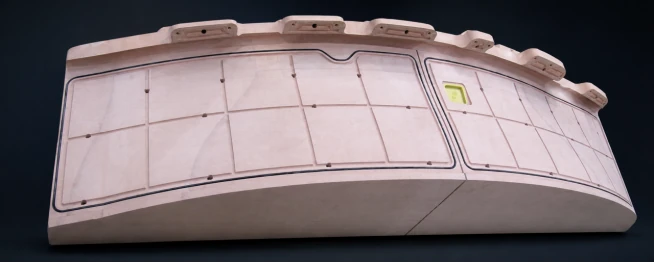
Próżniowy przyrząd do frezowania lub przycinania jest systemem konstrukcyjnym i uszczelniającym, a nie tylko ukształtowaną płytą. Powierzchnia podpiera część, rowki i przyłącza utrzymują próżnię, a podstawa zapewnia powtarzalne ustalenie do obróbki i kontroli. Aluminium odlewane pozostaje odniesieniem dzięki znanej sztywności, połączeniom i reakcji cieplnej. Sprawdzać się mogą także trzy technologie niemetalowe: klejone płyty modelarskie, precyzyjnie odlewane żywice oraz poszycie żelkotowo-kompozytowe odwzorowane ze zweryfikowanego modelu. Właściwe porównanie obejmuje całkowite ryzyko i koszt przy wymaganej dokładności, temperaturze i cyklu pracy.
Zalety aluminium odlewanego
Typowe stopy aluminium i odmiany odlewnicze mają w temperaturze pokojowej współczynnik rozszerzalności cieplnej około 23–27 × 10−6/K; dla projektu potwierdź rzeczywistą odmianę i zakres temperatur. Aluminium szybko przewodzi ciepło i po odlaniu, odprężeniu oraz wykańczaniu CNC zapewnia jednolity, sztywny korpus z niezawodnymi gwintami i połączeniami. Te cechy sprzyjają częstemu użytkowaniu, odporności na zużycie oraz przyrządom z wieloma przyłączami.
Ta technologia nie jest jednak prosta. Zwykle obejmuje model lub oprzyrządowanie odlewnicze, odlewanie, kontrolę, stabilizację i rozległą obróbkę. Porowatość może tworzyć drogę przecieku próżni i wymagać impregnacji lub uszczelniania. Model, czas maszyny, narzędzia, podnoszenie i późniejsze modyfikacje zwiększają koszt. Inwestycja może być uzasadniona przy częstej pracy i dużym zużyciu; złom aluminiowy ma również ustaloną wartość odzysku.
Trzy technologie niemetalowe i źródła ich zalet
Obróbka klejonych płyt modelarskich
PUBOARD lub EPBOARD tnie się na bloki lub warstwy, klei, obrabia bazy, a następnie frezuje powierzchnię, rowki uszczelniające, przyłącza próżniowe i bazy mocowania. Fabrycznie utwardzone płyty zapewniają powtarzalne zachowanie podczas obróbki. Źródło podaje dla typowych płyt współczynnik rozszerzalności około 40–55 × 10−6/K, dlatego potrzebne są kontrolowana temperatura hali i realistyczny budżet błędu cieplnego. Przy małych i średnich przyrządach niewielki opór skrawania ułatwia szybkie zmiany: miejscową naprawę można przykleić i ponownie obrobić bez nowego modelu odlewniczego. Każda spoina musi być w pełni zwilżona, utwardzona i uszczelniona; otwarty styk to potencjalny przeciek i miejscowa zmiana podatności.
Żywica do precyzyjnego odlewania oprzyrządowania
PUCAST lub EPCAST można odlać w ukształtowanej wnęce, uzyskując półfabrykat zbliżony do końcowego kształtu, a następnie wykończyć na CNC. Brak połączeń przechodzących przez płyty upraszcza kontrolę dróg powietrza, a półfabrykat może być znacznie bliższy końcowym gabarytom niż gruby stos płyt. Korzyść ekonomiczna wynika z mniejszego usuwania materiału i ograniczenia obróbki metalu, a nie z wypełniania dużego przyrządu niepotrzebnie grubym blokiem żywicy. Cały przyrząd powinien łączyć jednolity, obrabialny korpus roboczy z metalową podstawą, blokami mocującymi lub ramą tylną przenoszącą obciążenia podczas podnoszenia i montażu.
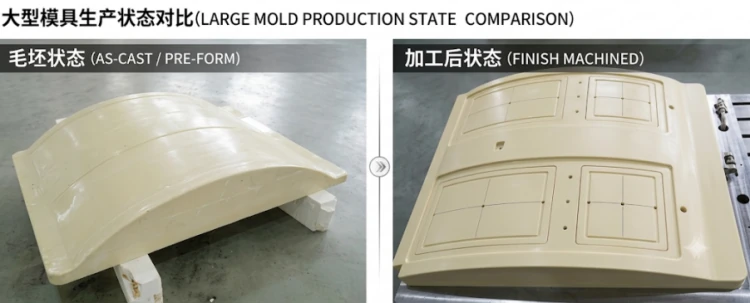
Żelkot, pasta z napełniaczem szklanym i podkład kompozytowy
Jeśli istnieje już zweryfikowany model wzorcowy, można odwzorować cienką powierzchnię roboczą z żelkotu i podeprzeć ją pastą z napełniaczem szklanym albo konstrukcją szklano- lub węglowo-epoksydową. Jest to atrakcyjne, gdy z jednego modelu potrzeba kilku przyrządów: kopiowanie ogranicza usuwanie materiału i masę. Przy jednym przyrządzie koszt wykonania i kwalifikacji modelu może zniwelować tę zaletę. Odsunięcie geometryczne musi uwzględniać nominalną grubość utwardzonej części, sprężynowanie i bazę po zamontowaniu.
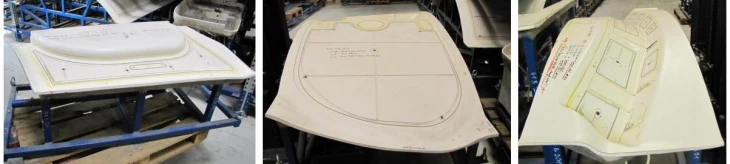
Dla EPMOLD LP70 podano współczynnik rozszerzalności 25 × 10⁻⁶/K dla standardowych próbek dotwardzanych przez 16 godzin w 60°C i badanych w zakresie 20–50°C. Konstrukcja może łączyć ciągłą, obrabialną warstwę konturową LP70 z naddatkiem oraz symetryczne, zrównoważone podparcie węglowo-epoksydowe wykonane infuzją próżniową. Rdzenie przekładkowe lub żebra mogą zwiększyć sztywność na zginanie i skręcanie. Sprawdź geometrię po rozformowaniu, dotwardzaniu i montażu; potrzebę końcowej obróbki powierzchni określ na podstawie naddatku i tolerancji odbiorowej. Rowki uszczelniające, przyłącza i wielokrotnie montowane połączenia wymagają lokalnej obrabialnej warstwy lub wkładek, a następnie przywrócenia szczelności próżniowej. Sama konstrukcja nie gwarantuje dokładności 0,10 mm.
Korzystaj z budżetu błędu cieplnego, nie z hasła reklamowego
Dla swobodnej, jednorodnej długości pięciu metrów pierwsze oszacowanie wynosi ΔL = αLΔT. Poniższe wartości dotyczą wyłącznie teoretycznego rozszerzenia, a nie błędu kształtu po zamontowaniu.
| Materiał lub konstrukcja | Typowy współczynnik rozszerzalności cieplnej (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Typowe aluminium/aluminium odlewane (zależnie od odmiany) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, dotwardzona próbka badawcza | 25 | 0.13 mm | 0.63 mm |
| Typowe płyty modelarskie lub żywice odlewnicze do oprzyrządowania (zależnie od odmiany) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Zaprojektowany panel kompozytowy z włókna węglowego, kierunek w płaszczyźnie | 0–5 | 0–0.03 mm | 0–0.13 mm |
Jednolita temperatura zmienia głównie wymiar całkowity. Gradienty i różnice rozszerzalności między warstwą roboczą, klejem, podkładem kompozytowym, metalową podstawą, punktami podparcia oraz reakcją uszczelnienia częściej powodują miejscowe odkształcenia. Dopuszczalną różnicę temperatur wyznacz na podstawie długości przyrządu, układu baz i budżetu błędu, a następnie zapewnij tę samą temperaturę referencyjną podczas obróbki, użytkowania i kontroli.
Kwalifikacja i dobór
- Sprawdź geometrię powierzchni roboczej względem baz podstawy, następnie zmierz czas odpompowania każdej strefy i wzrost ciśnienia po odłączeniu źródła próżni.
- Zamontuj reprezentatywne części, aby sprawdzić dopasowanie, ściśnięcie uszczelnienia i pierwszy wynik obróbki.
- Dla odwzorowanych przyrządów kompozytowych zapisz geometrię po wstępnym utwardzaniu, rozformowaniu, dotwardzaniu, montażu i kontrolowanym cyklu temperaturowym.
Wybierz klejone płyty, gdy mały lub średni przyrząd często się zmienia i można kontrolować temperaturę. Wybierz precyzyjne odlewanie, gdy większy półfabrykat bez połączeń, zbliżony do końcowego kształtu, ograniczy obróbkę, a podstawa przeniesie obciążenia. Wybierz poszycie żelkotowo-kompozytowe, gdy zweryfikowany model można wykorzystać do wielu przyrządów, a podkład i połączenia zaprojektowano symetrycznie. Zachowaj aluminium odlewane, gdy duża liczba cykli, zużycie, połączenia gwintowane i sprawdzona konserwacja przeważają nad korzyściami czasu lub masy metod niemetalowych. Zawsze porównuj rzeczywistą objętość i wykorzystanie materiału, obróbkę, uszczelnianie, podnoszenie, poprawki, naprawy i modyfikacje; technologia niemetalowa jest uzasadniona tylko przy niższym pełnym koszcie i tych samych kryteriach odbioru.