
NINE CHAPTERS / MASZYNY PIĘCIOOSIOWE DO MATERIAŁÓW NIEMETALOWYCH

Obróbka pięcioosiowa z silnikami liniowymi
Zaprojektowane do materiałów niemetalowych

NINE CHAPTERS koncentruje się na oprzyrządowaniu niemetalowym i obróbce kompozytów. Napędy bezpośrednie, sztywność konstrukcji, kontrola drgań i precyzyjne sprzężenie zwrotne wspierają szybką obróbkę oraz niezawodne wykańczanie dużych powierzchni profilowych.

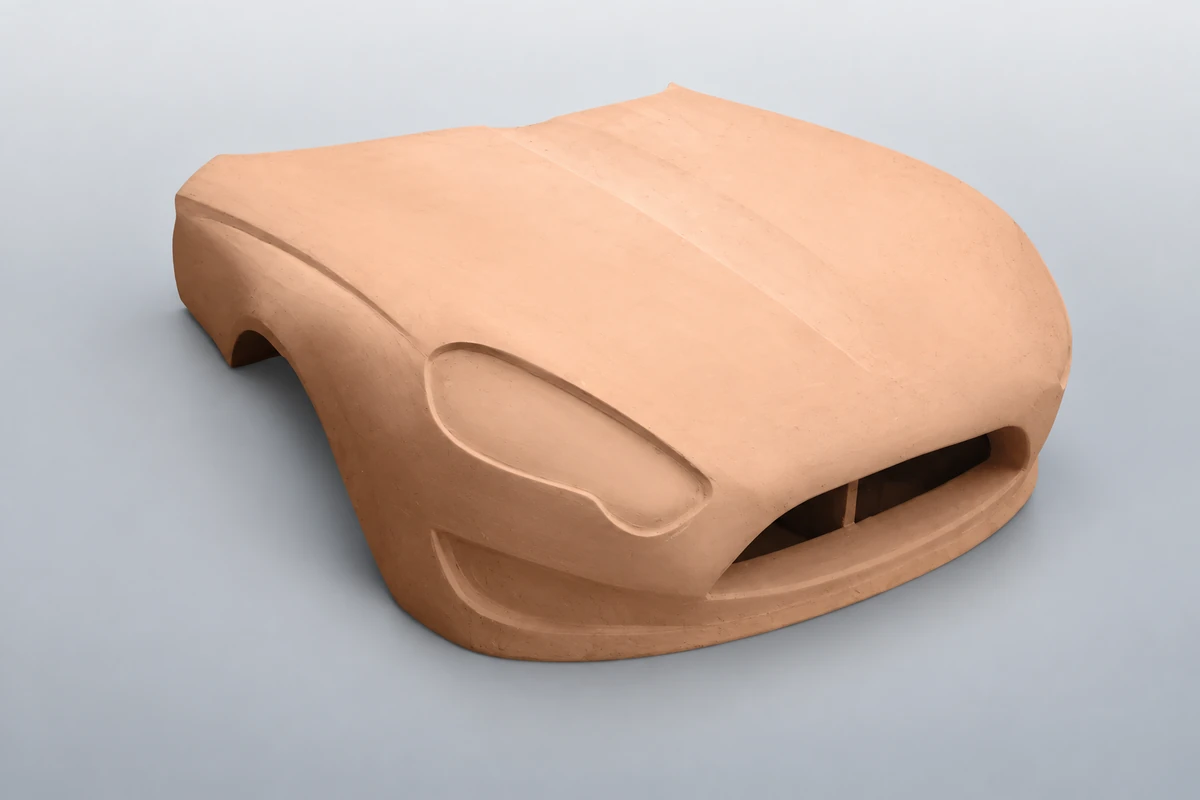
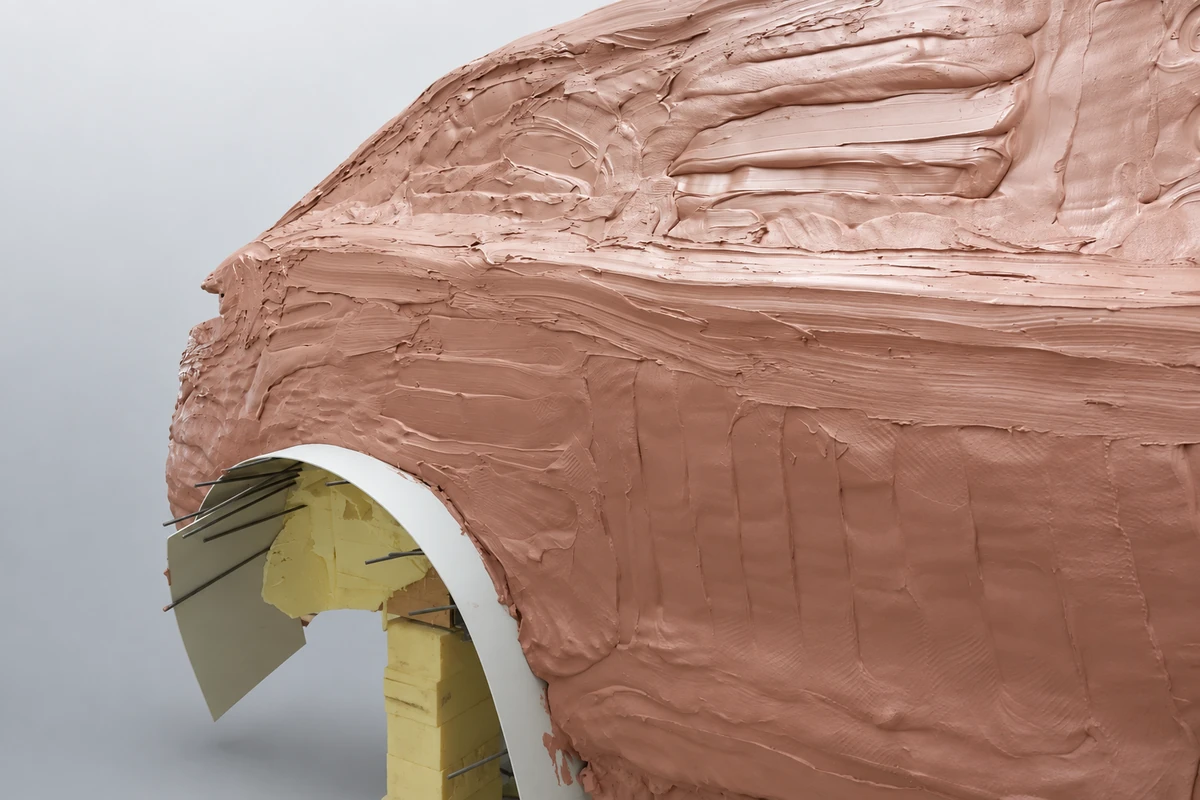
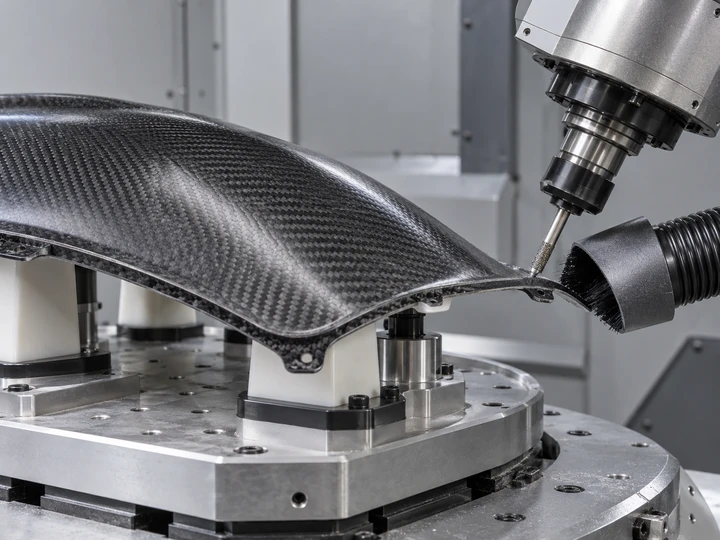
Płyty modelarskiePasty modelarskieElementy z kompozytu węglowego
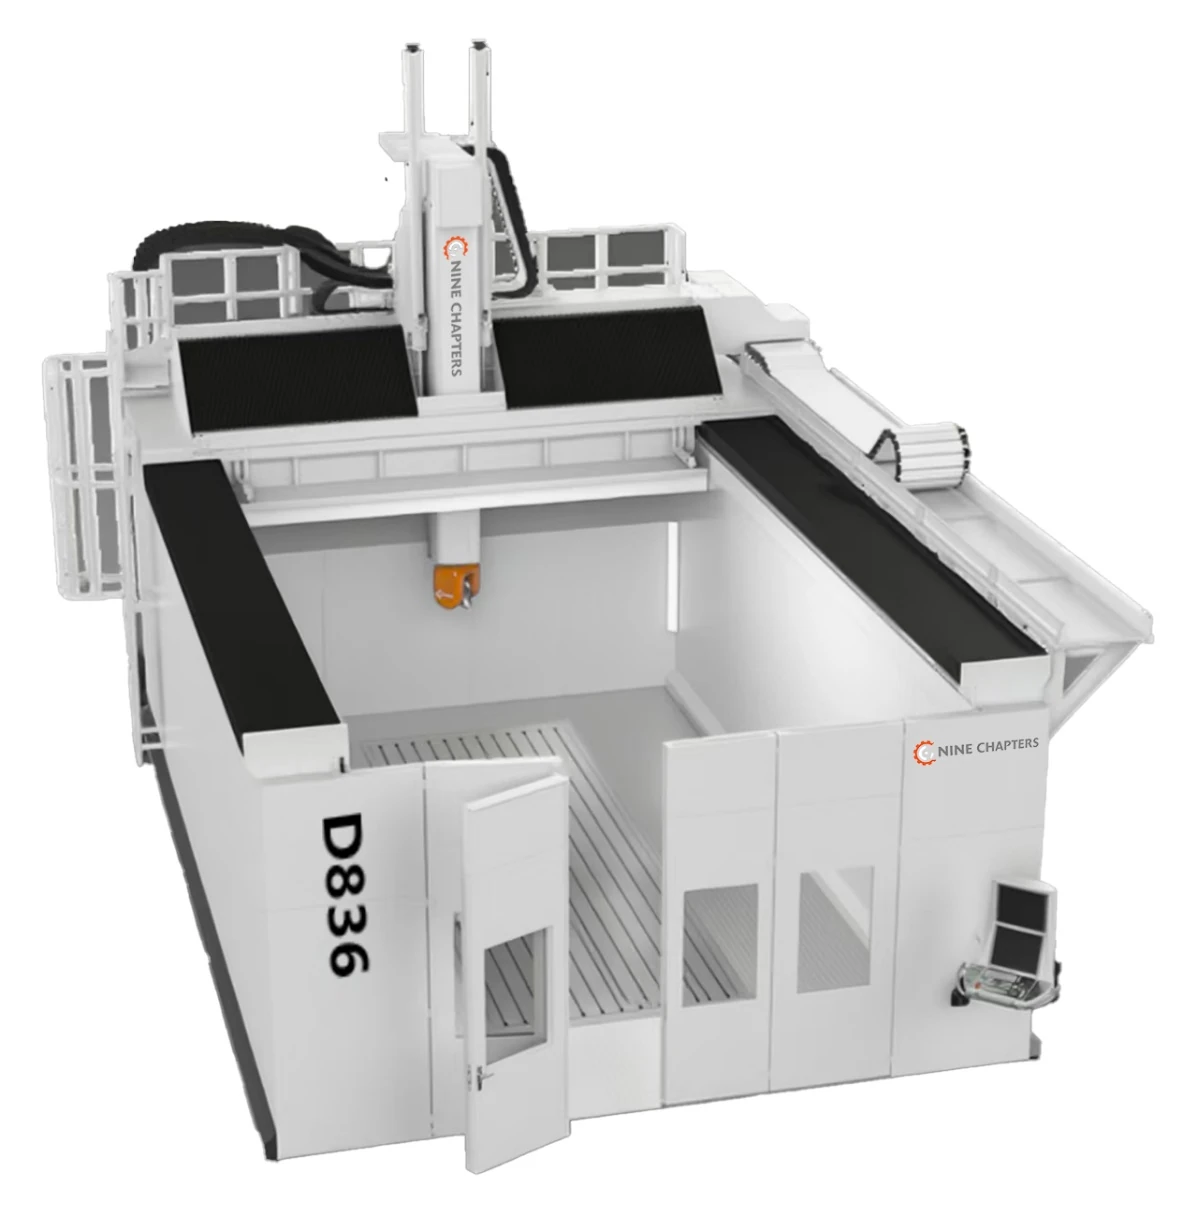
NINE CHAPTERS D836 · Wizualizacja obrabiarki · konfiguracja określona w uzgodnieniach technicznych
NINE CHAPTERS D836Wizualizacja obrabiarki · konfiguracja określona w uzgodnieniach technicznych
Silniki liniowe XYZ

Napędy bezpośrednie z precyzyjnym sprzężeniem zwrotnym położenia

Silniki momentowe A / C

Głowica z napędem bezpośrednim do jednoczesnej obróbki pięcioosiowej

Metal + odlew mineralny

Sztywność nośna i tłumienie drgań

01 KLUCZOWA PRZEWAGA

Bezpośrednie napędy liniowe: szybka reakcja i krótszy łańcuch przeniesienia napędu

NINE CHAPTERS specjalizuje się w pięcioosiowych obrabiarkach z silnikami liniowymi do materiałów niemetalowych. Osie XYZ wytwarzają siłę bezpośrednio, bez zamiany ruchu obrotowego na liniowy za pomocą przekładni zębatkowej lub śruby kulowej. Ogranicza to wpływ luzów, odkształceń sprężystych i zużycia przekładni. Sprzężenie zwrotne z enkoderów liniowych oraz dopasowany układ sterowania wspierają szybką reakcję i stabilne prowadzenie narzędzia po złożonych powierzchniach.

Ograniczaj zmiany dokładności i potrzeby serwisowe wynikające z przekładni, zachowując kontrolę jakości ruchu przy częstym przyspieszaniu, zmianach kierunku i długich przejazdach.

NAPĘD BEZPOŚREDNISILNIK LINIOWYSPRZĘŻENIE ZWROTNE POŁOŻENIA

Schemat zasady działania · bez przekładni zębatkowej i śruby kulowej

02 KLUCZOWA PRZEWAGA

Ochrona i precyzja mają znaczenie w obróbce niemetali

Płyty modelarskie, pasty modelarskie i kompozyty wzmacniane włóknami stawiają szczególne wyzwania: duże powierzchnie profilowe, szybkie skrawanie, pył ścierny i przewodność elektryczna pyłu węglowego. NINE CHAPTERS dostosowuje procesy i ochronę do tych warunków, uwzględniając odciąg pyłu ze strefy skrawania, ochronę precyzyjnych elementów sprzężenia zwrotnego i dostęp serwisowy do kluczowych podzespołów. Gdy zgrubna i wykańczająca obróbka odbywają się na jednej maszynie, wrzeciono, konstrukcję, narzędzia i mocowanie dobiera się zarówno do usuwania materiału, jak i końcowych wymagań powierzchniowych.

Ochrona powinna wspierać niezawodność i trwałą dokładność obrabiarki; ocena samej dokładności bez obciążenia, z pominięciem zapylonego środowiska, nie wystarcza.

Formy z płyt modelarskich
Modele wzorcowe z pasty
Elementy z kompozytu węglowego
Odciąg pyłu u źródłaOchrona podzespołów precyzyjnychKontrola pyłu przewodzącegoPraktyczny dostęp serwisowy

Ochronę określa się stosownie do materiału, obszaru obróbki i wymagań projektu.

03 KLUCZOWA PRZEWAGA

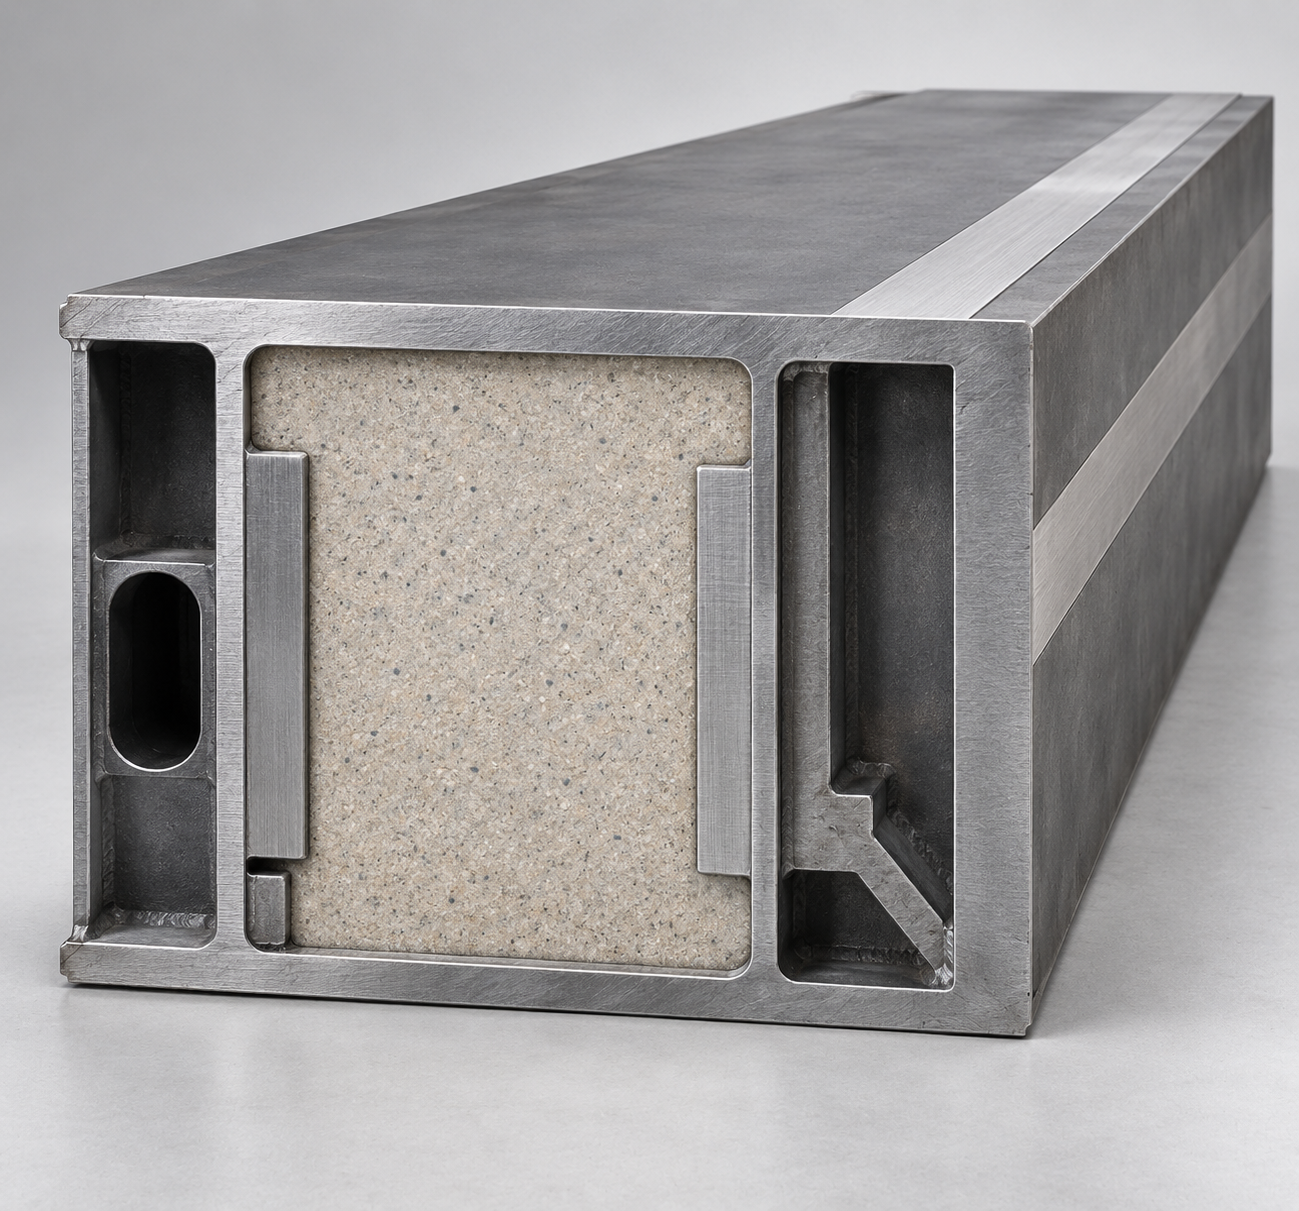
Metal zapewnia sztywność, wypełnienie mineralne poprawia tłumienie

W modelach z łożem hybrydowym metalowa konstrukcja nośna zapewnia określoną drogę przenoszenia obciążeń i podstawę sztywności. Wybrane komory nieruchomej konstrukcji wypełnia się odlewem mineralnym, aby poprawić tłumienie i ograniczyć rezonans. NINE CHAPTERS traktuje sztywność i kontrolę drgań jako wspólne zadanie projektowe, łącząc odprężanie, sezonowanie, precyzyjną obróbkę oraz sprawdzanie geometrii po montażu. Wspiera to obróbkę dużych powierzchni, zwłaszcza jakość wykończenia po obróbce zgrubnej.

Przenoś siły skrawania dzięki sztywności konstrukcji i kontroluj drgania przez tłumienie, tworząc solidniejszą podstawę stabilności wymiarowej i jakości powierzchni.

Ilustracja przekroju łoża · metal nośny z ciągłym wypełnieniem mineralnym. Jedna powierzchnia montażowa prowadnicy na górze i jedna z boku; prowadnice i płyty magnetyczne nie są zamontowane.
Ilustracja przekroju łoża · metal nośny z ciągłym wypełnieniem mineralnym
Jedna powierzchnia montażowa prowadnicy na górze i jedna z boku; prowadnice i płyty magnetyczne nie są zamontowane.

04 KLUCZOWA PRZEWAGA

Głowica z napędem bezpośrednim łącząca precyzję, moment i małą masę

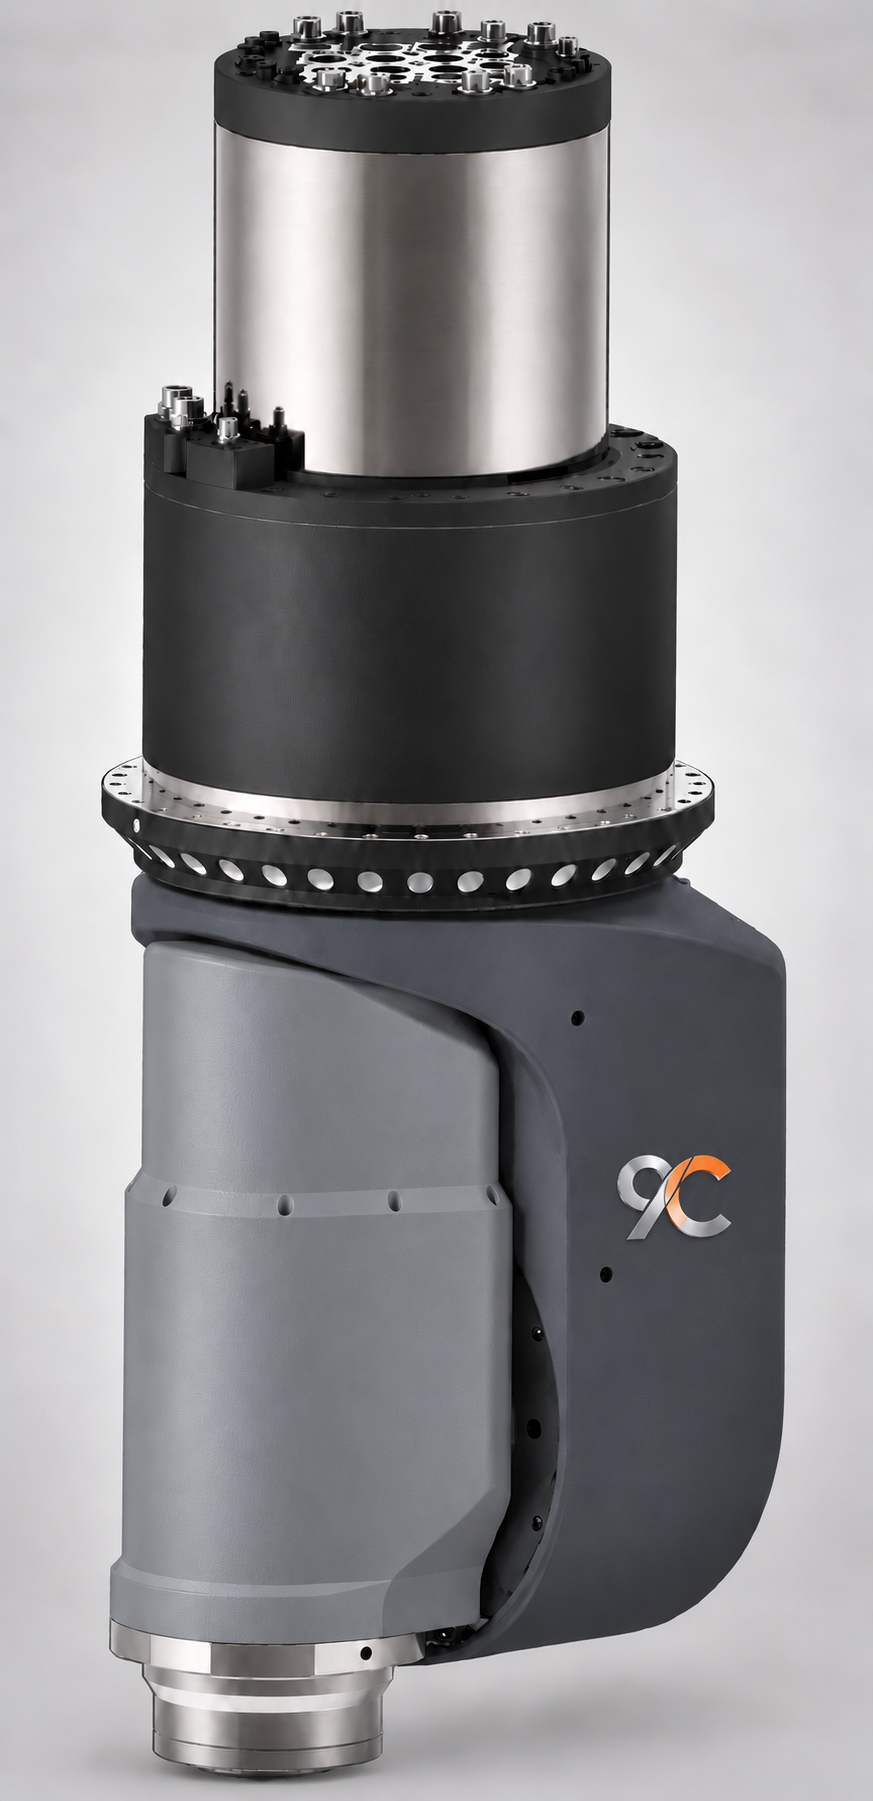
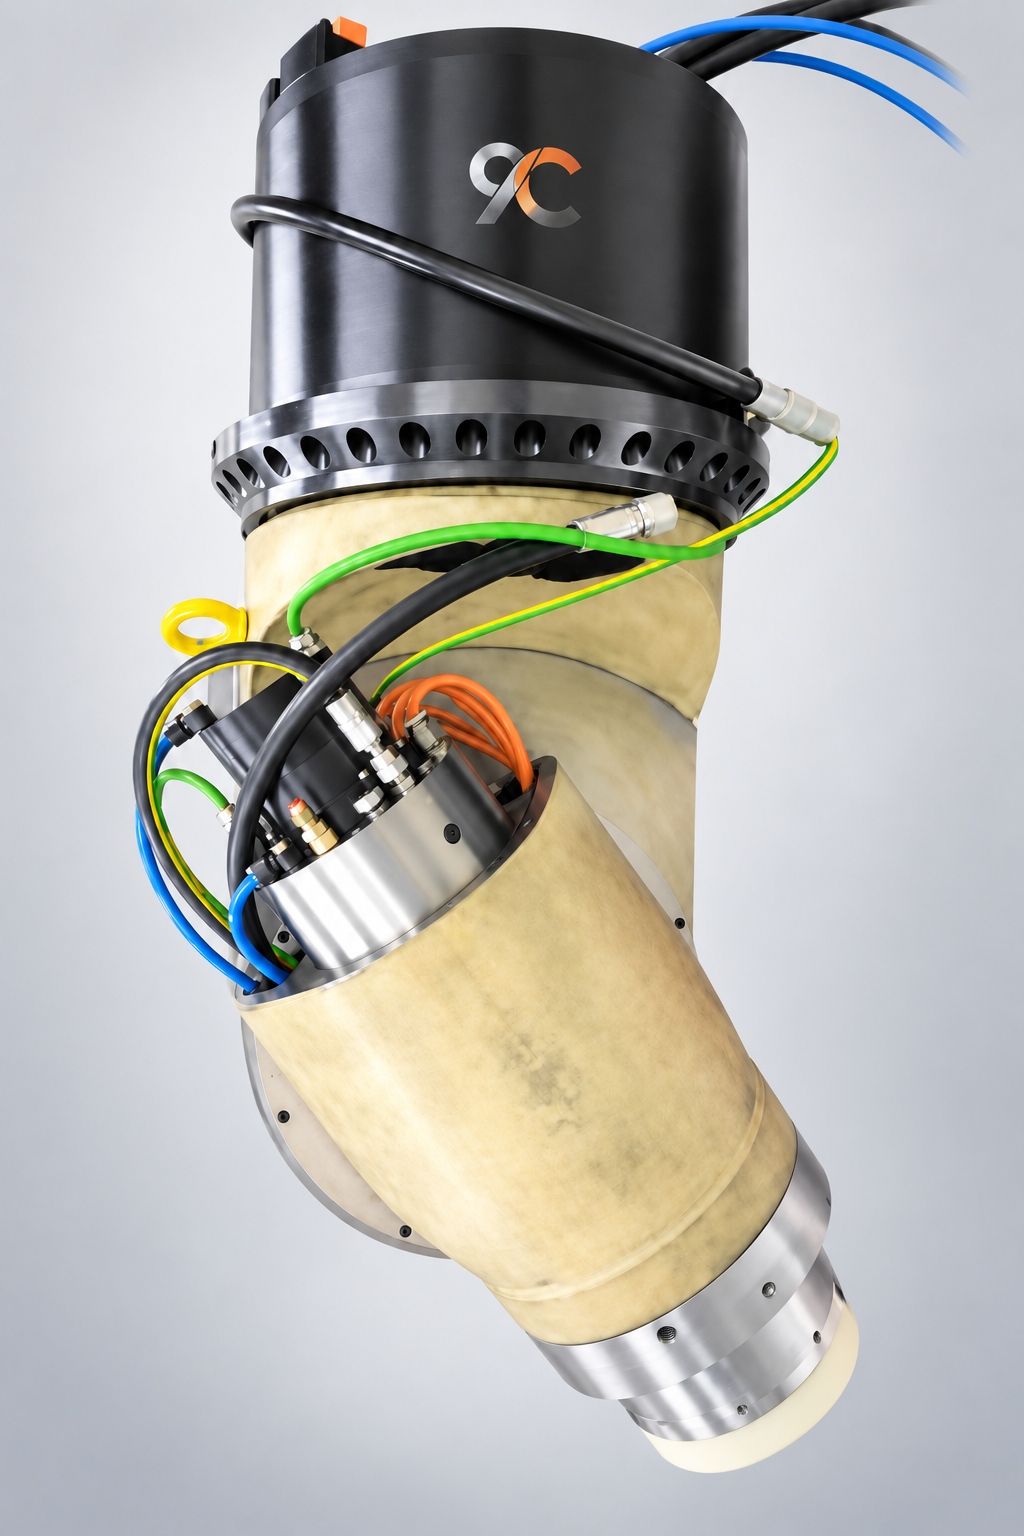
Głowice z napędem bezpośrednim oferowane przez NINE CHAPTERS wykorzystują silniki momentowe w osiach obrotowych A/C, eliminując przekładnię pasową. Ich zalety dotyczą nie tylko pozycjonowania indeksowego, lecz także reakcji, płynności ruchu i sterowania orientacją podczas jednoczesnej obróbki pięcioosiowej. Dobór uwzględnia łącznie kątowe sprzężenie zwrotne, sztywność głowicy, chłodzenie i dostęp narzędzia; kalibracja oraz próby skrawania po montażu weryfikują osiągi obrabiarki. Głowica łączy wysoką precyzję i duży moment z lekką konstrukcją, ważąc około 300 kg, co ogranicza masę ruchomych zespołów. Rzeczywista masa zależy od wrzeciona, akcesoriów i konfiguracji.

Kontroluj orientację narzędzia i tor jego końcówki na złożonych powierzchniach bardziej konsekwentnie, zamiast ograniczać się do statycznych danych z katalogów głowic.

NINE CHAPTERS 9C · Wygląd głowicy
Wygląd głowicy
NINE CHAPTERS 9C · Widok montażowy
Widok montażowy

Zdjęcia głowicy i znak 9C · kliknij, aby powiększyć
Wygląd, wrzeciono i akcesoria określa dokumentacja uzgodnień technicznych wybranego modelu.

05 KLUCZOWA PRZEWAGA

Mierz produktywność na podstawie zaakceptowanych części

Produktywność na złożonych powierzchniach zależy od utrzymania efektywnego posuwu przy spełnieniu tolerancji i wymagań powierzchniowych, a nie tylko od maksymalnej prędkości przejazdu szybkiego. Reakcja silników liniowych, ścieżki narzędzia, dostęp pięcioosiowy, zmiany narzędzi i mocowanie wspólnie wyznaczają czas cyklu. NINE CHAPTERS zaleca porównanie obróbki zgrubnej, wykańczającej, czasu bez skrawania i późniejszego wykończenia powierzchni na reprezentatywnej części klienta, aby zweryfikować wzrost produktywności przez liczbę zaakceptowanych części.

Dobieraj obrabiarkę według czasu i kosztu wykonania zaakceptowanej części, a nie prędkości przejazdu szybkiego.

Obróbka zgrubnaUsuwanie materiału i stabilne mocowanie
Obróbka wykańczającaJakość powierzchni i tolerancja wymiarowa
Czas bez skrawaniaZmiany narzędzi, pozycjonowanie i ustawienia
Wykończenie powierzchniKontrola, szlifowanie i poprawki

MOŻLIWOŚCI TECHNICZNE

Zachowaj kontrolę nad szybką obróbką.

Trwała dokładność zależy od współdziałania sprzężenia zwrotnego, konstrukcji, zarządzania temperaturą i procesu obróbki. Te trzy obszary łączą osiągi podzespołów z jakością części klienta.

06 / WSPARCIE TECHNICZNE

Pełne sprzężenie zwrotne w pętli zamkniętej i kalibracja pięcioosiowa

Enkodery liniowe mierzą położenie osi liniowych bezpośrednio, dostarczając sprzężenie zwrotne do pełnego sterowania w pętli zamkniętej. Obrabiarki pięcioosiowe wymagają także weryfikacji kątowego sprzężenia zwrotnego osi obrotowych, kalibracji środków obrotu i kontroli pozycji końcówki narzędzia na poziomie całej maszyny. NINE CHAPTERS opracowuje plany odbioru obejmujące pozycjonowanie, zmianę kierunku, synchronizację bramy i zachowanie końcówki narzędzia przy różnych kątach głowicy, aby dokładność podzespołów osi przekładała się na dokładność części.

07 / WSPARCIE TECHNICZNE

Zarządzanie temperaturą podczas długotrwałej obróbki

Podczas długotrwałej szybkiej obróbki różnice temperatur silników, wrzeciona, głowicy i otoczenia mogą wpływać na pozycję końcówki narzędzia. Specyfikacje projektowe NINE CHAPTERS uwzględniają wspólnie chłodzenie, izolację źródeł ciepła, pomiar temperatury, rozgrzewanie i kompensację, skupiając się na gradientach temperatur dużych konstrukcji oraz dryfcie cieplnym krytycznych podzespołów. Zarządzanie temperaturą określa się dla modelu i warunków pracy, umożliwiając kontrolę dokładności zarówno od stanu zimnego, jak i podczas długotrwałej obróbki.

08 / WSPARCIE TECHNICZNE

Dopasuj materiał i proces obróbki

Doświadczenie EPTEK w materiałach i procesach wytwarzania oprzyrządowania zapewnia kontekst zastosowania przy doborze maszyn NINE CHAPTERS. Płyty modelarskie, pasty i kompozyty różnią się wymaganiami dotyczącymi narzędzi, podparcia, naddatku i powierzchni. Rozmowy projektowe zaczynają się od materiału, geometrii części i celów jakościowych, a następnie określają wrzeciono, głowicę, stół, odciąg pyłu i proces obróbki pod rzeczywiste zadanie produkcyjne klienta.

DOBÓR DO PROJEKTU

Przełóż wymagania obróbki na jasną specyfikację obrabiarki.

Zacznij od reprezentatywnej części, materiału i celów jakościowych. Omów wrzeciono, głowicę, stół, ochronę i plan odbioru. Osiągi, konfigurację i zakres dostawy określają uzgodnienia techniczne dla konkretnego modelu oraz wymagania odbiorowe.

Omów swój projekt obrabiarki ↗
  • Materiał i model CAD części
  • Przestrzeń robocza, naddatek i mocowanie
  • Tolerancje wymiarowe i wymagania powierzchniowe
  • Wielkość produkcji, czas cyklu i metoda weryfikacji