
Ferramentas a vácuo
Seleção de materiais para dispositivos de recorte com fixação a vácuo
Um dispositivo de fresamento com fixação a vácuo deve apoiar a peça, manter a estanqueidade e retornar a uma referência de usinagem repetível. O alumínio fundido é uma referência útil; porém, três métodos não metálicos podem oferecer vantagens quando seu custo total e seu comportamento térmico são adequados ao ciclo de trabalho.
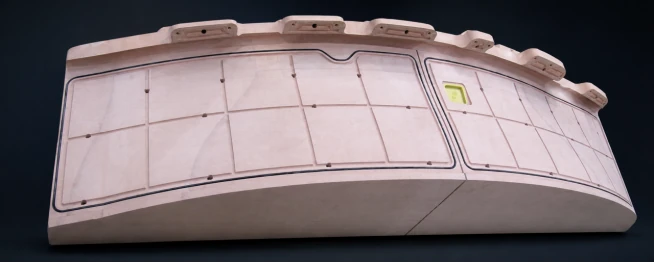
Um dispositivo de fresagem ou corte a vácuo é um sistema estrutural e de vedação, não apenas uma placa moldada. Sua face suporta a peça, suas ranhuras e portas mantêm o vácuo e sua base estabelece locais repetíveis para usinagem e inspeção. O alumínio fundido continua sendo a referência porque sua rigidez, interfaces e resposta térmica são familiares. Três rotas não metálicas – placa de ferramentas colada, resina de ferramentas fundidas com precisão e uma camada de gel/compósito replicada por um mestre qualificado – também podem funcionar. A comparação correta é o risco total e o custo com a precisão, temperatura e ciclo de trabalho exigidos.
As vantagens do alumínio fundido
Ligas de alumínio comuns e classes fundidas têm um CTE à temperatura ambiente de aproximadamente 23–27 × 10−6/K; confirmar a classificação real e a faixa de temperatura de um projeto. O alumínio conduz o calor rapidamente e fornece um corpo rígido e uniforme com roscas e interfaces confiáveis após a fundição, alívio de tensões e acabamento CNC. Essas características são adequadas para uso em alta frequência, desgaste e acessórios com muitas conexões.
O percurso não é simples, porém. Normalmente inclui um padrão ou ferramenta de fundição, fundição, inspeção, estabilização e usinagem extensiva. A porosidade pode se tornar um caminho de vazamento de vácuo e pode exigir impregnação ou vedação. O padrão, o tempo da máquina, as ferramentas, o levantamento e as modificações posteriores agregam custos. Esse investimento pode ser racional quando o equipamento funciona com frequência e se desgasta muito; a sucata de alumínio também tem valor de recuperação estabelecido.
Três processos não metálicos e suas vantagens
Usinagem de placas de ferramentas coladas
PUBOARD ou EPBOARD é cortado em blocos ou camadas, colado, usinado em referência e depois fresado para a face, ranhuras de vedação, portas de vácuo e referências de montagem. A placa curada na fábrica proporciona um comportamento de usinagem consistente. A fonte coloca o CTE da placa comum em torno de 40–55 × 10−6/K, portanto, é preciso trabalhar em uma oficina com temperatura controlada e considerar uma margem térmica realista. Em dispositivos pequenos e médios, a baixa resistência ao corte facilita alterações: é possível colar e usinar novamente um reparo localizado, sem fabricar um novo modelo de fundição. Cada linha de colagem deve receber adesivo por completo, curar e ser vedada; uma junta aberta pode causar vazamento e alterar localmente a rigidez.
Resina para ferramentas fundidas com precisão
PUCAST ou EPCAST podem ser vazados em uma cavidade perfilada para obter um bloco próximo à forma final e acabá-lo por CNC. A ausência de juntas que atravessem o corpo facilita o controle das fugas de ar, e o bloco pode se aproximar muito mais do volume final do que um empilhamento espesso de placas. A vantagem econômica vem de remover menos material e usinar menos metal, em vez de preencher um dispositivo grande com uma massa de resina desnecessariamente espessa. O dispositivo deve combinar um corpo contínuo e usinável com uma base metálica, blocos de montagem ou um quadro posterior que suportem as cargas de içamento e instalação.
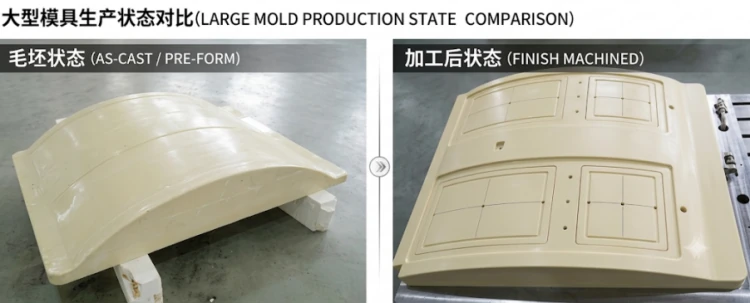
Gel coat, pasta com enchimento de vidro e suporte composto
Se já existe um modelo mestre qualificado, pode-se reproduzir uma superfície de trabalho fina de gelcoat e reforçá-la com pasta carregada com fibra de vidro ou com uma estrutura de fibra de vidro ou carbono e epóxi. O método é atraente quando são necessários vários dispositivos a partir do mesmo modelo: reduz a remoção de material e mantém o conjunto leve. Para um único dispositivo, o custo de fabricar e qualificar o modelo mestre pode anular essa vantagem. A compensação geométrica deve incluir a espessura nominal da peça curada, o retorno elástico e as referências de posicionamento na montagem.
O CTE informado para EPMOLD LP70 é de 25 × 10⁻⁶/K, em corpos de prova padrão pós-curados por 16 horas a 60°C e ensaiados entre 20 e 50°C. A estrutura pode combinar uma camada LP70 contínua e usinável, com reserva de material para usinagem, apoiada por uma estrutura carbono/epóxi simétrica e balanceada produzida por infusão a vácuo. Núcleos sanduíche ou nervuras podem aumentar a rigidez à flexão e à torção. Meça a geometria após desmoldagem, pós-cura e montagem; defina o acabamento conforme a reserva de material e a tolerância de aceitação. Canais de vedação, tomadas de vácuo e interfaces desmontáveis precisam de uma camada local usinável ou insertos e, depois, da recuperação da estanqueidade. Essa arquitetura, por si só, não garante precisão de 0,10 mm.
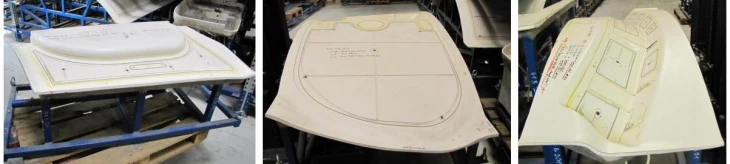
Planeje com um limite admissível de deformação térmica
Para um comprimento livre e uniforme de cinco metros, a primeira estimativa é ΔL = αLΔT. Os valores abaixo são apenas expansão teórica; eles não estão instalados erro de forma.
| Material ou estrutura | CTE típico (×10−6/K) | 5 m, +1 °C | 5 m, +5 °C |
|---|---|---|---|
| Alumínio comum/alumínio fundido (depende da classe) | 23–27 | 0.12–0.14 mm | 0.58–0.68 mm |
| EPMOLD LP70, corpo de prova pós-curado | 25 | 0.13 mm | 0.63 mm |
| Placa de ferramentas comum ou resina de ferramentas fundidas (depende da classe) | 40–55 | 0.20–0.28 mm | 1.00–1.38 mm |
| Painel de CFRP projetado, direção no plano | 0–5 | 0–0.03 mm | 0–0.13 mm |
Uma temperatura uniforme modifica principalmente o tamanho global. Gradientes térmicos e diferenças de CTE entre a camada de trabalho, o adesivo, o suporte de compósito, a base metálica, os apoios e as forças de vedação têm maior probabilidade de causar deformações locais. Calcule a diferença admissível de temperatura a partir do comprimento do dispositivo, de suas referências e do limite de erro; depois, realize a usinagem, o uso e a inspeção na mesma temperatura de referência.
Qualificação e seleção
- Verifique a geometria da superfície de trabalho em relação aos dados de base e, em seguida, meça o tempo de evacuação em cada zona e o aumento de pressão após isolar a fonte de vácuo.
- Instale peças representativas para verificar o ajuste, a compressão da vedação e o primeiro resultado de usinagem.
- Nos dispositivos de compósito reproduzidos a partir de um modelo, registre a geometria após a cura inicial, a desmoldagem, a pós-cura, a montagem e um ciclo térmico controlado.
Escolha placas unidas por adesivo quando um dispositivo pequeno ou médio precisar de alterações frequentes e a temperatura puder ser controlada. Escolha vazamento de precisão quando um bloco maior, contínuo e próximo à forma final permitir reduzir a usinagem e a base puder suportar as cargas. Escolha uma casca de gelcoat e compósito quando um modelo mestre qualificado puder ser reutilizado para vários dispositivos e o suporte e as interfaces forem projetados simetricamente. Mantenha o alumínio fundido quando o número de ciclos, o desgaste, as interfaces roscadas e a manutenção comprovada pesarem mais que as vantagens de prazo ou peso dos métodos não metálicos. Compare sempre o volume real de material, seu aproveitamento, a usinagem, a vedação, o içamento, os retrabalhos, os reparos e as alterações. Um método não metálico é vantajoso quando reduz o custo total mantendo os mesmos critérios de aceitação.