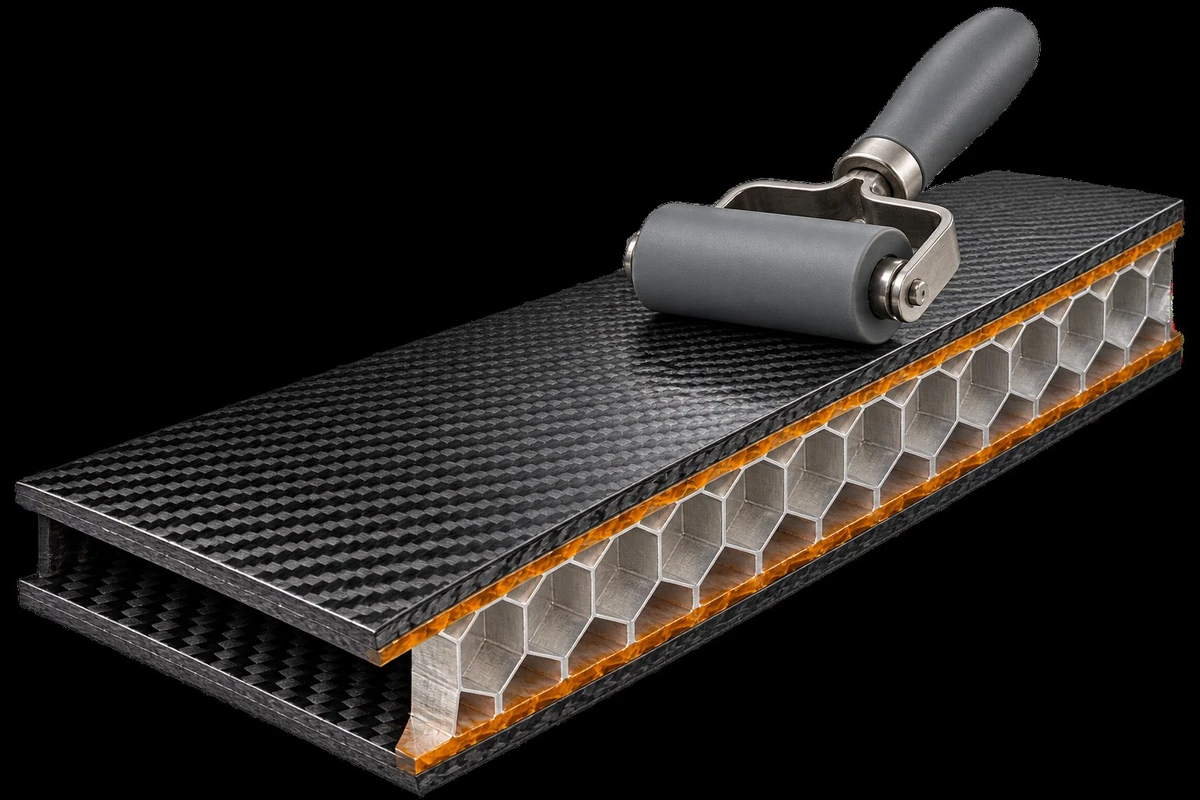
As ligações para ferramentas de aviação devem sobreviver ao manuseio, cargas de vácuo, ciclos térmicos e reparos repetidos. Separe a colagem estrutural, o posicionamento por pulverização ou aderência, o fechamento do núcleo e o reparo em baixa temperatura e, em seguida, combine o adesivo com o substrato e o processo no local.
01 / NECESSIDADE DO CLIENTE
Mantenha a montagem precisa.
O adesivo faz parte da geometria do ferramental. Uma junta adesiva estável e de espessura controlada pode evitar marcas que apareçam na superfície, deslocamento do núcleo, levantamento de bordas e retrabalho durante o recorte, a furação ou a laminação.
02 / CRITÉRIOS DE SELEÇÃO
Combine a carga e a janela.
Confirme a preparação do substrato, preenchimento de lacunas, tempo aberto, temperatura de cura, tenacidade, demanda de cisalhamento ou descascamento e se a junta deve ser usinada ou pintada. O catálogo AviBond é o ponto de partida; o resumo do projeto determina a rota final.
03 / PONTOS DE CONTROLE DO PROCESSO
Preparar, misturar, fechar e inspecionar
Controle a limpeza, a abrasão ou o primer, a proporção de mistura, a aplicação, a pressão de aperto, a saída do excesso de adesivo e a cura. Em uniões com painéis tipo colmeia ou núcleos, verifique a impregnação, o fechamento das bordas e o apoio local antes de fechar o revestimento.
04 / VERIFICAÇÃO ANTES DO USO
Planeje o reparo desde o início.
Para reparar pás, painéis ou moldes, planeje o acesso, a cura em baixa temperatura, o lixamento, a reaplicação do revestimento e a inspeção antes que ocorra o dano. Um sistema de reparo compatível com as condições de trabalho no local pode ser mais útil do que um valor de resistência destacado isoladamente.