
Применение / Оснастка EPTEK

Формы для выкладки углеволокна

Для изготовления углеволоконных форм применяют два типичных подхода: высококлассную препреговую технологию с автоклавом, низкотемпературным первичным отверждением, высокотемпературным доотверждением и дальнейшей работой при высокой температуре; либо более экономичную вакуумную инфузию, выбранную по рабочей температуре и производственной нагрузке.

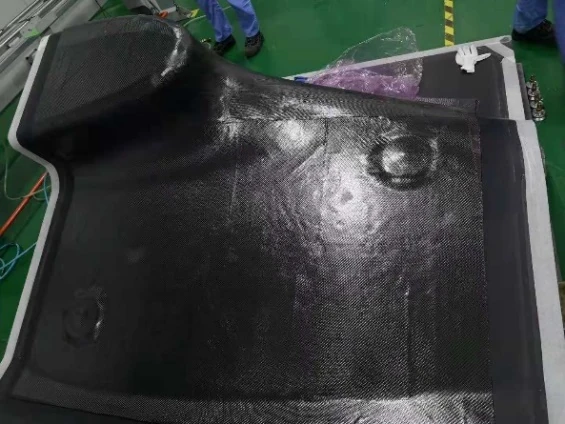
Поверхность формы для выкладки углеволокна
EPTEK / ЭКСПЕРТИЗА В ОСНАСТКЕФормы для выкладки углеволокна

Два типичных технологических подхода

Сначала режим отверждения, затем марка материала.

Конструкцию формы, углеродное армирование, смоляную систему, вакуумный процесс или процесс под давлением и доотверждение проектируют как единую систему оснастки. Рабочая температура готовой формы — лишь один из критериев выбора.

01 / ВЫСОКОЭФФЕКТИВНАЯ ТЕХНОЛОГИЯ

Выкладка препрега и автоклавное формование

Препрег для оснастки выкладывают при контролируемых условиях хранения, подготовки, промежуточного уплотнения и вакуумного пакетирования, затем отверждают в автоклаве. Типичная последовательность: первичное отверждение при низкой температуре, высокотемпературное доотверждение и эксплуатация готовой углеволоконной формы при высокой температуре.

LTP220 и LTP240 — типичные препреги EPTEK для этой технологии. LTP240 относится к варианту высокотемпературного отверждения; схема выкладки, первичного отверждения и доотверждения должна соответствовать актуальному TDS и технологической спецификации проекта.

02 / БОЛЕЕ ЭКОНОМИЧНАЯ ТЕХНОЛОГИЯ

Изготовление формы вакуумной инфузией

Углеволоконную форму можно изготовить вакуумной инфузией, если предпочтителен более экономичный процесс с жидкой смолой. На точность размеров и повторяемость влияют сухое армирование, герметичность вакуумного пакета, пропитка волокон, толщина ламината, экзотермия и доотверждение.

Для углеволоконной формы с рабочей температурой около 180°Cв проекте может применяться EPMOLD220LV в соответствии со спецификацией EPTEK. Для формы с рабочей температурой около 120°C, EPMOLD170LV — типичный выбор жидкой смолы для более низкой температуры. Уточните актуальный контролируемый TDS и режим отверждения для конкретного проекта.

Подход к рабочей поверхности

Не закрывайте поверхность формы гелькоутом по умолчанию.

Для форм под выкладку углеволокна EPTEK не рекомендует гелькоут в качестве обязательного поверхностного слоя. Непосредственная, правильно доведённая рабочая поверхность позволяет выявить поры, отпечаток армирования, локальные дефекты и другие нарушения процесса ещё при изготовлении. Их можно устранить и проверить до запуска формы в производство. Покрытие может скрыть эти проблемы и затруднить надёжное исправление, сокращая срок службы формы.

ПРОВЕРЬТЕ

Не скрывайте дефекты

Проверяйте поверхность углеволоконной формы после отверждения, доотверждения, механической обработки и доводки. Отмечайте участки для ремонта, а не скрывайте их под непрозрачным слоем.

ОТРЕМОНТИРУЙТЕ

Исправьте дефекты до нанесения разделителя

Примените подходящий способ ремонта оснастки, повторно доведите участок и проверьте поверхность по мастер-модели или контрольным базам до нанесения разделительных материалов.

ДОЛГОВЕЧНОСТЬ

Закладывайте ресурс формы в технологию

Доступная для осмотра и ремонта поверхность помогает раньше исправлять дефекты, обеспечивать стабильное извлечение и продлевать ресурс формы при контролируемых ламинате и режиме отверждения.

Технологические контрольные точки

Фиксируйте всю историю отверждения.

Контрольная точкаПочему это важно
Хранение и подготовкаВремя пребывания препрега вне холодильника, температура и обращение с ним влияют на уплотнение и стабильность отверждения.
Вакуум или давление в автоклавеГерметичность пакета, промежуточное уплотнение и давление определяют пропитку волокон, содержание пустот и толщину формы.
Отверждение и доотверждениеСоблюдайте режим для выбранной марки и фиксируйте фактическую температурную историю до обработки или извлечения из формы.
Контроль и ремонт поверхностиПроверьте рабочую поверхность формы, устраните дефекты и подтвердите качество доводки до запуска производства.
Термоциклирование и количество деталейДо выбора технологии задайте рабочую температуру, температурные циклы и планируемое количество деталей.