
Композитная оснастка
Два низкотемпературных способа изготовления высокотемпературной композитной оснастки
Низкотемпературный препрег для оснастки и жидкая смола для вакуумной инфузии с отверждением при температуре помещения — два способа изготовления высокотемпературных углепластиковых форм. После предусмотренного доотверждения выбранные системы EPTEK могут достигать температуры стеклования (Tg) по DMA около 240 °C и отвечать требованиям к оснастке для автоклавных процессов при 180–190 °C.
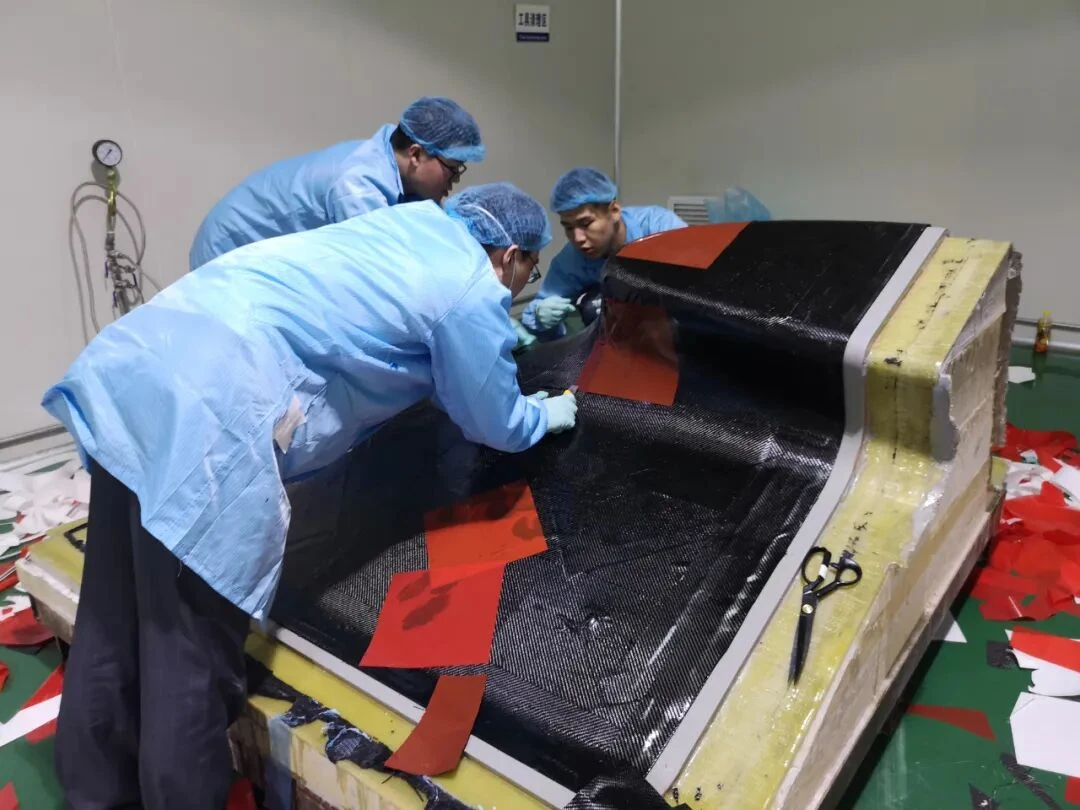
Более низкая температура первого отверждения расширяет выбор материала мастер-модели
Рабочую температуру производственной формы не обязательно предъявлять к мастер-модели, на которой её изготавливают. Ламинат может сначала получить форму и прочность для перемещения при более низкой температуре, затем быть снят, установлен на опоры и доотверждён до конечной термостойкости. Так разделяются два требования: сохранить мастер-модель при изготовлении формы и подготовить готовую форму к горячим циклам выпуска деталей.
Способ 1: низкотемпературный препрег для оснастки
В технологии LTP углеродное армирование поставляется уже пропитанным смолой. Слои укладывают на подготовленную мастер-модель с разделительным покрытием, заранее согласовав направления волокон, стыки, местное усиление и опорную конструкцию. Предусмотренное низкотемпературное первичное отверждение, обычно около 60 °C для соответствующей системы, уплотняет и закрепляет ламинат. После достижения условий для перемещения и извлечения форму снимают и устанавливают на опоры для ступенчатого доотверждения. Контролируйте время вне хранения, промежуточное вакуумное уплотнение, герметичность мешка и фактическую температуру ламината: низкая температура первого отверждения не отменяет требований к уплотнению.
Способ 2: смола для вакуумной инфузии с отверждением при температуре помещения
Во втором способе на мастер-модель укладывают сухое углеродное армирование и вакуумом протягивают через него подходящую жидкую смолу для оснастки. Первичное отверждение при температуре помещения позволяет обойтись без нагрева мастер-модели в первом цикле. Совместно учитывайте пути потока, вязкость, рабочее время, проницаемость, точки подачи и вентиляции, чтобы пропитать армирование до гелеобразования. После полного заполнения и предусмотренного первичного отверждения форму снимают, устанавливают на опоры и доотверждают. Начальную форму можно изготовить без автоклава, но для конечного высокотемпературного состояния всё равно требуется подходящее оборудование для нагрева при доотверждении.

Как Tg по DMA около 240 °C соотносится с работой при 180–190 °C
Для выбранных высокотемпературных систем EPTEK оба способа позволяют получить Tg по DMA около 240 °C после предусмотренного доотверждения. Их назначение — формы для композитных компонентов, отверждаемых в автоклаве при 180–190 °C. Tg характеризует переходное поведение смолы и не заменяет эксплуатационную спецификацию всей формы. При сравнении фиксируйте метод DMA и критерий перехода, историю отверждения и условия образца. Давление, жёсткость, вакуумная герметичность, стабильность размеров и повторные термоциклы также должны соответствовать производственной задаче.
Выбирайте способ по условиям цеха и геометрии
Препрег даёт контролируемый исходный материал со смолой и волокном, но требует хранения, контроля времени вне хранения и надлежащего уплотнения. Инфузия предъявляет повышенные требования к планированию потока и пропитке, позволяя укладывать сухое волокно и проводить первое отверждение при температуре помещения. В обоих случаях экономическое преимущество — возможность использовать подходящую низкотемпературную мастер-модель вместо модели, рассчитанной на полную рабочую температуру конечной формы. Сравнивайте расход материалов, трудозатраты, оборудование, размеры, ремонт и план производства.
Доотверждение превращает первоначальную форму в производственную оснастку
До начала изготовления определите момент снятия формы, схему опор и ступенчатый нагрев. Соблюдайте график подъёма температуры и выдержек для конкретной марки и контролируйте температуру по всей оснастке, особенно в толстых участках и креплениях. После доотверждения и контролируемого охлаждения проверьте рабочую поверхность, базы и герметичность, затем оцените изменение размеров в представительном производственном цикле. Проверка должна охватывать всю опорную конструкцию.
Два процесса с общей высокотемпературной целью
Это два разных способа изготовления, а не два названия низкотемпературной формы. Первый начинается с препрега для оснастки, второй — с сухого армирования и жидкой инфузионной смолы. В обоих случаях относительно мягкое первоначальное отверждение сопровождается доотверждением для получения высокотемпературной композитной оснастки. Подбирайте актуальную марку и режим обработки под фактическую автоклавную задачу при 180–190 °C.